
銅遠心鋳造:回転凝固が中空部品に適する場合
銅遠心鋳造は、銅または銅合金部品が管状、リング状、スリーブ状、ライナー状、またはその他の回転軸を中心に形成できる回転形状を持つ場合に検討する価値があります。回転は溶融金属をモールド全体に分散させ、凝固に影響を与えるのに役立ちますが、均一で耐圧性または耐摩耗性のある部品を保証するものではありません。購入者は、合金、内外面、肉厚の変化、長さ、端部、機械加工代、使用条件、内部品質の証拠を依然として定義する必要があります。
プロセス選択は、完成部品に対して行う必要があります。銅合金管は、ベアリングライナー、導電スリーブ、熱伝達部品、バルブ部品、または摩耗面に使用される場合があります。各アプリケーションで要件が変わります。 遠心鋳造は、銅合金鋳造およびその後の機械加工ルートとともにレビューする必要があります。見積もりでは、鋳造ブランクと完成部品を明確に区別する必要があります。
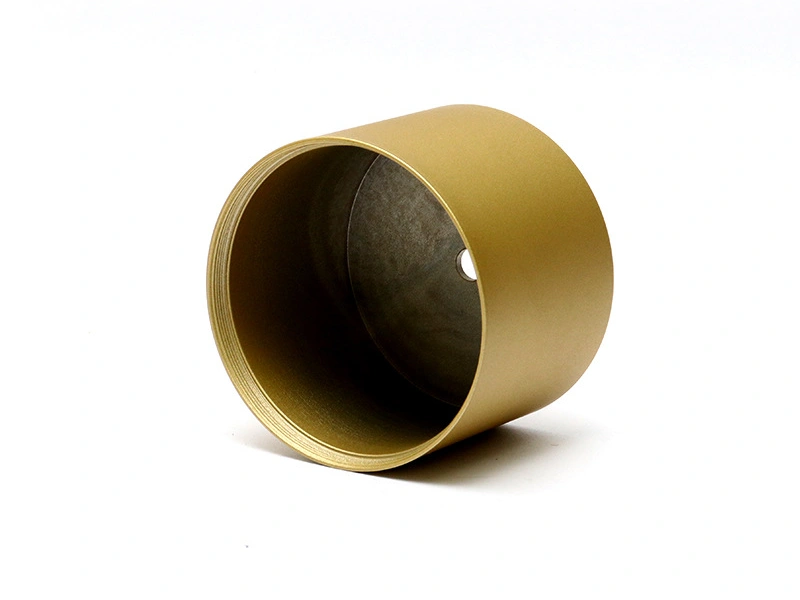
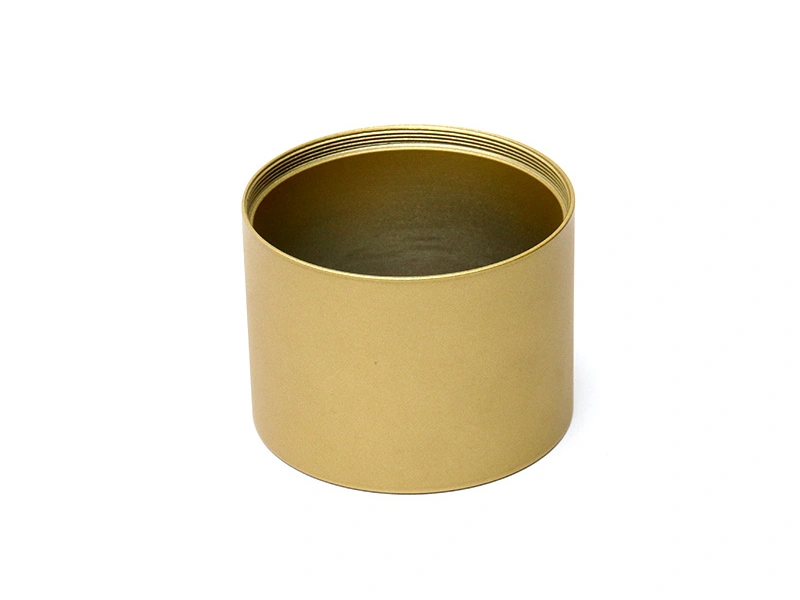
プロセスを最終形状に合わせる
銅遠心鋳造は、円筒形状を自然にサポートします。直管、ブッシング、リング、スリーブ、ライナー、および円筒ブランクは、最も単純な候補です。非回転ボス、クロスホール、キー溝、フランジ、または複雑な外部リブを備えたコンポーネントは、依然として遠心ブランクを使用できる場合がありますが、二次機械加工と取付範囲が大きくなる可能性があります。鋳造ステップだけを判断するのではなく、ルート全体を比較してください。
軸と機能面を定義します。内径には、シール、ベアリング、シャフト、流れ、またはクリアランス要件が含まれる場合があります。外径は、圧入、ハウジング面、または摩耗面の場合があります。端部には、直角度、溝、面取り、ねじ山、または内径との制御された関係が必要な場合があります。これらの完成した機能により、ストック、治具、および検査が決まります。
長さ、直径、肉厚、および断面遷移は、プロセス動作に影響を与えます。長くて薄いスリーブは、たわみなしにサポートして機械加工することが難しい場合があります。厚いリングには、異なる熱処理および供給アプローチが必要な場合があります。大きな部品は、小さな機械の実用的な範囲を超える場合があります。プロセス能力を尋ねる前に、実際の寸法を記載してください。
部品タイプ | 銅遠心鋳造が適している理由 | 重要な境界 |
|---|---|---|
導電スリーブ | 回転ブランクを機械加工して、制御された内径と外径にすることができます | 合金、電気接触、肉厚、表面状態 |
ベアリングライナー | 管状形状により、摺動面の周囲に材料を提供できます | 相手面、荷重、潤滑、内径、摩耗試験 |
バルブまたは圧力リング | 連続リング形状により、非機能材料を削減できます | 圧力境界、ポロシティゾーン、機械加工、漏れ試験 |
複雑なハウジング | 円筒ブランクのみが有益な場合があります | 二次機能、機械加工時間、代替プロセス比較 |
使用条件に応じて銅合金を選択する
銅および銅合金の選択肢は、導電性、強度、硬度、摩耗挙動、腐食応答、被削性、および鋳造挙動が異なります。導電用に選択されたグレードは、荷重のかかるベアリングや化学的にさらされる継手には最適な選択ではない場合があります。摩耗用に選択されたグレードは、異なる機械加工または仕上げが必要な場合があります。図面には、選択を決定した管理指定と特性を特定する必要があります。
電気部品の場合は、電流、接触圧力、温度、接合方法、および表面状態を定義します。熱部品の場合は、熱経路、相手面、および仕上げを定義します。摩耗部品の場合は、相手面、荷重、速度、潤滑、および粒子を定義します。圧力部品の場合は、流体、温度、肉厚、シール、および試験を定義します。一般的な銅ラベルを実際の要件に代用しないでください。
材料記録には、グレード、規格、ロット、状態、および顧客固有の化学的性質または試験要件を含める必要があります。代替が提案されている場合は、重要な特性と同等性を確立する証拠を比較してください。銅の色や密度の観察は、材料承認ではありません。
回転、注湯、および銅の凝固
回転は液体金属をモールド壁に向かって移動させますが、有用なウィンドウは、モールド径、金属状態、温度、回転速度、注湯速度、および肉厚によって異なります。サプライヤーは、部品に影響を与えるプロセス変数を制御および記録する必要があります。購入者は、サポートされていない設定を規定せずに、プロセスがどのように監視されているかを尋ねる必要があります。
銅合金は、アルミニウムや亜鉛とは異なる熱的および酸化の考慮事項をもたらす可能性があります。溶解保護、モールド状態、注湯方法、および温度制御は、選択した合金および装置に対してレビューする必要があります。過度の乱流または不適切な取り扱いは、介在物やガスを導入する可能性があります。中断のない注湯とバランスの取れた熱状態は、完成部品からの証拠が依然として必要です。
開始領域と終了領域は、表面または充填状態が異なる可能性があるため、犠牲代が必要になる場合があります。切断とフェーシングは、機能的な肉厚を消費したり、完成した内径に欠陥を残したりせずに、これらの領域を除去する必要があります。代金を図面と見積もりに含めてください。
プロセス項目 | 銅鋳造への潜在的な影響 | 購入者の証拠 |
|---|---|---|
回転制御 | 分布、肉厚形成、および表面挙動を変更します | プロセス記録とマッピングされた肉厚/同心度検査 |
注湯方法 | 介在物、充填連続性、および酸化曝露に影響します | 手順、ロット記録、および定義された内部品質チェック |
モールド状態 | 熱伝達、離型、および表面テクスチャに影響します | モールド記録と代表的な表面レビュー |
端部代 | 開始/停止または不完全な領域を除去します | 図面代、切断記録、および最終面検査 |
肉厚と内部品質
管状鋳造の場合、肉厚は内径と外径の間のマッピングされた関係です。平均肉厚は、薄い領域を隠すことができます。厚い側は、機械加工後に残る材料を減らすことができます。内径は滑らかに見えても、シール面や摩耗面の近くに表面下の不連続部が含まれている場合があります。機械加工後に残るゾーンと、そこで必要な内部品質を定義します。
回転は介在物やガスの分布に影響を与える可能性がありますが、すべての欠陥を除去するわけではありません。プロセス、合金、モールド、注湯、冷却、および機械加工条件は依然として重要です。圧力管には、切断、放射線透過試験または超音波検査、漏れ試験、または別の定義された方法が必要な場合があります。ベアリングライナーには、一般的な鋳造レポートではなく、内径と摩耗試験が必要な場合があります。
「遠心鋳造」を耐圧性や密度の証明として使用しないでください。購入者は、圧力境界、試験条件、サンプル状態、および合格限界を指定する必要があります。関連する機械加工と仕上げが境界を変更する場合は、その後に証拠を生成する必要があります。
銅遠心ブランクの機械加工
鋳造管は、多くの場合、旋削、中ぐり、フェーシング、溝入れ、穴あけ、ねじ切り、またはバランス取りが必要です。操作により、気孔、介在物、または不均一な肉厚が露出する可能性があります。工具の選択、工作物保持、クーラント、ストック、および熱管理は、最終的な表面に影響を与えます。 後加工は、鋳造ルートの価格設定前に含める必要があります。
同心度を保護するデータム戦略を選択します。外径が粗い場合は、内径を位置決めする前に機械加工する必要がある場合があります。内径が主要な機能である場合、治具は端部または一時的な表面から位置決めする場合があります。シーケンスは、内径と外径の関係、面の直角度、および残りの肉厚を制御する必要があります。
長い部品や薄い部品をたわみなくサポートする治具を使用します。図面で必要な場合は、自由状態または定義されたクランプ状態で検査します。クランプ中にサイズ内にある内径は、解放後に移動する場合があります。受け入れ計画では、測定中に部品がどのようにサポートされているかを記載する必要があります。
完成要件 | 機械加工リスク | 検証 |
|---|---|---|
内径フィット | サイズ、真円度、テクスチャ、またはポロシティの露出 | 内径マップと相手組立品 |
同心度 | データムシフトまたは治具のたわみ | 外径または機能データムに対する内径 |
圧力壁 | 深い切削が接続された不連続部を開く | 完成壁検査と漏れ試験 |
端面 | 振れ、長さ、または直角度の変動 | 面と軸方向の関係の検査 |
表面仕上げと銅の互換性
用途に応じて、機械加工、研磨、めっき、コーティング、または鋳放し仕上げを使用できます。選択したルートは、銅合金の組成、ポロシティ、表面テクスチャ、電気的または熱的接触、摩耗、および腐食を考慮する必要があります。仕上げは、寸法と接触抵抗を変更できます。機能が必要とする場所で、内径、ねじ山、ベアリング面、シール、および接地ゾーンをマスクします。
後処理は、代表的な銅鋳造で承認される必要があります。平らなクーポンでは、内径、エッジ、溝、または粗い鋳造表面の周囲の挙動が示されない場合があります。部品の機能に応じて、色、テクスチャ、厚さ、接着、接触、または環境の証拠を定義します。
検査と受け入れ
寸法検査では、図面データムを使用して、肉厚、内径、外径、同心度、長さ、および端部をマッピングする必要があります。目視検査では、割れ、ラップ、介在物、および表面の跡を見つけることができます。内部品質が重要となる圧力、機械加工、摩耗、または導電性がある場合は、内部法を使用できます。機能検査では、実際の相手部品または試験条件を使用する必要があります。
材料、プロセス、機械加工、仕上げ、および試験記録を改訂管理下に置きます。合金、モールド、回転、注湯、機械加工シーケンス、または仕上げの変更には、焦点を絞った再検証が必要な場合があります。変更された形状または使用条件に、一般的なレポートを再利用しないでください。
銅遠心鋳造のRFQ入力
モデル、管理された図面、銅合金と規格、軸、内径と外径、長さ、肉厚マップ、端部機能、数量、機械加工代、表面仕上げ、電気/熱/摩耗/圧力機能、検査、試験、および梱包を提供します。開始/終了代と、機械加工後に残る材料を特定します。
サプライヤーに、遠心配置、モールド、プロセス制御、内部品質の証拠、機械加工ルート、治具、仕上げ、および最終検査を記載するよう依頼します。見積もりでは、鋳造ブランクを完成部品から分離します。別のルートが提案されている場合は、完成要件と総操作と比較します。
Newayの遠心鋳造ルートは、部品形状が適合する場合、銅合金鋳造および後加工とともに評価できます。最終的な範囲は、合金、寸法、数量、設備、および検査によって異なります。
銅部品が回転鋳造ルートに適合することを確認する
銅遠心鋳造は、重要な形状が軸を中心に記述できる部品に最適です。スリーブ、ブッシング、リング、ライナー、および管状本体は自然な候補ですが、複雑な外部フラット、サイドポート、断続フランジ、または非同心通路は、後で機械加工または別のプロセスが必要になる場合があります。購入者は、どの表面が機能的で、どれが犠牲的な機械加工ストックで、どれが鋳放しのままであるかをマークする必要があります。これにより、単純なプロセスラベルが部品と設備の間の不一致を隠すのを防ぎます。
合金も重要です。純銅と銅合金は、流動性、溶解挙動、導電性、強度、摩耗応答、および腐食要件が異なります。ルートが見積もられる前に、管理指定、化学的性質の限界、状態、およびサービスを指定する必要があります。導電スリーブには、ベアリングライナーや圧力関連チューブとは異なる受け入れ計画があります。それぞれについて、相手面または流体、温度、荷重、速度、電気経路、および仕上げを定義します。
ステップ、端部、および厚いセクションでの凝固を確認する
回転は金属をモールド全体に分配しますが、すべてのセクションが同時に凝固するわけではありません。フランジ、閉じた端部、厚いボス、または局所的なステップは、熱を保持し、収縮に影響を与える可能性があります。後で中ぐりされる内径は、最初の表面を除去し、別の状態を残す場合があります。プロセスレビューでは、金属がどこに入るか、モールドがどこで熱を抽出するか、端部がどのように形成されるか、および機械加工後にどのようなストックが残るかを特定する必要があります。
表面状態は、重要となる状態で評価する必要があります。両方の直径が機械加工されている場合、購入者は粗ブランクの寸法と各側の代が必要です。1つの表面が摺動、シール、熱伝達、または導電性のために保持されている場合は、その表面を直接検査します。洗浄、酸化、埋め込まれた材料、および取り扱いによる損傷は、その後の操作に影響を与える可能性があります。「遠心鋳造銅」というフレーズは、受け入れ境界を定義するのに十分ではありません。
機械加工が同心度と機能フィットを決定する
旋削および中ぐり操作は、2つの機能面を関連付けるデータムから計画する必要があります。粗鋳造では、1つの直径または面を確立するための初期セットアップと、その後の最終内径のための制御されたセットアップが必要になる場合があります。長い部品は、切削または工作物保持中にたわむ可能性があるため、サポートと測定については、完成公差とともに説明する必要があります。部品がライナーの場合、組立クリアランスと相手面が、任意の粗鋳造番号ではなく、重要な寸法を定義する必要があります。
機械加工はまた、内部の不連続部を明らかにしたり、肉厚を受け入れ可能なレベル以下に変更したりする可能性があります。購入者は、最小完成肉厚、漏れ経路、摩耗面、または電気断面を特定する必要があります。圧力境界が関係する場合は、完成部品で試験を選択し、媒体、状態、および受け入れ基準を指定します。導電性部品の場合、アセンブリが使用する特性と表面状態を測定します。材料証明書だけでは、同心度、フィット、または完全性を確立できません。
機能ベースのトライアルレビューを使用する
最初のサンプルは、鋳造ブランク段階と機械加工後にレビューする必要があります。外面と内面、端部、ステップ、代、同心度、粗さ、および目に見える欠陥を確認します。測定を図面データムに結び付け、使用した機器または治具を特定します。内部検査、漏れ試験、摩耗試験、または導電率チェックが必要な場合は、それが対処するリスクを説明し、結果をサンプルまたはロットに関連付けます。
Newayの後加工および後処理ルートは、完成部品に中ぐり、旋削、洗浄、コーティング、またはその他の表面操作が必要な場合に、遠心鋳造計画とともにレビューできます。最終見積もりでは、ブランク、機械加工、仕上げ、検査、および特別な検証を分離する必要があります。
銅遠心鋳造のRFQ入力
合金と化学的性質の要件、軸、外径と内径、長さ、端部機能、粗面と仕上げ面、数量、機械加工代、使用条件、相手面または流体、および検査計画を提供します。サプライヤーが別のルートを提案できるかどうか、および承認に必要な証拠を記載します。これらの入力により、購入者は回転鋳造ルートを、完成部品で在庫からの機械加工または他の鋳造オプションと比較できます。
完成機能に合わせて銅合金を選択する
銅遠心鋳造では、さまざまな銅および銅合金グレードを使用できますが、正しい選択は完成機能によって異なります。導電スリーブには電気要件が必要です。熱伝達リングには熱界面が必要です。ベアリングライナーには、相手面、荷重、速度、および潤滑が必要です。圧力関連チューブには、定義された完全性試験が必要です。購入者は、広い材料カテゴリとして「銅」を要求するのではなく、グレードと重要な特性を記載する必要があります。
合金とセクションはルートと相互作用します。厚い端部、フランジ、またはステップは、管状壁とは異なる冷却をする場合があります。機械加工代は、1つの表面状態を除去し、別の表面状態を残す場合があります。材料が代替されている場合は、化学的性質、鋳造挙動、機械加工、腐食、摩耗、導電性、および試験証拠を比較します。Newayの銅合金鋳造ルートは、遠心ブランクおよび完成部品計画とともにレビューできます。
使用される表面を保護する
鋳放しのまま保持される表面には、中ぐりまたは旋削される表面とは異なる洗浄および粗さの要件が必要な場合があります。コーティングまたは処理が適用される場合、マスキングと寸法効果がルートの一部になります。部品がシャフトまたはシールに接触する場合は、最終表面とエッジ状態を検査します。きれいな外観のブランクは、機械加工後のフィットやサービス動作を証明するものではありません。
内部品質の証拠は特定のリスクに対応する必要があります
目視検査では、すべての内部状態を確立することはできません。寸法検査では、すべての表面下の不連続部を表示することはできません。漏れ、圧力、導電性、熱、または摩耗試験は、さまざまな製品の質問に答えます。内部検査は、中ぐり、圧力、または疲労が既知のリスクを生み出す場合に適切な場合があります。トライアルの前に、方法、場所、サンプル、および受け入れ基準を記載します。
粗ブランクと完成部品の記録を分離します。最初のブランクは機械加工開発のために受け入れられる場合がありますが、完成したチューブにはまだフィットまたは圧力レビューが必要な場合があります。プロセスが変更された場合は、変更されたリスクに関連する証拠を繰り返します。Newayの後処理ルートは、洗浄またはコーティングがサービス表面に影響を与える場合に含めることができます。
RFQにエンド操作を含める
サプライヤーがブランク、機械加工されたチューブ、完成したライナー、または組み立てられたコンポーネントを提供するかどうかを記載します。旋削、中ぐり、フェーシング、穴あけ、溝、洗浄、コーティング、検査、梱包、および試験を含めます。軸とデータムを定義して、見積もりが同心度とフィットに対応するようにします。これにより、低いブランク価格が、有用な製品を作るために必要な操作を隠すのを防ぎます。
購入者向けまとめ
銅遠心鋳造は、合金、モールド、回転、注湯、凝固、機械加工、および検査が調整されている場合、回転および管状形状に適合します。有用なスリーブまたはリングブランクを生成できますが、それ自体が肉厚の均一性、圧力完全性、摩耗寿命、または最終フィットを証明するものではありません。
RFQで、軸、完成面、使用条件、内部品質リスク、および機械加工ルートを定義します。これにより、購入者は銅遠心鋳造が実際の部品に適切かどうかを決定するための健全な基盤を得ることができます。
FAQ
