
インベストメント鋳造とは|45 鋼ブラケットの強度とデータムの決め方
インベストメント鋳造は、セラミックシェルに溶湯を流し込み、注湯の後にシェルを割り落とす工程です。鋳型は一回きりで、形を決めるのは木型です。45 鋼の荷重を受けるブラケットでは、インベストメント鋳造が答えの半分を受け持ちます。シェルが 180×120×60 mm の輪郭を出し、熱処理と鋳込み試験片が 355 MPa の目標を、機械加工した面が ±0.2 mm の穴ピッチと 0.1 mm の平面度を受け持ちます。
インベストメント鋳造とは何か
インベストメント鋳造は、使い捨ての木型にセラミックシェルを掛け、木型を抜き取り、残った空洞に鋼を注いでその形を写し取る成形工程です。形状を運ぶのは木型、表面を運ぶのはシェルで、公差を運ぶものはどちらにもありません。
ブラケットはこの分担をそのまま示します。8~12 mm の肉厚と 25~30 mm のボスが一つの鋳物に入り、断面比は 2.5~3.75 になります。シェルはその両方を一回の注湯で満たさなければなりません。強度の問いはボスから始まります。ボスは最後に凝固するので、収縮する間、そこへ溶湯を補う押し湯が要ります。
この工程が引き渡すのは形だけです。図面が測るものはすべて、シェルを割り落とした後に足されます。
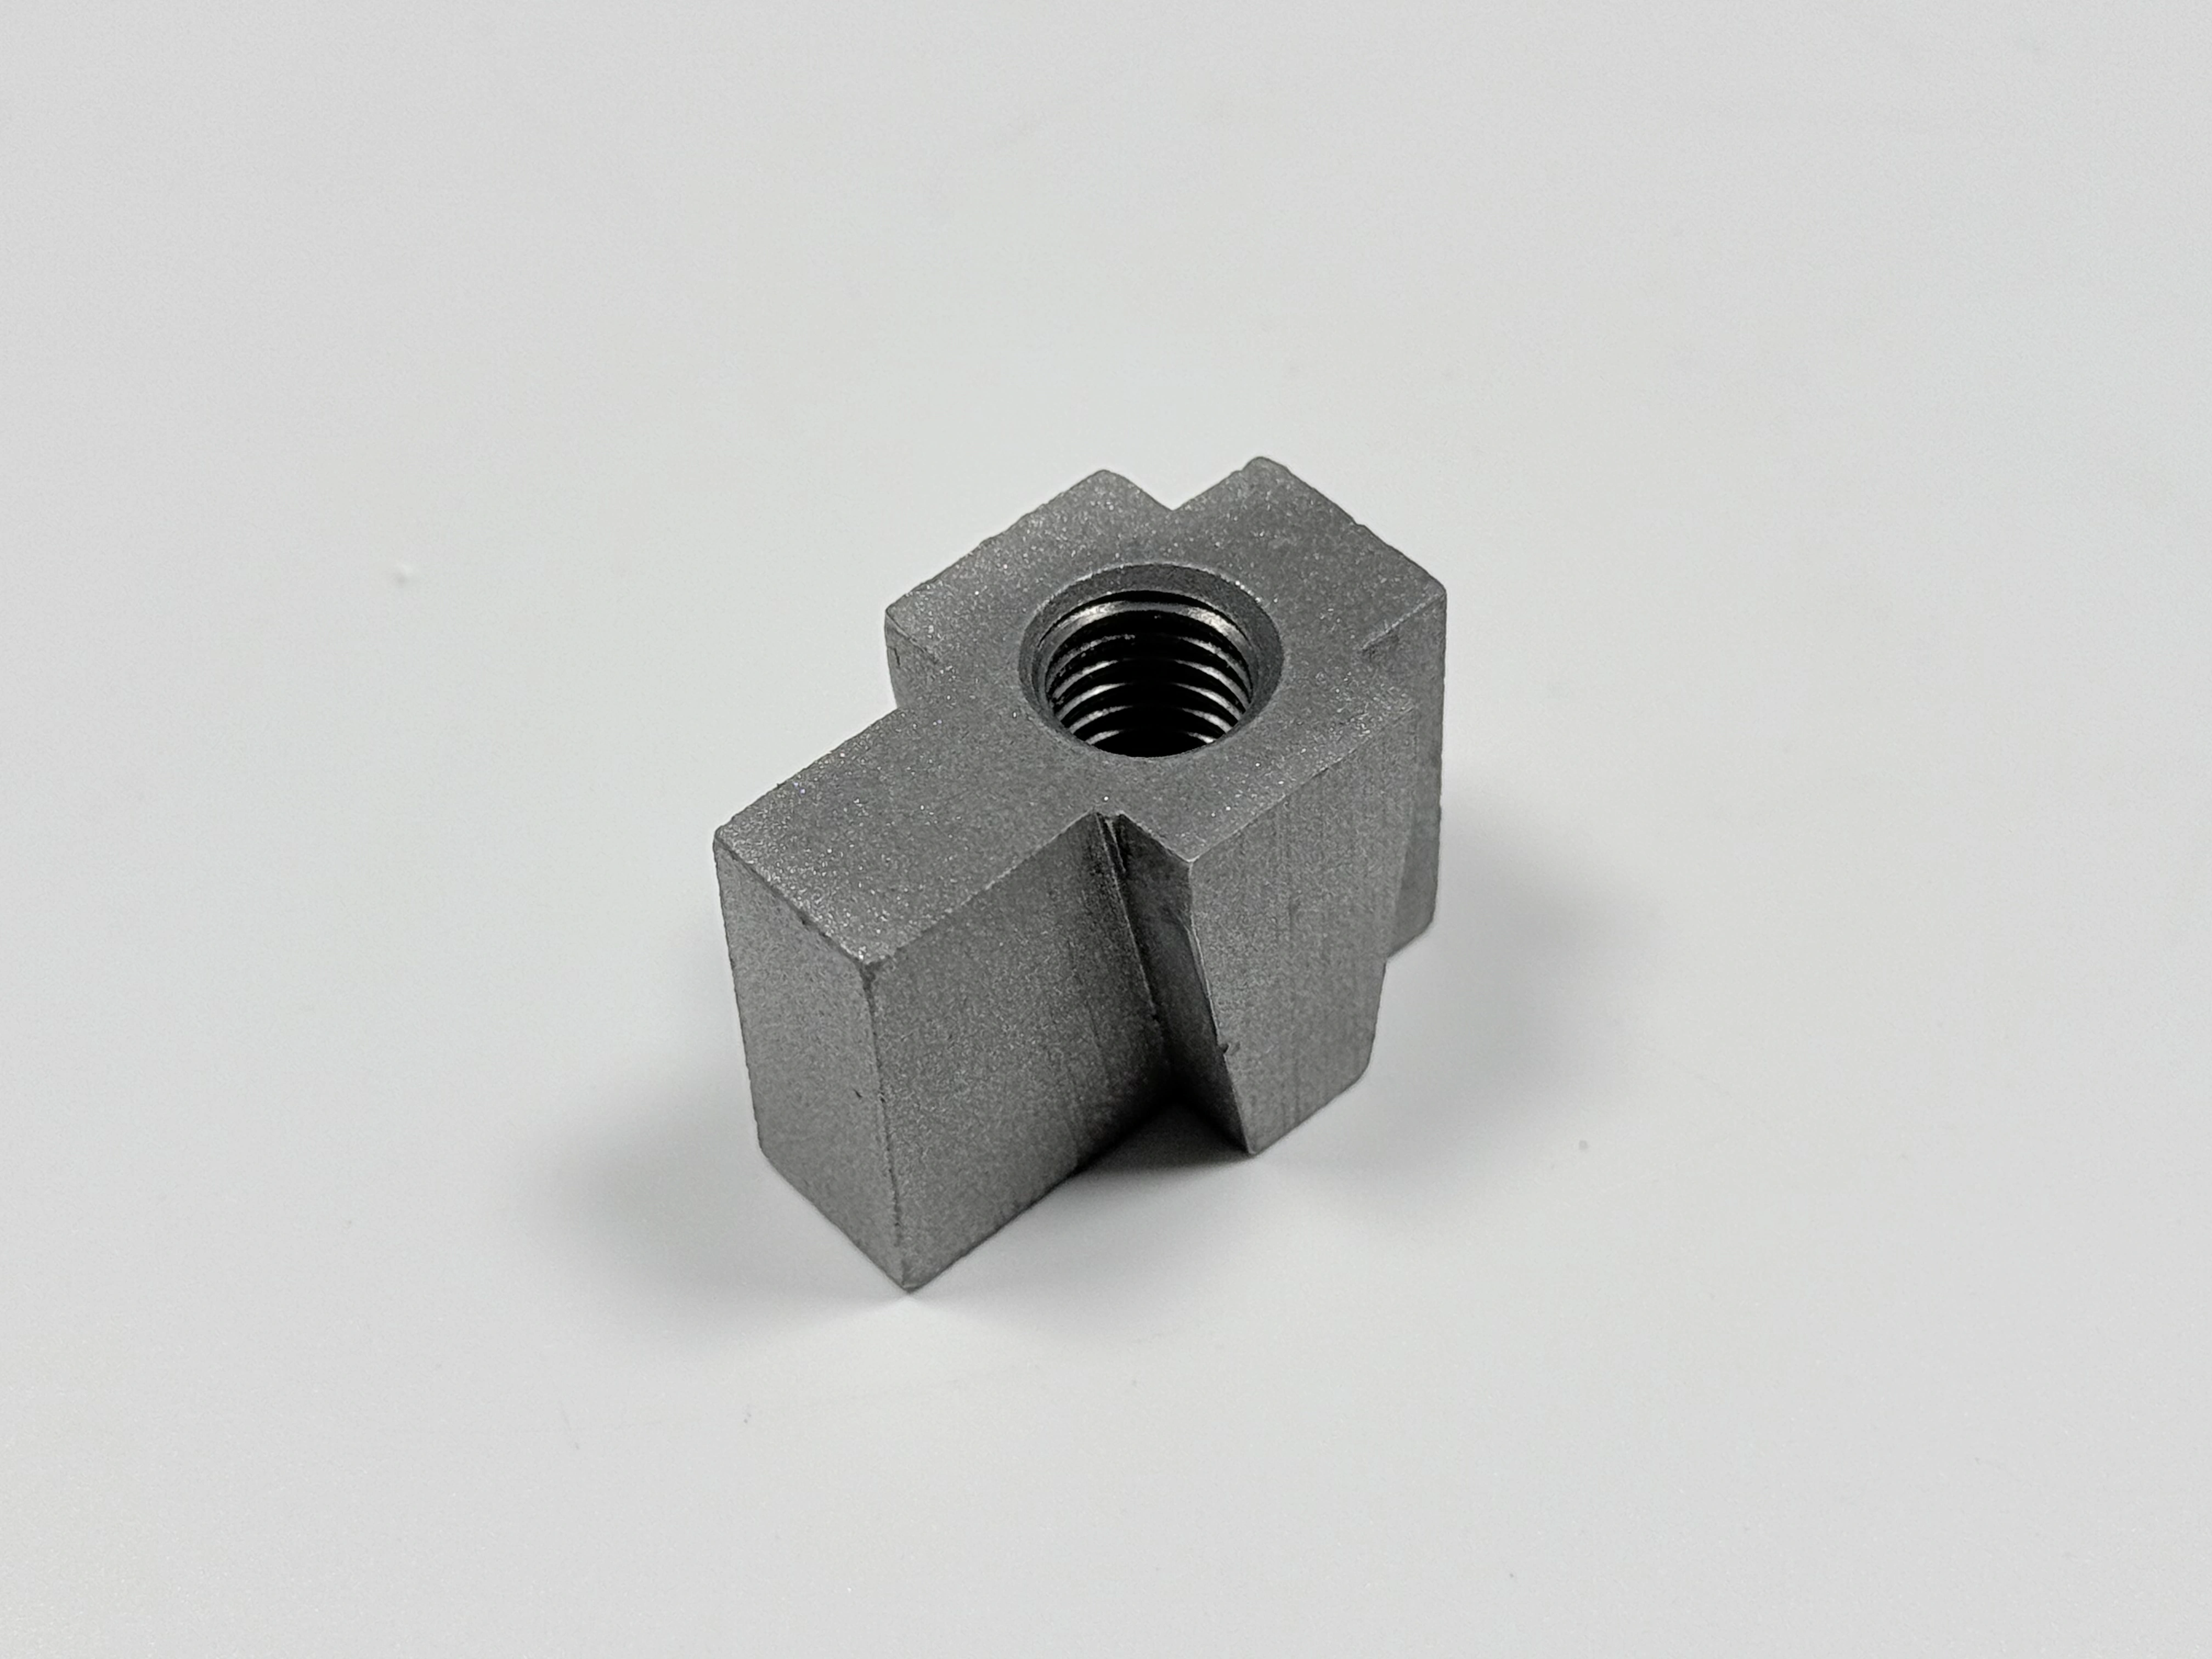
シェルは木型の周りに作り、注湯の後に割り落とします。
インベストメント鋳造でないもの
インベストメント鋳造は永久鋳型の工程ではありません。この違いが、図面の書き方を決めます。鋼の金型は繰り返し使えて、キャビティがそのまま残ります。セラミックシェルは型ばらしで壊れるので、部品の背後に残る道具は木型であり、公差はすべて切削から出します。
この工程は仕上げ工程でもなく、強度を約束するものでもありません。180 mm の面に 0.1 mm の平面度を出すことはなく、355 MPa を証明することもありません。一方の数値は工作機械で、もう一方は炉で決まり、その記録を残すのが試験片です。
鋳型そのものにデータム面と仕上げ済みの穴パターンを求める図面は、工程の選び方を誤っています。見積依頼の前に確かめる境界は、そこです。
表が示す順序で流れる工程
工程はこの順に流れます。砂型で鋳造し、ゲートを切り離し、焼ならし、または焼入れと焼戻しを施し、部品と一緒に試験片を鋳込み、Sa 2.5 までブラストし、取付面を機械加工し、図面どおりに仕上げます。発注書が管理するのは、この順序です。
工程の名前と鋳型の計画は、一つの項目として読みます。ブラケットはインベストメント鋳造として見積もられ、1 フラスコ 2~4 個の砂型鋳造の経路で計画されます。木型を削る前に、どちらの経路で流すかを工場側が確認します。
一つの数値に、一つの工程、一つの確認です。
要求 | 目標値 | 決まる工程 | 確認方法 |
|---|---|---|---|
降伏強さ | ≥355 MPa | 熱処理(試験片も同じ装入) | ASTM A370 の引張試験 |
本体の硬さ | HB 220~250 | 同じ熱処理 | 硬さ試験(測定点は未確定) |
穴ピッチ | ±0.2 mm | ブラストの後の機械加工 | CMM |
面の平面度 | 0.1 mm | ブラストの後の機械加工 | CMM または定盤 |
表面清浄度 | Sa 2.5 | 切削の前のブラスト | 比較板 |
GB/T 699-2015 の 45 鋼
45 鋼は GB/T 699-2015 の中炭素鋼種で、この規格が決めるのは鋼種、その化学成分範囲、そして出荷時の状態です。ブラケットは調質で発注します。調質が指すのは状態であり、ある断面での性質ではありません。
この区別は 25~30 mm で効いてきます。鋼種の名前は溶解の単位で付いてきますが、ボスでの性質は、その断面がどれだけ速く冷えたか、そのあとにどの焼戻しが来たかで決まります。355 MPa が図面に設計目標として載るのは、そのためです。鋳造材料の指示は、鋼種と状態を一組で書きます。どちらか一方だけでは、部品を説明できません。
鋼種と状態を並べた証明書は、証拠の連鎖を開きます。閉じはしません。
焼入れ 840~860 °C、焼戻し 550~600 °C、HB 220~250
焼入れは 45 鋼を 840~860 °C まで加熱し、その断面に焼きが入る程度に速く冷やします。焼戻しは 550~600 °C まで再加熱し、硬さの一部を靭性と引き換えにします。この二つで調質という工程になり、どちらか半分だけでは性質を保てません。
合否の窓は HB 220~250 で、幅は 30 点、下限の約 14% に当たります。この幅は炉のばらつきを吸収できるだけ広く、焼戻しの抜けを捕まえられるだけ狭く取っています。硬さは、引張試験片が入れない本体に届く確認でもあります。ただし測定点の数と合否の判定規則は、いまも工場側の確認待ちです。
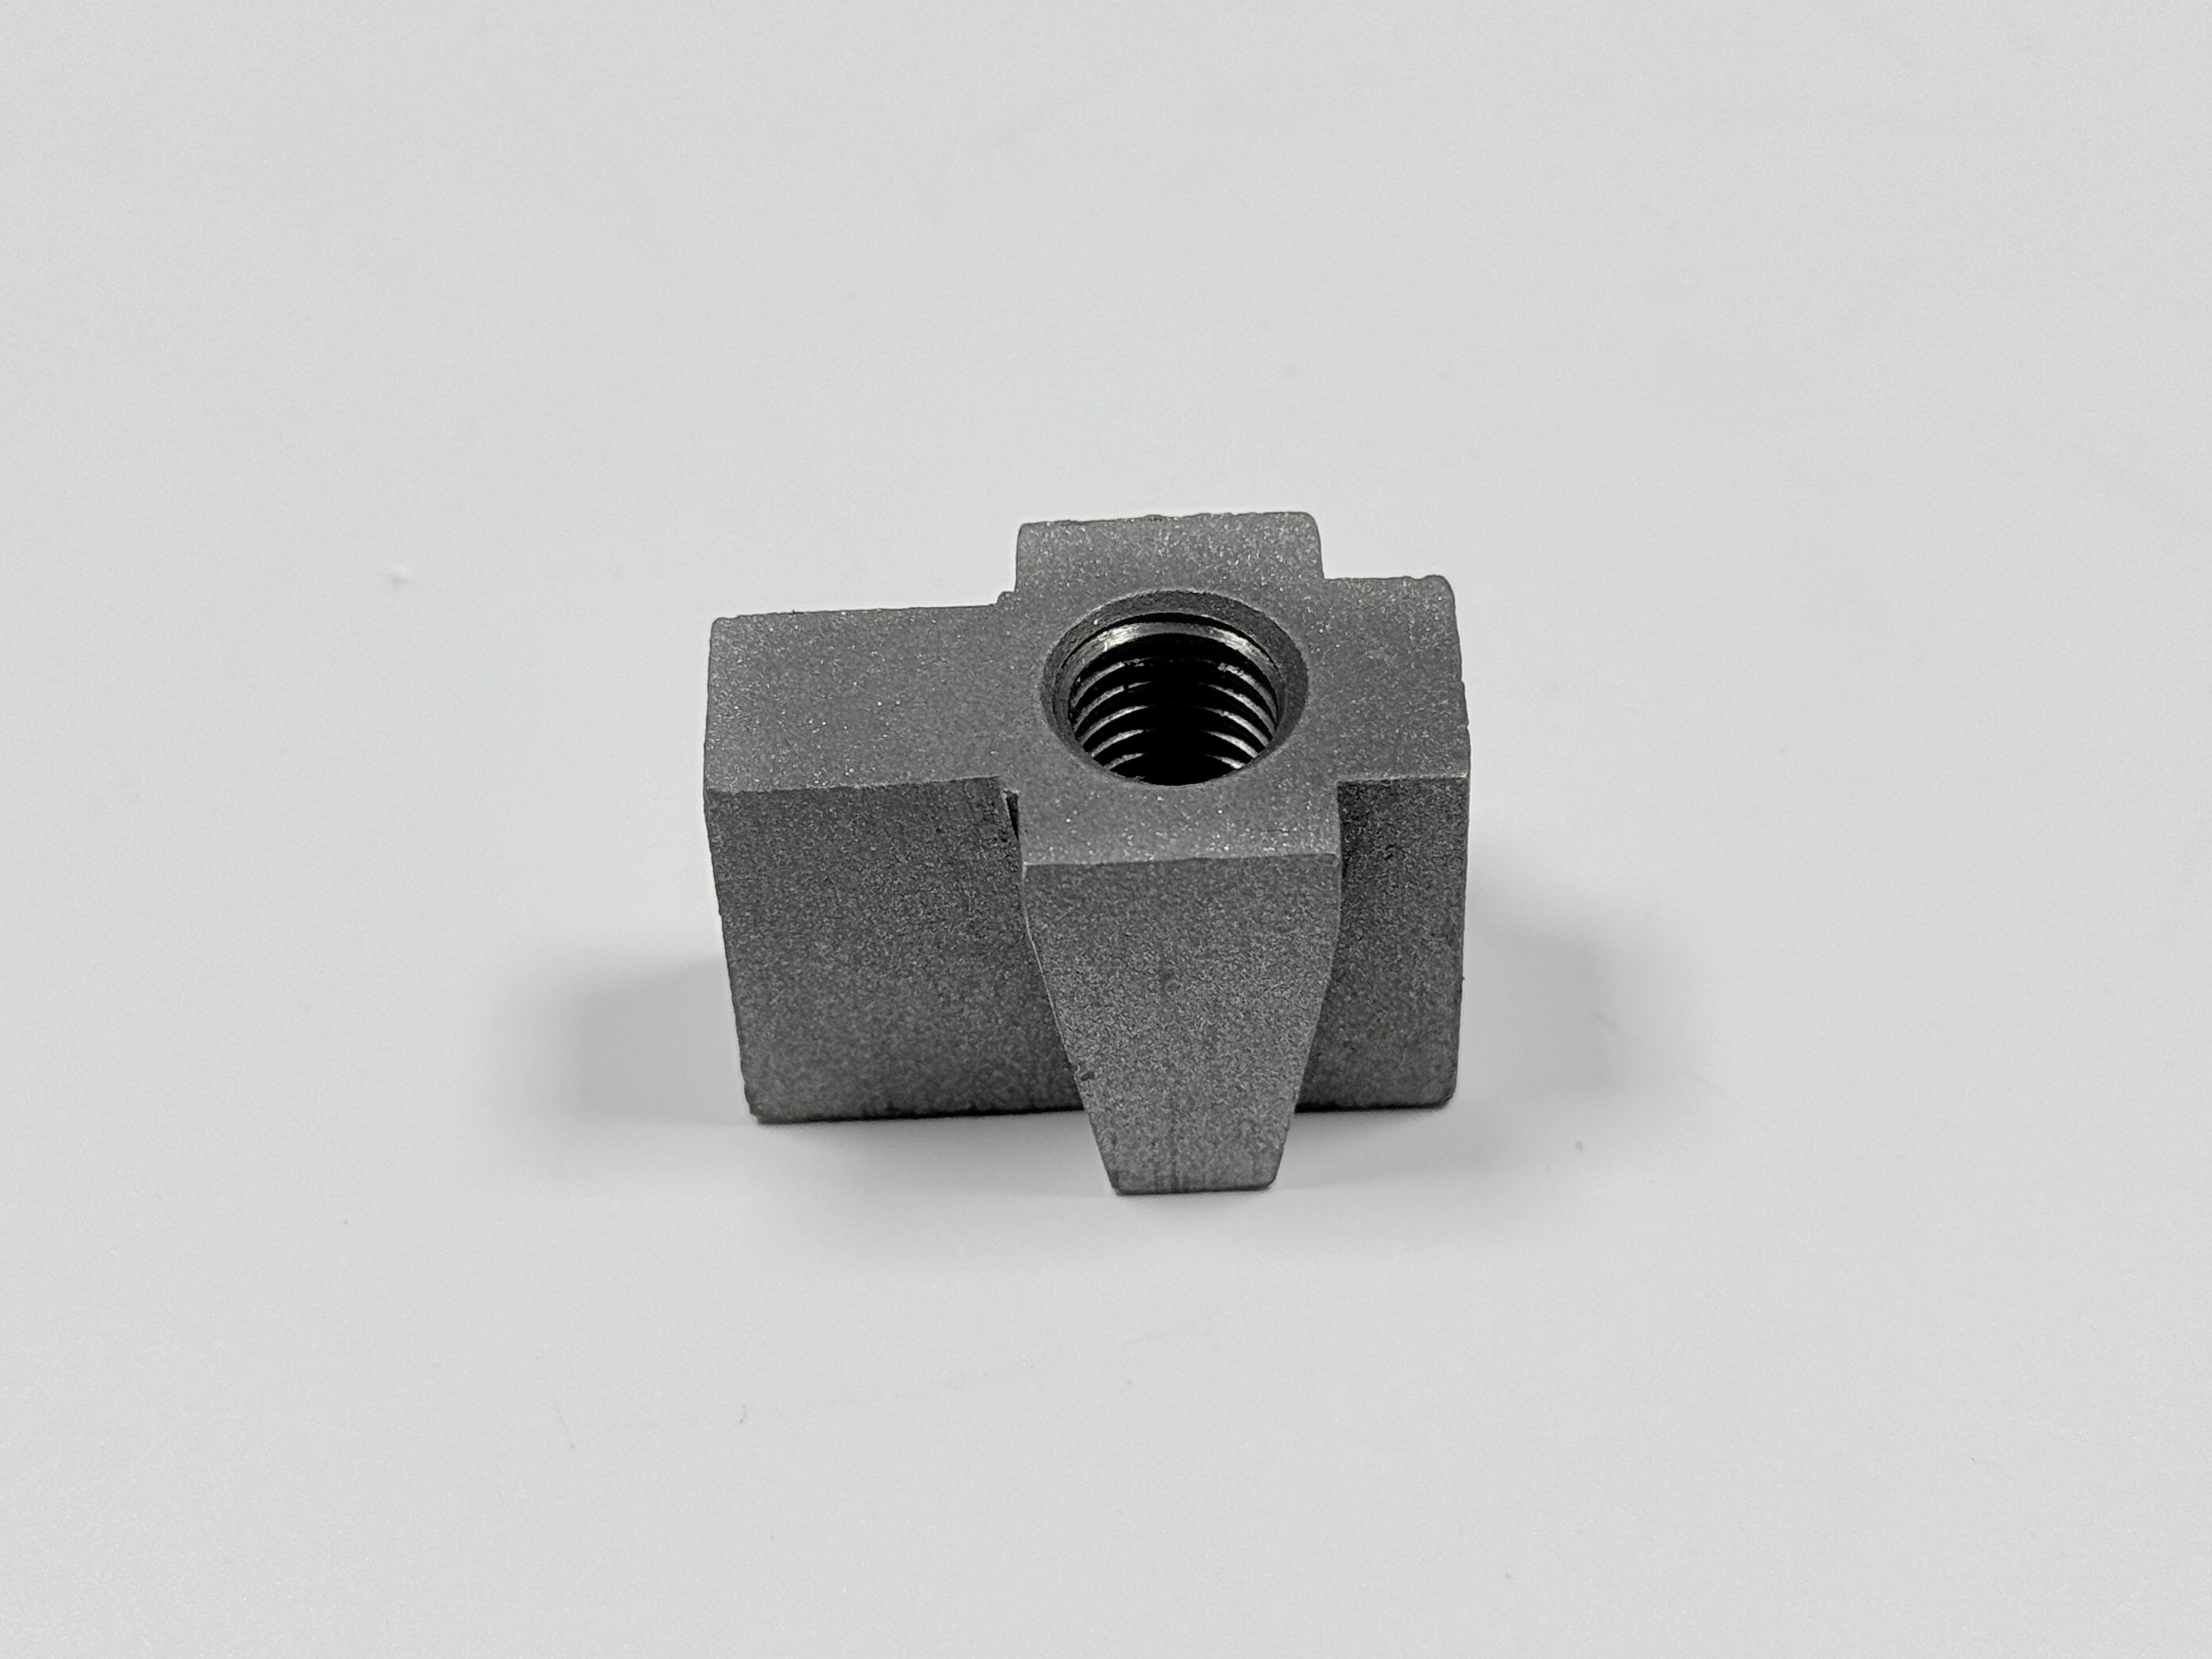
硬さは鋳物の本体で測ります。試験片はボスには届きません。
試験片と ASTM A370
鋳込み試験片は、ブラケットと同じ溶解から注ぎ、同じ炉の装入を通します。これを ASTM A370 に従って引張ると、その溶解の引張記録になり、この経路が作る唯一の試験片でもあります。
溶解 1 チャージは、2~4 個取りのフラスコを何個も満たします。試験片 1 本が語るのは、その炉の装入についてであって、一つの鋳物についてではありません。25~30 mm のボスは、小さな試験片が見ることのない速さで冷えます。試験片が合格したまま、本体だけが 355 MPa に届かなかった記録の例があります。対策は厚い断面への押し湯、鋳込み試験片、そして焼戻しの調整でした。
図面が本体そのものの証明を求める場合、硬さは鋳物で測るしかありません。機械的性質の試験が、二つの確認の背後にある方法を整理しています。
ISO 8501-1 の Sa 2.5
Sa 2.5 は ISO 8501-1 のブラスト清浄度の等級で、判定は比較板で行います。粗さの値ではありません。この等級が記録するのは、ミルスケール、錆、古い皮膜をどれだけ落としたかであり、Ra については何も語りません。
このブラケットでは、この等級が寸法の判断になります。ブラストは金属を削るので、取付面を切削する前に回し、その間は面と穴をマスキングします。切削の後にブラストを回すと、±0.2 mm のピッチも 0.1 mm の平面度も、刃物が決めた値ではなくなります。
Sa 2.5 のブラストは比較板で合否が決まり、粗さ計では決まりません。表面粗さの指示は図面の別の行で、皮膜が粗さを要求するときだけ要ります。
鋳放し面と機械加工データム
データムは図面が測り始める面で、ここでは隣の鋳放し面ではなく、機械加工した取付面です。鋳放し面には抜き勾配、砂肌、熱処理の変形が乗るので、ブラケットをフレームに位置決めすることはできません。
180 mm の面にわたる 0.1 mm の平面度は、1/1,800 ほどの傾きです。±0.2 mm の穴パターンは、鋳放し面が保てるどの精度よりも細かい値です。どちらも機械加工した取付面の一回の段取りで出し、CMM か定盤で確認します。
変形は、刃物が来る前に取り代を使い切ります。25~30 mm のボスが熱処理で動けば、面は 0.1 mm で削り上がらないことがあり、機械側でどれだけ注意しても、もう存在しない金属は戻せません。鋳物の機械加工が、その取り代を扱っています。
不動態化、リン酸塩処理、黒染め
不動態化、リン酸塩処理、黒染めは、それぞれ別の表面処理です。図面の一語が、そのうちの一つを選びます。不動態化は不動態皮膜に依存し、ステンレス鋼の処理です。リン酸塩処理は結晶性の化成皮膜を作ります。黒染めは炭素鋼を発色させ、防食の範囲は限られます。
この部品では、指示は単純です。不動態化は顧客図面待ちで、リン酸塩処理か黒染めが炭素鋼の通常の経路です。これは確認すべき指示であって、工場が選んでよい既定値ではありません。指示が固まる前に始めた表面仕上げの順序は、最終検査での手直しで終わります。
図面の不動態化と、メールのリン酸塩処理という二つの語が工場に届くと、そのロットは、実際には受けていない工程に照らして検査されます。
この経路が破綻するところ
この経路が破綻するのは五か所です。厚い断面が芯まで焼きが入らない、取付面の下に砂穴や引けが残る、変形が機械加工の取り代を食う、ブラストが寸法を動かす、仕上げの指示が違う工程を指す。この五つです。五つのうち四つは、それぞれの検査ゲートで見つかります。強度の件だけは、試験片が合格したまま本体を外すことがあります。
この経路が合わない部品には、代わりの手段があります。ここではロストワックス型を使う経路と、溶接組立が代替案です。どちらも断面の自由度と引き換えに、別のコストを払います。
金属鋳造の供給事例は、別の部品で同じ連鎖を回しています。
FAQ
