
ベゼル押さえリングの爪根折れ:1,000 個で 7 個、圧入力 320 N
記録の例では、1,000 個のZamak 5 のベゼル押さえリングのうち 7 個が爪根で折れ、圧入したプレスは 80–200 N の窓に対して 320 N を示した。爪根の R0.2 mm とプレスへのストロークストップで、同じ台の上の折れは 0 になった。
リングは Ø26.0 mm の環帯に肉厚 0.8 mm、内側に 120° 間隔で 3 本の爪を立てた形で、いずれも設計目標の値である。爪高さは 1.2±0.05 mm、質量は 1.8±0.2 g、合金は鋳放しの Zamak 5(ASTM B86 AC41A)。
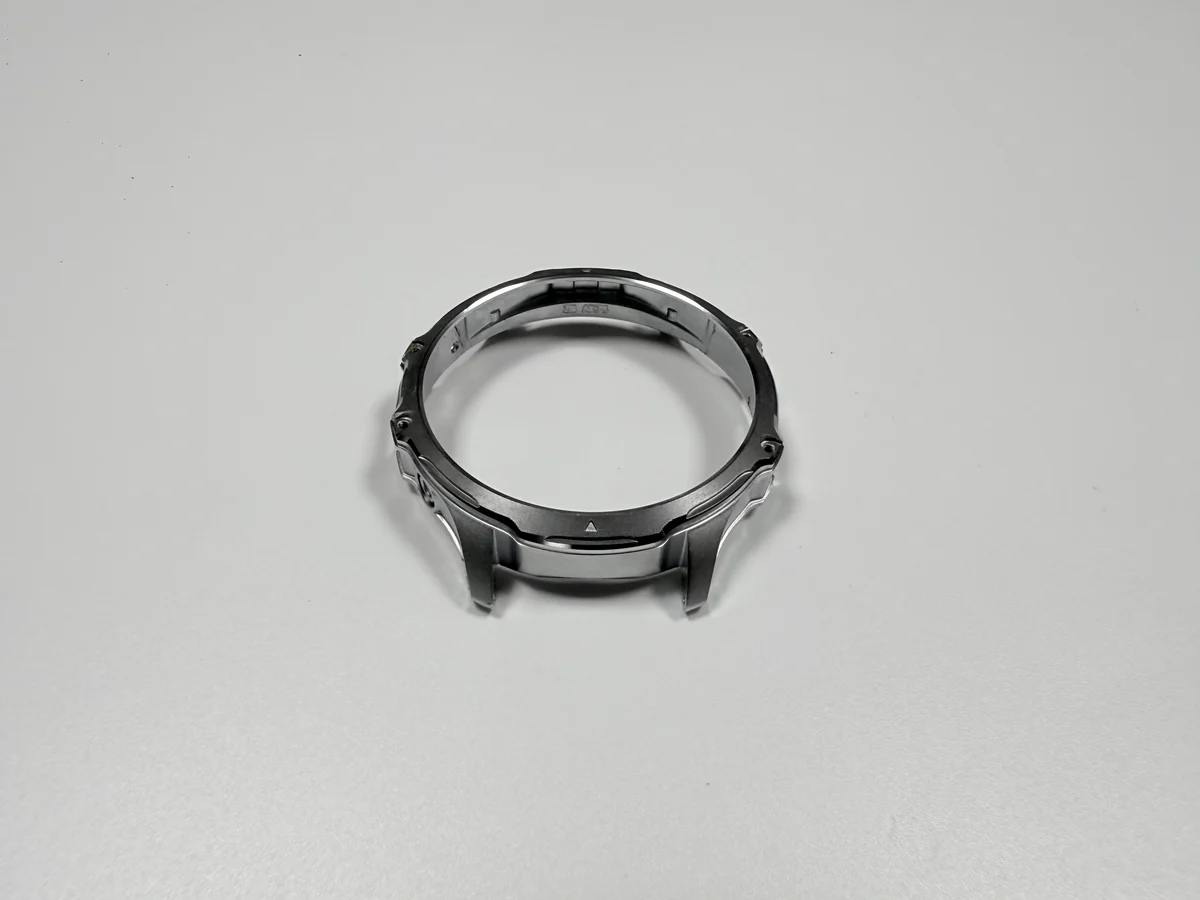
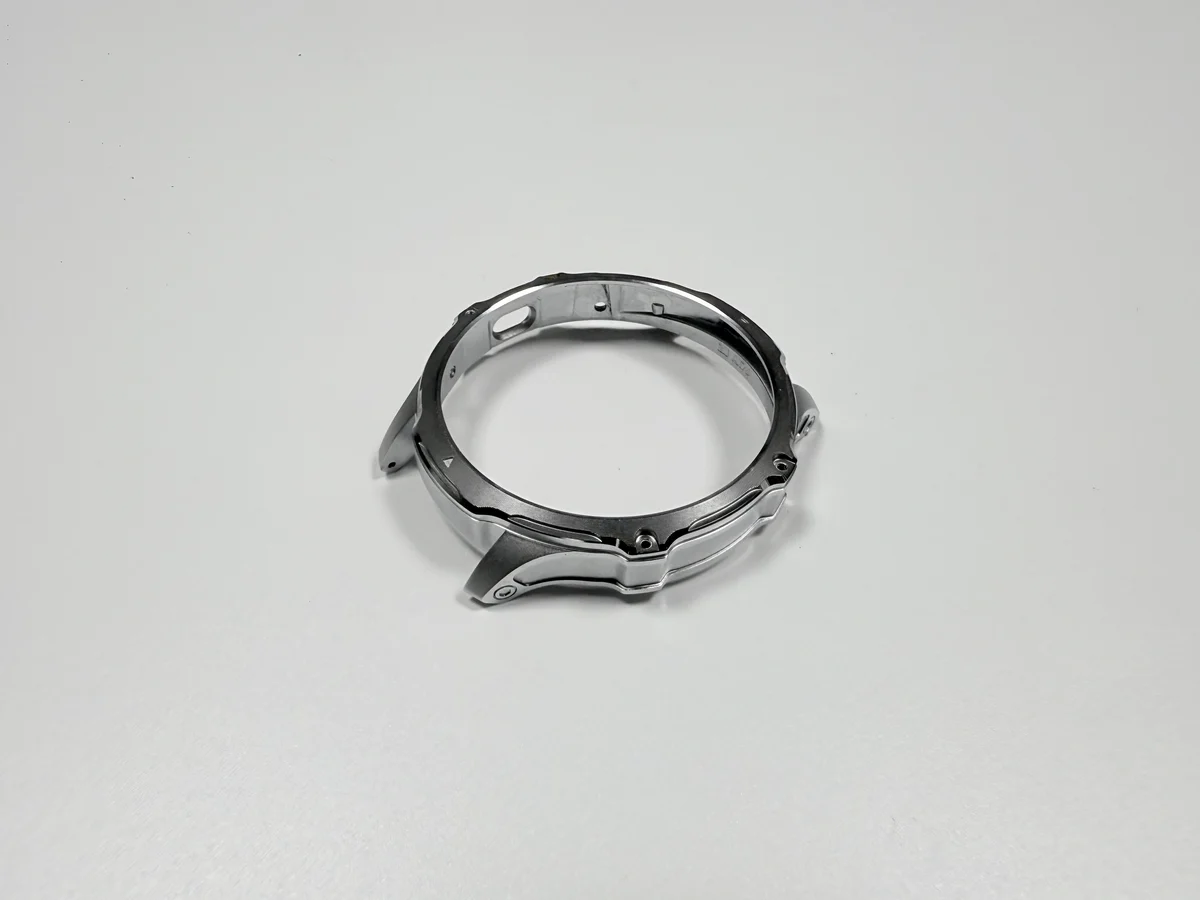
1,000 個のロットは、どこで失敗したのか?
1,000 個のうち 7 個が圧入で失敗し、7 個とも爪根で折れた。外径のリングゲージとメッキ後の目視では爪根は見えない。不具合が現れたのはプレスの上だけである。
並び方は、ばらついた不良ではなく一つの形状を指していた。破面に引け巣がないことは折れ部の鋳造欠陥を否定し、残るのは荷重を受けた断面そのものである。鋭い角は、その荷重をコンマ数ミリの断面へ集める。
失敗したリングには、どれだけの圧入力が掛かっていたのか?
失敗品の圧入力は、相手ケースを入れた状態で台上 320 N だった。出荷判定は 80–200 N なので、読み値は上限 200 N の 1.6 倍に当たる。80 N を下回るとリングは緩く、風防が浮くか回る。200 N を超えると、爪根は断面が支えられる以上の荷重を負う。
力はストロークから出る。勘で合わせたプレスは薄い環帯で行き過ぎる。ストロークストップはプレス側の作り込みで、プレス 1 台に一度見積もれば済む。鋭い爪根は、組み立てのロットごとに不良品として戻ってくる。次の表が記録例である。
| 工程 | 圧入力(N) | 上限(N) | 折れた爪根(個) |
|---|---|---|---|
| 初回ロット、1,000 個 | 320 | 80–200 | 7 |
| R0.2 とストロークストップ後の再ロット | 帯の内側 | 80–200 | 0 |
鋳造のどの変更が、爪根を直したのか?
型は爪根に R0.2 mm の丸みを取り、合金は変えていない。その根元が充填されるかは二つの設計目標で決まる。センターゲートと、爪根の外側に置いたオーバーフローである。これで金属は、凝固しきる前に断面へ届く。
型は 8407 鋼の 8 キャビティインサートで、設計目標は 500,000 ショット。R の追加工は一度の見積もりで型に残る。だから薄肉の設計の指示は、切削の前に図面へ載せる。
プレスが行き過ぎるのを、何が止めたのか?
ストロークストップは、爪根を折った 320 N より下でラムを止める。同じ台と同じケースで 80–200 N の帯に合わせる。変えるのはリングではなく、プレスである。
リングに二度目の圧入はない。座った時点で風防を押さえ、ケースがその上を閉じる。折れた爪根は、風防が入った後のリングを屑にする。ストップ 1 個が、手直しのきかないロットを守る。
いま、爪根はどう検査しているのか?
爪根を出荷に回すのは二つの検査である。圧入力は相手ケースと組みで読み、80–200 N の帯に入ること。折れが出たときは、破面に引け巣がないことを確かめる。これが鋳造の不具合とプレスの不具合を分ける。
爪高さは鋳造後に内爪を整修して決め、高さマイクロメータで 1.2±0.05 mm を読む。外径はリングゲージで Ø26.0 0/-0.05 mm、平面度は定盤とすきまゲージで 0.05 mm。次の表が指示値である。
| 部位 | 目標(mm) | 許容(mm) | ゲージ |
|---|---|---|---|
| 爪高さ | 1.2 | 1.15–1.25 | 高さマイクロメータ |
| 爪根の R | R0.2 | 鋭角なし | 型検査 |
| 外径 | Ø26.0 | 25.95–26.00 | リングゲージ |
| 平面度 | 0.05 | 0.05 max | 定盤とすきまゲージ |
| 破面 | 健全な素地 | 引け巣なし | 目視 |
この検査を支える流れは、ダイカスト、ゲート除去、バレル研磨、爪の整修、研磨、メッキと続く。嵌合はそのもう半分で、後加工の嵌合の検査はリング底面のデータムから始まる。
この事例が証明していないことは、何か?
証明するのは一つの連鎖である。爪根の R とプレスのストロークが、同じ台の読みで 7 個の折れを 0 にした。量産全体の歩留まりは証明しない。ロット 1 つ、ケースのバッチ 1 つ、プレス 1 台が記録のすべてだからである。
境界は使用条件が決める。リングは腐食性の媒体のない乾いたケース空洞に座り、組み立て後に補修しない。分解して再度圧入した品は、この記録の外にある。薄肉のケースフレームは同じ肉厚の問題をより大きい部品で負い、変数は圧入力ではなくメッキである。
爪根の R、圧入力の帯、その力を読んだケースを図面に載せれば、次の見積もりは二社目が合わせるべき 3 行になる。その入力は、爪根が型の工作か鋳造の変更かも決める。
