
角型ケースフレーム:Zamak 5、0.9 mm ラグ、メッキ
38.0×38.0×9.5 mm の角型ケースフレーム、Zamak 5、12±1 g。ある事例記録では、この 300 個のロットのうち 9 個が検査に届いた時点でラグ孔の口が欠けていた。ドリルの前に面取りを入れ、穿通時に送りを落とし、次のロットはゼロになった。亜鉛ダイカストが形を決め、ドリルの出口がスクラップを決める。
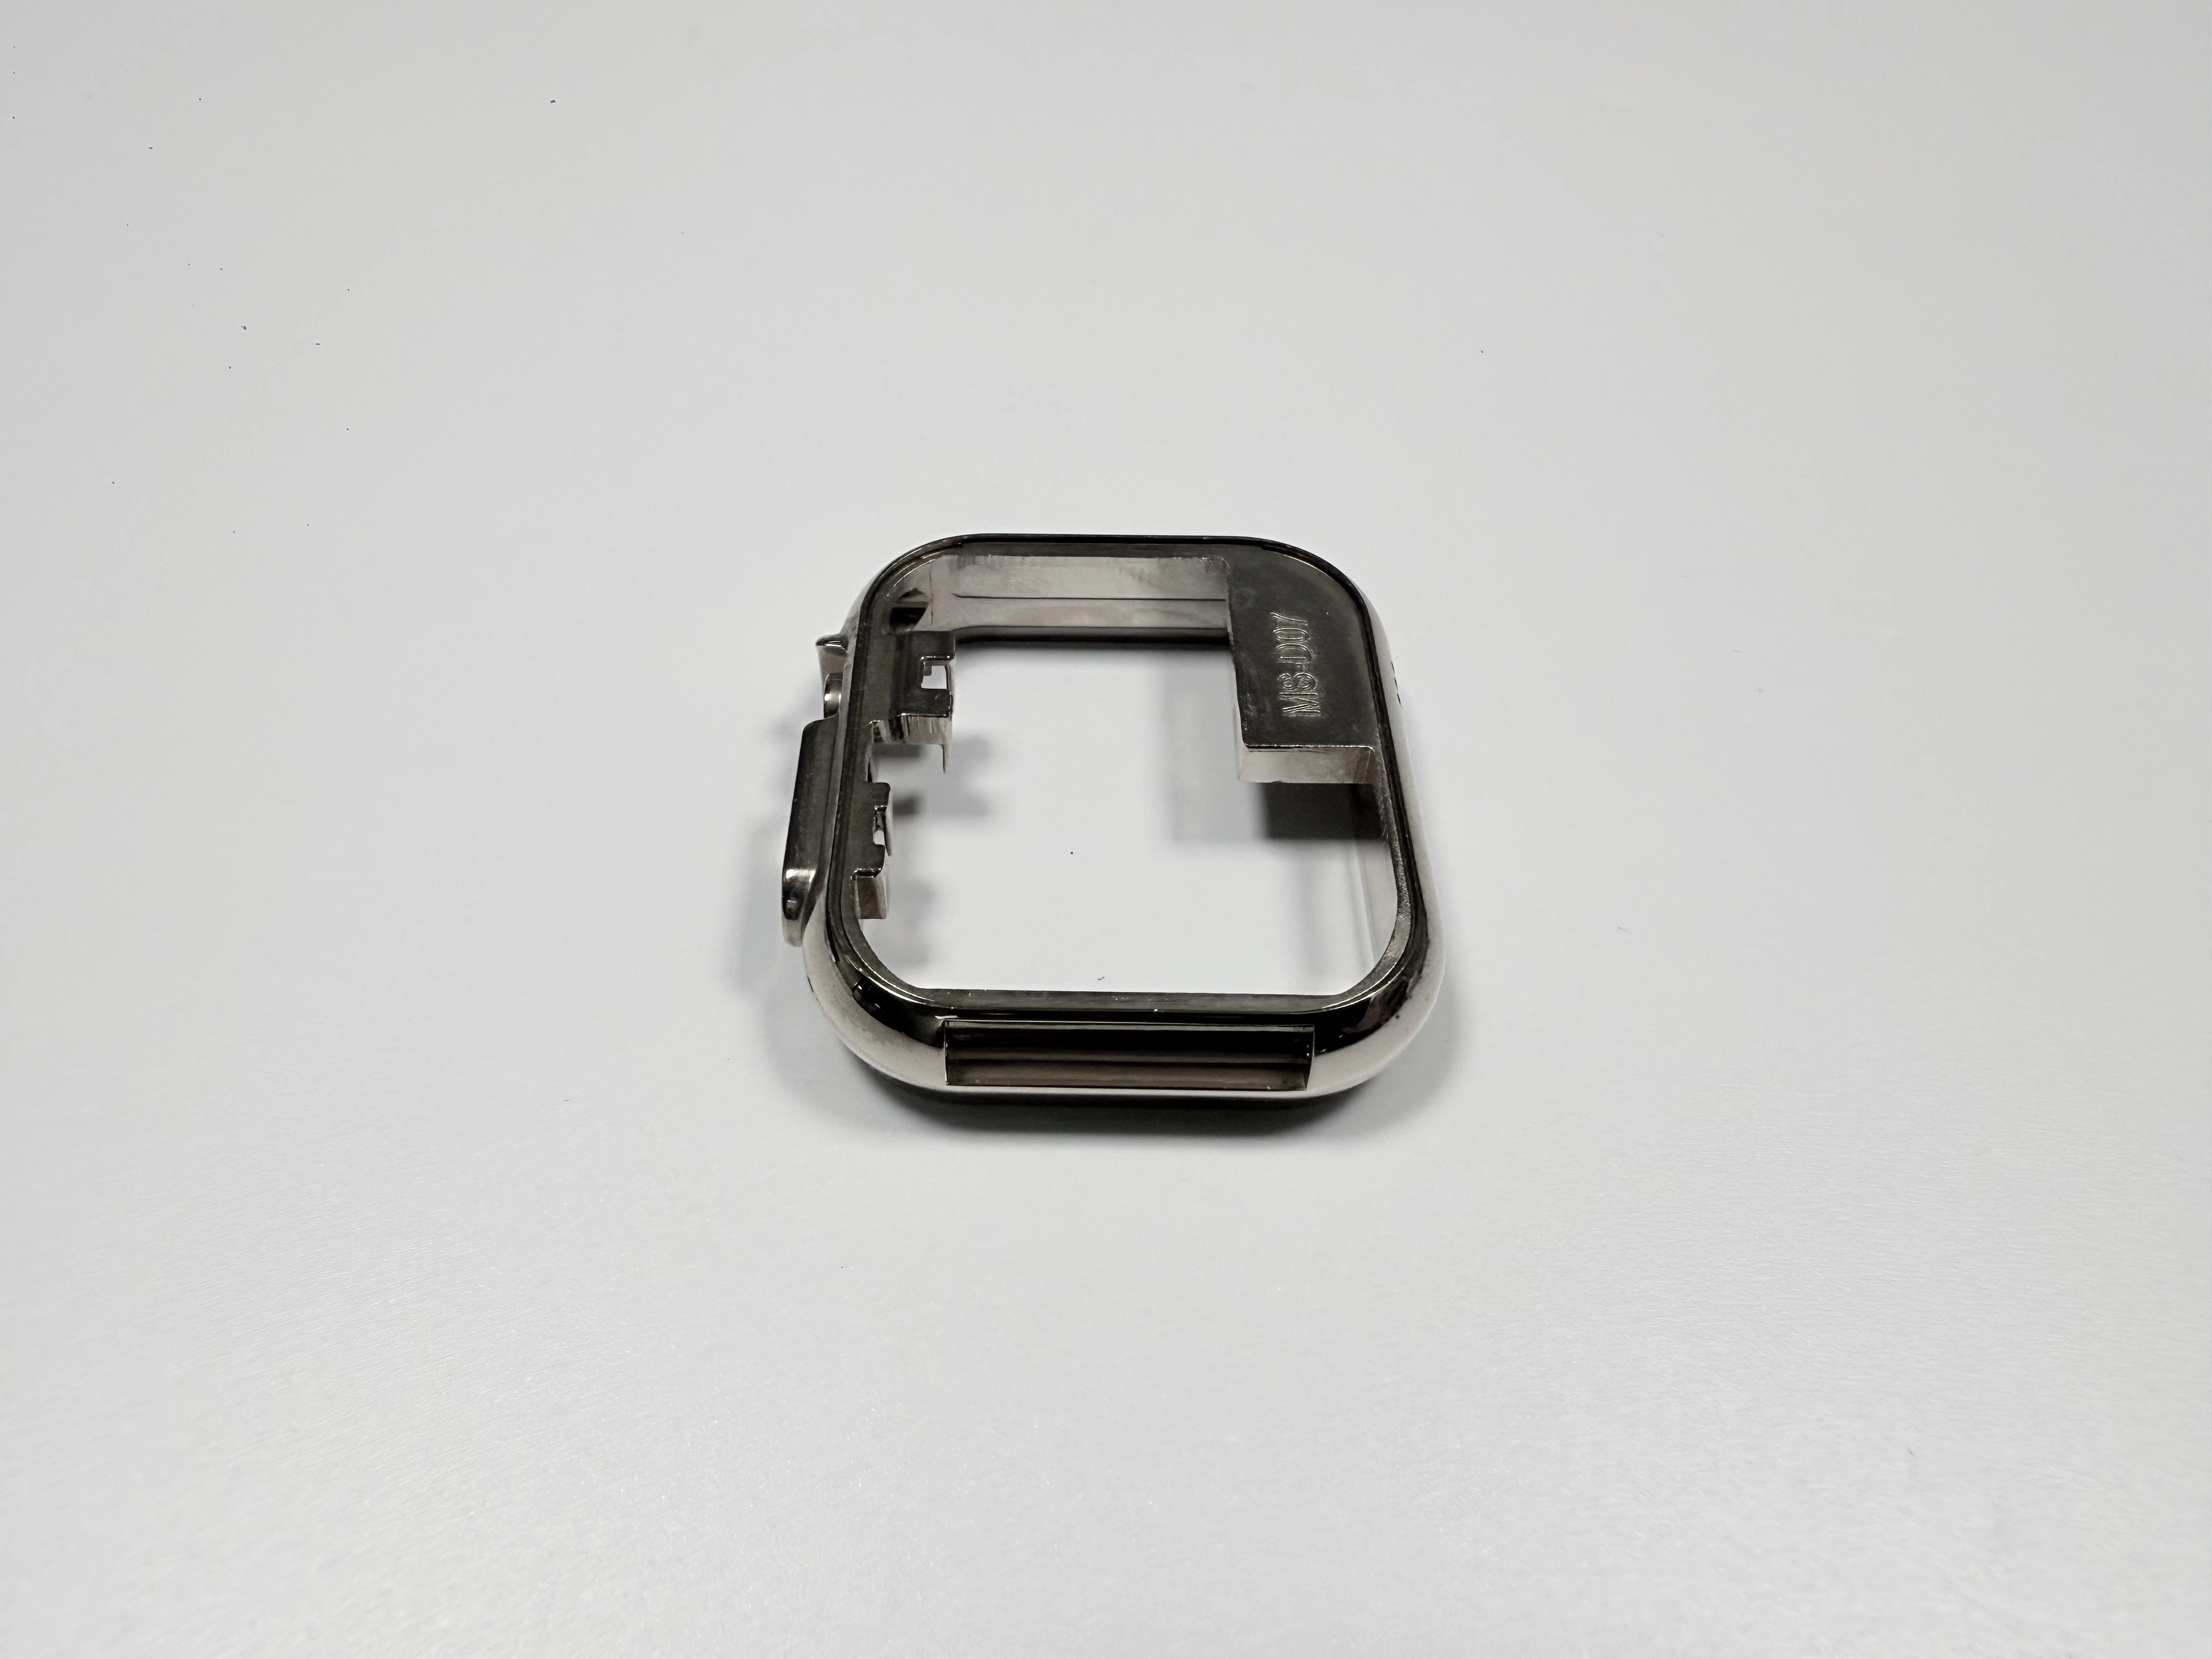
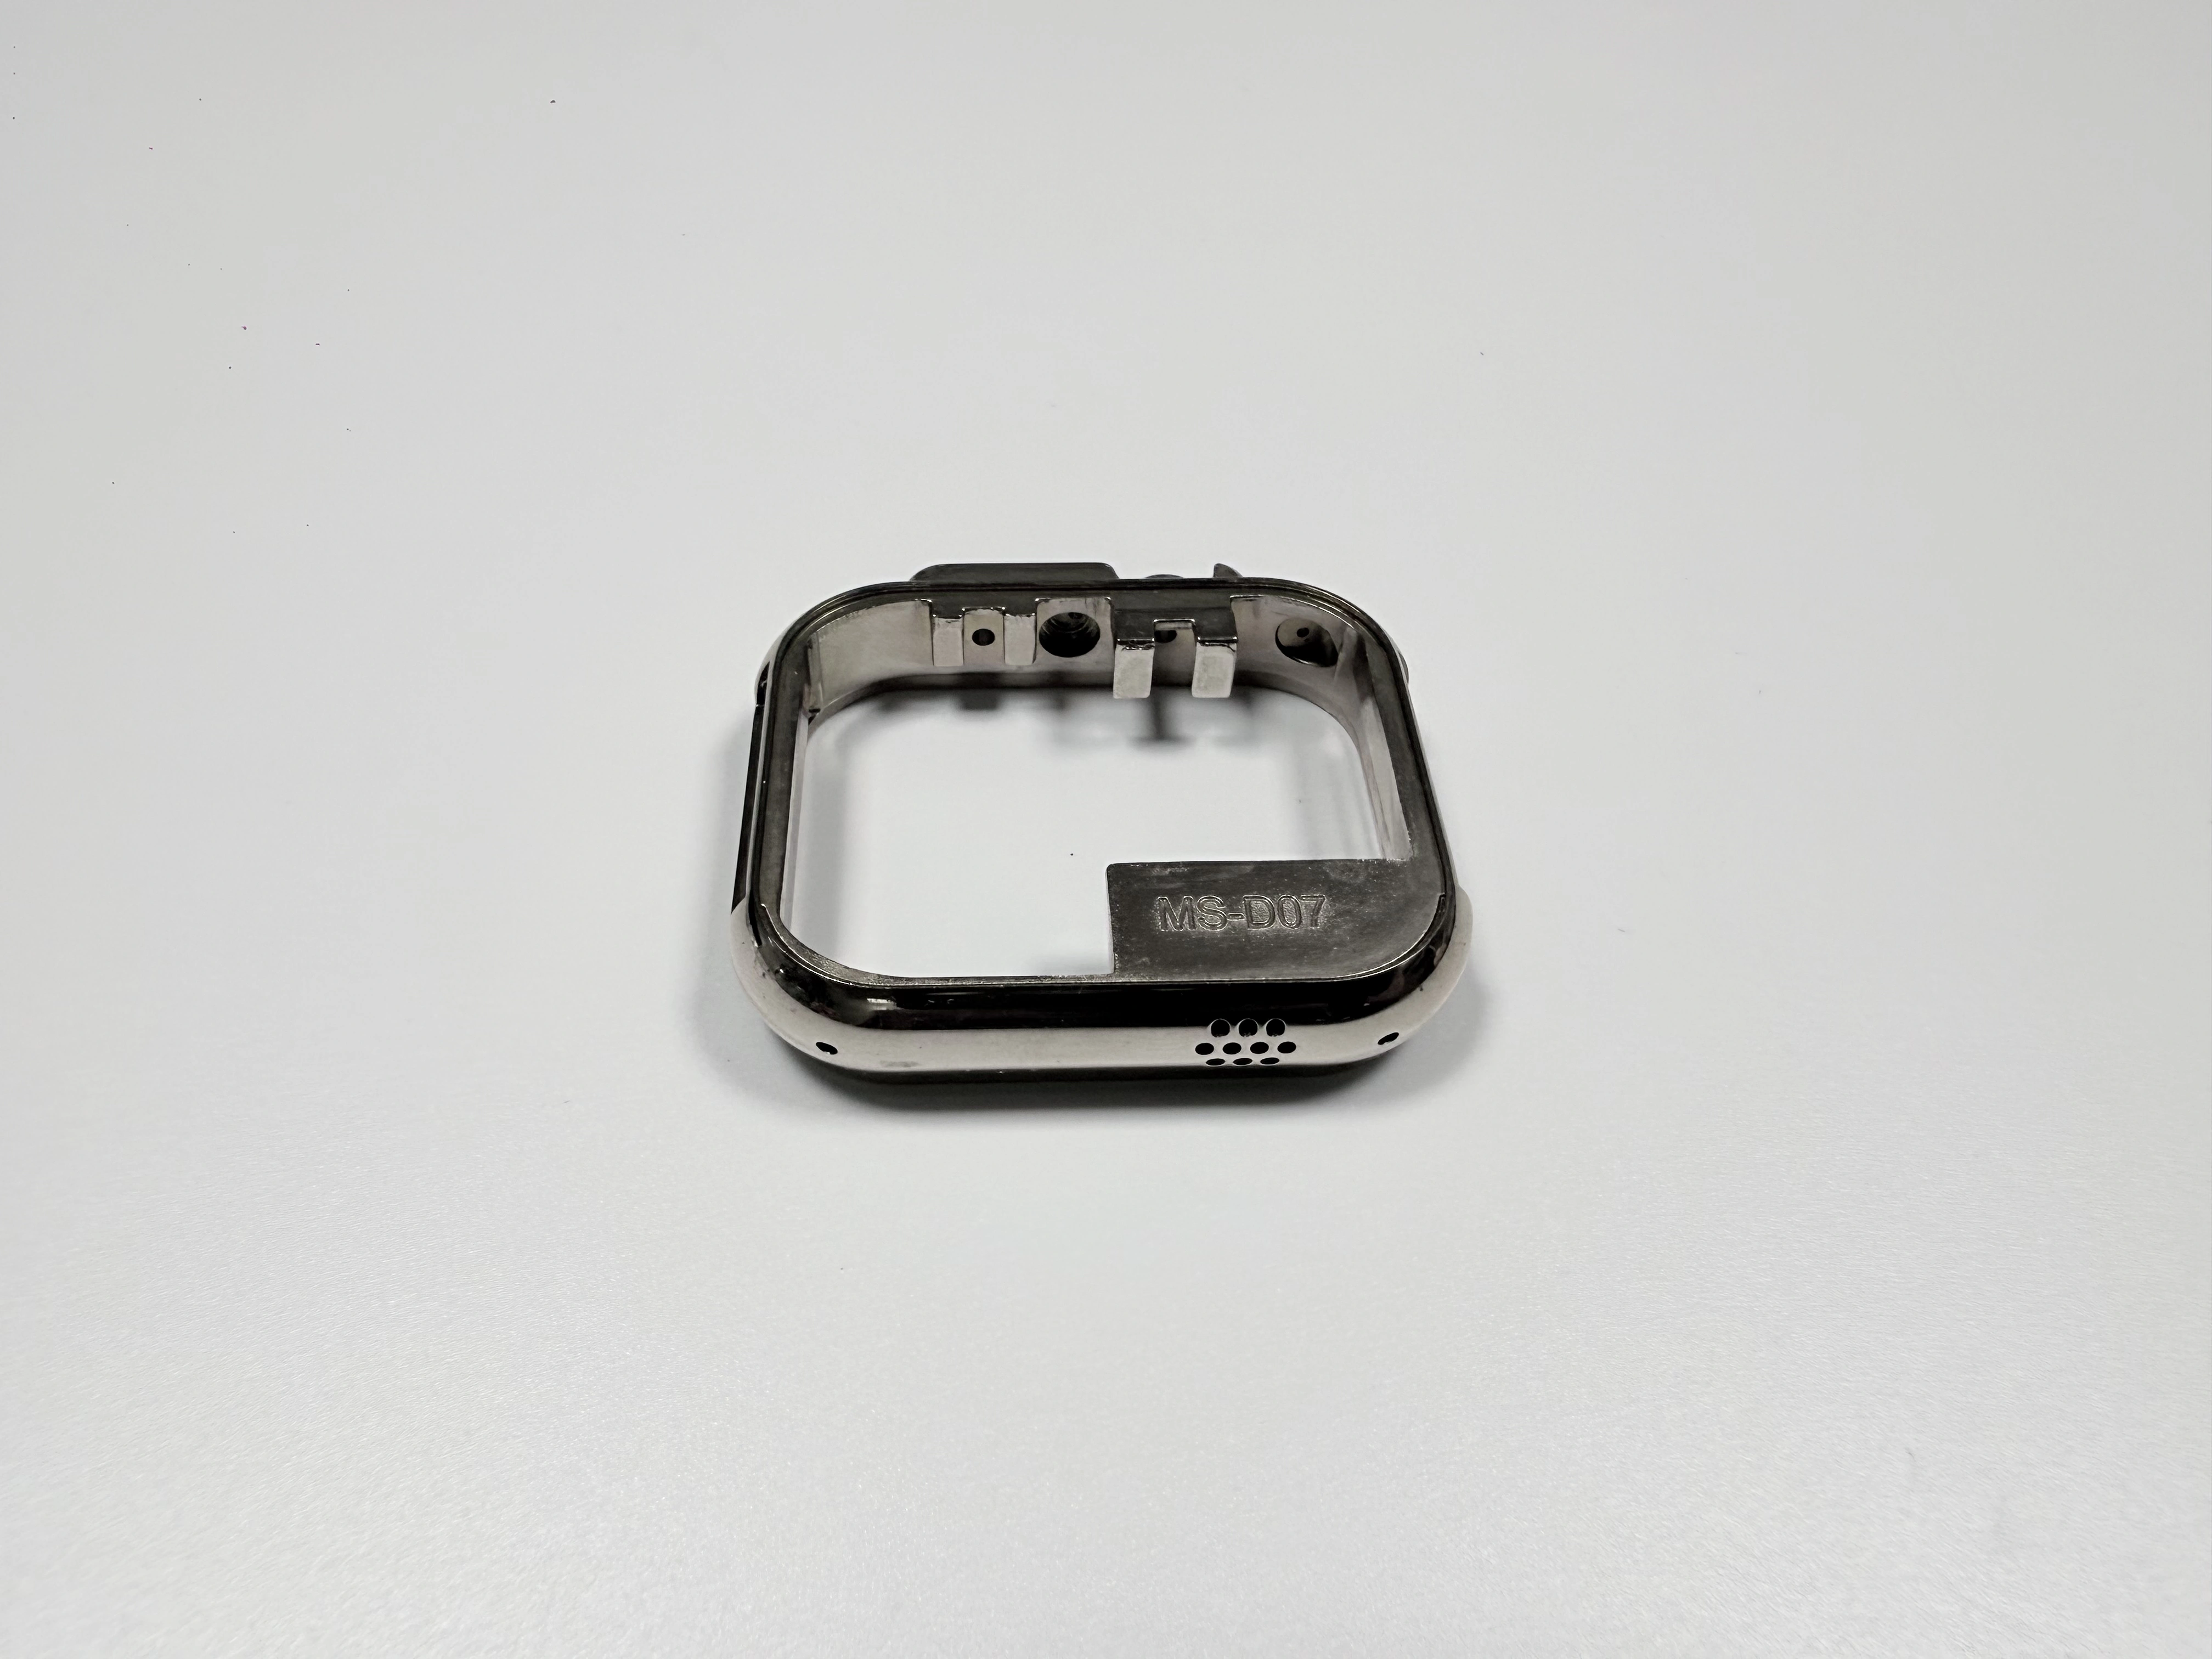
この 300 個はどの合金を使ったか?
ASTM B86 AC41A の Zamak 5 を、8407 の 4 キャビティ型で鋳造し、その後 Cu/Ni/Cr を載せた。フレームは 4 つの界面を持つ。0.03 mm の鏡面段差、30.0 mm のムーブメントキャビティ、Ø3.0 mm のリューズ穴、Ø1.5 mm のラグ穴 2 か所、同軸度 Ø0.05 mm。壁は 0.9–1.2 mm、ラグでは 0.9 mm まで薄くなり、そこでは孔径が壁より広い。ラグ穴は上の偏差 0.03 mm、下の偏差 0、キャビティは上 0.05 mm、下 0。
部位 | 目標(mm) | 許容範囲(mm) | 測定具 |
|---|---|---|---|
ラグ穴、2 か所 | Ø1.5 | Ø1.50–Ø1.53 | Ø1.5 プラグゲージ |
リューズ穴 | Ø3.0 | Ø3.00–Ø3.05 | Ø3.0 プラグゲージ |
ムーブメントキャビティ | 30.0 | 30.00–30.05 | キャビティゲージ |
鏡面段差高さ | 0.03 | 0–0.03 | 定盤+シックネスゲージ |
側壁 | 0.9–1.2 | 0.9–1.2 | 断面抜取 |
この 300 個はどこで失敗したか?
300 個のうち 9 個が検査でドリル出口の口が欠けて届き、9 個とも 0.1 mm の判廃線を超えていた。9 個はすでに全工程を通っていた。孔も戻せない。欠けは孔口の稜にあり、削れば孔径が大きくなる。
原因は出口の支えで、合金ではない。Ø1.5 mm のドリルが 0.9 mm の壁を横切り、そのまま空気に抜けるので、先端は最後の金属を切らずに押し出す。出口に面取りがなく、送りは穿通まで続いた。300 個に 9 個は薄肉品の見積もりが常に持つロスであり、そのロスは鋳造側に計上されていたが、実際はドリル出口で発生し、負担すべきは機械加工の行である。
最初のロットの後、ドリル工程で何を変えたか?
変えたのは孔で、工具の牌号ではない。ドリルの前に面取りを入れ、先端が破るときに支えられた縁を持つようにした。送りは先端が出口に近づくところで落とす。どちらも同じ CNC プログラム、同じ段取りの中なので、両側のラグ穴は 1 本の軸線に載り、Ø0.05 mm の同軸度は保たれる。
この一刀はタクトと交換である。工具が 1 本増え、出口はゆっくり進む。そのタクトがこの変更で増えたリードタイムのすべてだ。変更は個数で見積もられるので、価格は機械加工の行に出る。それが防いだスクラップは、もともと鋳造の行に計上され、1 個まるごとで数えられていた。
どの管理で孔口の欠けをゼロにしたか?
変更後に 4 つの管理を回した。1 つ目、面取りをプログラムに残し、初品で必ず確認する。2 つ目、出口の送り低減をプログラムに残す。3 つ目、機械の側でメッキ前ゲージ(Ø1.536–Ø1.554 mm)で孔を選り、メッキ後は図面どおり Ø1.50–Ø1.53 mm で読む。4 つ目、初品承認が開始前に前三つを回し、金型部門が署名する。
この確認は 1 ロット数分で済むので、1 回の欠けより安い。欠けは 1 個と、その 1 個に入っている全機械加工を失う。0.1 mm の孔口上限は検査表に判廃として残り、注記ではない。
ドリル変更後、ラグ孔をどう検査したか?
孔はメッキ前にプラグゲージで読み、読むのはメッキ代を含んだメッキ前寸法である。図面の Ø1.50–Ø1.53 mm に両側のメッキ 0.036–0.054 mm を足すと、メッキ前は Ø1.536–Ø1.554 mm に落ちる。メッキ後は図面どおりにもう一度読み、メッキが載った後に Ø1.50–Ø1.53 mm に戻る。孔口は 0.1 mm の上限に対し、2 つのラグの軸線は CMM で Ø0.05 mm と読む。初品報告はこの 3 つの読みを、それぞれどの段階で測ったかとともに載せ、ゲージは検査設備の側に置く。
段階を明記するのは、メッキが孔径を動かすからだ。銅・ニッケル・クロムは片面 18–27 µm、孔径では両面で 0.036–0.054 mm。図面の公差をメッキ前の寸法として扱うと、1.50 の孔はメッキ後に 1.446–1.464 しか残らず、ロット全体が下の偏差を割る。
層 | 片面(µm) | 孔径方向(mm) |
|---|---|---|
銅 | 8–12 | 0.016–0.024 |
ニッケル | 10–15 | 0.020–0.030 |
クロム | 0.1–0.3 | 0.0002–0.0006 |
三層合計 | 18–27 | 0.036–0.054 |
孔径方向=片面の値 × 2。この層順はメッキの記録にも書かれている。
この 300 個は 0.9 mm ラグ壁について何を証明するか?
証拠はドリル出口までである。2 つのロットの間で壁、合金、孔径は動いていない。だから 9 を 0 にしたのは面取りと送り低減である。この事例は全ロットの良率を証明しない。別の合金の 0.9 mm 壁、あるいは Ø1.5 mm を超える孔径では、出口の荷重が別物になり、独自の初品が要る。
面取り、送り指示、メッキ段階を図面に書いて送れば、次の孔はこの 3 つで見積もれる。別の表面処理を選んだ Zamak の部品は不倒翁の事例に、同じ薄壁の論理で記録されている。
