
Zamak貯金箱の合わせ目を閉じた工程順
この Zamak の貯金箱で合わせ目が 0.05 mm で閉じたのは、仕上げ削りを研磨の後ろへ移してからでした。亜鉛ダイカストは二つの外殻の半身を Zamak 5 で図面どおりに作り、合わせ目は部品の最も広い見える帯を通ります。初回バッチでは 0.05 mm のブレードが 0.10~0.12 mm 入りました。工程の中で一つの作業を動かしただけで閉じました。以下の四つのゲートが、各バッチの判定基準です。
依頼:二つの半身と、一つの見える合わせ目
部品は、押されると起き上がる卓上貯金箱で、ギフトとして売られ、カウンターに置かれます。二つの鋳造半身は赤道で合わさるので、合わせ目は誰もが最初に見る帯に来ます。その線を覆うものは何もなく、だから見た目が各バッチの決め手になります。
重さは、下半身と一緒に鋳込んだ 12 mm のパッドが担います。鋼のインサートも別体の塊もありません。だから貯金箱を起こす形状が、そのままベースの冷却問題を決めます。隣の外殻の壁は 1.2~1.5 mm です。
四つの限度は早い段階で図面に入りましたが、そのどれも工程の順序を指定していませんでした。その抜けが初回バッチの損失になりました。
衝突:合わせ目と研磨の取り代
研磨は取り代を削る作業で、バフはどの面が公差を持つかを知りません。一パスで片面からおよそ 0.05 mm を削り、それが合わせ目の余裕の全部に当たります。同じパスが角のある合わせエッジを丸めます。バフは平らに切るのではなく、押して引きずるからです。
丸まった二つのエッジは、線では閉じません。V の口を光の側に向けて、V で閉じます。合わせ目に押し込んだブレードは、面と面の隙間ではなく溝に入ります。読んでいる数値は差し込み深さです。
バフの側の工夫では、その読みを取り戻せません。半身が座る面から取り代が去っており、仕上げはそれを戻しません。衝突は、バフが最後のパスを終えた後に座を削った時点で終わります。仕上げ削りを前へ置く順序は、エッジを研磨に預けたままにします。
工程の選択:研磨の前に削るか、後に削るか
二つの工程が並び、どちらもコートした部品で終わります。最初の工程は合わせ面を先に削り、外殻を研磨し、その後にコートします。ルート B は先に研磨し、バフが触れていないデータムから合わせ面を削り、その後にコートします。
ルート A は段取りが一度で済むので、見積では安く見えます。その代わり仕上げ削りがバフの前に来るので、フライスで角だったエッジは、半身が合わさる時点で丸くなっています。合わせ目は図面ではなく研磨に従うことになります。
ルート B は、合わせ面の加工のために全部品で二度目のクランプが増えます。そのコストは見積に載ります。ルート A のコストは、後になって検査台の上で、不良バッチとして届きます。プログラムがルート B を選んだのはそのためです。
初回バッチ:ゲージが読んだ値
試作は、金型が前提にしていた順序で回しました。鋳造、研磨、加工、コートです。検査台で抜き取ったすべての合わせ目にブレードが入り、0.05 mm の限度に対して 0.10~0.12 mm を読みました。部品は出荷せずに留め置きました。
分かりやすい手は金型を変えることでしたが、それは誤りでした。初回バッチで値が増えるときは、鋼より先に作業の順序を疑います。V 溝は、金型を変えずにその数値を説明しました。エッジが丸められ、溝がブレードを面の先まで通したのです。
この診断が成り立つのは、読みが合わせ目の周りで繰り返し、研磨の線に沿っている間だけです。キャビティごとに値が変わる場合や、誰も研磨していない面に出る場合は、問いは鋳造へ戻ります。
変えたこと:先に研磨、後に仕上げ削り
工程は一歩だけ動きました。研磨がいまは仕上げ削りの前に来て、切削はバフが届かないキャビティ内部のパッドからデータムを取ります。コーティングは最後で、部品はマスキングした状態です。
研磨した外殻にデータムを置くと、研磨の誤差がすべて合わせ目に運ばれます。その面は段取りの間で動くからです。内部のパッドは動かないので、切削は同じ形状を二度見ることになります。マスキングは座面に皮膜を付けず、PVD コーティングは 0.5~3 µm で、座面に届けば半身を押し離すのに足ります。
増えたコストは、クランプ一つと治具一つです。後工程はすべて直った面を引き継ぎ、コーターのラックも同じです。順序はこの外殻の工程に書き出してあります。
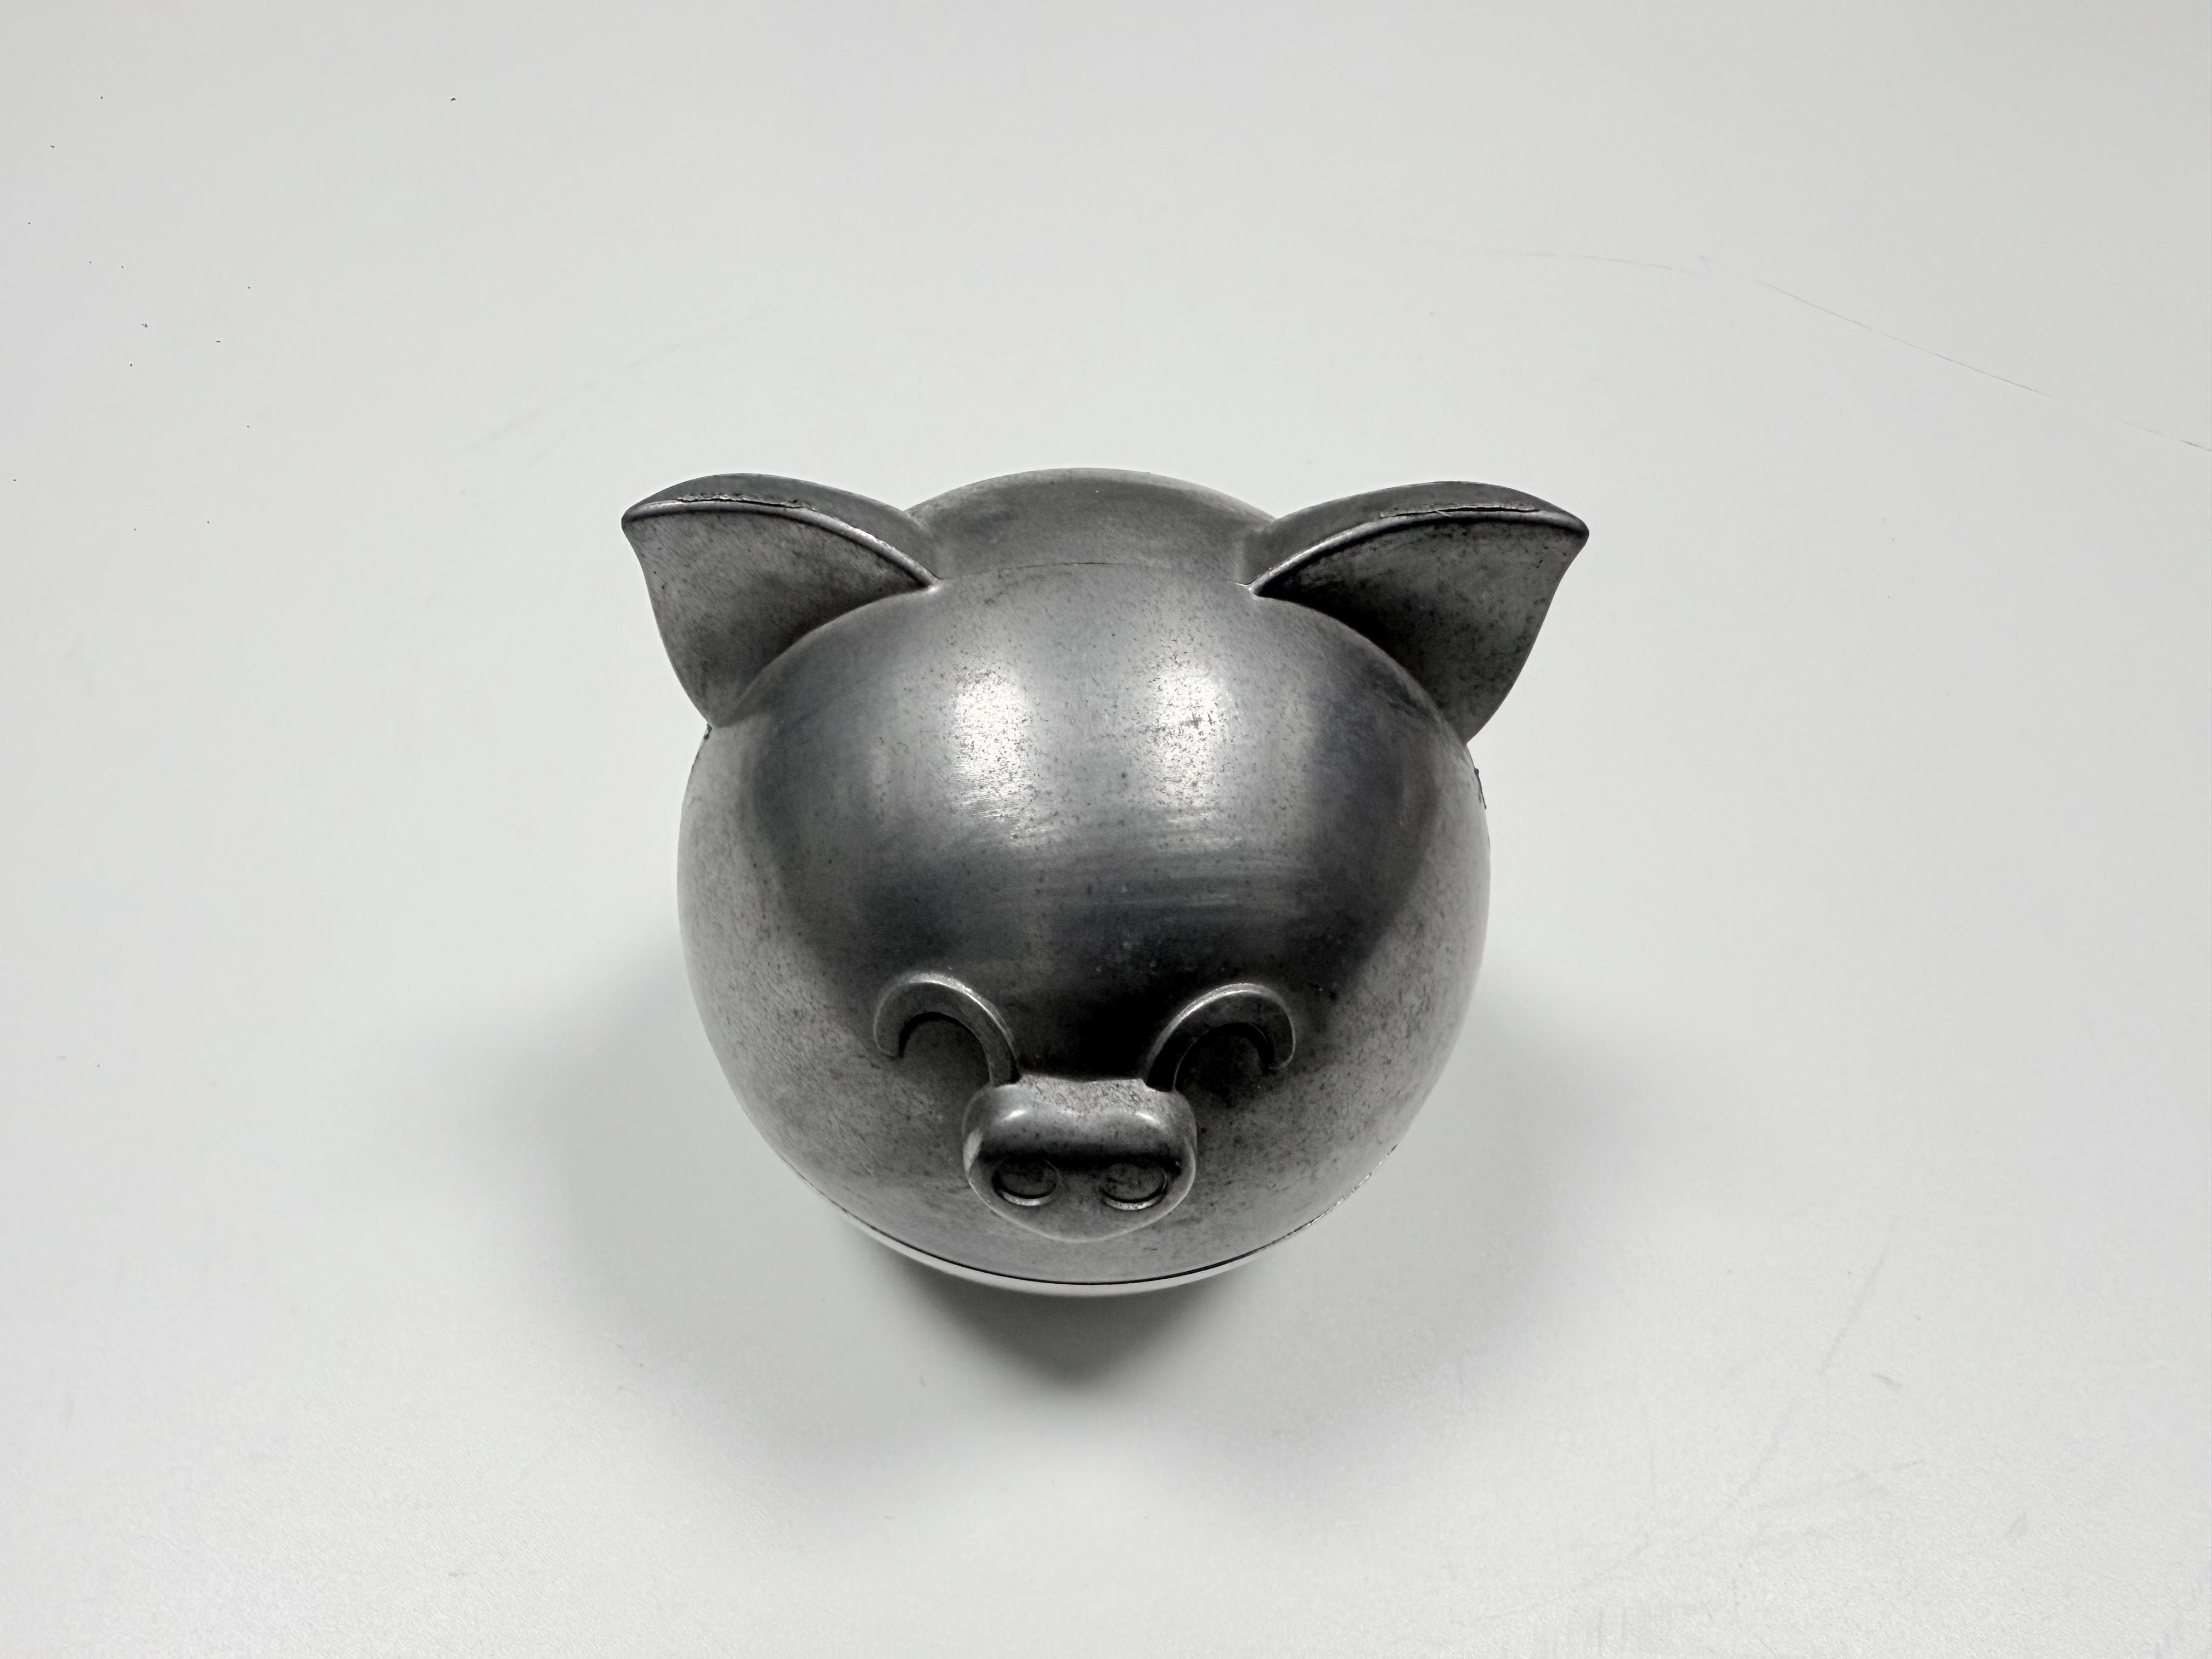
図 1. 研磨の後に座を削ると、二つの半身が合わさる位置に角のあるエッジが残ります。
四つの基準に対する結果
各バッチは四つの確認で判定し、どの確認にも別の検査員が繰り返せる方法があります。合わせ目は、抜き取ったすべての点で 0.05 mm のブレードが合わせ目の口で止まれば合格です。合わせ面の平面度は CMM で 0.05 mm の帯に対して読みます。
見える面の仕上げは、研磨の後・コーティングの前に、携帯型粗さ計で Ra 0.5 として読みます。次にコーティングをクロスカットし、テープで引き剥がして ASTM D3359 で評価します。付着性の等級は、4B~5B が合格の帯です。
コーティングの確認が二つ、ゲート 4 に入るのは、落ちる理由が違うからです。付着性は前処理を報告し、ASTM B117 の中性塩水噴霧 48 h は層構成を報告します。片方が合格で片方が不合格になることがあり、だから両方を記録します。
確認項目 | 限度 | 単位 | 方法 |
|---|---|---|---|
合わせ目の隙間 | 最大 0.05、差し込みなし | mm | すきまゲージ、四箇所 |
合わせ面の平面度 | 最大 0.05 | mm | CMM、鋳込みパッドをデータムに |
コーティング前の仕上げ | Ra 0.5 | µm | 携帯型粗さ計 |
コーティング系 | 4B~5B、48 h | 等級、h | ASTM D3359、ASTM B117 |
各バッチの実測値はプロジェクト報告書にあります。このページが載せるのは、その値が突き合わせられた四つの限度と、それぞれの方法です。ダイカスト部品の装飾コーティングが、ゲート 4 で試験する層構成を扱っています。
次の立ち上げで変えること
12 mm のパッドと 1.2~1.5 mm の壁は、不均一に凝固する断面比で接しています。厚い金属は最後に冷え、その背後の供給路はパッドがまだ液状のうちに閉じます。ひけはパッドの反対の面に落ち、研磨がその縁を明るくして、斜光の下で輪にします。
遷移部のテーパー、厚い側のゲート、パッドの独立冷却が、その跡を見える面から外します。パッドを薄くしても跡は消えますが、貯金箱を起こす質量を失います。Zamak 5 の密度と重量配分が、貯金箱が起き上がらなくなるまで断面をどこまで動かせるかを示しています。
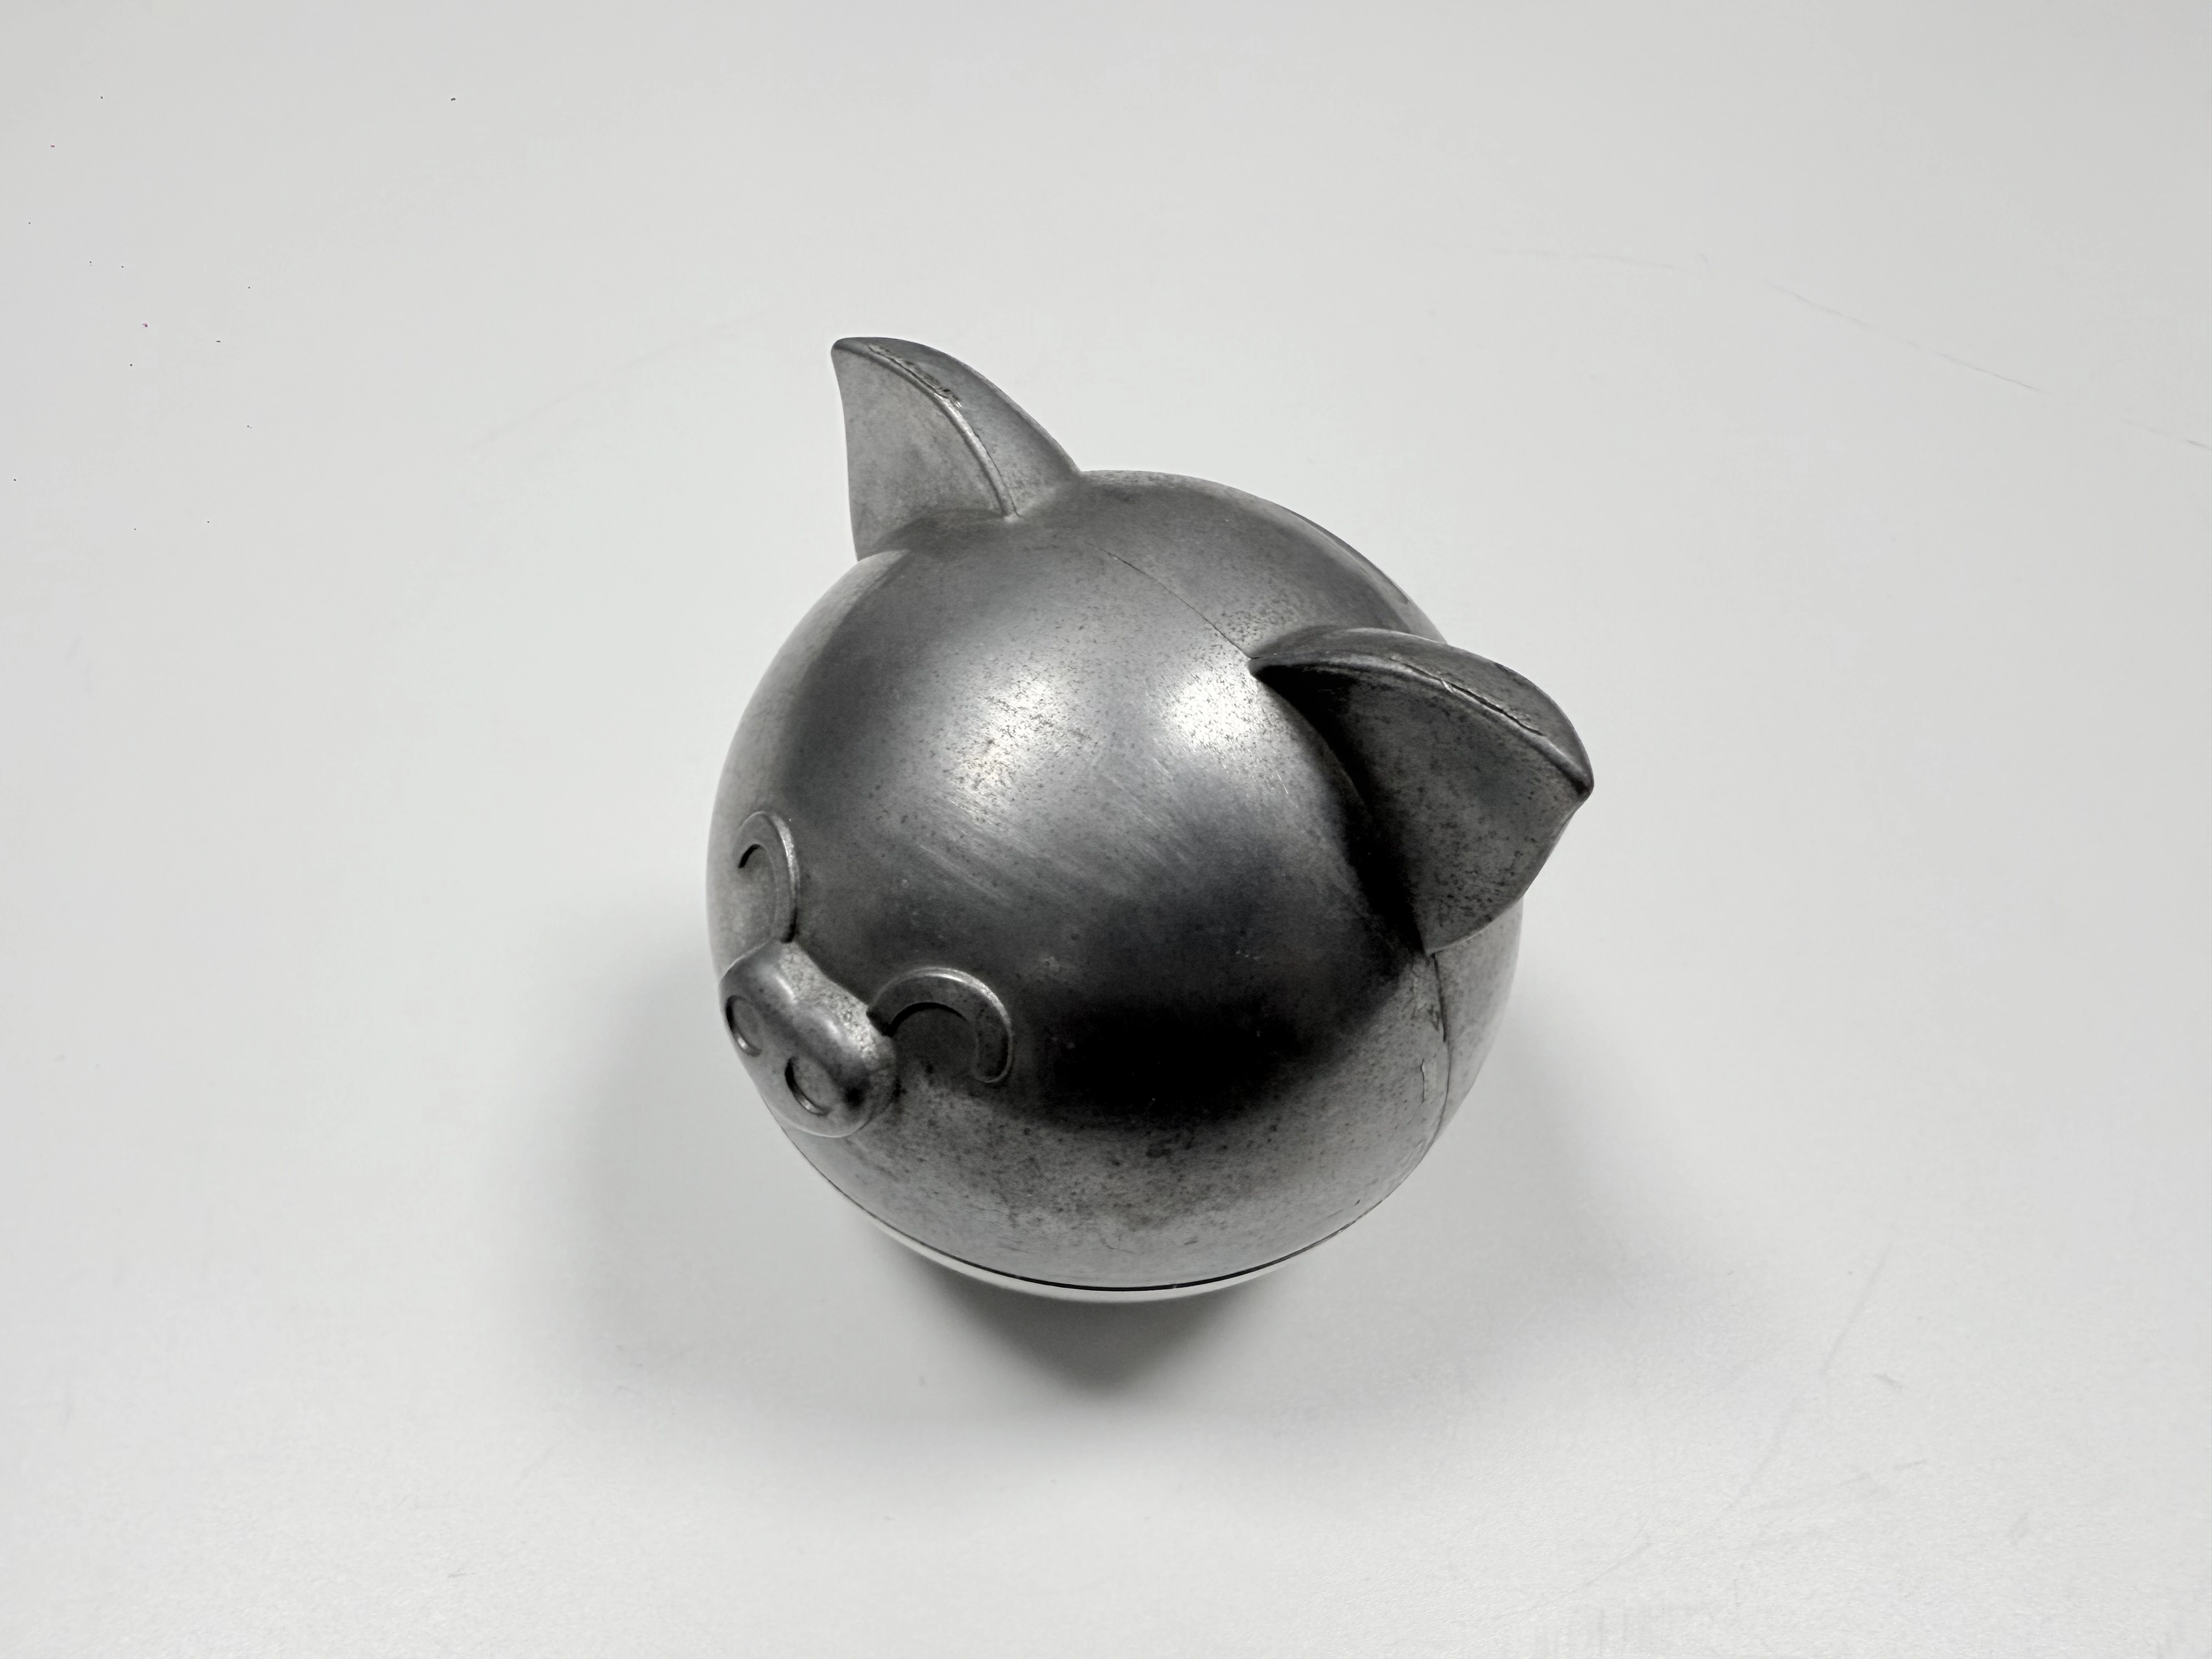
図 2. パッドは下半身と一緒に鋳込むので、重りはインサートではなく鋳物そのものです。
もう一つの変更は、金型ではなく図面に属します。研磨用の取り代に値とデータムを与え、仕上げ削りが何から削り、どこから始めるかを知れるようにします。
他へ移せる規則
このプログラムから三つの規則が出ました。どれも金型を切る前に当てはまります。仕上げ削りは、座から金属を取る最後の工程の後ろに置きます。その切削には、研磨が届かないデータムを与えます。
三つ目は読み方の規則です。丸まった合わせ目に 0.05 mm のブレードを当てると、測っているのは差し込み深さです。図面は、隙間が何 mm までかを書くだけでなく、ブレードがどこで止まるかを書く必要があります。その一行がなければ、二人の検査員が一つの合わせ目を読んで、違う結論を出します。
以前の PVD を使った Zamak の案件は、別の部品で同じ層構成を回し、合わせ目の値だけを変えて四つの確認をそのまま移しました。次の RFQ をその四つから始める方が、検査台でもう一度見つけるより安く済みます。
