
アルミダイカスト筐体:200 個のうち 6 個が開口面で 0.15 mm
記録の一例では、200 個のアルミダイカスト筐体のうち 6 個が、開口面で 0.15 mm を読んだ。図面の上限は 0.10 mm である。開口面とは、蓋が当たる枠の端面を指す。記録はそのあとに二つの変更を置く。金型の突き出しレイアウトを組み直し、開口面を削る前に応力除去を一度入れた。再測定は同じ面で 0.06 mm を報じ、そのとき部品は治具に挟まれず、自由状態にあった。
部品は筐体プロジェクトの一つで、アルミの箱は 120×90×45 mm、壁 2.5±0.2 mm、リブ 2.0 mm、質量 380±30 g という設計目標を持つ。合金は ASTM B85 の ADC12、鋳放しの F 調質で、グレードは鋳造工場の承認待ちである。工程はダイカスト、二つの面のフライス、タップ、塗装、検査と続く。
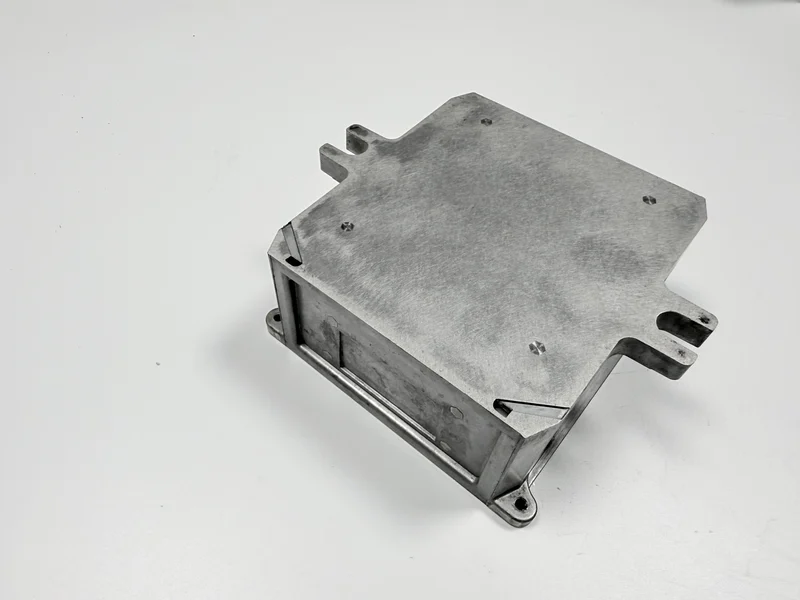
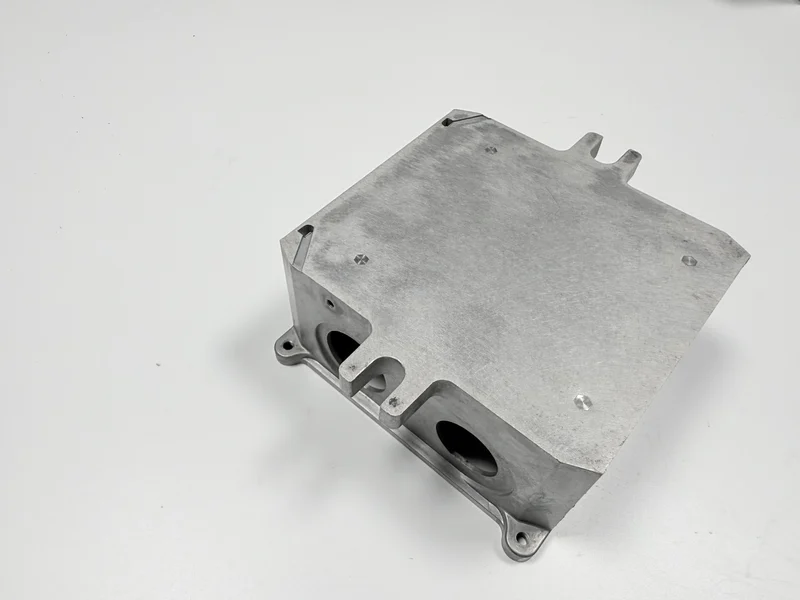
200 個のロットは、どこで失敗したのか?
200 個のうち 6 個が、開口面で 0.15 mm を読んだ。上限の 0.10 mm を上回る。記録はこの 6 個を名指しするが、そのあとを書かない。手直しに回ったのか、廃却されたのか、そのときラインが止まったのかは、記録が触れていない範囲である。
寸法検査ではこれを拾えない。平面度は寸法ではなく、一つの面がどれだけ平らかを読む幾何公差だからである。寸法は二点のあいだを測るが、平面度は面の上を渡って高低を拾う。記録に底板の読みはなく、底板がピンについて動いたかどうかは空白のまま残る。作業台で落ちた面は、フライスの工数がすでに計上されたあとに見つかる。
| 記録が言うこと(個、mm) | 記録が触れていないこと |
|---|---|
| 200 個のロット | 6 個が手直しに回ったのか、廃却されたのか |
| 6 個が 0.15 mm、図面の上限は 0.10 mm | 何個を再測定したのか |
| 再測定 0.06 mm、部品は治具から自由 | どの量具がその数を出したのか |
0.15 mm は、どこから来たのか?
仕上げの切削が入る前に、二つの荷重が部品に掛かる。2.5 mm の底板を突き出すピンと、上面を削るあいだ枠を押さえるクランプである。突き出しピンは鋳物を金型から押し出す短い柱で、型開きのたびに底板の裏へ当たる。記録の最初の変更はこの突き出しレイアウトで、ピンの側を指している。記録は二つを切り分けないので、どちらが主だったかは平面度の診断の側に属する。
ここで費用として書くのは一般慣行であって、この記録ではない。突き出しの変更は型の仕事で、いちどだけ見積もり、そのあとに初品が付く。クランプの変更は作業台の仕事で、部品ごとに積み上がる。どちらの費用を誰が負ったかは、記録が言わない。
開口面は、どう測ったのか?
合格は定盤と 0.10 mm のすきまゲージで取る。すきまゲージは、厚さの決まった鋼の薄板を一枚ずつ重ねた工具で、どの薄板が入るかで隙間の大きさを見る。面を定盤に当て、ブレードが枠のまわりどこからも入ってはならない。部品は治具から自由でなければならない。クランプした面は、クランプの形を読むからだ。
すきまゲージは通止めの確認で、0.06 mm という数は出せない。入るか入らないかの二値しか返さないからである。記録は 0.06 mm を報じるが、量具も、測った人も、どの台で読んだかも名指ししない。三次元測定機の報告も載らない。この数を何が生んだかは、空白として残る。
一般慣行として、この確認は部品ごとに作業台の数分を費やし、治具を要さない。定盤とすきまゲージだけで足りる検査は、ほかの設備の空きを待たない。
0.06 にした二つの変更は、何か?
一つ目は、金型の突き出しレイアウトの組み直しである。ピンの本数は記録にない。
二つ目が応力除去だった。記録の一例はこれを開口面の切削の前に置く。応力除去は、鋳物を加熱して保持し、冷えるあいだに内応力を逃がす工程である。路線にその工程があるか、どの位置に入るかは鋳造工場の承認待ちである。温度と保持時間も記録にない。
記録が挙げるのはこの二つだけで、どちらも再測定のロットより前に固まっている。一つは金型の仕事、もう一つは工程の段である。一般慣行では、レイアウトは型の仕事に入り、応力除去は炉の枠と二度目の段取りを占める。前者は一度だけ払い、後者は部品ごとに払う。
再測定は、何を証明したのか?
再測定は治具から自由な部品で 0.06 mm を出し、0.10 mm の上限の内側にあった。何個を読んだかは書かれていない。この数は二つの変更と整合するが、その証明ではない。突き出しの寄与と応力除去の寄与も分けられない。日付も出てこないので、二つのロットのあいだにどれだけ時間があったかは、空白のままである。
| 検査項目 | 目標(mm) | 記録 |
|---|---|---|
| 開口面の平面度:0.10 のブレードが入らない、部品は自由 | 0.10 | 初回ロット 0.15;再測定 0.06、量具は記載なし |
| 底板の厚さ | 2.5 ± 0.2 | 読みなし。底板がピンについて動けば、面も連れて動く |
この事例は、新しい図面に何を足すのか?
この事例の後ろにある記録は、上の二つの表に置いたとおりである。新しい図面が足せるのは方法の側だ。基準と自由状態を名指しし、面を読む量具を書き、再測定を起こすロット数を書く。記録が触れないのは、再測定した数、6 個の行方、0.06 mm を出した量具、応力除去の条件である。
この連鎖は二つの変更と整合する。対照試験ではない。200 個のロット一つ、金型一つ、再測定一度が記録のすべてなので、ここから生産全体の水準は出せない。量具と自由状態を名指しした図面があってはじめて、見積は型の仕事と作業台の確認を別の項目として置ける。
記録の外に二つの境界がある。2.5 mm より薄い壁と、粉体塗装のあとに読む面である。アルミ外殻カバーの事例は鋳造と CNC を一つの注文で流し、肉厚の起点の側が薄い壁を扱う。
図面を送るときは、開口面を基準に置き、量具とブレードの厚さを書き、自由状態とロット数を添える。そうすれば見積は、型の仕事と作業台の確認を分けて計上できる。
