
Литьё алюминия под давлением рамы робота: 1,5 мм и T6
Рама робота из ADC12 несёт три требования, которые не удержит ни один отдельный этап: стенка 1,5 мм, посадочные места в пределах ±0,02 мм и цель 400 МПа после термической обработки T6. Стенку решает заполнение формы, посадочные места — закалка, а предел прочности — печь. Маршрут, который держит все три, идёт так: литьё алюминия под давлением в вакууме, удаление литников, T6, правка, ЧПУ, дуговое анодирование (MAO) с маскированием и финальный контроль. Переставить эти этапы местами нельзя: каждый следующий берёт деталь в том состоянии, в каком её оставил предыдущий.
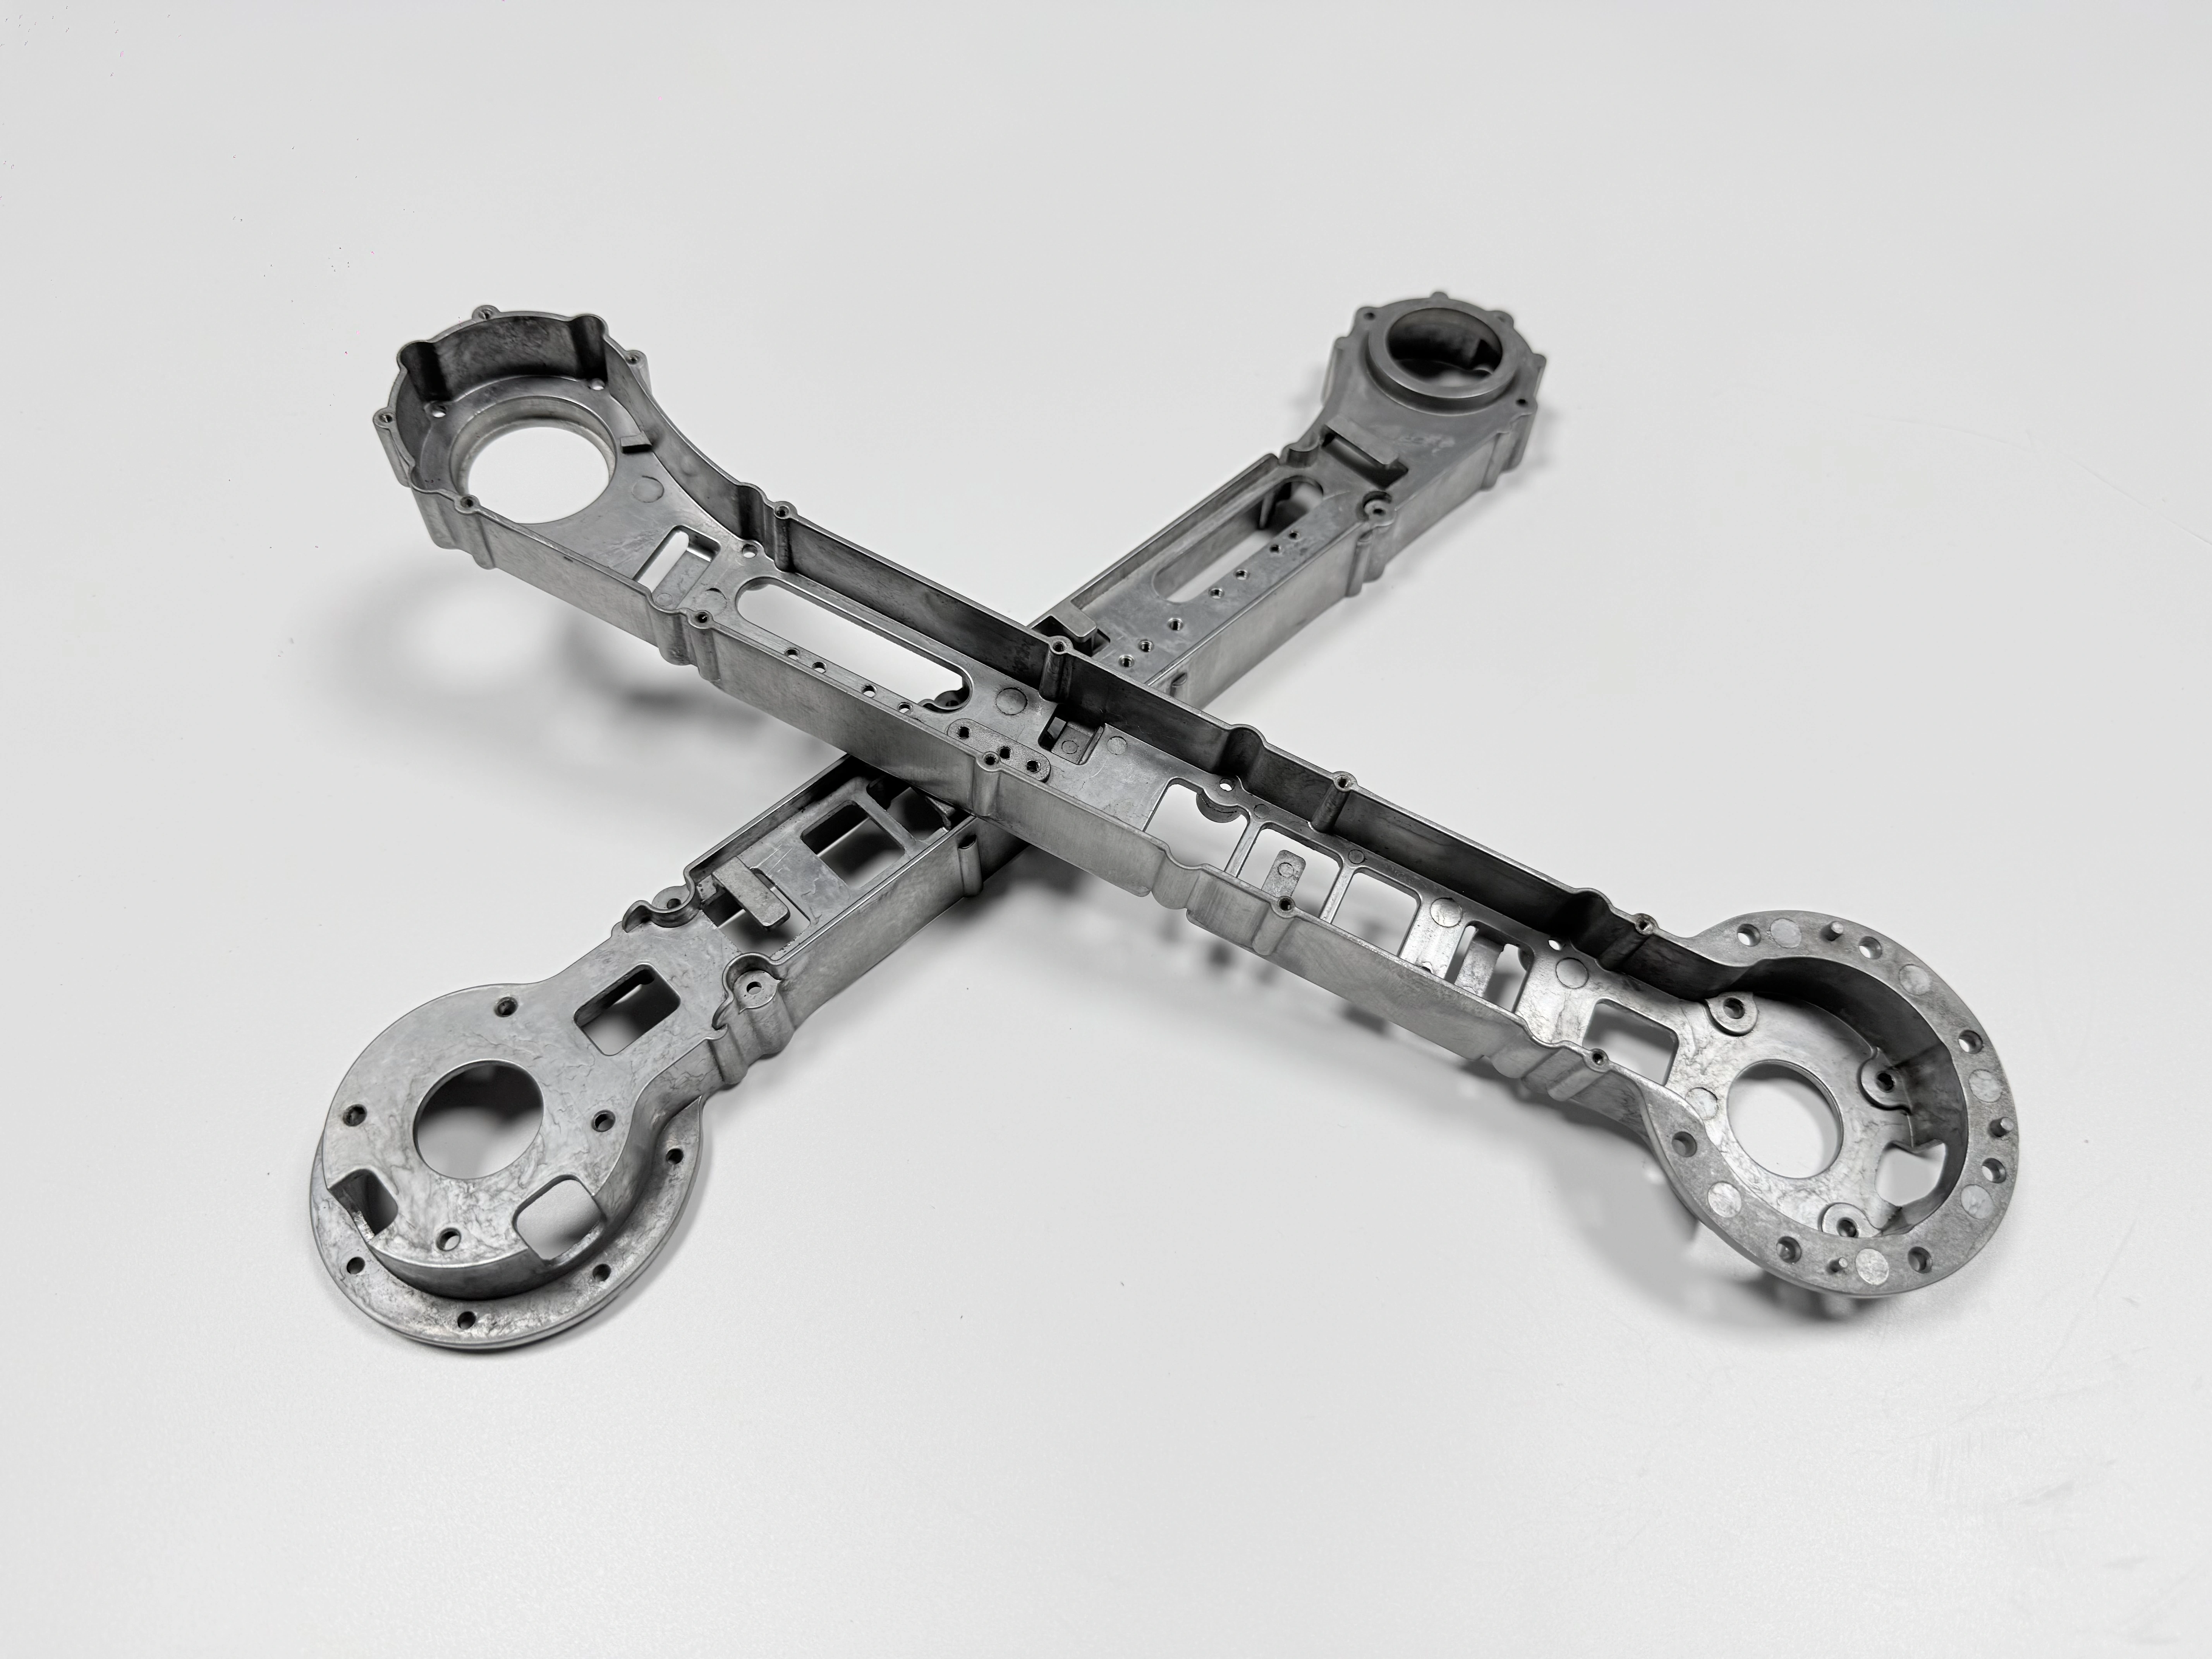
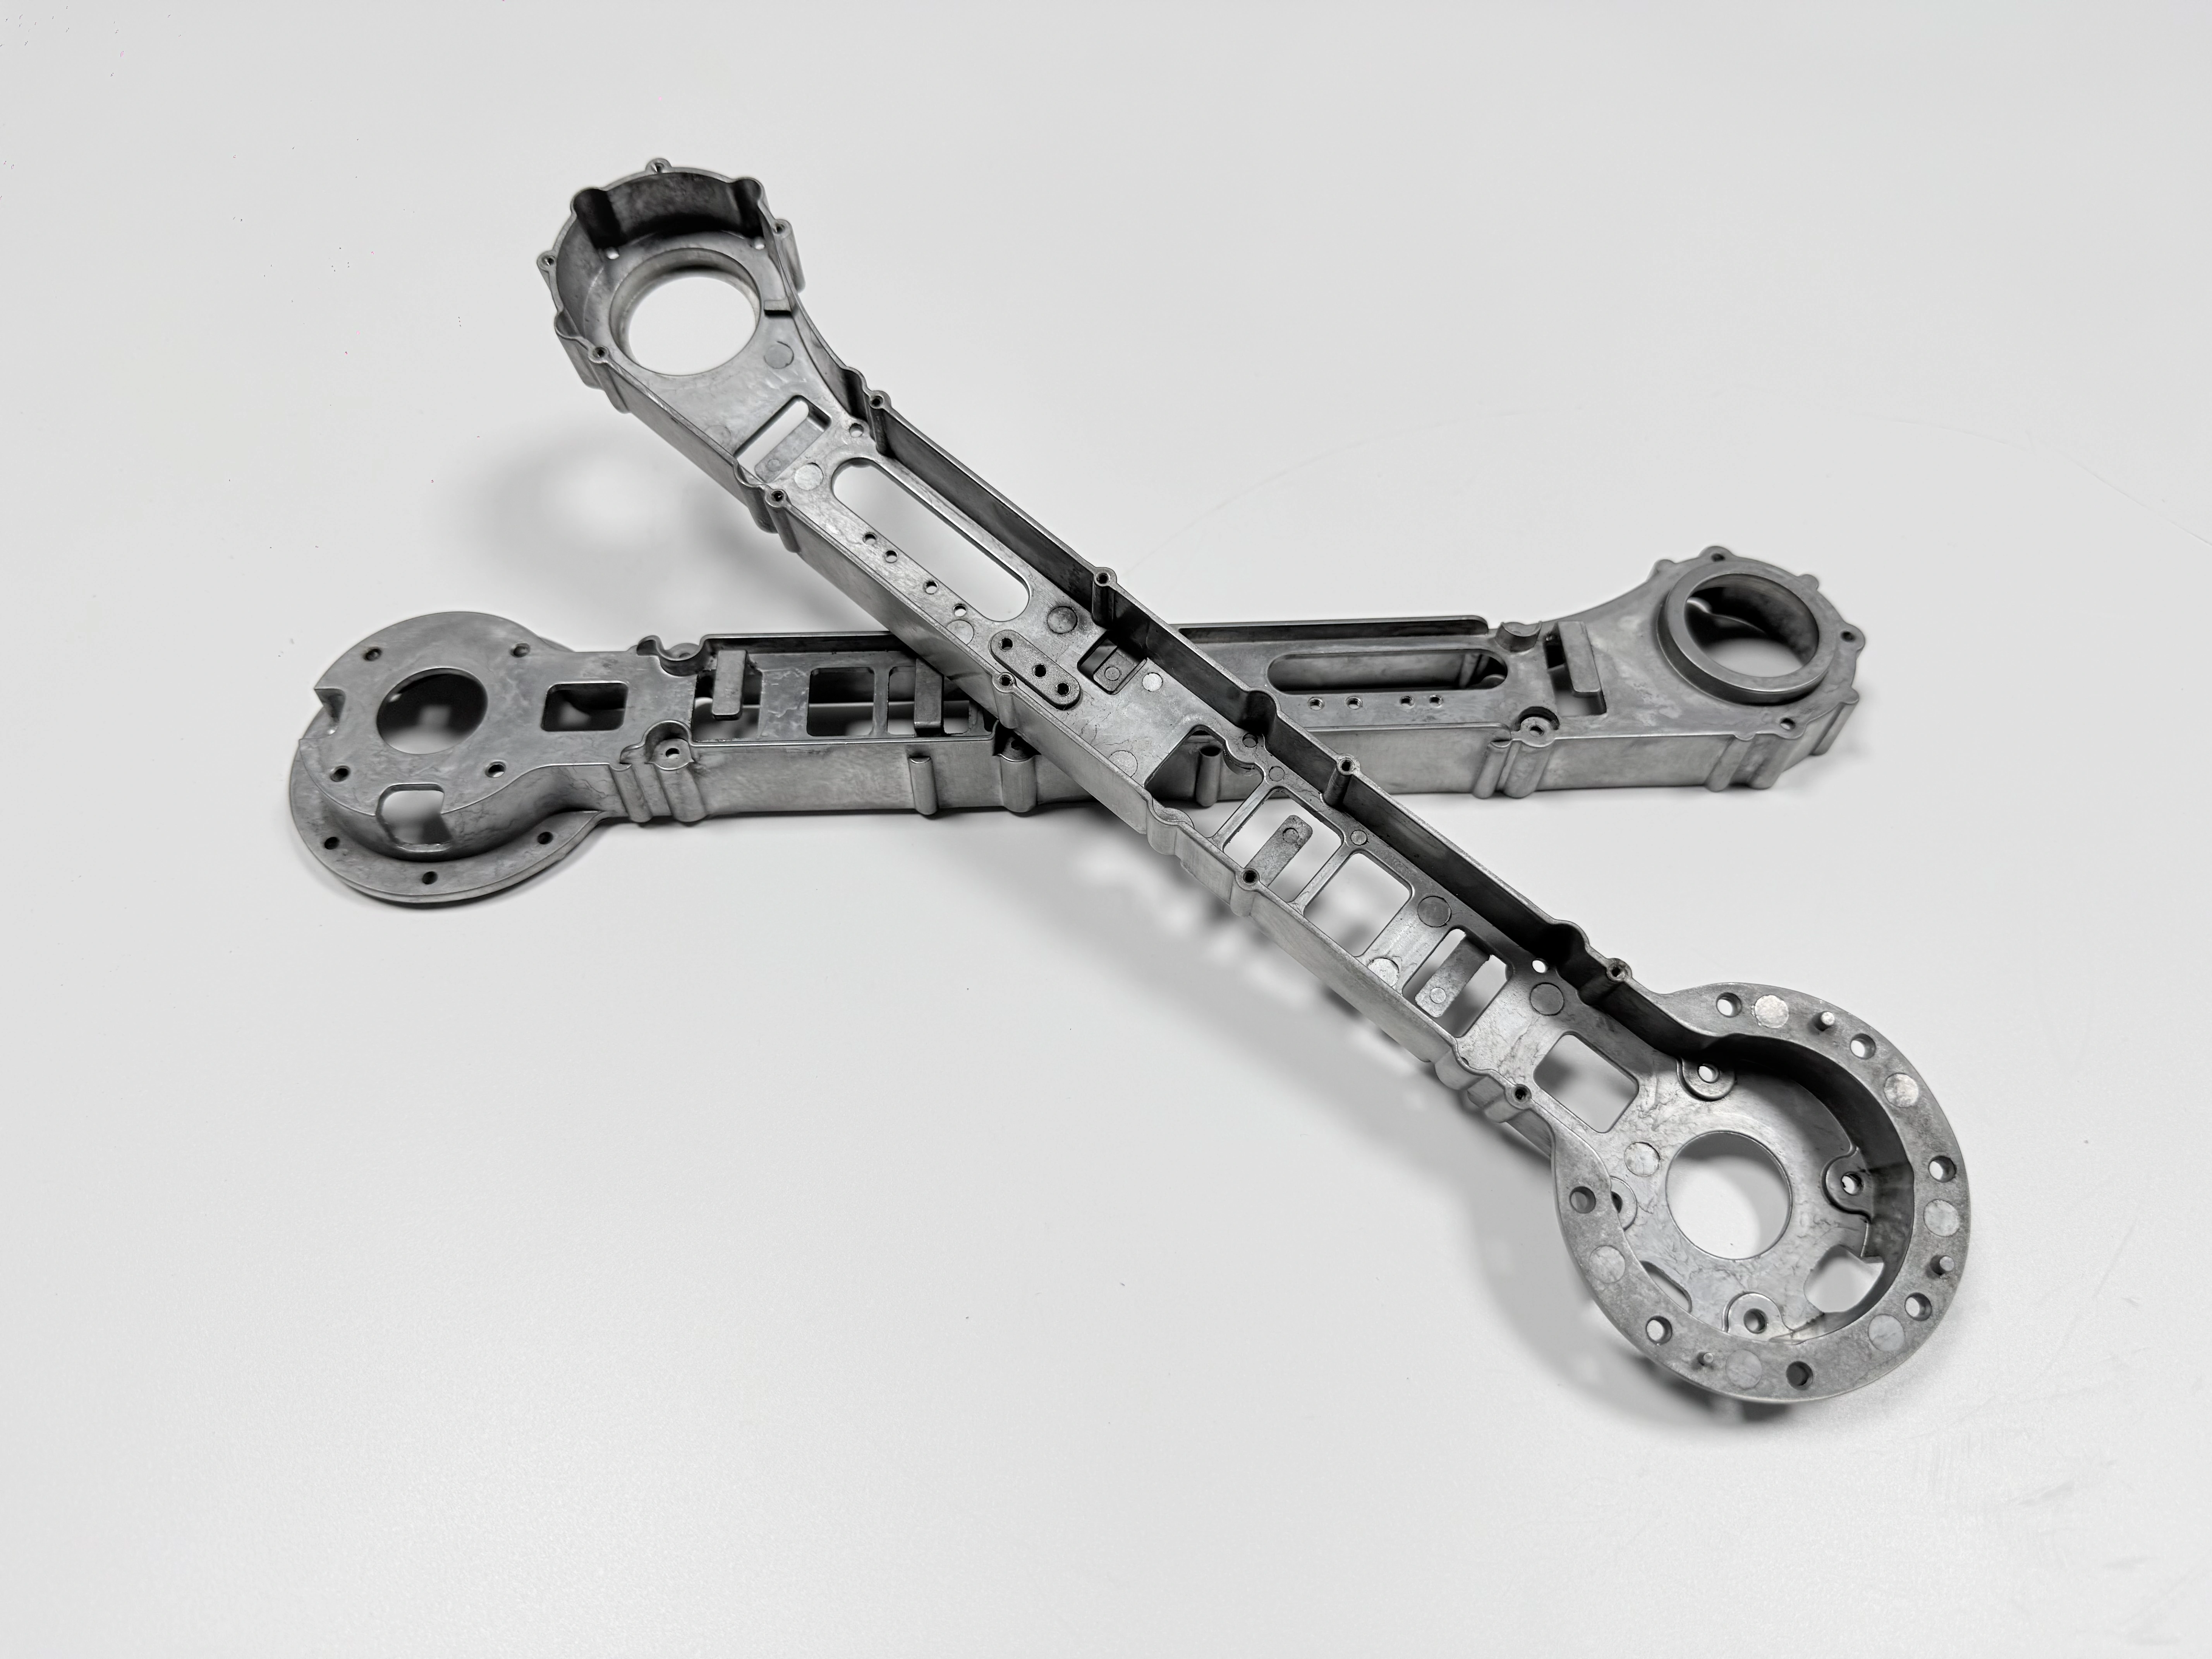
Три числа на одну деталь: 1,5 мм, ±0,02, 400 МПа
Каждое требование отказывает на своём этапе, поэтому один контроль не закроет все три. Стенка тоньше 1,5 мм видна на проверке заполнения, посадочное место вне ±0,02 мм — на координатно-измерительной машине (КИМ) после реза, а промах по пределу прочности — на контрольном образце. Расчёт, который сводит три числа к одному допуску механообработки, теряет первые два: ни заполнение, ни закалку такой допуск не описывает.
Из формы отливка выходит заготовкой: на посадочных местах оставлен припуск, обработанных поверхностей ещё нет. Сплав — ADC12, его ближайшая марка по ASTM B85 — A383, а стенка 1,5 мм задана чертежом, а не привычкой цеха. В таблице 1 каждое число стоит рядом с этапом, который его задаёт, и с проверкой, которая его доказывает, — так видно, где именно число теряется.
Требование | Цель (мм, МПа) | Где задаётся | Чем подтверждается |
|---|---|---|---|
Стенка | 1,5 мм | Вакуумное заполнение, одна полость, перелив на дальнем конце | Рентген или КТ |
Посадочное место | ±0,02 мм | Правка, затем ЧПУ от базы | Карта точек КИМ |
Плоскостность места | 0,03 мм | Чистовой рез по обработанной поверхности | КИМ, свободное состояние |
Позиция отверстий | ±0,02 мм | Приспособление и программа после реза | Карта точек КИМ |
Предел прочности при растяжении | 400 МПа (цель) | T6 при 490–510 °C, затем старение 150–170 °C | Контрольный образец по ASTM B557 |
Что чертёж должен зафиксировать до оснастки
До того как форма вырезана, чертёж фиксирует четыре пункта: базовую поверхность, припуск на ней, список масок и состояние после термической обработки. Чертёж рамы, где названы ADC12 и толщина стенки, а база отдана цеху, даёт заготовки, которые не взаимозаменяемы между партиями: у каждой партии свой съём и своя привязка. База — обработанное посадочное место; литая стенка 1,5 мм на эту роль не годится, потому что её геометрию задаёт форма, а не резец.
Припуск должен покрывать коробление от закалки и сам рез. Назовите поверхность, припуск на ней и все размеры, которые от неё отсчитываются, в одном листе. Стратегия баз для литых и обработанных деталей начинается с этой записи, а строка термической обработки читается как T6 до подтверждения заводом: иначе припуск заложат под другой цикл.
Одна полость, H13, вакуум: почему форма выглядит так
Стенке 1,5 мм нужно узкое окно заполнения, которого многогнёздная форма на таком габарите дать не может, сколько бы гнёзд в ней ни было. При одной полости масса впрыска и площадь вентиляции остаются соразмерными, а вакуумная система откачивает газ из одного заполнения, а не из четырёх. Форму режут из горячештамповой стали H13 с проектной целью 200 000 циклов.
Перелив стоит на дальнем конце тонкой стенки, куда металл приходит последним и самым холодным. H13 держит рисунок стенки весь тираж и выносит термоциклирование, которое видит тонкий знак. Вторая полость удвоила бы выпуск и вдвое сузила окно давления, поэтому решение по оснастке и пресс-форме следует за толщиной стенки и окном заполнения, а не наоборот.
Гипотетический инженерный сценарий: рама экзоскелета 320 × 180 × 90 мм со стенкой 1,5 мм и проектной массой 1,2–1,8 кг. Это цели чертежа, а не измеренная партия, и читать их надо как оценку. В таком габарите одна полость удерживает длину заполнения внутри окна, доступного одному вакуумному впрыску.
Заполнение 1,5 мм без холодного шва: где останавливается металл
На 1,5 мм фронт металла отдаёт тепло форме с двух сторон и может застыть раньше, чем встретятся два потока. Так получается холодный шов — спай, который читается линией на поверхности и трещиной под нагрузкой. Одним давлением его не закрыть: застывший фронт не вдавить в стенку — металл уже твёрдый.
Вакуум снижает объём газа, который фронту приходится выталкивать, а впускной канал, направленный в толстую бобышку шарнира, ведёт самый быстрый металл к тонкому сечению. Перелив после этого должен быть достаточно большим, чтобы принять холодный фронт. На поверхности ничего из этого не видно, поэтому решает рентген или компьютерная томография (КТ), а не визуальный контроль.
Стенка 3 мм на той же раме какое-то время скрывает такой отказ; на 1,5 мм окно закрывается быстрее, чем оператор успевает среагировать. Отправная точка по толщине стенки объясняет, откуда берётся этот предел на корпусе и почему 3 мм — только начало.
T6 при 490–510 °C: где решается риск вздутий
В окне T6 вместе решаются цель 400 МПа и риск вздутий. Выдержка при 490–510 °C переводит медь и кремний в твёрдый раствор, закалка фиксирует структуру, а старение при 150–170 °C выделяет упрочняющую фазу. Цифра 400 МПа — цель для этого готового состояния; к литому сплаву её не предъявляют.
Газовые поры расширяются, когда металл размягчается на температуре твёрдого раствора, и пора у самой корки приподнимает её. Поэтому вакуумное литьё под давлением идёт до T6, а не после: газ должен уйти из отливки раньше, чем деталь увидит печь. Выполнимость для конкретной рамы подтверждают с термическим участком до того, как форма вырезана: после первой партии менять маршрут уже дорого.
Если показание по газу не тянет T6, запасной путь — T5, и чертёж меняется вместе с ним: другое состояние, другая цель по прочности, другая приёмка. Контрольный образец, отлитый вместе с деталью и испытанный по ASTM B557, показывает, что печь сделала с этой плавкой. Термическая обработка алюминиевых отливок разбирает то же окно со стороны металлургии.
Правка: между закалкой и резом
Правка нужна потому, что после закалки рама выходит за свой припуск. Стенка 1,5 мм остывает раньше бобышки шарнира, и раму ведёт в толстую сторону. Правка после T6 и до ЧПУ возвращает заготовку в пределы припуска; пропустите её — и на одном углу резцу не хватит металла, а на другом останется лишний слой.
Возможны два порядка, и вторая таблица ставит их рядом. Один держит ±0,02 мм на посадочном месте, другой переводит ошибку в часы механообработки и в брак, потому что исправлять её приходится уже на готовой детали.
Порядок | Что держится (мм) | Чем платите | Где отказывает |
|---|---|---|---|
Правка после T6, затем рез | Посадочное место в пределах ±0,02 мм с припуском под рез | Один проход пресса и проверка на снятие напряжений | Коробление, которое возвращается после пресса |
Сначала рез, правка после | Размер реза в состоянии после обработки | Второй рез на каждом посадочном месте и повторный обмер | Правка сдвигает место, которое только что срезали |
Посадочное место режут после правки и от базы, и цель 0,03 мм по плоскостности выходит из этого реза. Коробление, оставшееся после пресса, читается конусом по посадочному месту, поэтому решает карта точек КИМ, а не одно измерение в центре.
ЧПУ: ±0,02 мм на посадочном месте
Посадочное место и отверстия режут за одну установку от одной базы, поэтому место и сетка отверстий делят одну привязку. Посадочное место в ±0,02 мм — результат механообработки, и он держится только тогда, когда сходятся припуск, приспособление и программа. Вторая установка добавляет в размерную цепь вторую погрешность, и её уже не убрать регулировкой.
Зажим стенки 1,5 мм даёт пружинение. Приспособление поддерживает бобышку и притягивает деталь у места реза, поэтому тонкая перемычка не несёт усилия зажима, а деталь контролируют так, как она будет притянута болтами. Механическая обработка на ЧПУ отливок начинается от состояния заготовки, а конструкция приспособления для обрабатываемых отливок описывает схему опор и точки прижима.
Место, которое в приспособлении попадает в допуск, а на плите выходит из него, — это проблема зажима, а не резца. Такое измерение отправляет правку в приспособление, а не в программу: программу меняют, когда ошибка повторяется на каждой детали.
Плоскостность 0,03 и позиция отверстий ±0,02: что читает КИМ
Плоскостность 0,03 мм читают на обработанной поверхности в свободном состоянии, до того как раму притянут болтами. Измерение на плите с зажатой деталью описывает приспособление, а не деталь. Чертёж должен назвать состояние, иначе два контролёра выдадут два результата по одной раме, и каждый будет прав.
Позицию отверстий ±0,02 мм проверяют по карте точек КИМ на всю сетку, а не по одному отверстию. Овальные отверстия в ответной раме могут смягчить это требование, и решают это до изготовления приспособления. Постобработка отливок несёт рез и повторный обмер в одном выпуске, поэтому обмер не теряется между участками.
Дуговое анодирование: плёнка, которая растёт в обе стороны
Дуговое анодирование (MAO) выращивает керамическую плёнку из самого алюминия, без гальванической подложки, которую можно подцепить. Плёнка расходует металл вглубь и нарастает наружу, поэтому покрытая поверхность стоит выше обработанной, а покрытое отверстие сужается. Посадка — первое, что меняет этот процесс, и последнее, что замечают на сборке.
Толщину плёнки на этом сплаве ещё предстоит измерить, поэтому в чертеже число не проставлено, а посадку защищает список масок. Посадочные места, резьба, площадки заземления и базы остаются голыми. Деталь, покрытая до чистового реза, теряет тот допуск посадки, под который её обработали: плёнка снимается только вместе с металлом.
Поэтому покрытие идёт после ЧПУ, а толщиномер покрытия показывает, что дала ванна. Покрытие дуговым анодированием алюминия описывает систему слоёв, а разбор процесса объясняет, как слой образуется и от чего зависит его толщина.
Маскирование — решение в чертеже: зафиксируйте до заказа
Голыми остаются четыре поверхности: резьба, посадки, площадки заземления и базы. Пропущенный пункт не виден у ванны, потому что плёнка выглядит одинаково и на замаскированном поле, и на резьбе. Он виден на сборке: винт упирается, посадочное место не садится, деталь встаёт с зазором.
Лечение — развёртывание или повторный рез, а это второй проход по каждой детали партии. Список масок идёт в чертёж и в заказ на поставку, иначе цех закрывает то, что успел прочитать. Калибр «проход/непроход» прогоняют после покрытия, до того как детали попадут на сборку. Постобработка поверхности описывает варианты вокруг этапа покрытия.
Контроль: шесть методов до выпуска партии
Партию выпускают шесть проверок, и каждая отвечает на отказ, который не видят остальные. Контрольный образец испытывают по ASTM B557, рентген или КТ закрывают тонкую стенку, карта точек КИМ закрывает посадочные места, а калибры «проход/непроход» — резьбу. Покрытие получает отсчёт толщиномером, отделка — испытание в соляном тумане, где длительность ещё предстоит измерить, а стандарт указать в чертеже.
Протокол партии со всеми шестью проверками можно сравнить со следующим, а протокол с одними числами КИМ — нельзя. Кейс по раме из алюминиевого литья показывает тот же набор записей на меньшей детали. Карта риска по пористости объясняет, как показание по газу принимают или отклоняют и где проходит граница.
Отказ, который связывает все шесть, — самый скрытый: форма заполняется, поверхность выглядит целой, а вздутие появляется только после T6. Внесите шесть проверок и их калибры в чертёж до того, как уйдёт запрос предложения, иначе цена соберётся без них.
Частые вопросы (FAQ)
