
Копилка из цинка: литьё под давлением, шов, PVD
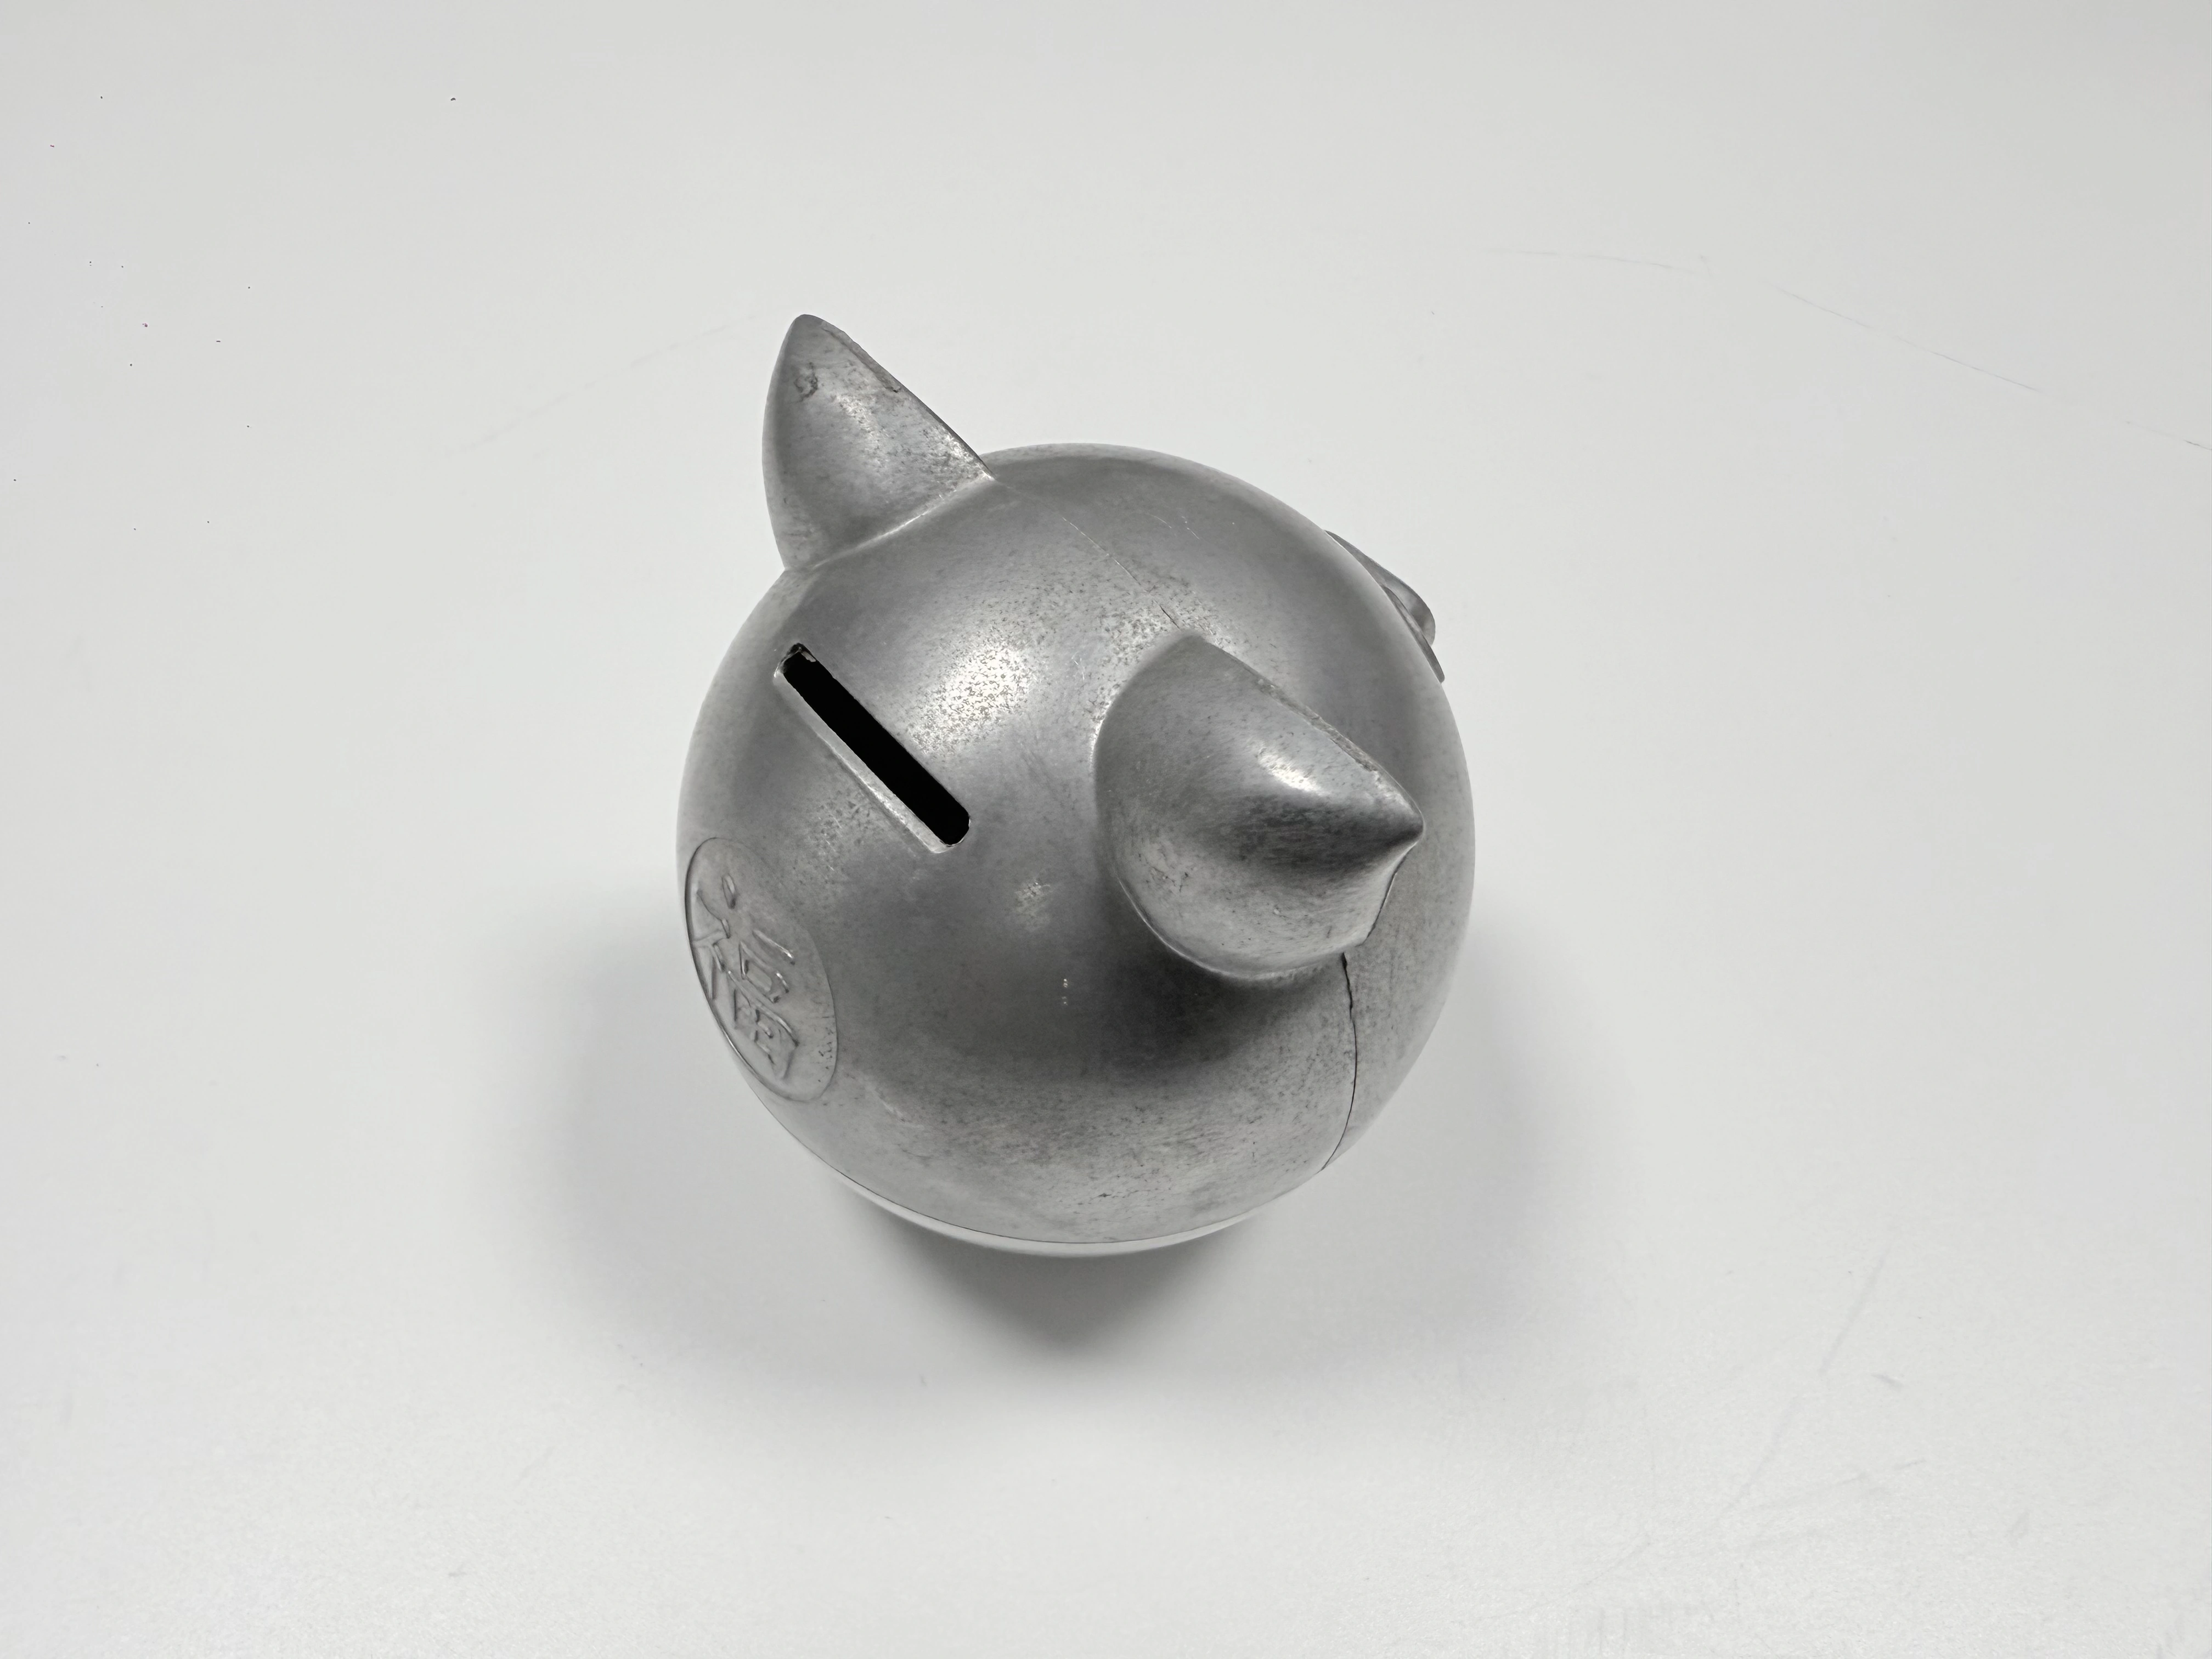
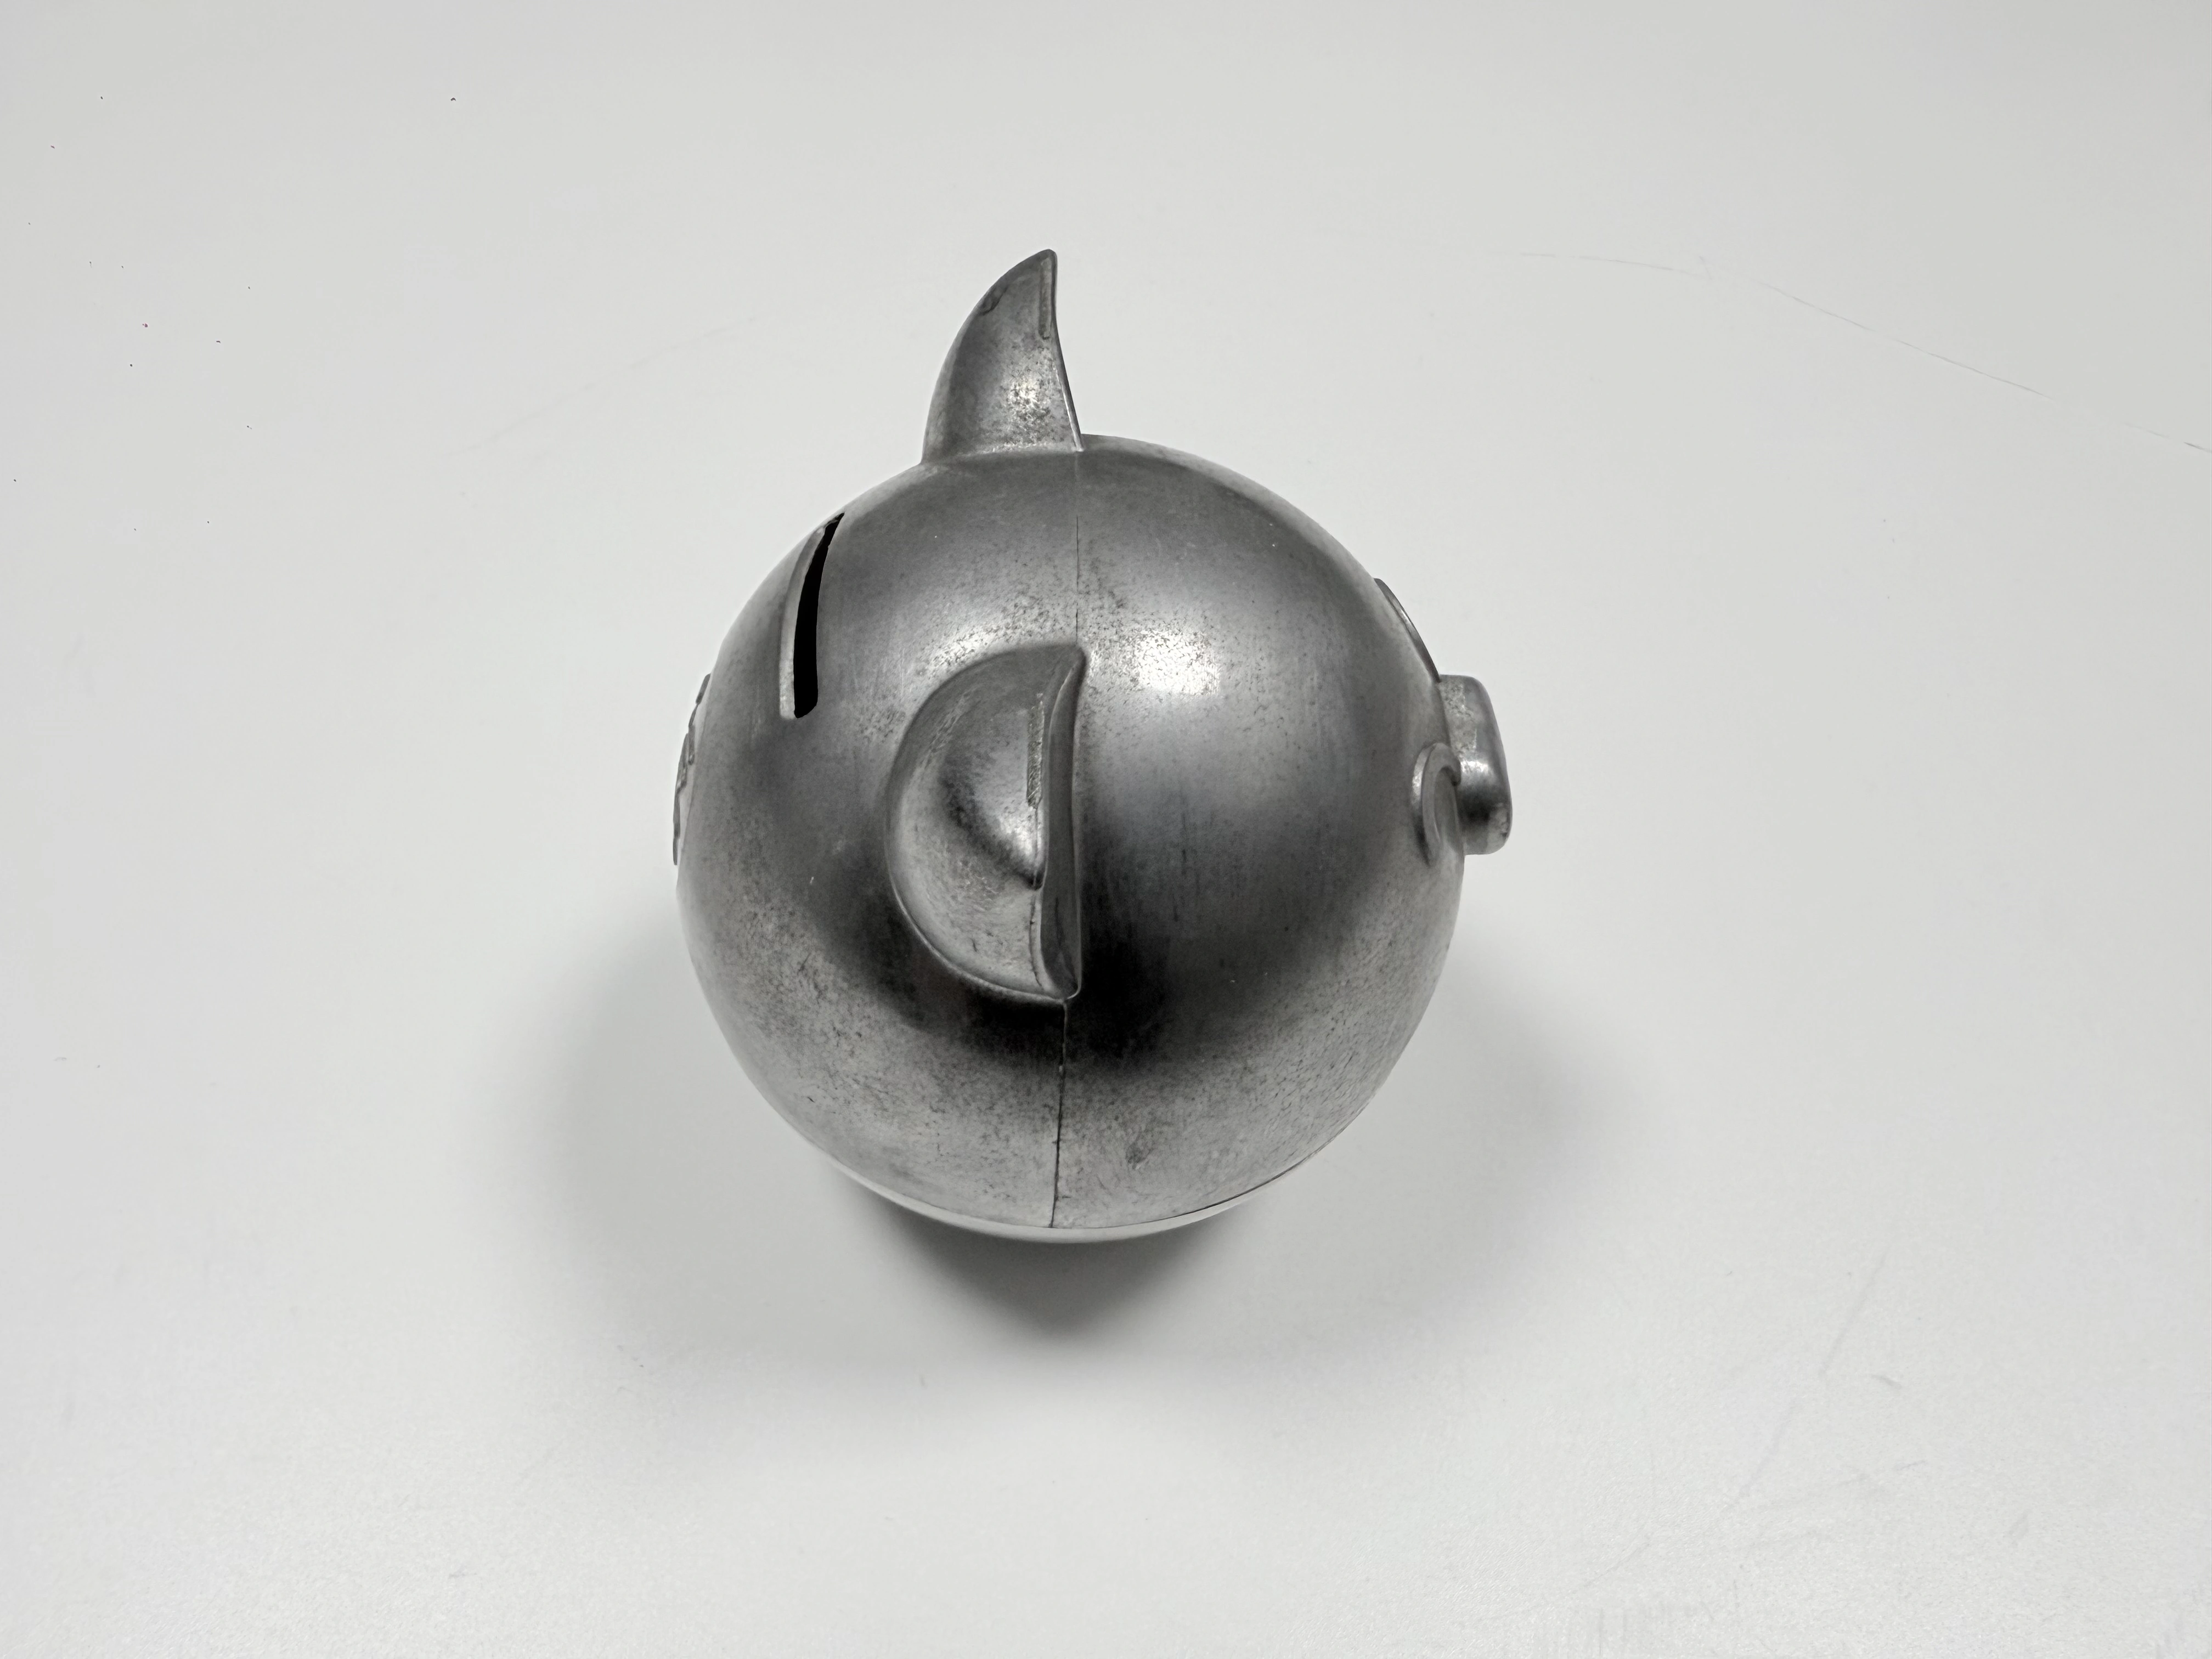
Шов решает, читается ли цинковая отливка копилки как подарок или как скобяной товар. Две половинки сходятся по линии разъёма, и чертёж задаёт там 0,05 мм, которые читают щупом на собранном изделии. Полировка сдвигает этот шов, и маршрут, в котором сопрягаемую поверхность обрабатывают до последнего полировального прохода, потом его уже не восстановит. Поменяйте порядок операций — и показание изменится вместе с ним.
Три набора размеров: почему они конфликтуют
Деталью управляют три набора размеров, и за каждый отвечает своя ступень. Форма задаёт общую высоту 95 мм, основание Ø60 мм, толщину стенки 1,2–1,5 мм и сечение основания 12 мм. Чистовой рез задаёт плоскостность 0,05 мм, а покрытие добавляет 0,5–3 мкм поверх всего, что оставила полировка. Ни один из этих наборов не отменяет другой, и именно поэтому деталь приходится вести по последовательности.
Они конфликтуют потому, что полировка стоит между вторым набором и третьим и снимает металл с кромки, которая определяет стык. Допуск, который может сдвинуть круг, не контролирует ни форма, ни фреза. Управление переходит к тому, кто ведёт последний полировальный проход, и закрыть такой допуск правкой оснастки уже нельзя.
Общие допуски литья идут по ISO 2768-1, класс f; на сопрягаемую поверхность и на шов есть свои требования. Таблица 1 идёт от формы до сборочного верстака, и каждая строка наследует ограничение от строки выше.
Размер | Цель (мм) | Задаётся | Сдвигается |
|---|---|---|---|
Общая высота | 95 | Полость формы | Уклон и усадка |
Диаметр основания | Ø60 | Полость формы | Износ вставки полости |
Сечение стенки | 1,2–1,5 | Полость формы | Давление заполнения, выталкивание |
Сечение основания | 12 | Полость формы | Порядок застывания |
Плоскостность сопрягаемой поверхности | 0,05 | Чистовой рез | Сила зажима, износ базы |
Шов сборки | 0,05 | Сборка | Припуск на полировку, состояние кромки |
Что копилка должна делать: три задачи
Копилка должна возвращаться в вертикаль после толчка, держать запас монет и выживать на магазинной полке. Возврат зависит от высоты центра тяжести относительно радиуса качания, и эту работу делает цельное основание 12 мм при готовой массе 300 г. Загрузка монет поднимает центр тяжести, поэтому проверку баланса проводят с загрузкой.
Ничего в профиле корпуса этого возврата не создаёт, и форма здесь ни при чём. Полусфера подсказывает механизм, но механизм — это распределение массы.
Сплав: почему Zamak 5
Zamak 5 (ASTM B86 AC41A) несёт больше меди, чем Zamak 3, и это покупает твёрдость и стойкость к ползучести при той же температуре литья. Стенка 1,2–1,5 мм заполняется на цинковом впрыске без тепловой нагрузки более горячего сплава, а поверхность принимает полировку до Ra 0,5 перед плёнкой PVD (физическое осаждение из паровой фазы) при 120–150 °C.
Обмен — размерная стабильность под длительной нагрузкой. Деталь, которая должна годами держать отверстие, относится к марке с меньшим содержанием меди, а декоративный корпус с литым грузом в основании — нет.
Основание, стенка, линия разъёма: третий конфликт
В основании 12 мм сечения, а стенка над ним идёт 1,2–1,5 мм. Эта ступень решает, где сядет усадка. Толстое сечение застывает последним; тонкая стенка замерзает первой и пережимает путь питания.
Что остаётся — пористость внутри основания и усадочная раковина снаружи. Покрытие раковину не скрывает: плёнка повторяет впадину и добавляет контраст, поэтому метка читается ярким кольцом под полочным светом.
Лечение геометрическое. Придайте основанию уклон, заведите впускной канал в толстое сечение, охлаждайте основание отдельно и держите правила тонкостенной конструкции через переход. Утонение основания ради экономии материала поднимает центр тяжести, и копилка перестаёт вставать.
Основание отлито, а не вставлено. Стальной вкладыш положил бы массу ниже — ценой второй детали, операции запрессовки и посадки, которая разбалтывается от обращения.
Оснастка: впускной канал, перелив, толкатель
Две решения в форме задают лицевую поверхность: куда выходит впускной канал и где стоят толкатели. Канал идёт в толстую сторону основания, чтобы последний застывший металл был и последним напитаным. Перелив стоит за прорезью для монет, где иначе встал бы холодный фронт.
Толкатели ставят с внутренней стороны основания и никогда на корпус. Площадка толкателя на видимой поверхности оставляет след, который полировка сглаживает, а покрытие затем проявляет.
Форма, построенная под корпус с плоской задней стенкой, этот корпус не сделает. Раскладке толкателей некуда деваться, а перелив, который нужен стенке, попал бы на лицевую поверхность. Изготовление пресс-форм и оснастки для копилки из двух половинок начинается с этой раскладки.
Литьё: как сохранить видимую поверхность без пор
Плёнка не может скрыть пору. Открытая пора диаметром 20 мкм — это в 6–40 раз больше толщины покрытия 0,5–3 мкм, и покрытие осаждается на стенку поры так же охотно, как на поверхность. То, что приходит тёмной точкой, после покрытия приходит ещё темнее.
До линии покрытия доходят пять отказов, и большинство начинается раньше полировки. Таблица 2 показывает, где каждый проявляется и что измеряет контролёр. Поэтому проверять их нужно на литье, а не на готовой детали.
Отказ | Где проявляется | Причина | Критерий |
|---|---|---|---|
Канавка V на шве | Линия стыка, после полировки | Кромку скруглил полировальный круг | Нет входа за резаную кромку |
Кольцо усадки | Переход основания, после покрытия | Тонкая стенка не даёт питания толстому сечению | Не видно под D65 |
Холодный шов | Дальний угол тонкой стенки | Фронт застыл до перелива | Нет линии холодного шва на видимой поверхности |
Теневая линия | Глубокая полость основания | Угол на подвеске, замаскированная кромка | Нет линии под D65 |
Открытая пора | Полированная поверхность | Газ заперт у впускного канала | Нет углубления после первого прохода |
Пористость под поверхностью — другая проблема, и её вскрывает более поздний проход. Пора, которая появилась после первого прохода, вторым не заделается, поэтому литую поверхность проверяют до того, как круг её коснётся.
Порядок обработки: маршрут A против маршрута B
Два маршрута приходят к одному чертежу, и только один держит шов. Разница в том, когда сопрягаемая поверхность получает последний рез, и это делает вопрос решением по механической обработке на ЧПУ.
Маршрут A обрабатывает сопрягаемую поверхность, полирует видимую, затем наносит покрытие. Одна установка под рез, один полировальный проход, без второго закрепления. Круг прокатывается по кромке, которую только что обработали, и две скруглённые кромки образуют канавку вдоль стыка, которая сужается к линии контакта.
Эта канавка — не зазор. Половинки по-прежнему касаются по линии контакта; полировка вырезала V в материале по обе стороны от неё. Щуп 0,05 мм входит, пока конус не зажмёт лезвие, поэтому показание — глубина погружения, а не расстояние между половинками.
Маршрут B сначала полирует, затем чистовым резом обрабатывает сопрягаемую поверхность от обработанного посадочного места, затем наносит покрытие. Последний рез снимает скруглённую кромку и задаёт шов после последнего шага, который может сдвинуть металл. Цена — одно дополнительное закрепление на деталь.
Пример записи партии показывает разницу. На маршруте A щуп входил на 0,10–0,12 мм в шов у большинства деталей против правила, которое не допускает входа, и повторная полировка уводила его дальше. Переход на маршрут B вернул показание туда, где лезвие останавливается на резаной кромке.
Полировка: Ra 0,5 без сдвига шва
Ra 0,5 мкм — это среднее, а плёнка видит не среднее. Rz — число от пика до впадины, и рабочая пара на покрытой цинковой поверхности — Ra 0,5 при Rz 2–4. Поверхность, которая проходит по Ra, но несёт пики выше плёнки, покажет царапины. Среднее скрывает пик, а пик и решает, будет ли царапина.
Полировка идёт ступенями: проход на срез, который снимает литую корку, и цветовой проход, который выводит поверхность на Ra 0,5. Остановка на срезе оставляет направленную царапину, которую не закрыть никаким покрытием. Цветовой проход по кромке стыка её закатывает.
Одного числа Ra недостаточно как критерия приёмки для PVD. Чертежу нужны оба числа и состояние кромки на стыке, иначе два поставщика удостоверят две разные поверхности. Более широкий разбор вариантов отделки поверхности для цинковых деталей идёт в том же порядке.
PVD: пакет слоёв, цвет, маскирование
PVD наносится при 120–150 °C и даёт слой 0,5–3 мкм — достаточно тонко, чтобы результат решала подложка. Адгезию проверяют по ASTM D3359 на 4B–5B, коррозию — по ASTM B117 в течение 48 ч, цвет — в камере со светом D65.
Пакет слоёв решает, что покажет замаскированная поверхность. Декоративный PVD на цинке обычно стоит на гальваническом подслое медь/никель, где верхняя плёнка даёт цвет и износ, а подслой — выравнивание и коррозионную стойкость. С таким пакетом замаскированная сопрягаемая поверхность показывает никель, а не цинк. Без него та же поверхность показывает цинк, и замаскированная кромка становится первой точкой коррозии.
На этой детали пакет — медь/никель плюс верхний слой PVD, и это ждёт подтверждения по спецификации нанёсчика. Чертёж, в котором написано только «PVD», оставляет подслой, его толщину и замаскированные поверхности неопределёнными, и три предложения опишут три разные детали.
Маскирование относится к разбору оснастки, а не к очереди на покрытие. Сопрягаемая поверхность, прорезь для монет и бобышки под винты остаются под маской всю подвеску и весь откачной цикл. Детали покрытия изложены в разделе PVD на цинковых отливках, а окно процесса — в разделе PVD-покрытие.
Сборка: шов, монеты, проверка падением
Сборка сводит две половинки по замаскированной сопрягаемой поверхности, ставит винты и читает шов щупом 0,05 мм в четырёх точках по стыку. Проверка идёт по закрытой копилке, а не по отдельным половинкам.
Загрузку монет ставят до финальной проверки баланса. Копилка, которая встаёт пустой и лежит загруженной, имеет проблему баланса, а не шва.
Испытания падением и обращением лежат вне этого чертежа. Розница в помещении и подарочное применение не несут заявки на уличную погоду, и шаг покрытия этого объёма не меняет. Путь от первой детали до повторного заказа описан как разбор проекта копилки.
Инспекция: четверо ворот
Готовую деталь от брака отделяют четверо ворот, и за каждыми стоит один прибор. Вторые ворота важнее всех, потому что они последние перед тем, как поверхность станет дорогой.
Ворота | Что проверяют | Прибор | Критерий |
|---|---|---|---|
1 После литья | Видимая поверхность, остаток впускного канала, перелив | Глаз, свет под малым углом | Нет открытой поры, нет раковины |
2 После полировки | Шероховатость, кромка стыка | Портативный профилометр | Ra 0,5, Rz 2–4, кромка целая |
3 После чистового реза | Сопрягаемая поверхность, база | КИМ (координатно-измерительная машина) по посадочному месту | Плоскостность 0,05, шов 0,05 |
4 Покрытая деталь | Шов, адгезия, цвет, соляной туман | Щуп, лента, камера D65, камера тумана | Нет входа, 4B–5B, 48 ч |
Ворота, которые сообщают число без прибора, который его дал, — не ворота. Показание щупа, значение Ra и класс адгезии — каждое принадлежит своему названному прибору в чертеже.
Драйверы цены: полировка, PVD, время ЧПУ
Цена этой детали сидит в трёх местах, и ни одно из них не сплав. Дополнительное закрепление под чистовой рез — самое малое. Полировка до Ra 0,5 с контролируемой кромкой требует двух проходов, а цена PVD растёт с плотностью подвески и трудом на маскирование, а не с весом детали.
Маршрут A дешевле на бумаге. Он перестаёт быть дешевле в первый раз, когда партия не проходит проверку шва и каждая деталь требует второй полировки.
Присылайте запрос со сборочным чертежом, требованием на сопрягаемую поверхность и списком замаскированных поверхностей. Проверки первой детали — это шов по щупу 0,05 мм и Ra с Rz на видимой поверхности.
FAQ
