
锌合金压铸表圈压圈:0.8 mm 壁厚与三个内爪
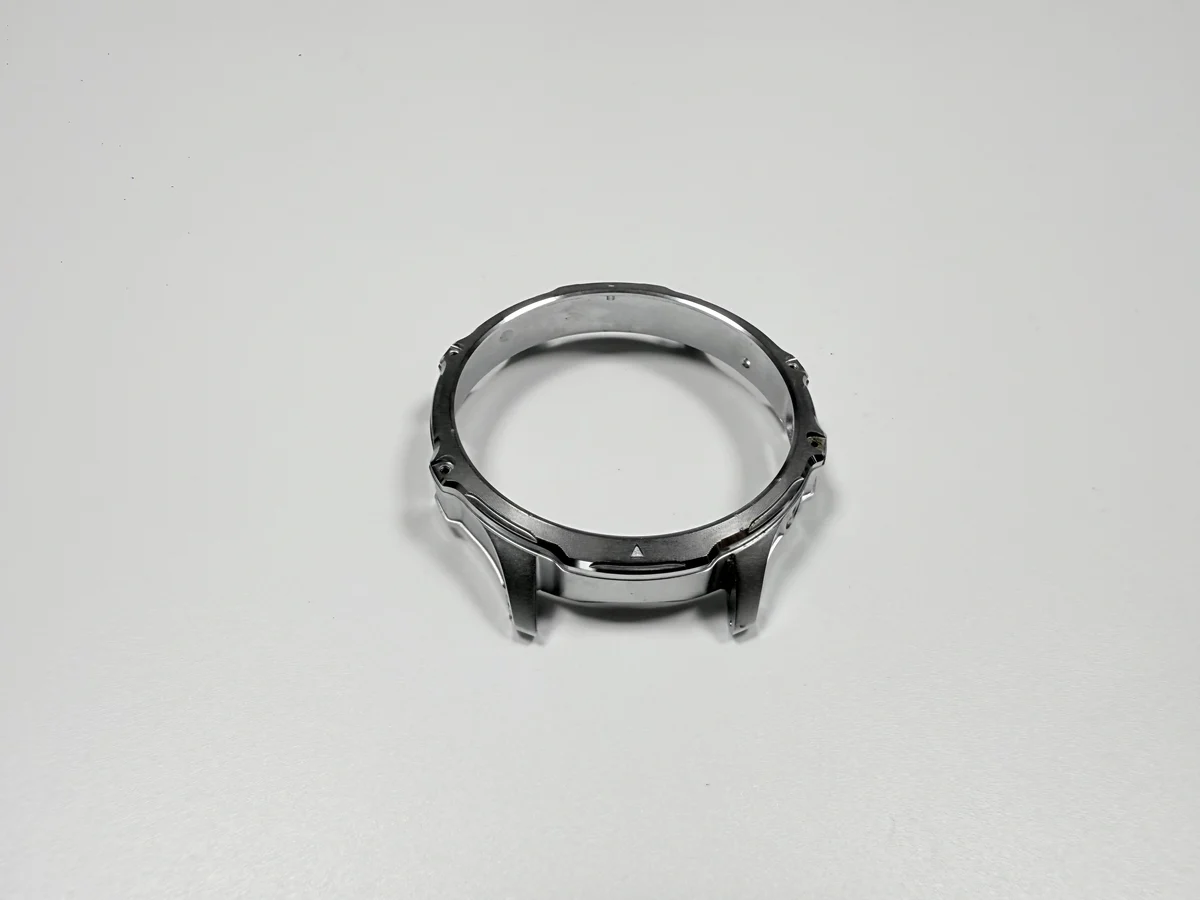
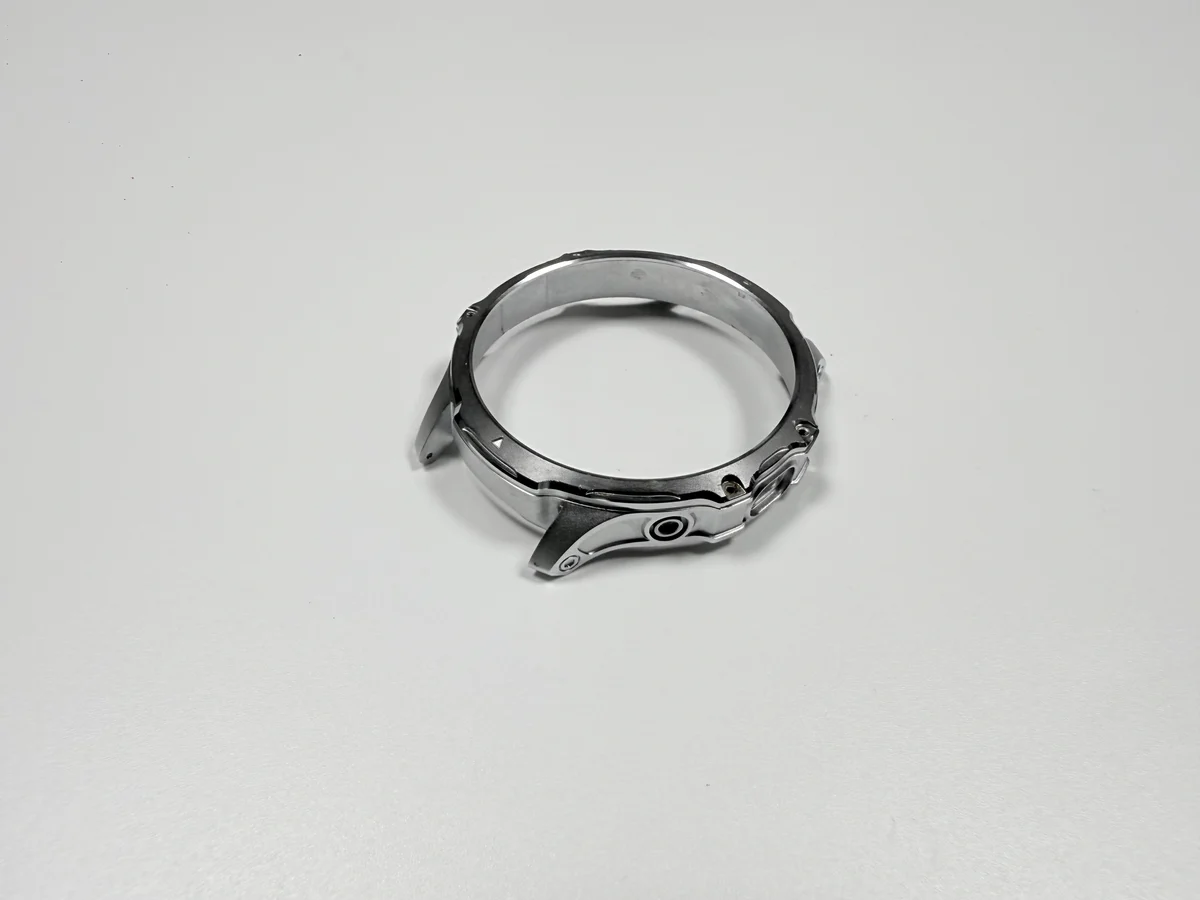
Zamak 5 的表圈压圈是一只 26 mm 宽的环带,壁厚 0.8 mm,内圈均布三个爪,一次压铸成形,再修到能压装的尺寸。爪是环内壁上立起来的小凸台,压装时压住镜面边缘。压铸 这一步决定爪根长成什么样;它后面的每一道工序,共同决定这个爪镀完还量不量得到 1.2 mm。
环压住镜面、嵌进表壳口,装上去就不再拆开重来,没有第二次机会。三个目标撑住这份差事:外径 Ø26.0 mm,公差带 0/-0.05 mm;爪高 1.2±0.05 mm;平面度 0.05 mm。平面度管的是底面翘不翘,底面不平,压进去的环就歪。三个都是图纸上的目标值,不是样品读数。
压铸一只 26 mm 的环,替代了什么?
替代从板材冲出来的不锈钢环,这笔交换把成本从冲床挪到了模具上:冲床按模次摊开,模具是一次性的固定投入。冲模在一次冲压里成形爪,爪能高出环带多少,受这一下的限制。压铸在同一个模次里把环带和三个爪一起填满,形状一次成形。
几条替代路线让出的东西不一样。不锈钢扛得住锌扛不住的冲击,可是在薄板上成形这种爪,先是回弹问题,才是公差问题。回弹是材料被弯过之后又弹回去的那一点。塑料环上量便宜,让出的是金属表面和温度范围。
重量在开模之前就定了。锌的密度按 6.6 g/cm³ 算,26 mm 的环配 2.0 mm 环带,落在 1.8±0.2 g 的目标附近。
一只 1.8 g 的环,为什么开八腔?
单价主要是机时,而每一模出八个环。机时是压铸机被占用的时间,跟这一模出几个件无关。模具是 8407 钢的 8 腔布局,按 500,000 模次的设计目标做。一模填一个腔和填八个,周期一样长,所以八腔就是把同一段机时分给八只环。
八腔会把一个错误放大八倍。浇口(金属进型腔的入口)开错位置,或者溢流(型腔外多开的收料腔)没有接到爪根,每一模的废品就是八倍。浇口定金属从哪儿进、先填哪一段;溢流先把最冷的金属接住。改起来是模具活,不是钳工活。
量小的时候,每只环摊到的模具费占大头,冲压环在价格上能赢。模具费是固定的,件数越多,每只摊到的越少。交叉点落在多少件,是个量的问题,要在开模之前报出来。
这个环必须守住哪三个接口?
三个:压住镜面边缘的爪顶、进表壳口的外径,还有坐在表壳台阶上的底面。底面同时是基准——图纸上指定的那个面,量具和加工都从它起算。
基准决定一个数在说什么。从外环带量,结果跟着夹具走,夹具一换数就变。从底面量,它描述的才是这个零件。
三个爪按 120° 均布,位置度 Ø0.1 mm,才能同时压上。位置度管的是三个爪相对基准的角度和半径。一个爪高出来,压装力就由它单独承担,单独受力的爪根是裂纹的起点。
哪些尺寸必须在开模之前定死?
五个:外径、壁厚、爪高、爪位和平面度。模具开好之后再改其中一个,就是模具活,一次收费,摊不进订单。
外径这一项最容易让供应商露馅。Ø26.0 mm 配 0/-0.05 mm 是单边带,环只允许偏小。单边带的意思是公差只往一边给,名义尺寸就是上限。镍层每面 3–5 µm,折到直径上加 0.006–0.010 mm,这是按算出来的数说的。Cu/Ni/Cr 三层折到直径上是 0.026–0.041 mm,吃掉这条带的大部分。
图纸因此必须写镀前还是镀后。只给成品尺寸、不写镀层,等于让开模的和电镀的各猜一个方向,争论最后在压机上出现,不在图纸上出现。镀前尺寸给开模的,镀后尺寸给检验,两边指的是两个件。
| 特征 | 图纸目标 | 公差 | 检查方式 |
|---|---|---|---|
| 外径 | Ø26.0 mm | 0/-0.05 mm | 环规,通止 |
| 环壁 | 0.8 mm | ±0.05 mm | 跨环带千分尺 |
| 爪高 | 1.2 mm | ±0.05 mm | 高度千分尺 |
| 爪位 | 120° 分度 | Ø0.1 mm | 位置检具 |
| 平面度 | 0.05 mm | 最大 0.05 mm | 平台与塞尺 |
0.8 mm 的壁怎么填满,还不出现冷隔?
靠热模和短周期,不靠注射压力。Zamak 5 一般走 400–420 °C 料温、150–180 °C 模温、20–30 MPa 增压和 15–25 s 周期。料温是金属液进料筒时的温度,模温是模具本身的温度,两个都要在窗口里。0.8 mm 的环带出了这个窗口就凝住,填不满。
冷隔是两股金属前沿相遇、其中一股已经结壳后留下的接缝。熔合要靠两股都还是液态,模温低,金属一进型腔就结壳,前沿走不远。在环上它长在浇口对面,看着只是一条发丝线,直到抛光把它打开。
八腔把这个窗口收窄,因为八个腔要在同一个周期里填完,留给金属的时间按整模算,不按单腔算。这么薄的壁,试模的模次应该算进模具费;试模是先在机台上打几模看填充,占的也是机时。筋和凸台那套 薄壁压铸 的规则在这里同样适用。
溢流为什么放在爪根外侧?
爪根是最薄的截面,也是最后凝固的地方,它收缩的时候需要从别处吸金属过来补,否则根部就是一个空腔。补缩就是让还没凝的金属流过去,把收缩的量填上。中心浇口把环带从里向外填,每个爪根外侧的溢流,补的就是这块体积。
把溢流挪到内侧,爪根封口时后面什么都没有,爪的根部就长出缩孔。缩孔是最后凝固的那块金属收缩、又没有金属补进来,留下一个孔。那里有一个孔,这个爪根是弯还是断,就已经定了。
浇口和溢流在这里是一个决定。两者都在模具里,都是布局图上的设计目标,修整工序救不回任何一个。
哪些面靠修整,而不是机加工?
爪顶、浇口残根和溢流口下面那段环带,都在 滚筒去毛刺 之后由修整工位切掉。修整是冲切,不是切削:模架一刀下来,把浇口残根和溢流口一起切掉。没有车刀碰爪,因为 0.8 mm 壁上的 1.2 mm 爪在刀口前会让开。
爪高就是在修整这道工序定的。每个爪顶切到 1.2±0.05 mm,然后用高度千分尺读,不用卡尺。卡尺的卡爪夹在薄边上,会把毛刺和面一起读进去,读数偏高。
有两个东西会动这个数:爪腔的模具磨损,和台面上的过切。过切是刀口多走了一点,把该留的高度切掉。切短的爪补不回来,高度才要一件一件检。
爪的修整为什么排在抛光之前?
这条链先修整、后抛光,让抛轮把修整留下的毛刺压回去,而不是让钳工在成品面上把它挑开。抛轮是布轮加抛光膏,去料靠摩擦。两步对调,切过的边就裸在抛光带面上。
第二遍是藏在报价里的成本。修整和守住 0.05 mm 平面度的校平,都在电镀之前做完;校平是把环压在平台上,把翘起来的地方压回去。0.8 mm 的环带多走一遍,就是在跟它作对。
这个顺序跟工艺链那一列一致,那一列把修整写在抛光之前。同一产品的另一份路线表把抛光写在前面,两边还没有对齐,放模之前得先确认顺序。
镀完的压圈要过哪几项测试才放行?
附着力、耐蚀和膜厚:热震、盐雾和 X 射线。镍层 3–5 µm 是常规,Cu/Ni/Cr 三层合计 13.1–20.3 µm,这是算出来的数。两个数都没有说内腔怎么样。
内腔是弱点。腔体屏蔽电流,内壁镀得比外环带薄,环看着是满镀的,内面的读数却低于 3 µm 这条底线。正因为有这条底线,膜厚才用 X 射线读;X 射线打在镀层上,按反回来的信号读每层厚度,不碰表面。它后面那段电镀流程写在 压铸件电镀 里。
按 ASTM B571 做热震,找的是没结合上的镀层,表现是起泡。热震是把镀件在冷热之间来回过,镀层和基体收缩不一样,结合不牢的地方就鼓起来。按 ASTM B117 做 96 h 盐雾,找的是通到表面的疏松。两项都是报价里的一行。
| 测试 | 依据 | 验收 | 找什么 |
|---|---|---|---|
| 热震 | ASTM B571 | 不起泡 | 结合失效、残液 |
| 盐雾 | ASTM B117 | 96 h,不见基体 | 通到表面的疏松 |
| 膜厚 | X 射线 | 内面 3 µm 底线 | 内腔丢掉的覆盖 |
| 压装 | 台架试压 | 配表壳 80–200 N | 压装过行程 |
压装力怎么当放行标准用?
当一条带用,在台架上配陪试表壳读:80–200 N。低于 80 N,环会在镜面下抬起或者转动。高于 200 N,爪根承担的载荷超过它的截面受得住的,环可能过了目视检查,里面带着一条裂纹。
力属于这一对零件,不属于环。拿一只磨损的壳去验,读数偏低还能过;同一只环换到新壳里,读数就出带。所以留一只壳做基准,每批都用它。
示例记录说明了省掉这一步的代价。1,000 件里断了七个爪根,当时压装力量到 320 N,是上限的 1.6 倍。爪根加 R0.2 mm 圆角,再加一个行程限位,同一个台架上的数字降到零。
什么时候该把压圈改成不锈钢冲压?
当环要抗冲击,或者壁厚必须压到 0.8 mm 以下才能进浅表壳的时候。不锈钢单位截面更强,而在薄板上切一个带明确根部的爪,把公差问题从模具挪到了回弹上。
塑料是另一个出口。注塑环上量更便宜,也不腐蚀,让出的是镀层表面和温度范围。
锌这条路线成立的前提,是环干装在表壳腔里,而且永不拆开。一旦加上盐、加可拆后盖或者售后拆装,算法就变了。同一合金的 镀层表壳框 案例说的就是这个。
一只压圈的报价里有什么?
四块:模具摊销,压铸与去浇口,修整加抛光,电镀加放行测试。模具摊销是把模具费按订单件数摊到每只环上。在 1.8 g 的零件上,金属是最小的一块,所以按重量报的价漏掉了大部分工作。
每一块跟自己的变量走。模具跟订单量,压铸跟模次和废品率,修整跟每件一次的爪高检查,电镀跟挂具密度。挂具密度是同一挂具上挂多少只,挂得越密,分到每只上的电流越少。
修整那一步和压装力试压,要按名字单独要过来。前者常被报成去毛刺,后者干脆留给装配线,由装配线去发现裂掉的爪根。配合那一边的工作写在 后加工保证装配配合 和 后加工 的范围里。
