
锌压铸件上的 PVD 镀层:颜色与耐磨
锌压铸件上的 PVD(物理气相沉积)镀层是一道真空沉积工序,不是电镀槽,作用是在成品表面上加颜色和耐磨。膜厚 0.5–3 µm,沉积温度 120–150 °C,远低于会让 Zamak 5 铸件(ASTM B86 AC41A)变形的区间。三个条件决定结果:表面落在膜的尺度之内、底下有一套写明了的膜系、需要保持干净的面做遮蔽。前两个在图纸上定,第三个在镀膜排产时定。PVD 涂层这道工序排在最后,前面几道决定它站不站得住。
锌件上的 PVD 是什么
PVD 是真空工艺:把固体靶材气化,蒸汽在零件上冷凝成薄膜。在锌件上,基材保持 120–150 °C,膜落在 0.5–3 µm,所以锌合金压铸件过完这道工序尺寸不变。沉积是照着抛好的面复制,不是重新做面。镀前的面就是镀后的面,膜不替基材遮丑。
硬度来自化合物,装饰性氮化物膜的工作区间是 1500–3000 HV(典型值)。这个硬度坐在软的锌基材上,所以膜只在下面的金属还被托住的时候保护表面。铸件上一个凹点,到膜上就是一条裂纹,这是 PVD 适用边界的第一条。膜越硬,越靠下面的金属托着;金属一凹,硬膜先裂。
它不是什么
PVD 不是电镀,也不是修补工序。电镀从溶液里长厚度,一边长一边把面整平;PVD 加的是落到哪就什么样的一层膜。真空腔里不发生流动、整平、填充。电镀能填平一道浅划痕,PVD 只把它描得更清楚。
这个差别定下了气孔和划痕的规矩。一个跨几十微米的开口气孔,比 0.5–3 µm 的膜大得多,蒸汽照样镀到孔壁,孔还是开的。划痕、冷隔、倒圆的边口一样:镀前看得见,镀后更明显,因为膜给缺陷加了颜色反差。
同一套设备也镀模具,那是另一种活。在模具上,膜保护模具钢不被磨、延长模具寿命;在零件上,它要好看、要经得住把玩。压铸模具与模仁上的 PVD讲的是模具那一侧,验收看的是磨粒磨损和热龟裂,不看颜色。两种活的口径不同,设备可以共用,验收标准不能共用。
膜系:电镀底层加顶层
膜系是锌与可见颜色之间的完整顺序。装饰锌件上通常是一层电镀铜/镍打底,再上一道 PVD 顶层,这套膜系里各层电镀的厚度还有待确认。电镀把铸件整平,并承担耐蚀;顶层给颜色和耐磨。顶层薄、底层厚,两层的活分开算。
遮蔽面露出的就是这套膜系,不是裸锌。膜在遮蔽线处停下时,露出来的表面是镍,这正是要的结果:缝合在电镀过的金属上,耐蚀不单靠顶层。没有电镀的膜系,同一个面露出锌,耐蚀结果和颜色匹配一起变。遮蔽线的位置因此要写进图纸,它决定露出来的是镍还是锌。
膜种与厚度
膜种是构成顶层的那层化合物,厚度是它落在可见面上的量。氮化钛(TiN)管金色系,碳氮化钛(TiCN)偏玫瑰和黑,氮化铬(CrN)管枪色和黑,氮化锆(ZrN)落在金与香槟之间。这几种膜都镀在 0.5–3 µm 的窗口里。选膜种等于选色系,选厚度等于选这个色系里的位置。
膜种 | 厚度(µm) | 色系 | 测试 |
|---|---|---|---|
TiN(氮化钛) | 0.5–3 | 金、香槟 | ASTM D3359 划格,4B–5B |
ZrN(氮化锆) | 0.5–3 | 香槟、浅金 | ASTM D3359 胶带拉,4B–5B |
TiCN(碳氮化钛) | 0.5–3 | 玫瑰、黑 | ASTM B117 盐雾,48 h |
CrN(氮化铬) | 0.5–3 | 枪色、黑 | ASTM B117 中性盐雾,48 h |
电镀铜/镍加顶层 | 0.5–3(顶层膜) | 五个色系 | 镀后两测并做 |
窗口内的厚度是个取舍,不是越大越好的目标。膜厚一点能盖住更高的峰、耐磨时颜色保得久一点,同时也会积应力、让边口发虚、把颜色带偏。0.5–3 µm 是装饰锌件的工作窗口,不是耐蚀规范;盐雾表现来自膜系,不来自顶层单打。厚度取窗口中段,颜色最稳;取两端,颜色最容易碰边界。
颜色范围与限制
颜色来自顶层化合物和它的厚度,不来自染料或油漆。范围覆盖五个色系:金、香槟、玫瑰、黑、枪色。每个色系是一个窗口,不是一个点,件越平越大,窗口越窄。同一个色系里,深浅靠厚度微调,不靠换膜种。
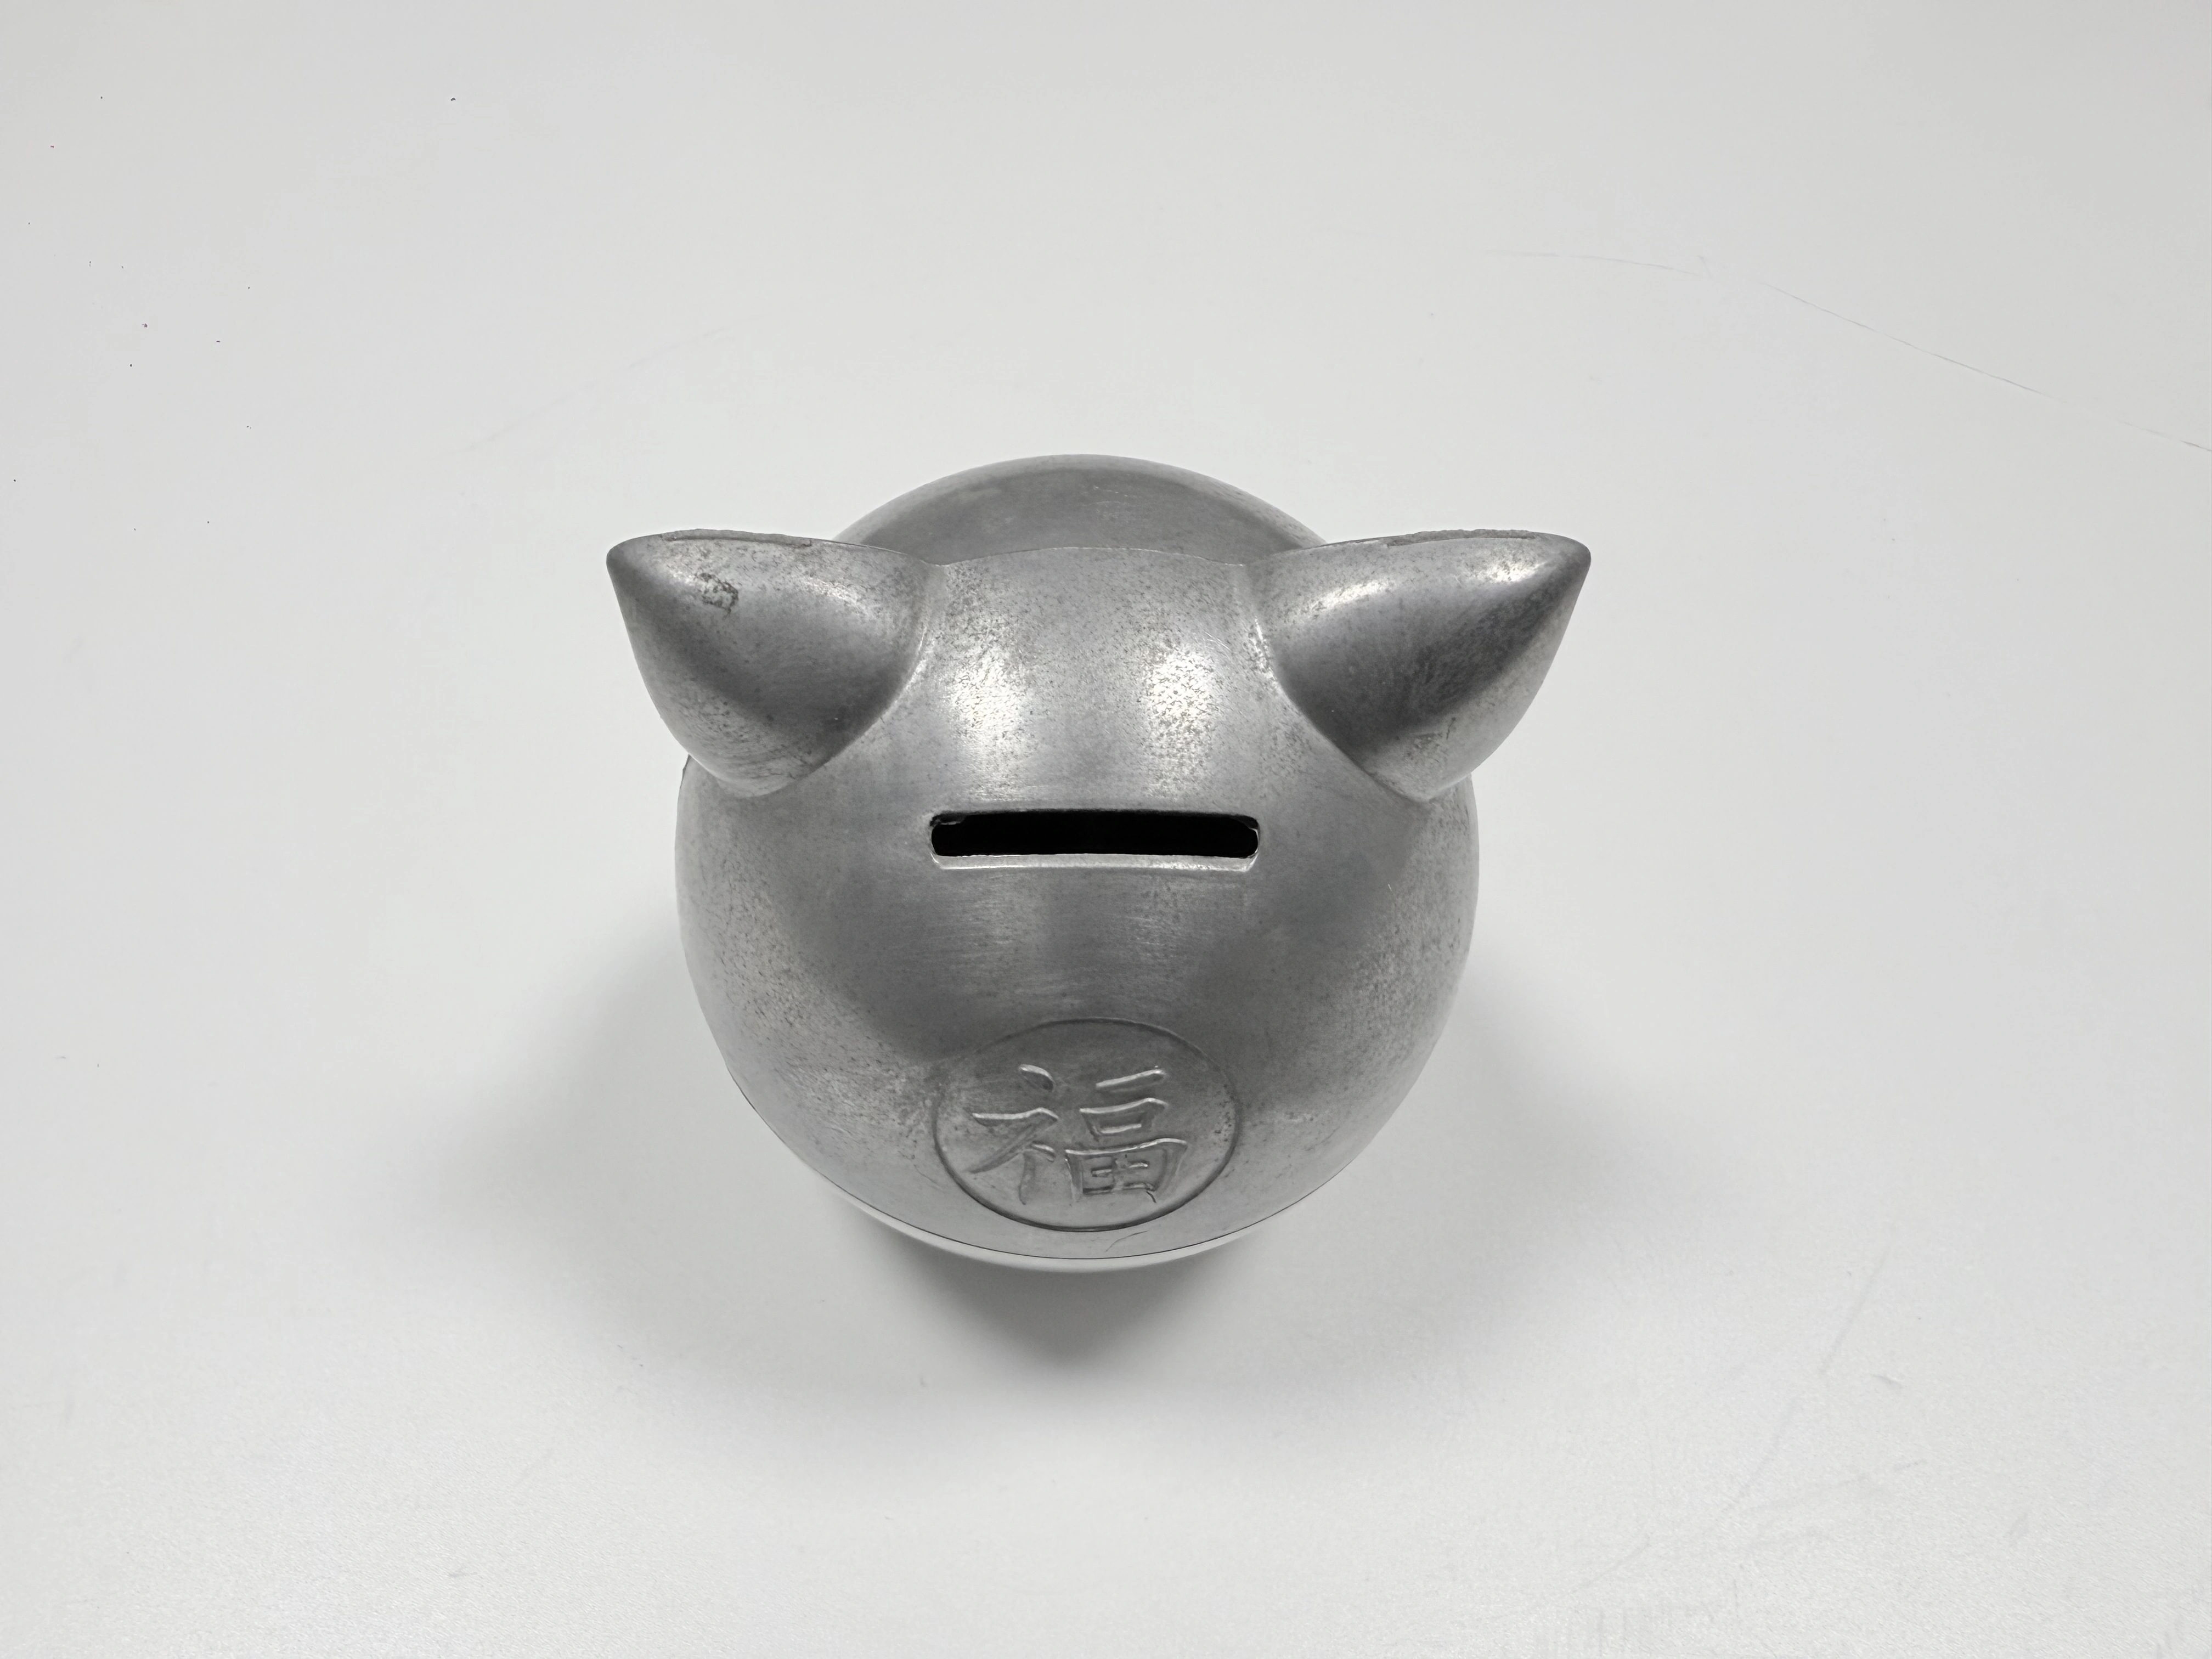
定颜色时要注意两条限制。颜色随厚度走,镀在窗口下沿的件,在 D65 下对不上镀在窗口上沿的件。颜色还随角度走:在圆弧壳体上,蒸汽以不同入射角到达各处,平的前脸读起来均匀,复合曲面读成渐变。两条限制指向同一件事:颜色是几何和膜厚的结果,不是颜料。
附着力与耐蚀测试
附着力是膜与下一层之间的结合,耐蚀是膜系对盐环境的反应。附着力用划格加胶带拉,按 ASTM D3359 评,4B–5B 是合格带。耐蚀用中性盐雾,按 ASTM B117 跑 48 h,作为筛选试验。两项都做在镀好的件上,试样从同一批里取。
两项都不证明使用寿命。48 h 盐雾是把两套膜系排个序,说不清户外一年。胶带测的是对电镀层的结合,一件可以在 4B–5B 合格,同一个面别处的气孔在潮湿存放之后照样冒白锈。把筛选结果当承诺,是这类测试最常被误用的地方。
深腔与阴影
阴影是凹处的膜层变薄:蒸汽以掠射角到达那里,沉积又走直线,所以比宽度更深的腔,底部和远壁拿到的料更少。薄的那一带上色之后读成一条暗线,出现在背对靶的那面墙上。腔越深,底部的膜越薄,这条暗线也越明显。
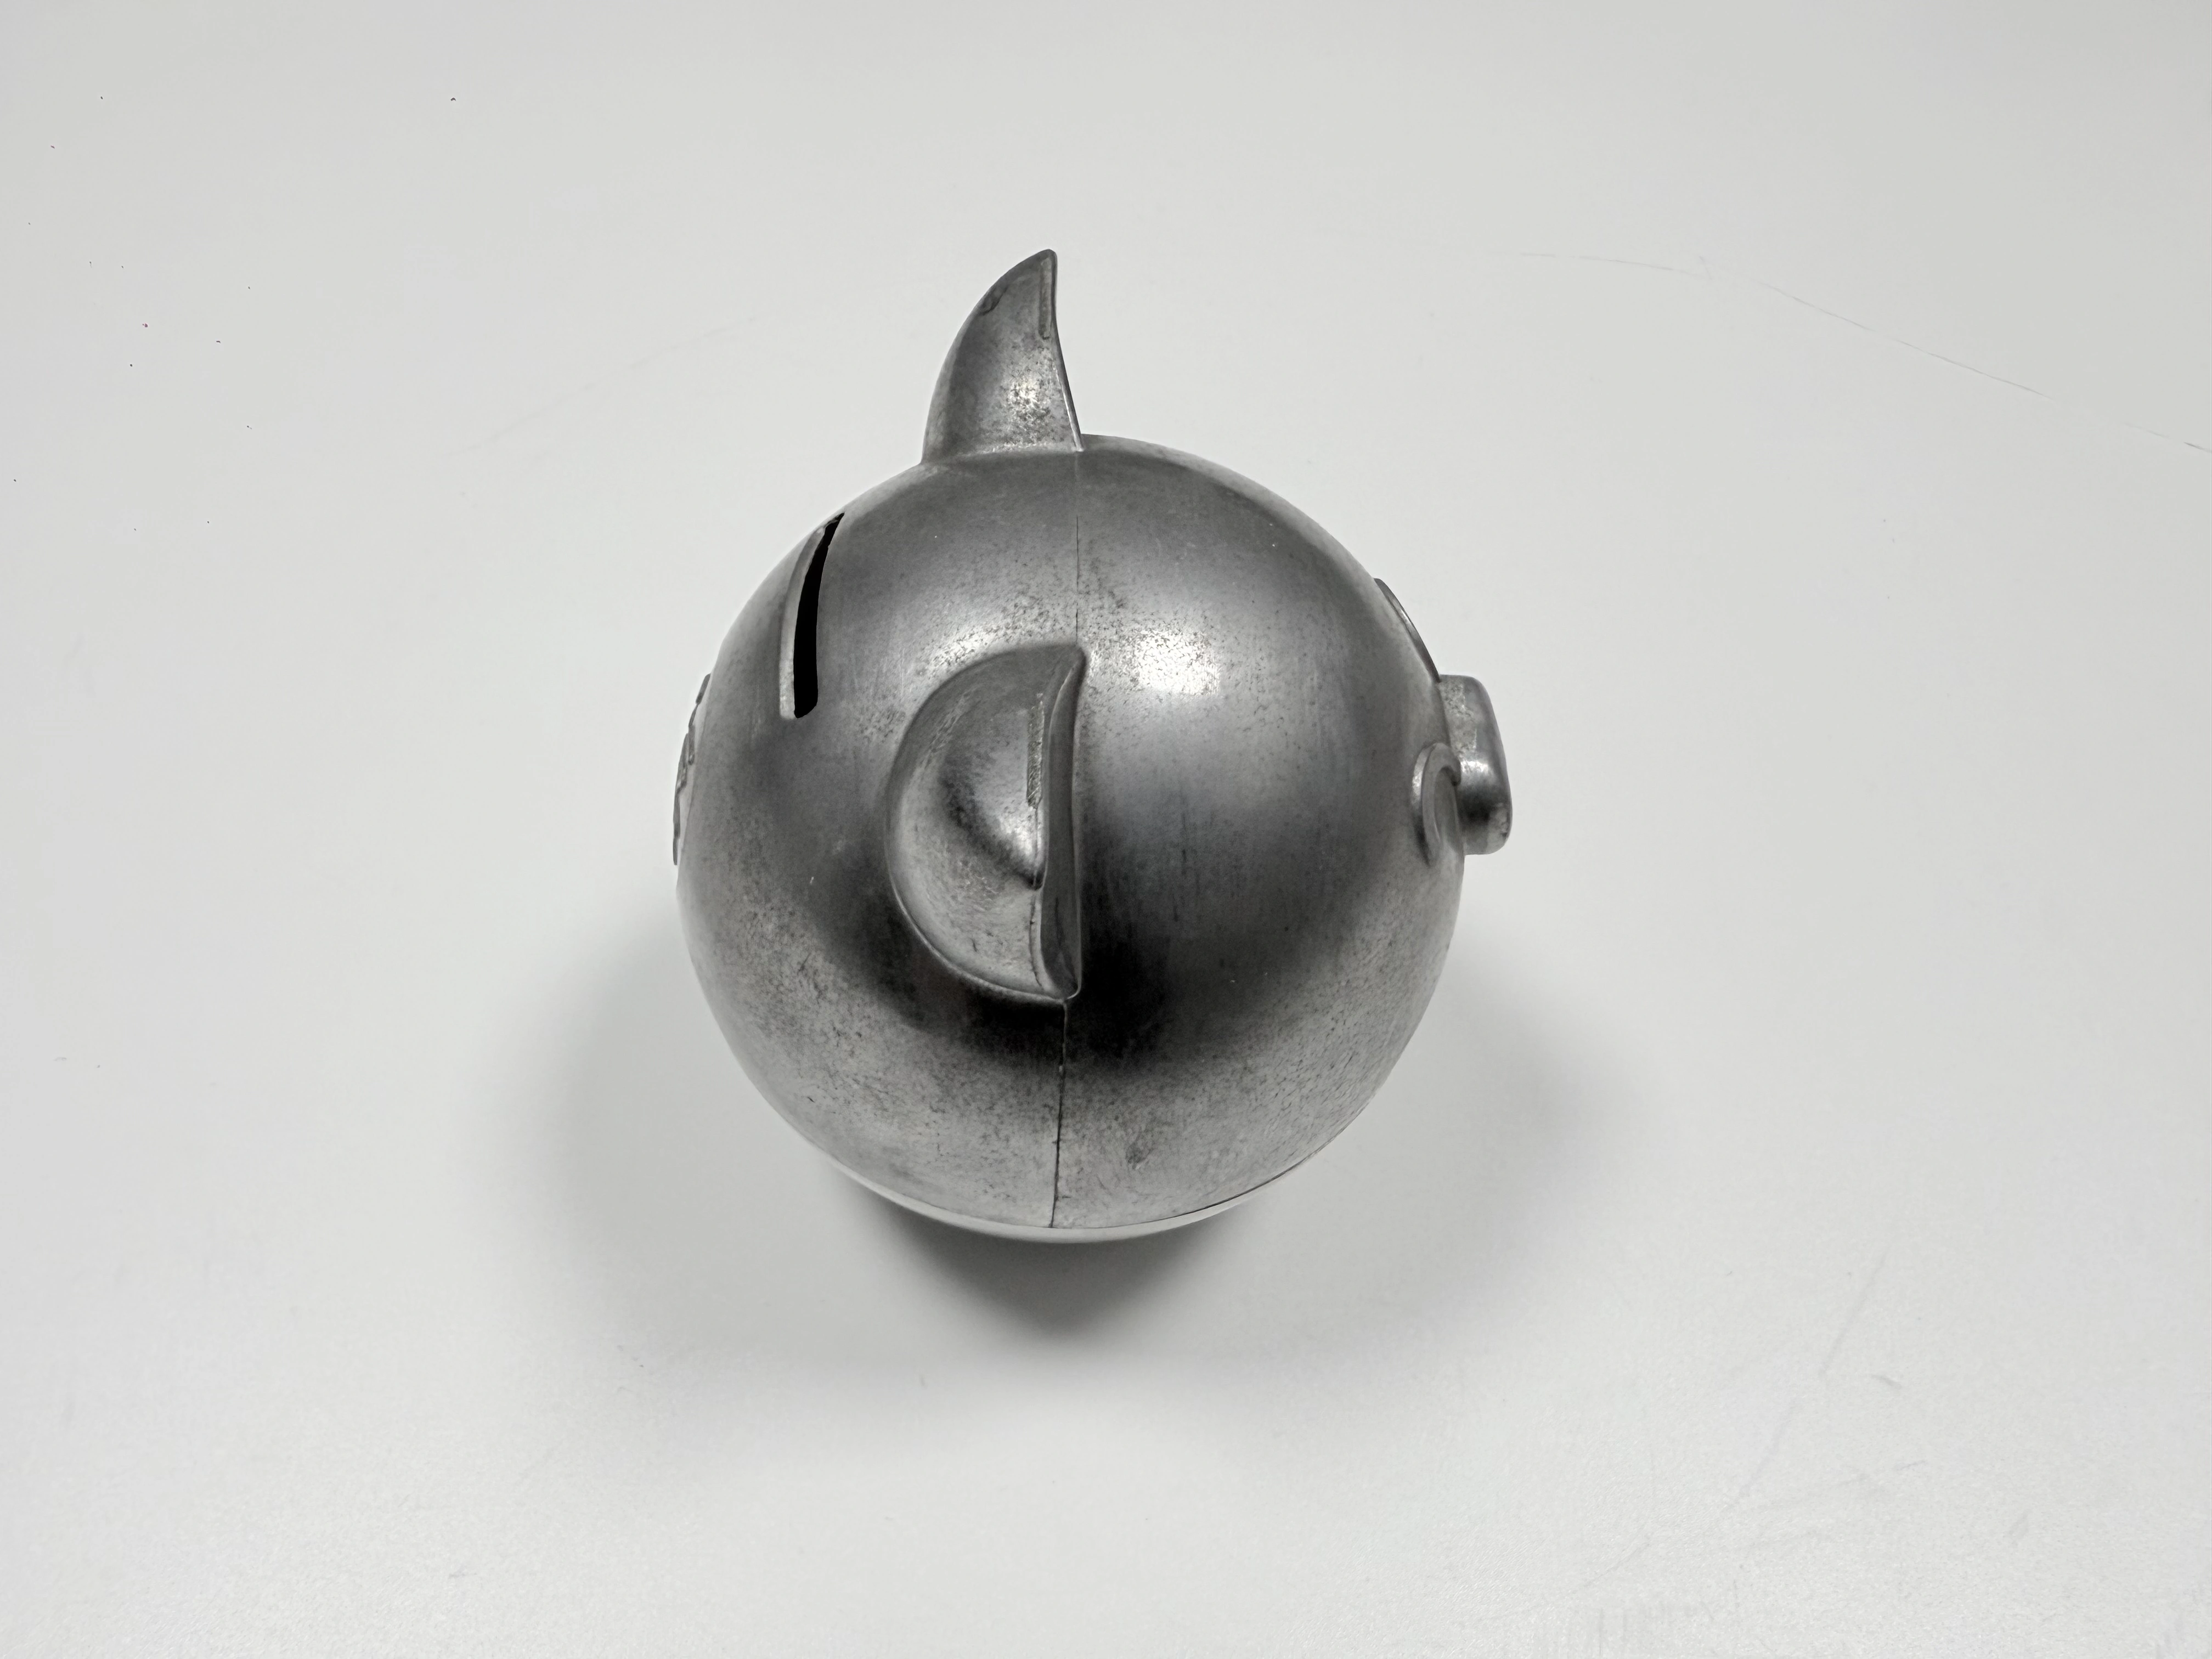
挂具角度和旋转能减轻阴影,消不掉。把件朝靶倾、绕两轴转、把腔口的遮蔽开大,都能提高腔内的膜厚。深宽比到几倍以上的腔,总有一面墙留线,这种件要改设计,不是延长镀膜时间。改设计指的是把腔做浅、做开,或者把深腔挪到看不见的面上。
遮蔽与缝
遮蔽是物理挡片,把膜挡在必须守在公差内的面之外。储蓄罐上遮的是配合面、螺纹和投币口;对任何零件,规则一样:定位面或密封面不上膜。膜是微米级,可它足够改变一个合在机加工金属上的配合。遮蔽做在挂具上,不做在零件上。
遮蔽的质量在边上显出来。挡片爬移,膜边界就毛;挡片放得太宽,会盖住外观面,留一条没镀的带子。不倒翁储蓄罐的工艺路线在真实壳体上跑的是同一个顺序:抛光、精铣配合面、带着遮蔽镀。遮蔽线一毛,镀后那圈边就成外观缺陷。
什么时候不该用 PVD
当使用载荷超出微米级膜能承担的范围,或者几何根本镀不匀,PVD 就是错的选择。长期户外盐环境里的件要有更厚的电镀体系,48 h 盐雾筛不出海洋工况的循环。软锌上受点冲击的件,失效方式是金属被压凹、上面的膜开裂。这类判断要在开模之前做,镀完再改就是返工。
还有三种情况会谈不下去:外观面有开口气孔、盲腔的深度超过宽度、大面积平面要求整批颜色一致。这几种里,镀膜要么把一个已经存在的缺陷放大,要么根本到不了那个面。镜面 PVD 的 Zamak 件是反过来的例子:基材抛得好、几何开放,膜才落得匀。四种情况有个共同点:镀膜解决不了基材和几何的问题。
