ADC12-Gehäuse: 2,5 mm Wand, Rippen und Schirmung
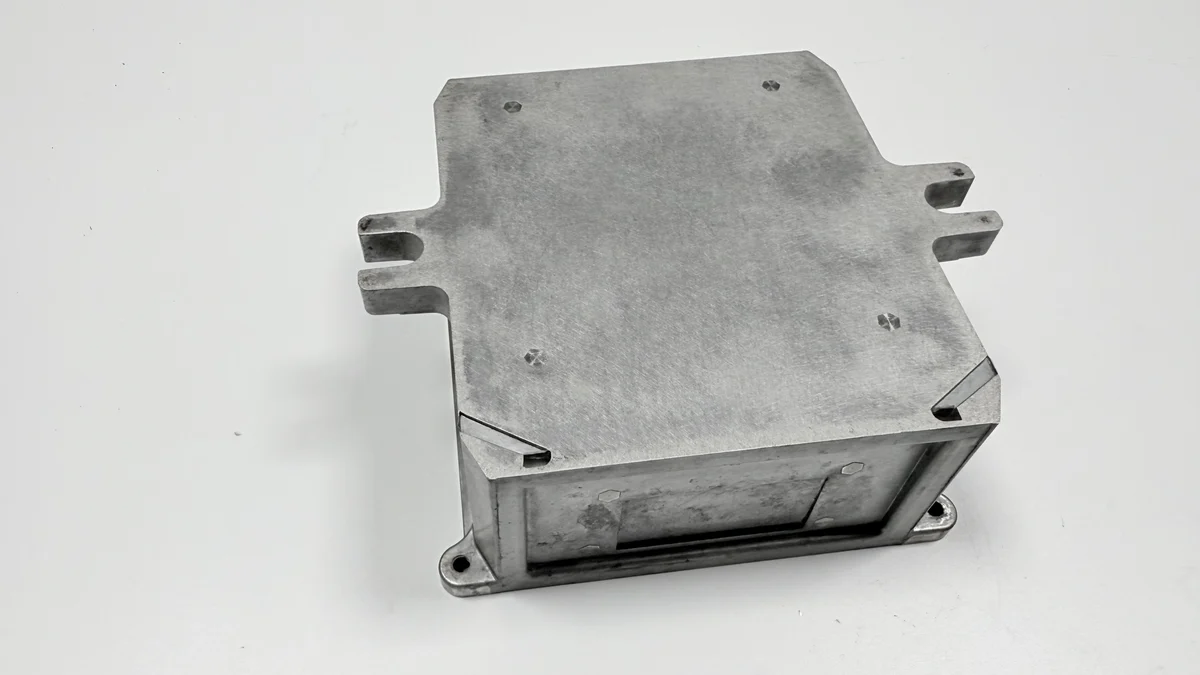
ADC12 passt zu diesem Gehäuse, weil die Güte eine 2,5 mm starke Wand füllt, bevor der Querschnitt erstarrt. Silicium trägt die Fließfähigkeit, Kupfer die Härte, und Eisen hält die Schmelze davon ab, an der Form festzubacken. Der Aluminium-Hochdruckguss gießt einen Körper von 120 × 90 × 45 mm bei 380 ± 30 g.
Die Zeichnung ist nicht freigegeben, deshalb fällt jede Zahl unten in eine von drei Klassen: ein Zeichnungsziel aus der Kalkulation, eine Tabellenspezifikation aus den Oberflächendaten oder ein typischer Wert aus dem Prozessfenster. Die Tabelle kennzeichnet für jede Zeile, welche Klasse gilt, und diese Kennzeichnung ist der Unterschied zwischen einer Zusage und einem Anhaltswert.
Warum passt ADC12 zu einer 2,5 mm starken Gehäusewand?
ADC12 passt zur Wand, weil das Silicium die Füllung übernimmt. Es senkt den Schmelzbereich, sodass das Metall die ferne Wand erreicht, bevor es steif wird, und eine ärmere Güte würde die letzte Ecke als Kurzschuss setzen. Ein Kurzschuss ist eine Ecke, die das Metall nicht mehr erreicht, weil der Anguss vorher erstarrt ist. Entscheidend ist das Erstarrungsintervall: Je kürzer es ausfällt, desto länger bleibt das Metall beweglich, und desto eher füllt eine dünne Wand in einem Zug.
ADC12 ist eine JIS-Güte, und ASTM B85 führt die äquivalente Chemie 383. Die Norm setzt für jedes Element einen Mindest- und einen Höchstwert, und damit ist die Güte ein Fenster: Zwei Schmelzen können von den entgegengesetzten Enden bestehen und sich in einem 2,5 mm starken Querschnitt verschieden verhalten.
Die Elemente teilen sich die Arbeit. Silicium kauft die Fließfähigkeit, Kupfer kauft Härte und kostet Duktilität, und Eisen hält das Festbacken in Grenzen, während es Plättchen bildet, die einen Gewindebohrer stumpf machen. Magnesium ist ein gedeckelter Rest und kein Hebel für Festigkeit; Zink, Blei und Zinn liegen unter Grenzwerten, wobei Zinn an einer dünnen Wand die Warmbrüchigkeit öffnet. Das Zertifikat trägt diese Grenzwerte, also läuft eine Schmelze weicher oder härter, je nachdem, wo ihr Silicium und ihr Kupfer landen. Die Spanne ist weit genug, dass eine Schmelze am unteren Siliciumende in einer dünnen Wand merklich zäher fließt als eine am oberen.
| Anforderung | Ziel | Zulässiger Bereich | Grundlage |
|---|---|---|---|
| Wandstärke | 2,5 mm | 2,5 ± 0,2 mm | Zeichnungsziel |
| Rippenstärke | 2,0 mm | Wie gezeichnet | Zeichnungsziel |
| Fertiggewicht | 380 g | 380 ± 30 g | Zeichnungsziel |
| Planheit der Öffnungsfläche | 0,10 mm | Nicht über 0,10 mm | Zeichnungsziel |
| Zustand | Gusszustand F | nur F | Zeichnungsziel |
| Schmelzetemperatur | 650–680 °C | Typisches Band | Typisch |
| Film im Innenraum | 0,3–1,0 µm | Innerhalb dieses Bands | Tabellenspezifikation |
| Kontaktwiderstand | 2,5 mΩ | Nicht über 2,5 mΩ | Tabellenspezifikation |
Was bedeutet der Gusszustand F für einen gefrästen Kasten?
Der Zustand F ist der Gusszustand ohne Wärmebehandlung, und er nimmt damit eine Quelle der Bewegung heraus. Auswerfen, Spannen und der Schnitt bewegen den Kasten weiterhin, deshalb hängt die Fläche mit 0,10 mm davon ab, wo die Auswerferstifte drücken, wie die Fräse spannt und wie der letzte Schlichtgang läuft. Die Seite zur Öffnungsfläche arbeitet beide Ursachen durch. Ohne Ofenschritt entfällt die Messung nach dem Ofen, und der Prüfplan kommt mit einem Punkt weniger aus.
T5 würde eine geführte Abkühlung und eine Auslagerung ergänzen, T6 eine Lösungsglühung und ein Wasserbad vor der Auslagerung. Ein T6-Teil geht als eigene Route hinaus, auf einer eigenen Zeichnung geprüft und nach dem Abschrecken beurteilt, und diese Zeichnung bleibt bei F. Das Abschrecken öffnet zudem Blasen, wo Porosität unter der Haut sitzt, deshalb kommt die Prüfung nach der Wärmebehandlung und nicht davor. Eine Wärmebehandlung verschiebt außerdem den Zeitpunkt der Prüfung und die Bezüge, gegen die gemessen wird.
Das Aufmaß auf den beiden Schnittflächen steht bis zur Freigabe durch die Gießerei offen, weil es folgt, wie weit sich das freie Teil zwischen den Aufspannungen bewegt. Der Umfang der Nachbearbeitung trägt dieses Aufmaß, und ein zu knappes Aufmaß macht aus einer gewölbten Fläche ein verschrottetes Gussteil.
Warum zählt ASTM B85, wenn die Zeichnung ADC12 sagt?
Ein Blatt, das nur ADC12 trägt, lässt die Elementgrenzen und die Probenahme offen, und zwei Lieferanten können unter einem Wort verschiedenes Metall schicken. Zwei Angebote mit demselben Wort meinen dann verschiedene Schmelzen, und der Vergleich entscheidet sich erst auf dem Zertifikat. Die Spezifikation sollte Güte, Norm und Zustand in einer Zeile nennen, und die UNS-Nummer gehört auf das Zertifikat, das mit der ersten Serienschmelze ankommt.
Eine spektrographische Messung je Schmelze macht aus dem Fenster eine Zahl, die sich gegen die Zielzeichnung halten lässt, und ein ADC12-Hochdruckprojekt läuft in der Serie auf dieser Güte.
Wie viel kommt mit einer 2,0 mm starken Rippe zu den 380 g hinzu?
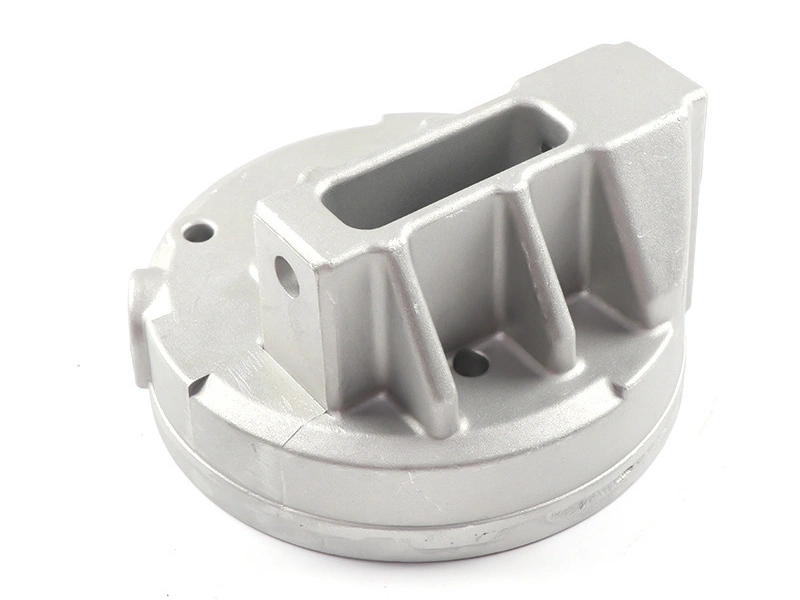
Die Rippen liegen bereits innerhalb des Ziels von 380 ± 30 g, CAD bestätigt das Einzelteilgewicht vor der Form, und das Erstmuster geht auf die Waage. Bei 2,0 mm kaufen sie Steifigkeit ohne eine zweite Wand. Die Rippen entstehen im selben Schuss wie die Wand und brauchen kein zweites Werkzeug.
Eine Rippe mit 2,0 mm gegen eine Wand mit 2,5 mm liegt nahe an dem Querschnitt, den sie versteift, also ist die Anbindung ein Hot Spot, der nach der Wand erstarrt. Ein Hot Spot ist ein Querschnitt, der mehr Metall trägt als seine Umgebung und deshalb später erstarrt. Die Einfallstelle, die folgen kann, ist eine Frage der Wandstärke, und die Seite zur Rippenwurzel nimmt sie auf.
Warum braucht eine dünne Wand eine Schmelze von 650–680 °C?
Die Schmelze läuft bei 650–680 °C, einem typischen Band, weil ein 2,5 mm starker Querschnitt Wärme schneller an die Form abgibt als ein dicker. Unter dem Band erstarrt die Front des Metalls, bevor die ferne Wand gefüllt ist, und das Ergebnis ist ein Kaltlauf oder ein Kurzschuss an der letzten Ecke. Der Ausgangspunkt für die Wandstärke legt dieselbe Balance vom anderen Ende her dar. Ein Kaltlauf ist eine Stelle, an der zwei Metallfronten erstarren, bevor sie sich treffen.
Darüber nimmt die Legierung Wasserstoff auf, und der Zyklus läuft über 75 s, die Obergrenze des Zyklusbands von 55–75 s. Der Prozessblog trägt den Rest des Fensters, von der Formtemperatur über den Nachdruck bis zur vollen Zykluszeit.
Warum will eine 2,5 mm starke Wand eine Form mit 200–230 °C?
Die Form läuft bei 200–230 °C, einem typischen Band, das die Abkühlung bremst, damit eine 2,5 mm starke Wand füllt. Eine kalte Form zieht Wärme aus dem ersten Metall, das sie berührt, und diese Haut kann abreißen oder einen Kaltlauf setzen, bevor die Kavität gefüllt ist.
Das Festbacken ist der andere Fehler, und es kommt von einer Form, die dort zu heiß läuft, wo der Anguss speist, nicht von einer kalten. Beim Auswerfen reißt es Gusshaut mit, und die Stelle bleibt als raue Fläche sichtbar. Das Werkzeug ist als Einfachform aus H13 mit einer Standzeit gezeichnet, und Nestzahl, Stahl und Standzeit warten alle auf eine Freigabe durch die Gießerei.
Was richtet ein Gießdruck von 70–90 MPa an der Wand aus?
Der Nachdruck hebt den Schuss auf 70–90 MPa, ein typisches Band, und dieser Druck packt den 2,5 mm starken Querschnitt, bevor der Anguss erstarrt. Druck wirkt über den Anguss, also sieht eine weit entfernte Wand weniger von der Zahl als der Angusskegel. Der Nachdruck wirkt nur so lange, wie der Anguss offen ist; danach ist der Querschnitt von der Presse getrennt.
Druck schließt keine Porosität. Gas, das im Schuss eingeschlossen ist, bleibt, wo es ist, und ein Hot Spot, der ohne Speisung erstarrt, hinterlässt Lunker. Porosität kann an einer Schnittfläche aufgehen, deshalb sind Aufmaß und eine etwaige Kartierung Zeichnungsentscheidungen bis zur Freigabe durch die Gießerei; eine Schnittfläche in der Nähe lohnt die Kartierung zuerst, bevor das Aufmaß festliegt.
Wie schirmt die leitfähige Chromatierung den Innenraum ab?
Das Aluminiumgehäuse ist die Schirmung, und der Film hält die Flächen leitfähig, die es bleiben müssen. Die leitfähige Chromatierung trägt einen Film von 0,3–1,0 µm im Innenraum auf, nach MIL-DTL-5541 Type II, und die Abnahme ist ein Kontaktwiderstand von 2,5 mΩ oder weniger. Die Linie und der gemessene Wert bleiben offen, bis die Gießerei freigibt.
Die beiden Oberflächen teilen sich nach Fläche. Pulver mit 60–80 µm deckt die Außenseite, die leitfähige Chromatierung deckt den Innenraum, und die Passflächen werden maskiert, damit sich die beiden an einer benannten Kante treffen, was die Seite zu den leitfähigen Beschichtungen darlegt. Die Maske ist damit ein Punkt der Zeichnung und des Prüfplans.
Der Film ist eine Materialentscheidung, weil er aus der Oberfläche wächst. Ein Konversionsfilm reagiert mit dem Aluminium, auf das er trifft, also nehmen eine gefräste Fläche und eine Gusshaut ihn mit verschiedener Rate an, und die Zeichnung muss die Flächen benennen, die ihn tragen.
Warum steht die Legierung fest, bevor die Beschichtung gewählt wird?
Legierung und Zustand kommen zuerst, weil die beiden Oberflächenrouten nicht auf jeder Güte gleich sitzen. Ein Konversionsfilm braucht eine Fläche, die gleichmäßig reagiert, und ein Pulver braucht eine Haut, die Ladung annimmt, ohne die Porosität darunter zu entgasen. Schmilzt das Pulver auf einer porösen Haut auf, gibt es die Gase aus dieser Porosität durch den Film ab, und Blasen bleiben im Bild.
Kupfer bindet die beiden Entscheidungen aneinander. Das Kupfer, das Härte kauft, hinterlässt die Fläche für einen Konversionsfilm ungleichmäßiger und verschiebt die Farbe eines anodischen Überzugs, also ist ein Teil, das für die Optik eloxiert werden muss, eine andere Materialfrage. Der Index Aluminiumlegierungen ist der Ort, an dem dieser Vergleich beginnt.
Warum ist Salzsprühen für dieses Gehäuse nicht spezifiziert?
Salzsprühen steht nicht in der Spezifikation, weil der Kasten Geräte im Innenraum bedient und keine Außenbewitterung zugesagt ist. Eine Stundenzahl im Salzsprühnebel würde eine andere Oberfläche und eine andere Route kaufen.
Dieselbe Grenze entscheidet, wann ADC12 die falsche Wahl ist. Außenbewitterung, ein dekorativer anodischer Überzug, ein Querschnitt, zu dünn für die Form, oder ein Teil, das jede Charge eine Druckprüfung halten muss, schieben die Arbeit von dieser Güte und dieser Route weg. Jeder dieser Punkte verschiebt die Oberfläche, die Legierung oder die Route, und keiner davon lässt sich an der Zeichnung nachbessern.
Innerhalb der Grenze ist das Teil ein Kasten von 120 × 90 × 45 mm bei 380 ± 30 g, mit einer planen Öffnungsfläche, einem Muster aus M3-Bossen und einem Innenraum, der auf Masse leitet.
Was sollte ein Käufer vor der Freigabe zu ADC12 bestätigen?
Drei Punkte vor der Freigabe bestätigen: die Güte und den Zustand auf dem Zertifikat, die Elementgrenzen auf demselben Zertifikat und welche Flächen welche Oberfläche tragen. Die drei Punkte gehören in eine Zeile der Bestellung, damit die Prüfung am Erstmuster sie wiederfindet.
FAQ