Aluminium-Druckguss-Roboterrahmen: 1,5 mm, T6, ±0,02
Ein Roboterrahmen aus Aluminium-Druckguss der Legierung ADC12 vereint drei Anforderungen, die kein einzelner Schritt halten kann: eine 1,5 mm starke Wand, Gelenksitze innerhalb von ±0,02 mm und ein Ziel von 400 MPa nach der T6-Wärmebehandlung. Die Wand wird beim Füllen entschieden, die Sitze nach dem Abschrecken, das Zugfestigkeitsziel im Ofen. Der Ablauf, der alle drei hält, lautet: Vakuum-Druckguss, Anguss entfernen, T6, Richten, CNC-Bearbeitung, Plasma-Eloxieren mit Maskierung und zum Schluss die Endkontrolle.
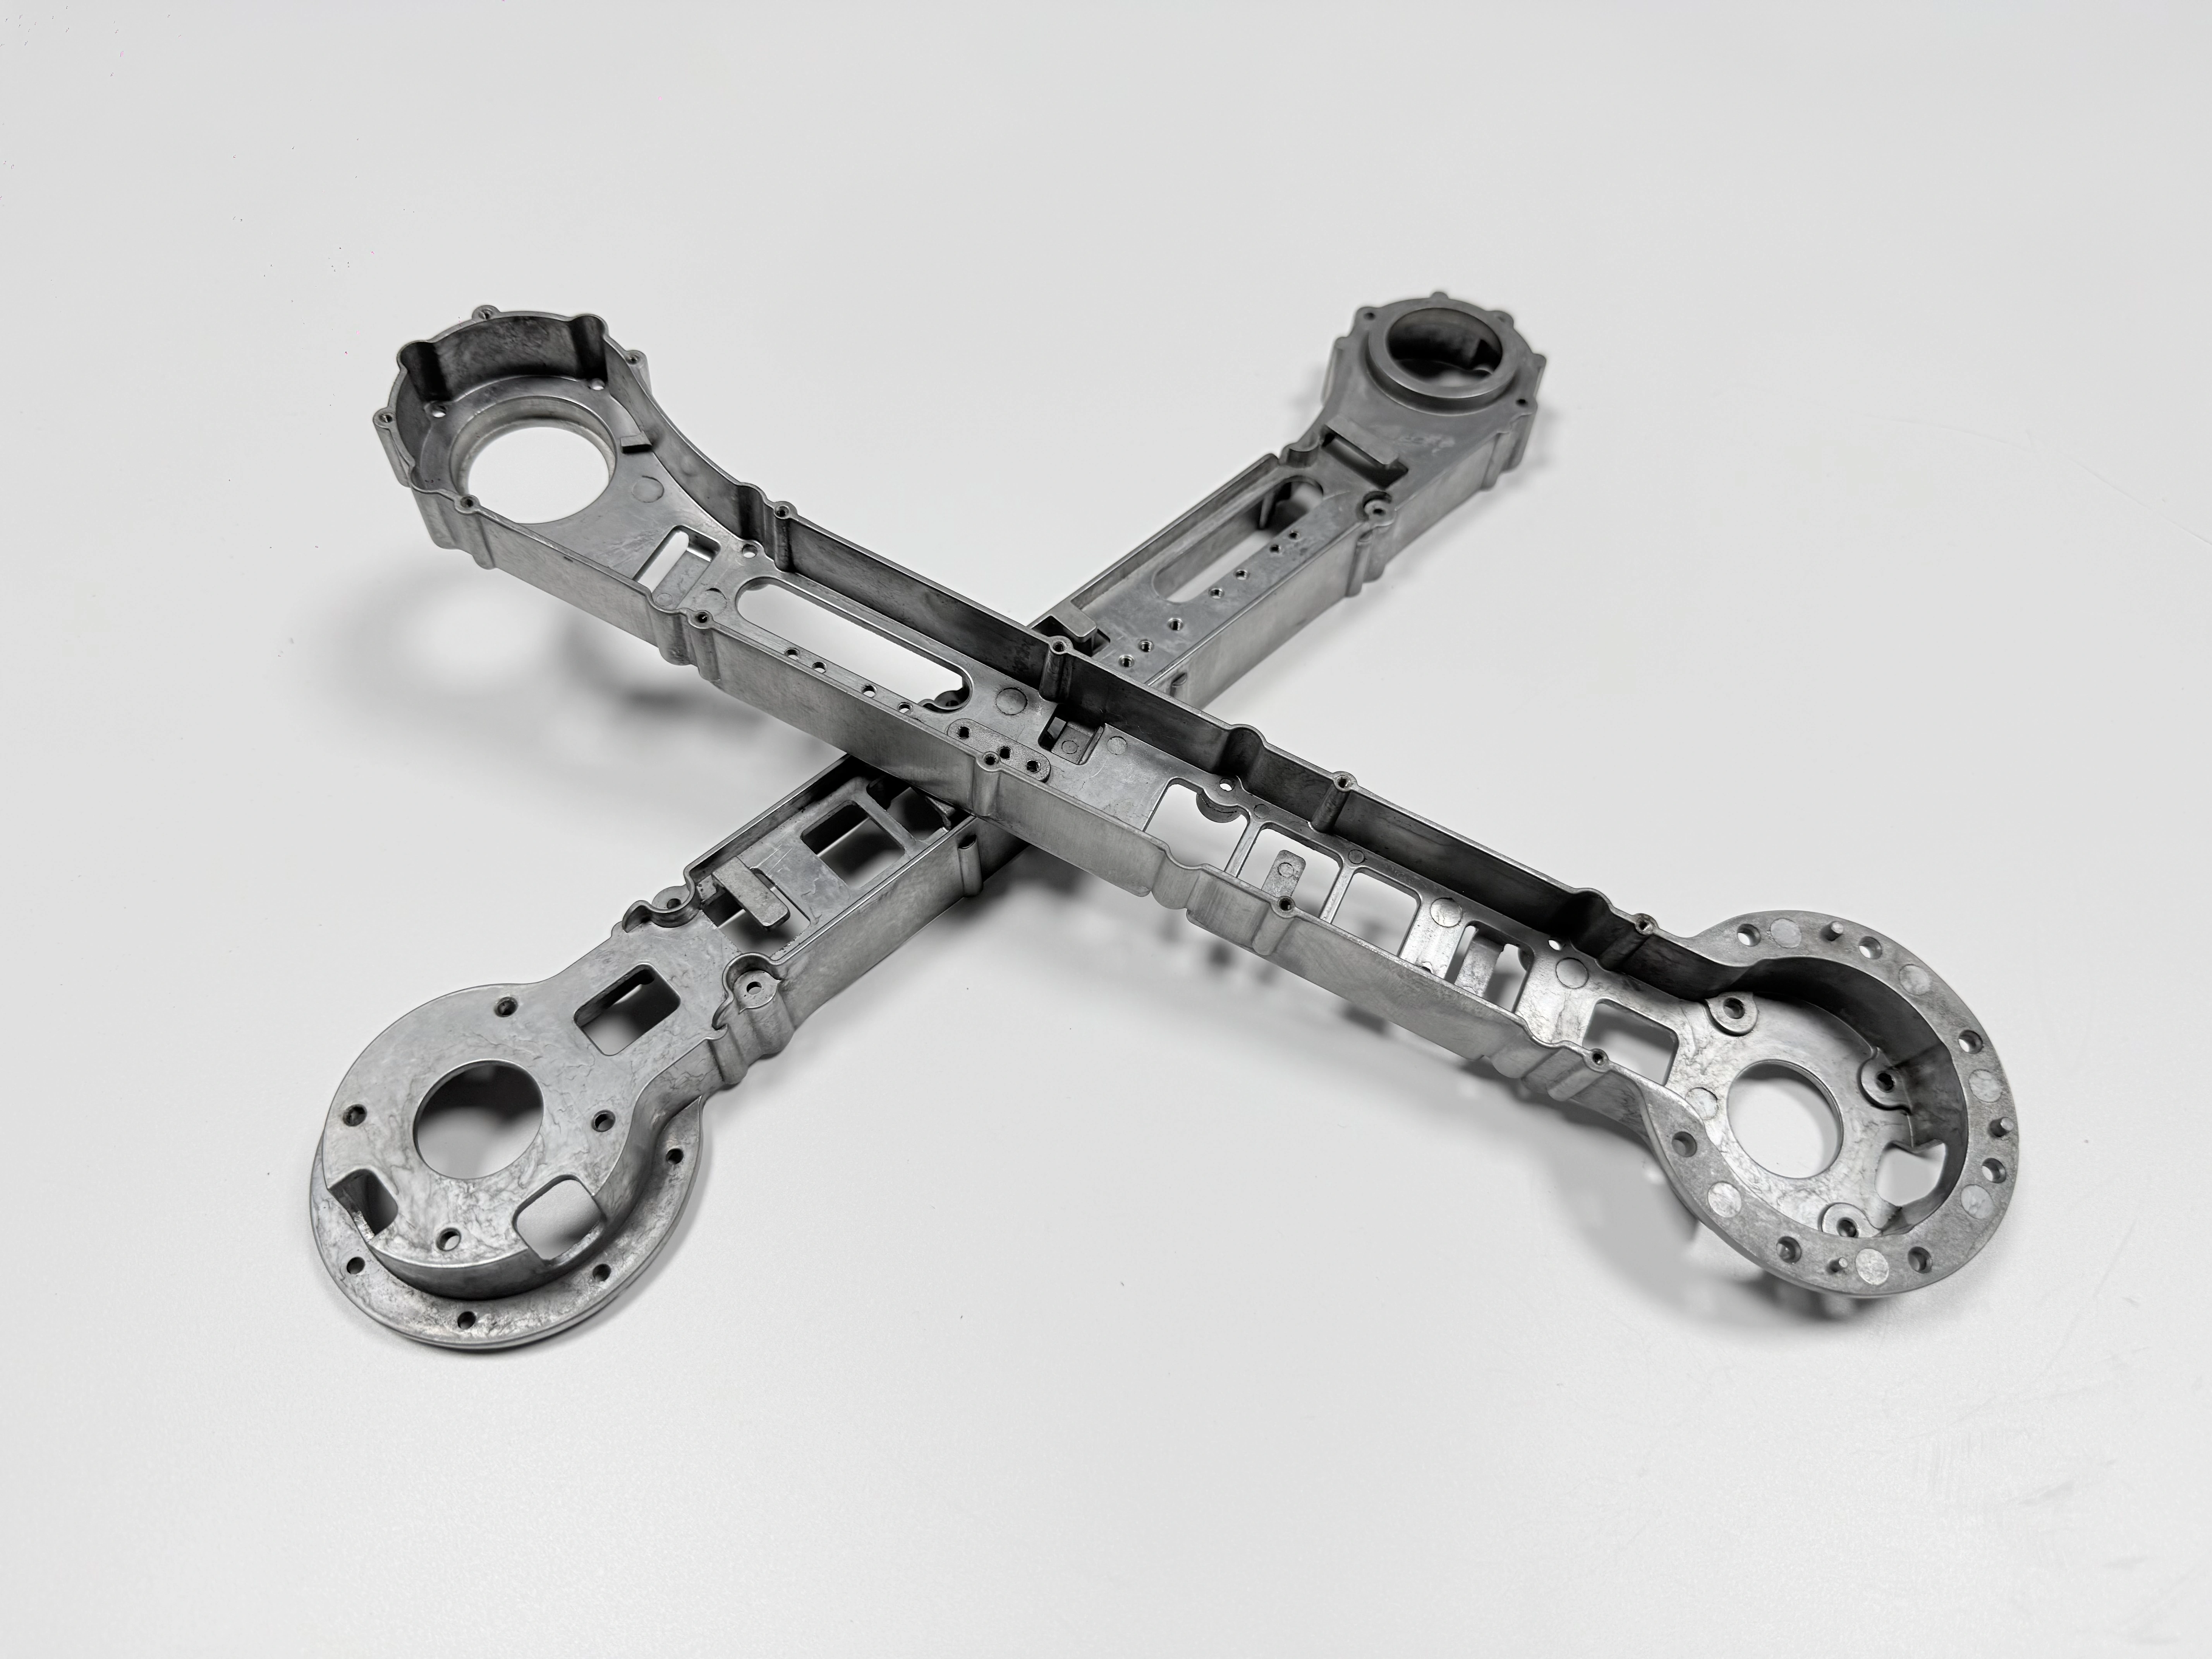
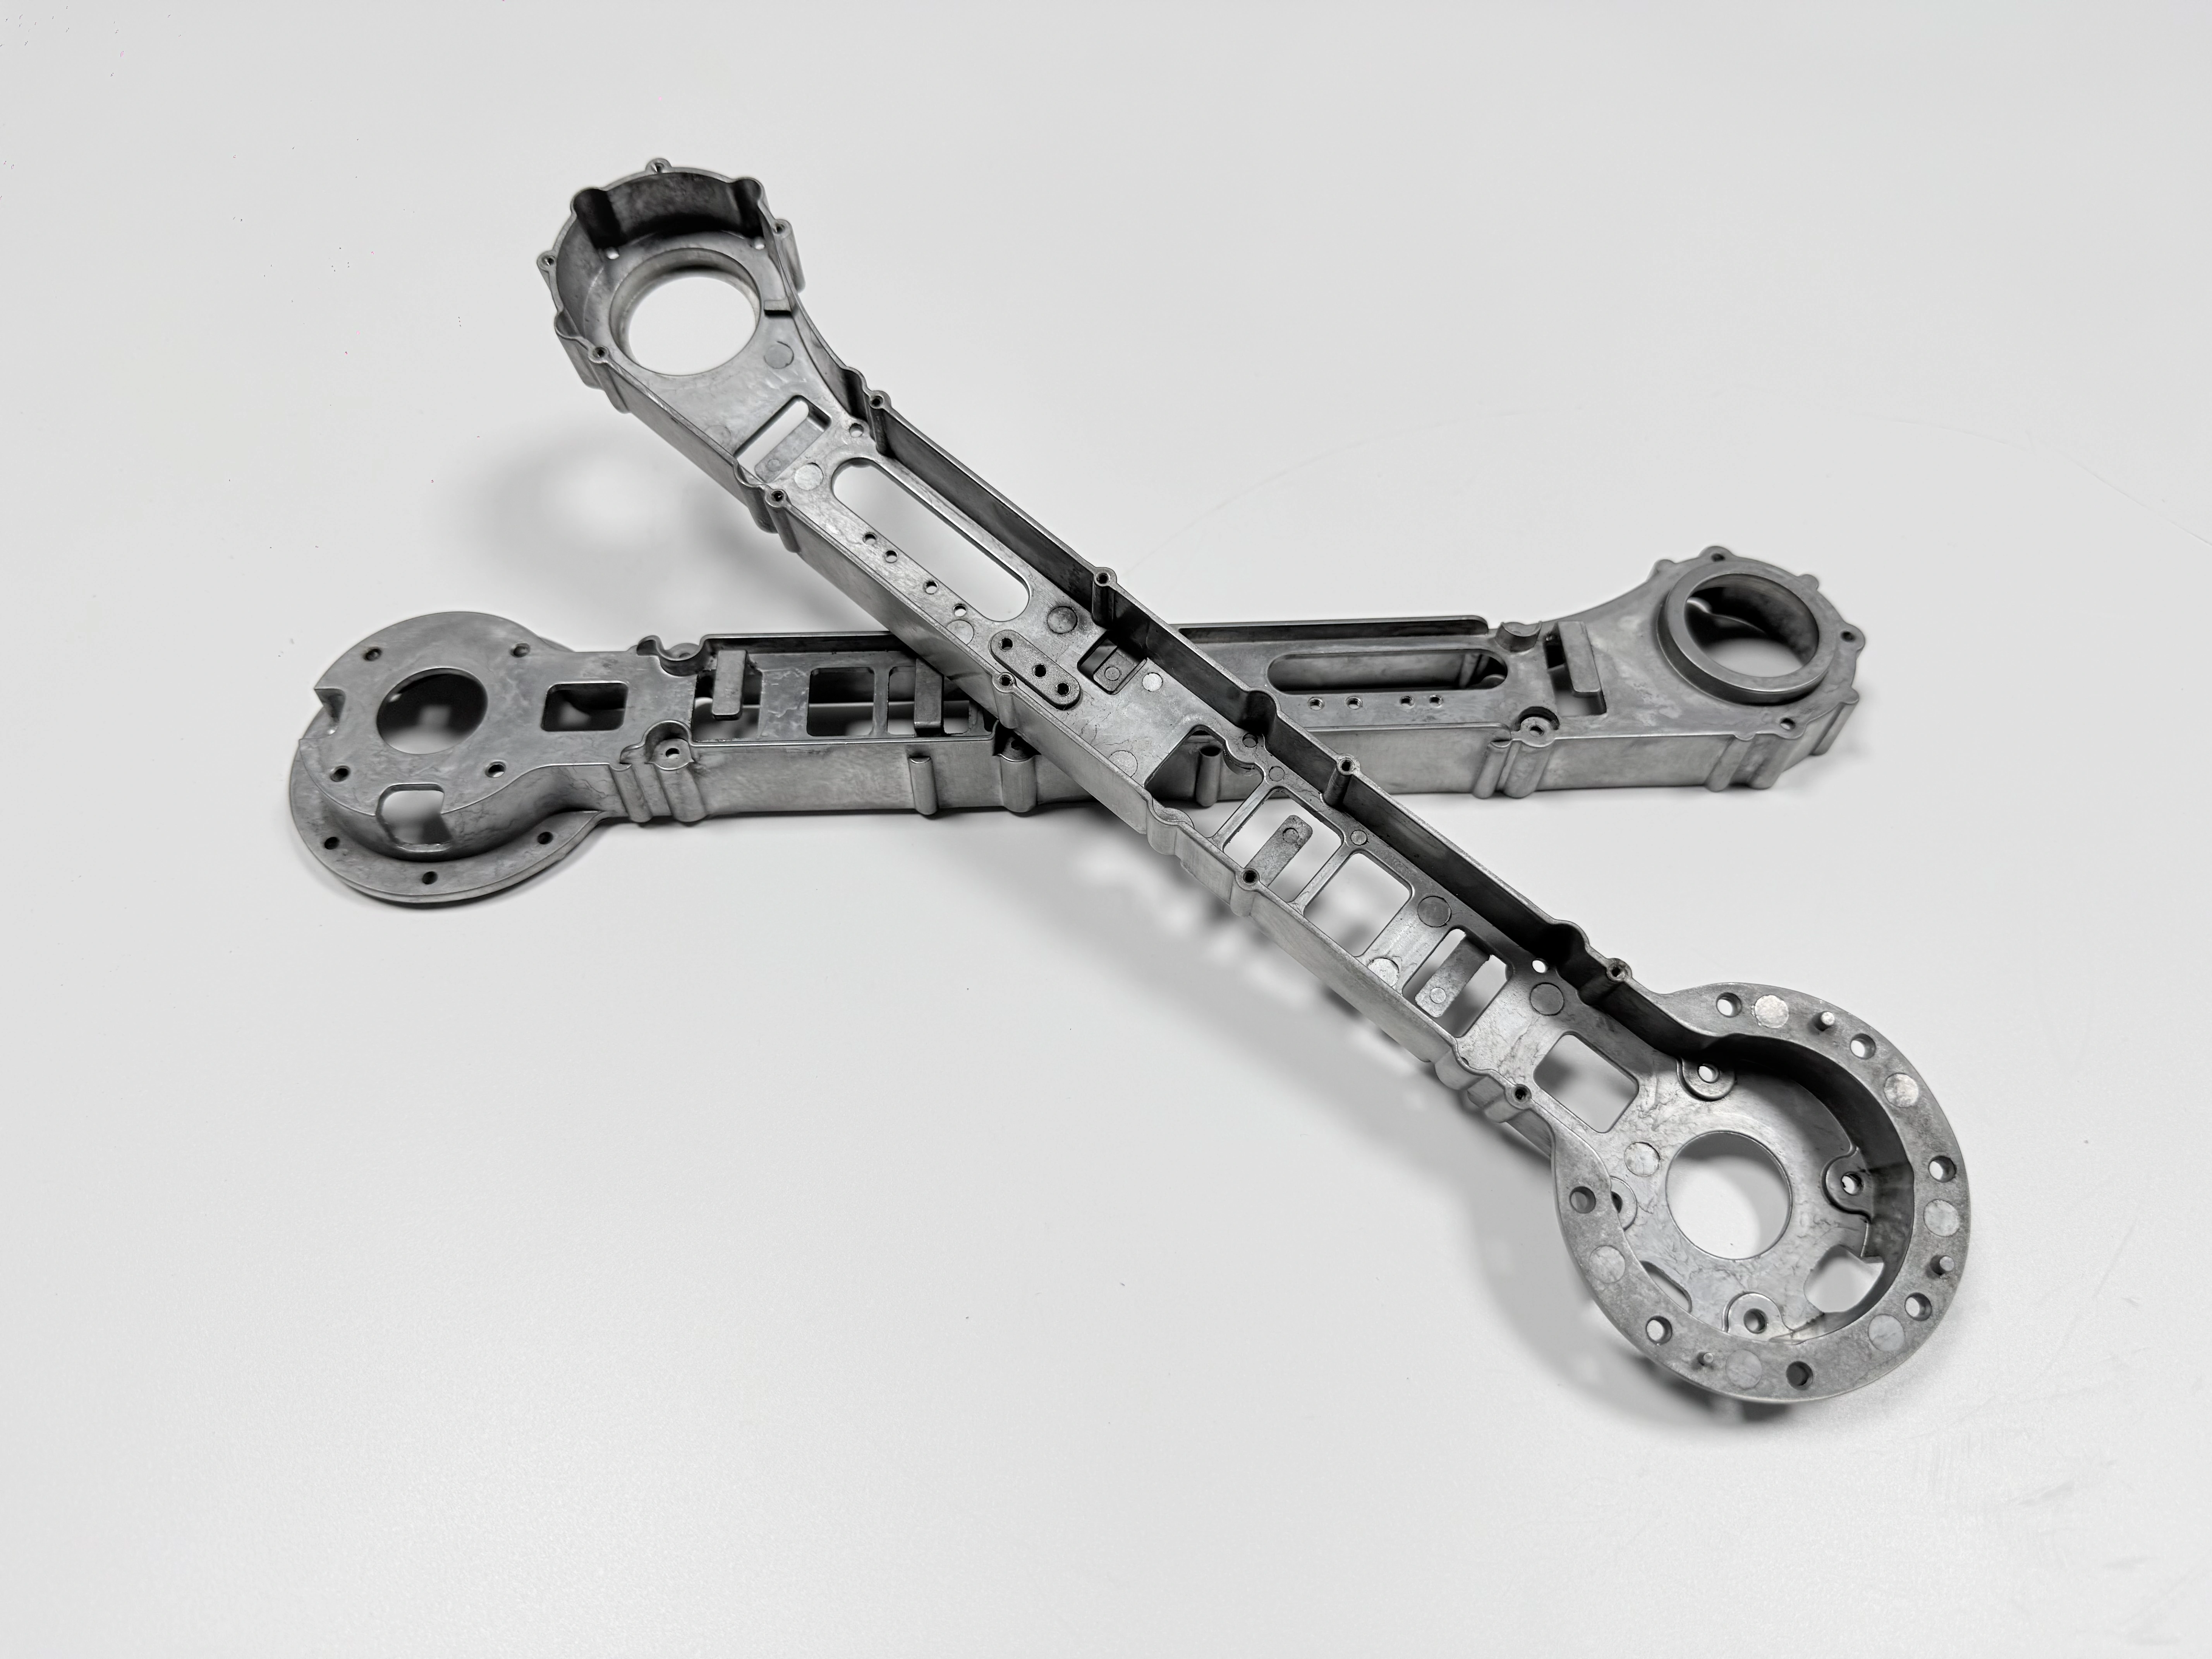
Drei Zahlen, ein Teil: 1,5 mm, ±0,02, 400 MPa
Jede Anforderung versagt in ihrer eigenen Stufe, deshalb kann eine einzelne Prüfung nicht alle drei abnehmen. Eine Wand unter 1,5 mm zeigt sich bei der Füllprüfung, ein Sitz außerhalb von ±0,02 mm zeigt sich auf dem KMG nach dem Schnitt, und ein verfehltes Zugfestigkeitsziel zeigt sich am Probestab. Ein Angebot, das die drei zu einer Bearbeitungstoleranz zusammenfasst, hat die ersten zwei bereits verloren.
Das Gussteil verlässt die Form als Rohling mit Zugabe an den Gelenken und ohne fertige Fläche. Die Legierung ist ADC12, die der Sorte A383 nach ASTM B85 am nächsten steht; die 1,5 mm starke Wand ist ein Zeichnungsziel und keine Werkstattvorgabe. Tabelle 1 stellt jeder Zahl den Schritt gegenüber, der sie festlegt, und die Prüfung, die sie belegt.
Anforderung | Ziel (mm, MPa) | Festgelegt an | Belegt durch |
|---|---|---|---|
Wand | 1,5 mm | Vakuumfüllung, eine Kavität, Überlauf am fernen Ende | Röntgen- oder CT-Aufnahme |
Gelenksitz | ±0,02 mm | Richten, dann CNC-Bearbeitung vom Bezug | KMG-Punktemessung |
Ebenheit des Sitzes | 0,03 mm | Letzter Schnitt auf der bearbeiteten Fläche | KMG, unverspannter Zustand |
Lochposition | ±0,02 mm | Vorrichtung und Programm nach dem Schnitt | KMG-Punktemessung |
Zugfestigkeit | 400 MPa Ziel | T6 bei 490–510 °C, dann Auslagern bei 150–170 °C | Probestab nach ASTM B557 |
Was die Zeichnung vor dem Werkzeug festlegen muss
Die Zeichnung legt vier Punkte fest, bevor die Form geschnitten wird: die Bezugsfläche, die darauf verbleibende Zugabe, die Maskierliste und den Zustand der Wärmebehandlung. Eine Rahmenzeichnung, die ADC12 und eine Wandstärke nennt, den Bezug aber dem Betrieb überlässt, erzeugt Rohlinge, die zwischen Chargen nicht austauschbar sind. Der Bezug ist der bearbeitete Gelenksitz; die gussrohe 1,5 mm starke Wand kann ihn nicht abgeben.
Die Zugabe muss den Verzug aus dem Abschrecken und den Schnitt abdecken. Nennen Sie die Fläche, die Zugabe darauf und jedes Maß, das von dieser Fläche aus gemessen wird, auf einem Blatt. Die Bezugsstrategie für gegossene und bearbeitete Teile beginnt bei dieser Angabe, und die Zeile zur Wärmebehandlung lautet T6 vorbehaltlich der Bestätigung durch den Betrieb.
Eine Kavität, H13, Vakuum: warum die Form so aussieht
Eine 1,5 mm starke Wand braucht ein Füllfenster, das eine Mehrfachform bei dieser Teilegröße nicht liefern kann. Eine Kavität hält Schussgewicht und Entlüftungsfläche im Verhältnis, und die Vakuumanlage zieht das Gas aus einer Füllung statt aus vier. Die Form wird aus dem Warmarbeitsstahl H13 geschnitten und auf 200 000 Schüsse ausgelegt.
Der Überlauf sitzt am fernen Ende der dünnen Wand, wo das Metall zuletzt und am kältesten ankommt. H13 hält das Detail der dünnen Wand über die Standzeit und verträgt den Temperaturwechsel, den ein dünner Kern sieht. Eine zweite Kavität würde den Ausstoß verdoppeln und gleichzeitig das Druckfenster halbieren, deshalb folgt die Entscheidung zum Werkzeug- und Formenbau der Wandstärke und dem Füllfenster.
Hypothetisches Konstruktionsszenario: ein Exoskelettrahmen mit 320 × 180 × 90 mm, einer 1,5 mm starken Wand und einem Zielgewicht von 1,2–1,8 kg im fertigen Zustand. Die Zahlen sind Zeichnungsziele und keine gemessene Charge. Bei dieser Hüllgröße bleibt der Füllweg mit einer Kavität in einem Bereich, den ein einzelner Vakuumschuss beherrscht.
1,5 mm füllen ohne Kaltläufer: wo das Metall stehen bleibt
Bei 1,5 mm gibt die Metallfront an beiden Flächen Wärme an die Form ab und kann erstarren, bevor zwei Ströme zusammentreffen. Das Ergebnis ist ein Kaltläufer, eine Überlappung, die an der Oberfläche als Linie und unter Last als Riss erscheint. Druck allein schließt ihn nicht, weil sich eine erstarrte Front nicht in eine Wand schieben lässt.
Vakuum senkt das Gas, das die Front vor sich herschieben muss, und ein Anguss auf das dicke Gelenkauge richtet das schnellste Metall zum dünnen Querschnitt. Der Überlauf muss dann groß genug sein, um die kalte Front aufzunehmen. Nichts davon zeigt sich an der Oberfläche, deshalb zählt die Röntgen- oder CT-Aufnahme als Prüfung.
Eine 3 mm starke Wand am selben Rahmen verdeckt den Fehler eine Weile; bei 1,5 mm schließt sich das Fenster schneller, als ein Bediener reagieren kann. Der Ausgangspunkt zur Wandstärke erklärt, woher diese Grenze an einem Gehäuse kommt.
T6 bei 490–510 °C: hier entscheiden die Blasen
Im T6-Fenster entscheiden sich das Ziel von 400 MPa und das Blasenrisiko gemeinsam. Das Lösungsglühen bei 490–510 °C bringt Kupfer und Silizium in Lösung, das Abschrecken hält das Gefüge fest, und das Auslagern bei 150–170 °C scheidet die härtende Phase aus. Die 400 MPa gelten als Ziel für diesen fertigen Zustand; die Legierung im Gusszustand wird nicht darauf festgelegt.
Gasporen dehnen sich aus, während das Metall bei Lösungstemperatur weich wird, und eine Pore nahe der Haut hebt die Haut an. Deshalb läuft der Vakuum-Druckguss vor T6 und nicht danach: Das Gas muss das Gussteil verlassen, bevor der Ofen es sieht. Ob ein bestimmter Rahmen T6 verträgt, wird mit der Härterei bestätigt, bevor die Form geschnitten wird.
Trägt der Gasbefund T6 nicht, ist T5 der Rückfall, und die Zeichnung ändert sich mit. Ein Probestab, mit dem Teil abgegossen und nach ASTM B557 gezogen, berichtet, was der Ofen mit dieser Schmelze gemacht hat. Die Wärmebehandlung von Aluminium-Druckguss behandelt dasselbe Fenster von der metallurgischen Seite.
Richten: zwischen Abschrecken und Schnitt
Gerichtet wird, weil das Abschrecken den Rahmen außerhalb seiner Zugabe stellt. Die 1,5 mm starke Wand kühlt vor dem Gelenkauge ab, und der Rahmen verzieht sich zur dicken Seite. Richten nach T6 und vor der CNC-Bearbeitung holt den Rohling zurück; entfällt der Schritt, läuft der Fräser an einer Ecke aus dem Material.
Zwei Reihenfolgen sind möglich, und Tabelle 2 stellt sie gegenüber. Beide Wege sind gangbar; sie unterscheiden sich darin, wann der Fehler entsteht und an welcher Stelle er auffällt. Die eine hält ±0,02 mm am Sitz; die andere verschiebt den Fehler in Bearbeitungsstunden und in die Ausschusskiste.
Reihenfolge | Was sie hält (mm) | Was sie kostet | Wo sie scheitert |
|---|---|---|---|
Nach T6 richten, dann schneiden | Sitz innerhalb ±0,02 mm, Zugabe für den Schnitt bleibt | Ein Pressschritt und eine Prüfung auf Eigenspannung | Ein Verzug, der nach dem Pressen zurückfedert |
Erst schneiden, danach richten | Das Maß des Schnitts, wie bearbeitet | Ein zweiter Schnitt an jedem Sitz und eine Nachmessung | Das Richten verschiebt den gerade geschnittenen Sitz |
Der Sitz wird nach dem Richten vom Bezug aus geschnitten, und die Ebenheit von 0,03 mm stammt aus diesem Schnitt. Verzug, der nach dem Pressen bleibt, zeigt sich als Keilform über den Sitz, deshalb entscheidet eine KMG-Punktemessung statt eines einzelnen Messwerts.
CNC-Bearbeitung: ±0,02 mm am Gelenksitz
Gelenksitz und Löcher werden in einer Aufspannung vom selben Bezug geschnitten, sodass Sitz und Lochbild eine Referenz teilen. Ein Sitz mit ±0,02 mm ist ein Ergebnis der Bearbeitung, und er hält nur, wenn Zugabe, Vorrichtung und Programm zusammenpassen. Eine zweite Aufspannung legt einen zweiten Fehler auf den Stapel.
Eine 1,5 mm starke Wand gibt beim Spannen nach. Die Vorrichtung stützt das Auge und zieht nahe am Schnitt nach unten, sodass der dünne Steg keine Spannlast trägt und das Teil so geprüft wird, wie es verschraubt wird. Die CNC-Bearbeitung von Gussteilen beginnt beim Zustand des Rohlings, und die Vorrichtungsauslegung für bearbeitete Gussteile behandelt den Auflageplan.
Ein Sitz, der in der Vorrichtung innerhalb der Toleranz liegt und auf der Messplatte außerhalb, ist ein Spannproblem und kein Problem des Fräsers. Dieser Messwert schickt die Korrektur zurück an die Vorrichtung statt an das Programm. Damit ist die Ursache benannt, bevor am Programm etwas geändert wird.
Ebenheit 0,03 und Lochposition ±0,02: was das KMG liest
Die Ebenheit von 0,03 mm wird auf der bearbeiteten Fläche im unverspannten Zustand gelesen, bevor der Rahmen irgendwo verschraubt wird. Ein Messwert auf der Platte am gespannten Teil misst die Vorrichtung und nicht das Teil. Die Zeichnung muss den Zustand nennen, sonst berichten zwei Prüfer zwei Ergebnisse von einem Rahmen.
Die Lochposition von ±0,02 mm wird über eine KMG-Punktemessung geprüft, die das ganze Lochbild abdeckt, nicht über ein einzelnes Loch. Langlöcher im Gegenrahmen können diese Angabe entspannen, und die Entscheidung fällt, bevor die Vorrichtung gebaut wird. Die Nachbearbeitung der Gussteile führt Schnitt und Nachmessung in einem Freigabeschritt.
Plasma-Eloxieren: eine Schicht, die in beide Richtungen wächst
Plasma-Eloxieren lässt eine keramische Schicht aus dem Aluminium selbst wachsen, ohne galvanische Unterschicht, die sich abziehen ließe. Die Schicht zehrt Metall nach innen auf und baut nach außen auf, deshalb steht eine beschichtete Fläche über der geschnittenen Oberfläche, und eine beschichtete Bohrung schließt sich. Die Passung ist das Erste, was das Verfahren verändert.
Die Schichtdicke auf dieser Legierung ist noch zu messen, deshalb lässt die Zeichnung die Zahl offen, und die Maskierliste schützt die Passung. Sitze, Gewinde, Massepunkte und Bezüge bleiben blank. Ein Teil, das vor dem letzten Schnitt beschichtet wird, verliert die Sitztoleranz, auf die es bearbeitet wurde.
Aus diesem Grund läuft das Beschichten nach der CNC-Bearbeitung, und ein Schichtdickenmessgerät prüft, was das Bad erzeugt hat. Plasma-Eloxieren auf Aluminium deckt das Schichtsystem ab, und Eloxieren erklärt, wie die Schicht entsteht.
Maskieren ist eine Zeichnungsentscheidung: festlegen vor der Bestellung
Vier Flächen bleiben blank: Gewinde, Passungen, Massepunkte und Bezüge. Ein vergessener Punkt zeigt sich am Beschichtungsbad nicht, weil die Schicht über einer maskierten Fläche genauso gleichmäßig aussieht wie über einem Gewinde. Er zeigt sich in der Montage, wenn eine Schraube aufsitzt oder ein Sitz nicht schließt.
Die Rettung ist ein Aufreiben oder ein Nachschnitt, und beides kostet einen zweiten Durchlauf an jedem Teil der Charge. Die Maskierliste gehört auf die Zeichnung und in die Bestellung, und die Gut-/Ausschuss-Lehre läuft nach dem Beschichten, bevor Teile an die Montagelinie gehen. Die Oberflächenbehandlung deckt die Optionen um den Beschichtungsschritt ab.
Endkontrolle: sechs Verfahren vor der Freigabe
Sechs Prüfungen geben eine Charge frei, und jede beantwortet einen Fehler, den die anderen nicht sehen. Ein Probestab wird nach ASTM B557 gezogen, eine Röntgen- oder CT-Aufnahme deckt die dünne Wand ab, eine KMG-Punktemessung die Sitze, und Gut-/Ausschuss-Lehren prüfen die Gewinde. Die Beschichtung bekommt eine Schichtdickenmessung, die Oberfläche einen Salzsprühtest, dessen Norm auf der Zeichnung steht und dessen Dauer noch zu messen ist.
Ein Chargenprotokoll mit allen sechs lässt sich mit dem nächsten vergleichen; eines mit nur KMG-Zahlen nicht. Der Fall zum Aluminium-Druckguss-Rahmen zeigt denselben Protokollsatz an einem kleineren Rahmen. Die Risikokarte zur Porosität deckt ab, wie ein Gasbefund angenommen oder zurückgewiesen wird.
Der Fehler, der alle sechs verbindet, ist der versteckte: Das Gussteil füllt, die Oberfläche wirkt dicht, und die Blase zeigt sich erst nach T6. Setzen Sie die sechs Prüfungen und ihre Messmittel auf die Zeichnung, bevor die Anfrage hinausgeht. Ohne diese Messmittel lässt sich keine der sechs Prüfungen wiederholen.
FAQ