
Zink-Druckguss-Sparbüchse: Fuge, Polieren und PVD
Die Montagefuge entscheidet, ob eine Sparbüchse aus Zink-Druckguss als Geschenk oder als Baumarktartikel gelesen wird. Zwei Schalenhälften treffen an der Trennlinie aufeinander, und die Zeichnung gibt dort 0,05 mm vor, abgelesen mit der Fühlerlehre an der geschlossenen Baugruppe. Das Polieren verschiebt diese Fuge, und ein Ablauf, der die Passfläche vor dem letzten Poliergang spanabhebend bearbeitet, holt sie danach nicht zurück. Ändern Sie die Reihenfolge, ändert sich der Messwert mit.
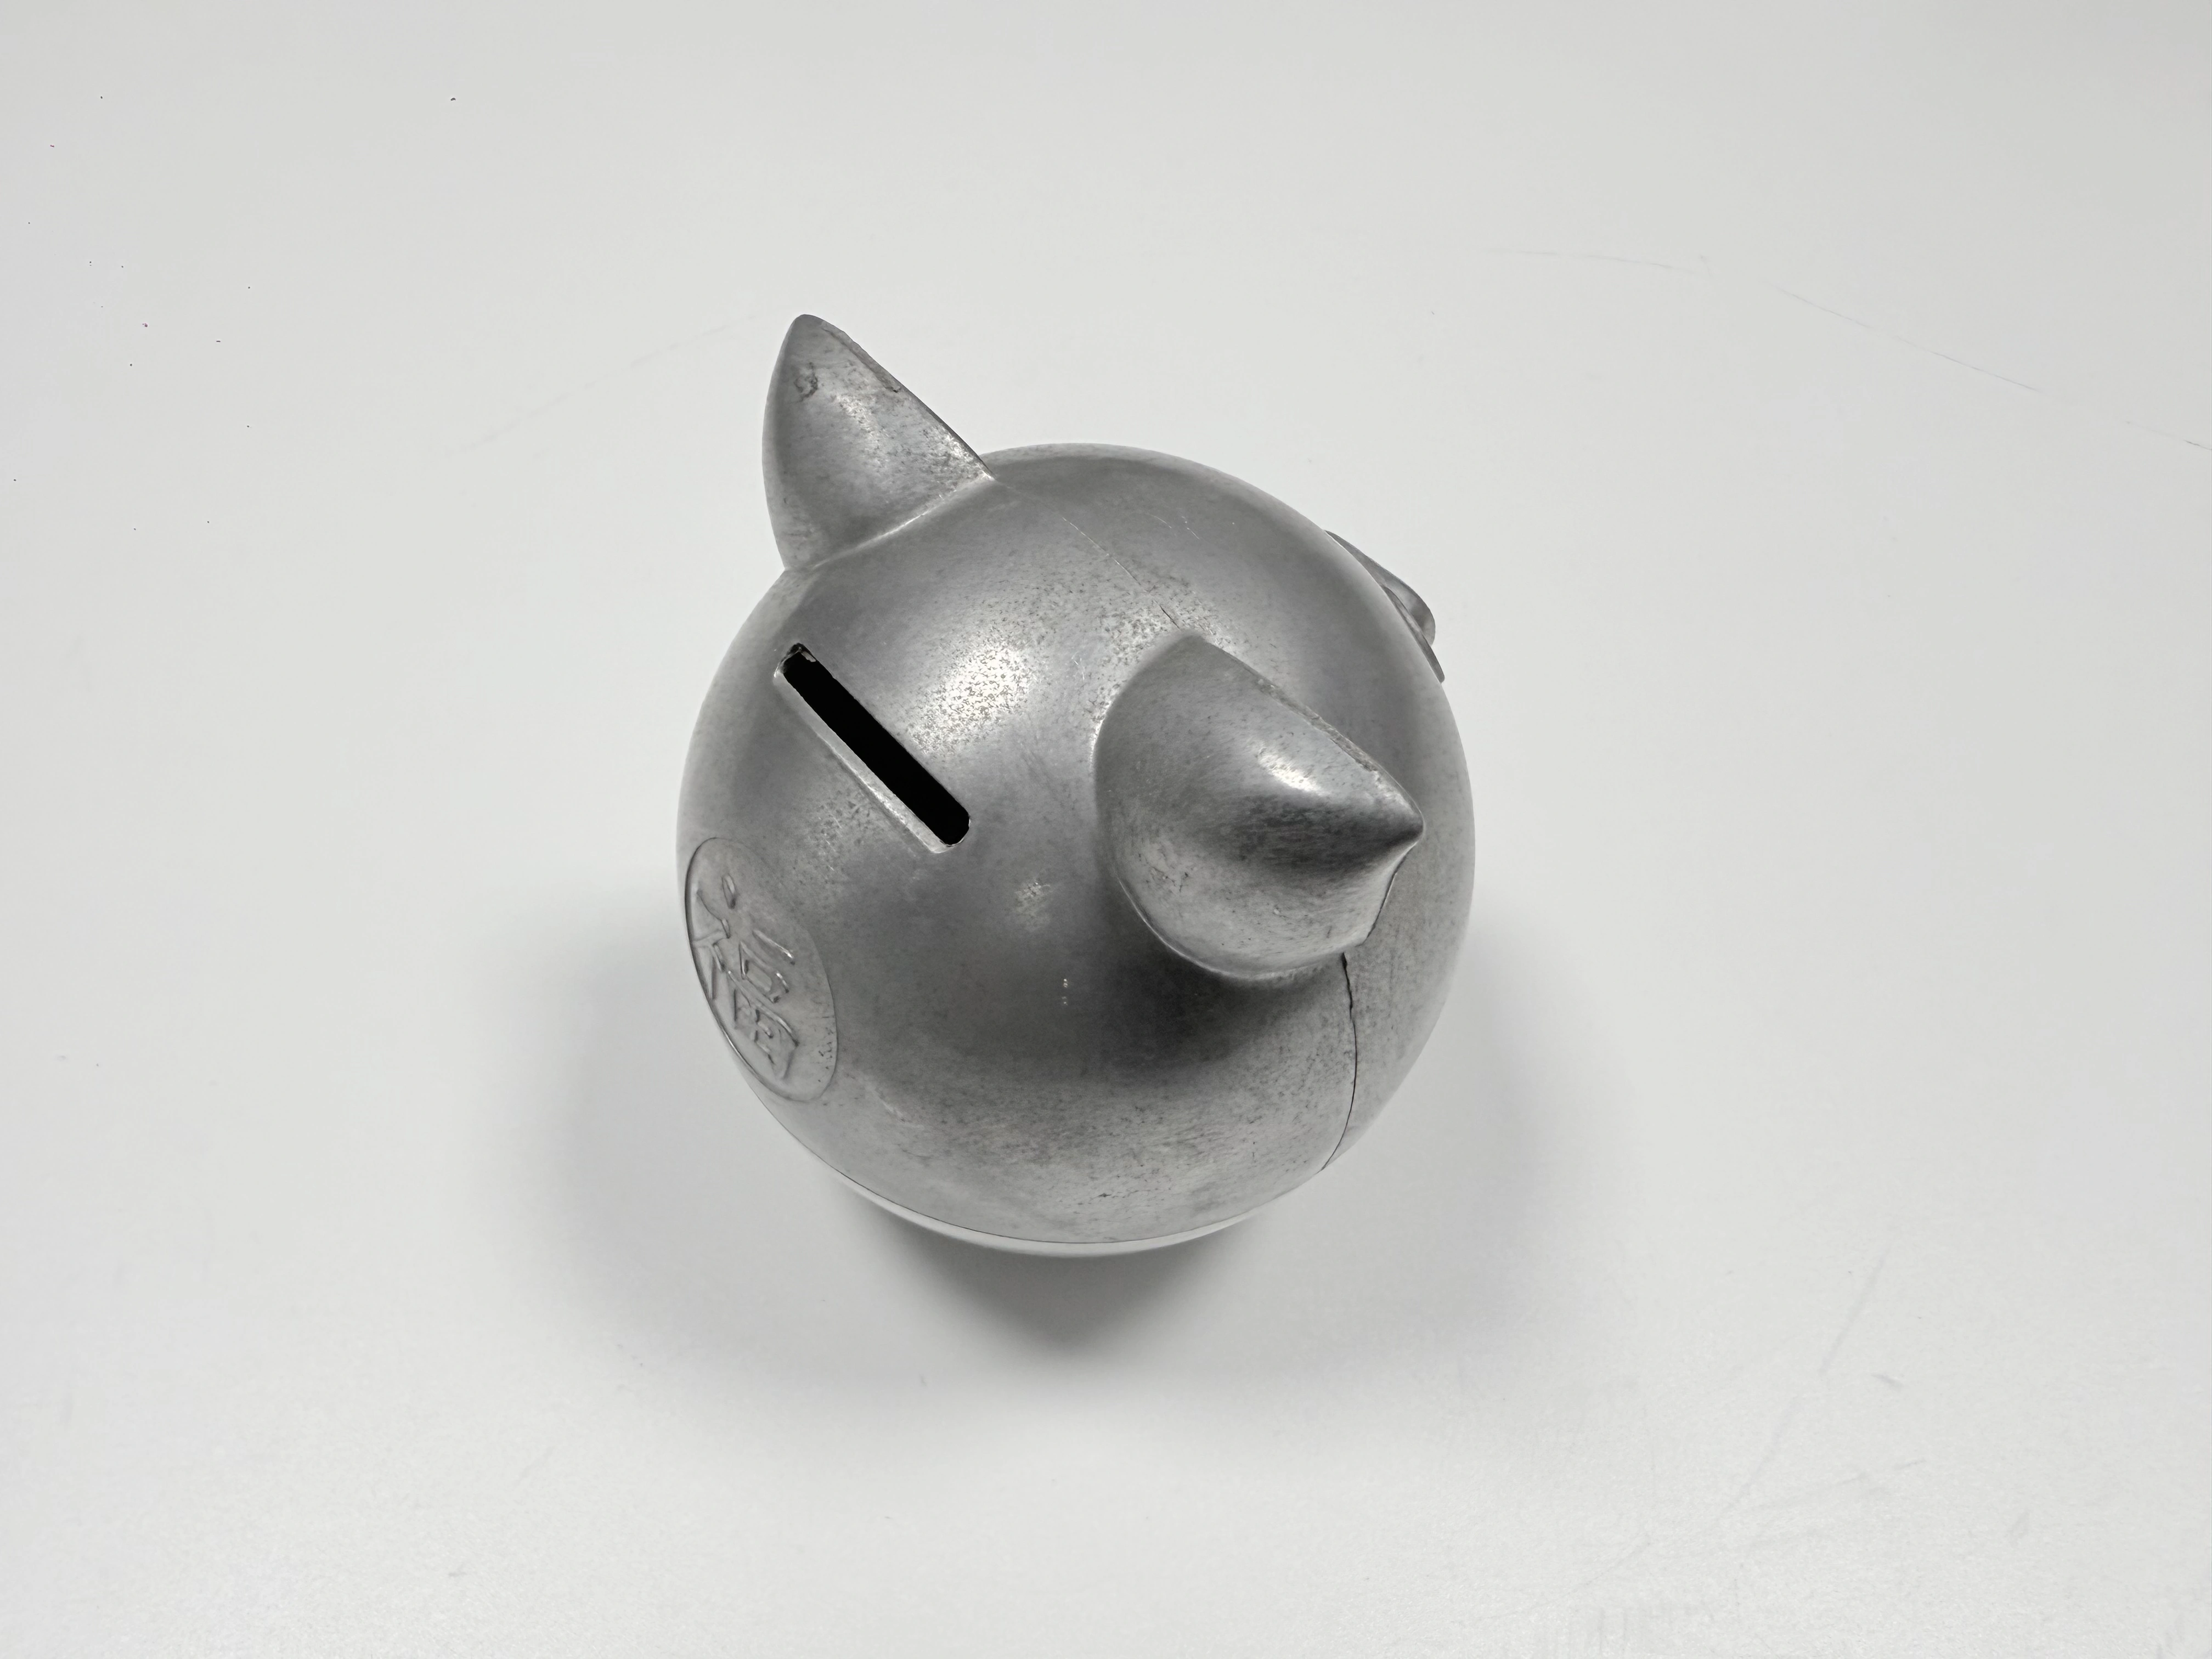
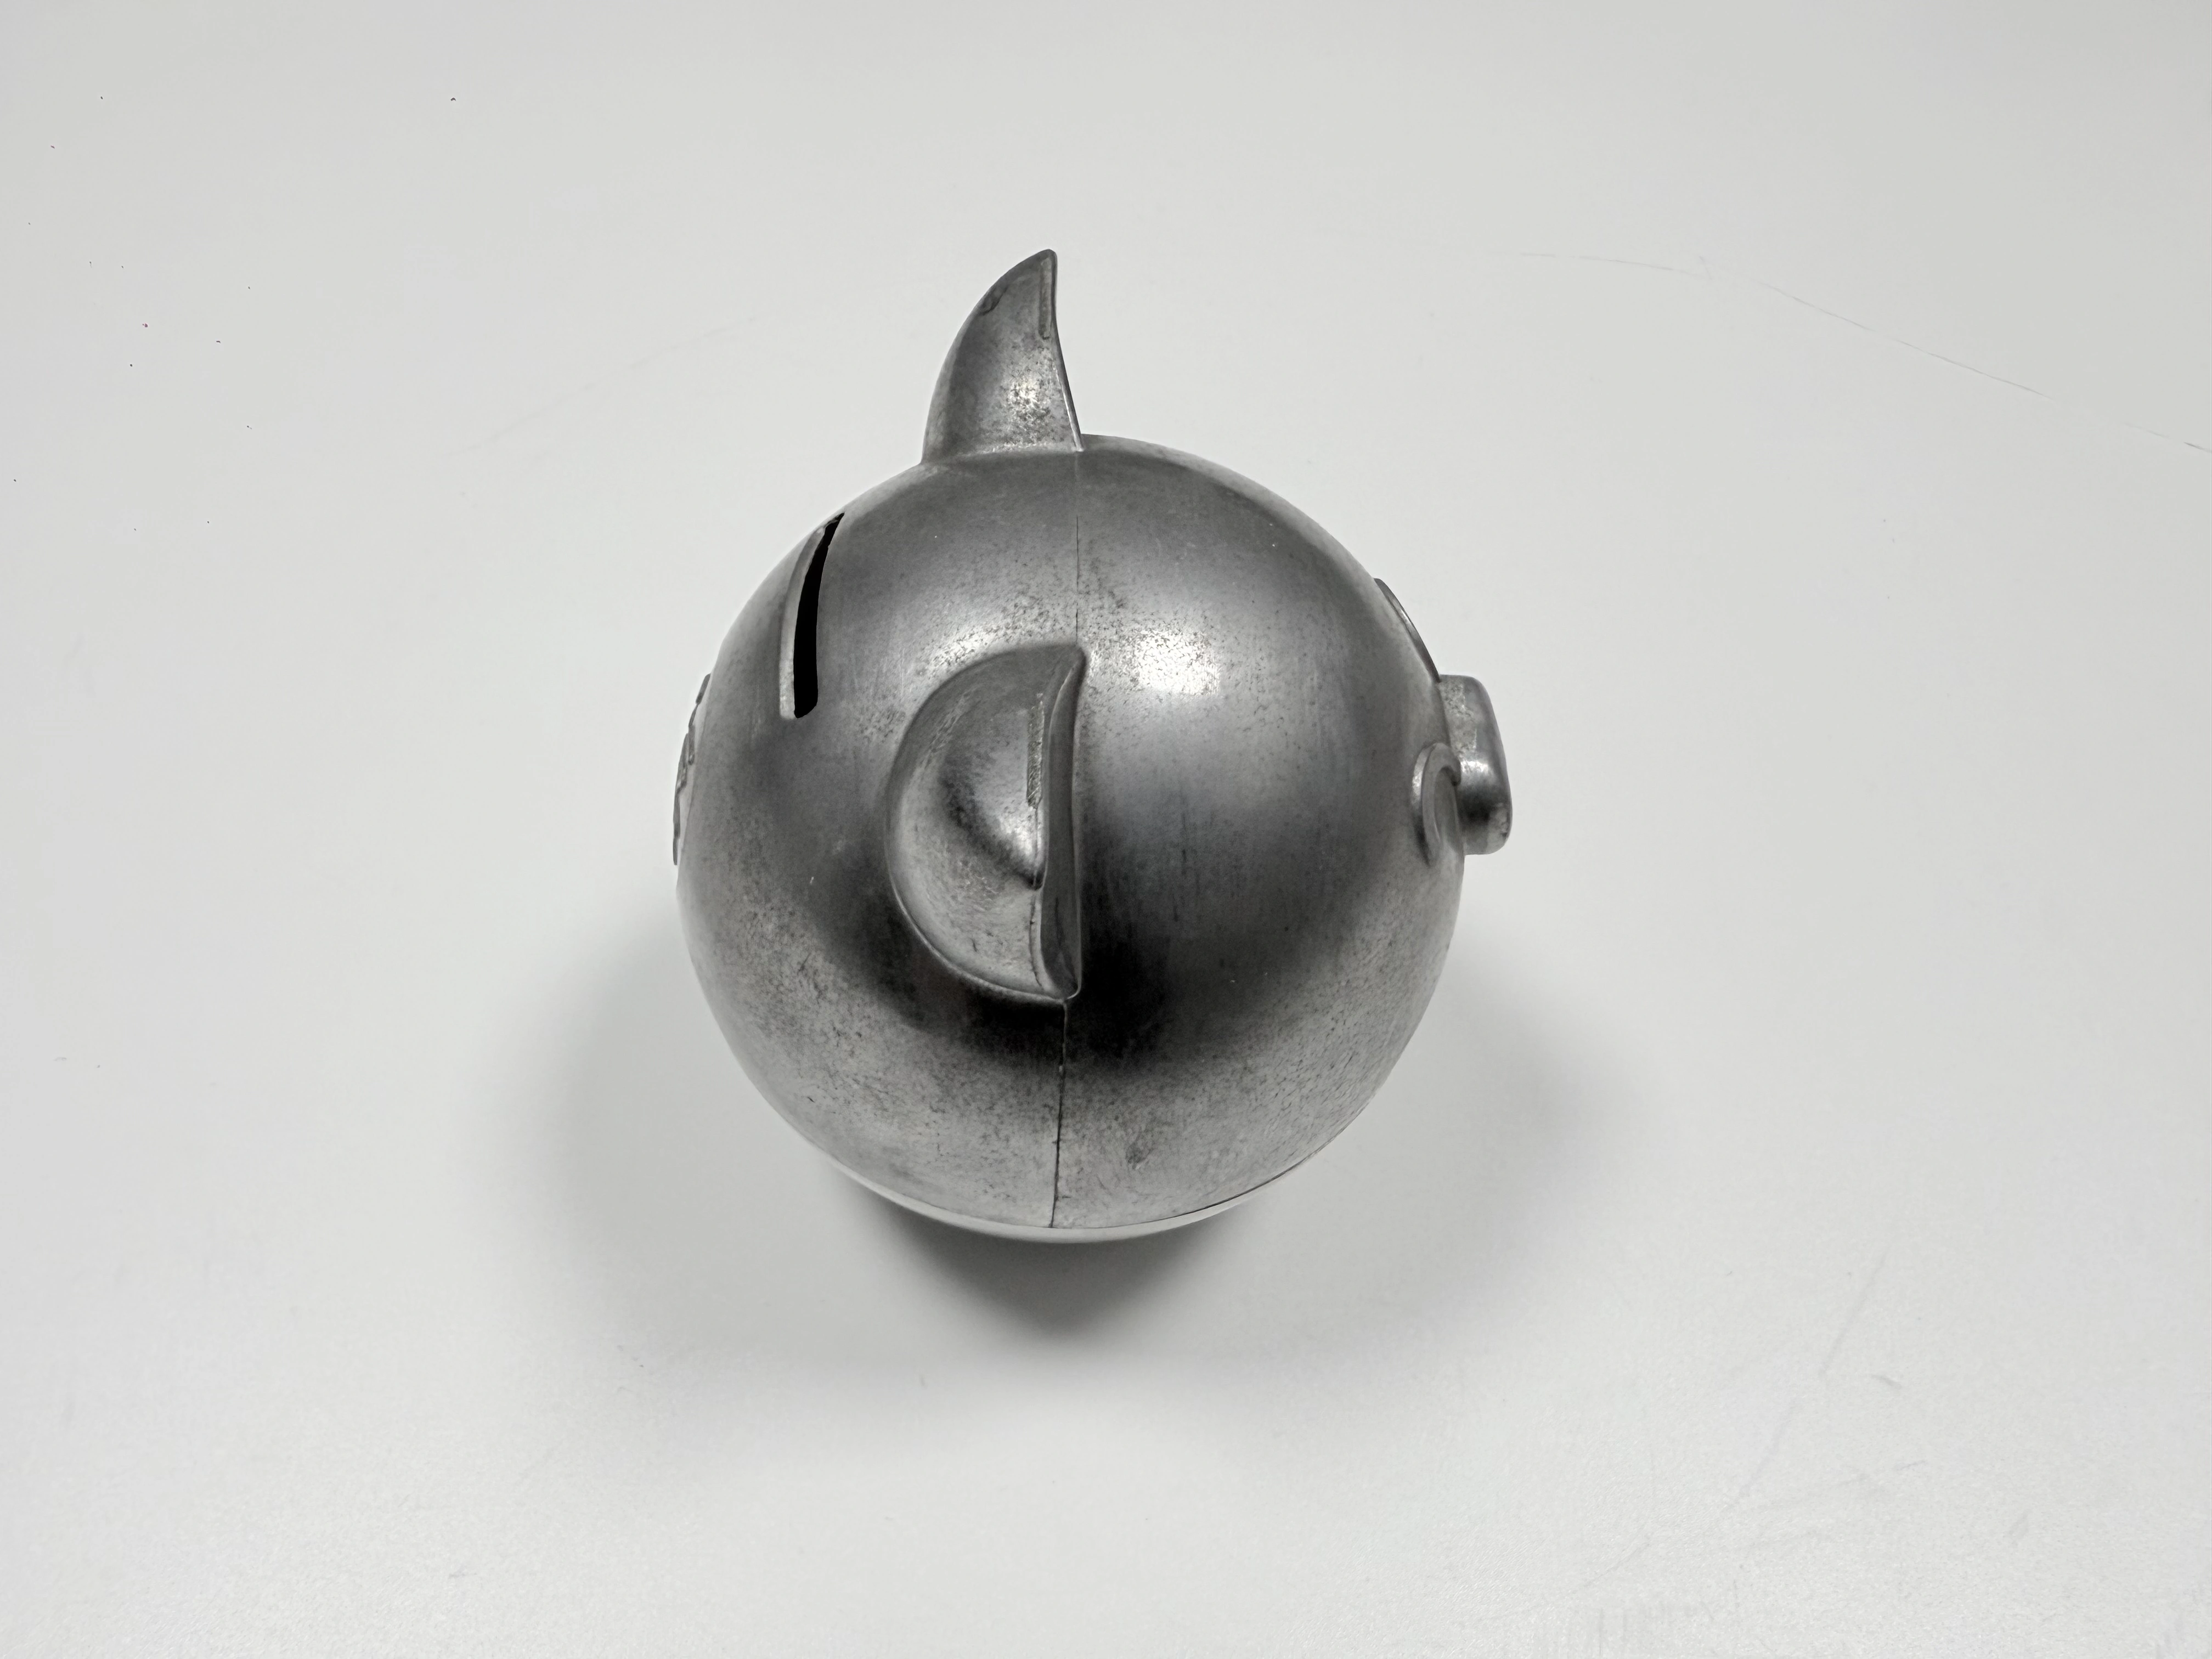
Drei Maßsätze und warum sie kollidieren
Drei Maßsätze steuern dieses Teil, und drei Fertigungsstufen sind dafür zuständig. Die Form legt die Gesamthöhe auf 95 mm fest, den Boden auf Ø60 mm, die Wand auf 1,2–1,5 mm und den Bodenquerschnitt auf 12 mm. Die Schlichtbearbeitung legt die Ebenheit auf 0,05 mm fest, und die Beschichtung trägt 0,5–3 µm auf, gleichgültig, was das Polieren hinterlassen hat.
Sie kollidieren, weil das Polieren zwischen dem zweiten und dem dritten Satz liegt und Metall von der Kante abträgt, die die Fuge definiert. Eine Toleranz, die die Polierscheibe verschieben kann, wird weder von der Form noch vom Fräser kontrolliert. Die Kontrolle geht an den über, der den letzten Poliergang fährt.
Allgemeine Gusstoleranzen richten sich nach ISO 2768-1 Klasse f; Passfläche und Fuge erhalten eigene Angaben. Tabelle 1 läuft von der Form bis zur Montagebank, und jede Zeile erbt von der Zeile darüber.
Maß | Ziel (mm) | Festgelegt an | Verschoben durch |
|---|---|---|---|
Gesamthöhe | 95 | Formhohlraum | Entformwinkel und Schwindung |
Bodendurchmesser | Ø60 | Formhohlraum | Verschleiß des Formeinsatzes |
Wandquerschnitt | 1,2–1,5 | Formhohlraum | Fülldruck, Auswerfen |
Bodenquerschnitt | 12 | Formhohlraum | Reihenfolge der Erstarrung |
Ebenheit der Passfläche | 0,05 | Schlichtbearbeitung | Spannkraft, Verschleiß der Bezugsfläche |
Montagefuge | 0,05 | Montage | Polierzugabe, Kantenzustand |
Was die Sparbüchse leisten muss: drei Aufgaben
Die Sparbüchse muss nach einem Stoß wieder aufrecht stehen, eine Ladung Münzen halten und ein Verkaufsregal überstehen. Das Selbstaufrichten hängt von der Höhe des Schwerpunkts gegenüber dem Kippradius ab, und der integrierte Boden von 12 mm leistet diese Arbeit bei 300 g Fertiggewicht. Die Münzladung hebt den Schwerpunkt an, deshalb läuft die Balanceprüfung mit Füllung.
Nichts am Profil der Schale erzeugt dieses Zurückkommen. Die Halbkugel legt den Mechanismus nahe, und die Massenverteilung ist der Mechanismus.
Legierung: warum Zamak 5
Zamak 5 (ASTM B86 AC41A) enthält mehr Kupfer als Zamak 3, was Härte und Kriechfestigkeit bei gleicher Gusstemperatur erkauft. Eine Wand von 1,2–1,5 mm füllt sich in einem Zinkschuss ohne die Wärmelast einer heißeren Legierung, und die Oberfläche nimmt einen Polierschliff bis Ra 0,5 an, bevor bei 120–150 °C eine PVD-Schicht folgt.
Der Preis dafür ist die Maßhaltigkeit unter Dauerlast. Ein Teil, das jahrelang eine Bohrung halten muss, gehört in eine kupferärmere Sorte; eine Zierschale mit gegossenem Gewicht im Boden gehört nicht dorthin.
Boden, Wand, Trennlinie: der dritte Konflikt
Der Boden hält 12 mm Querschnitt, und die Wand darüber läuft mit 1,2–1,5 mm. Diese Stufe entscheidet, wo die Schwindung landet. Der dicke Querschnitt erstarrt zuletzt; die dünne Wand friert zuerst und kneift den Speiseweg ab.
Zurück bleibt Porosität im Inneren des Bodens und eine Einfallstelle außen. Das Beschichten verdeckt den Einfall nicht; die Schicht folgt der Vertiefung und erhöht den Kontrast, sodass die Stelle unter Regallicht als heller Ring erscheint.
Die Abhilfen sind geometrisch. Verjüngen Sie den Boden, führen Sie den Anguss in den dicken Querschnitt, kühlen Sie den Boden getrennt und halten Sie die Regeln für die dünnwandige Konstruktion über den Übergang hinweg ein. Ein dünnerer Boden spart Material, hebt aber den Schwerpunkt, und die Sparbüchse richtet sich nicht mehr auf.
Der Boden wird gegossen, nicht eingelegt. Ein Stahlklotz könnte die Masse tiefer legen, zum Preis eines zweiten Teils, eines Pressschritts und einer Passung, die sich beim Hantieren lockert.
Werkzeug: Anguss, Überlauf, Auswerfer
Zwei Entscheidungen in der Form bestimmen die Sichtfläche: wo der Anguss ansetzt und wo die Auswerferstifte sitzen. Der Anguss läuft in die dicke Bodenseite, sodass das zuletzt erstarrende Metall auch zuletzt gespeist wird. Der Überlauf sitzt hinter dem Münzschlitz, wo die kalte Front sonst stehen bleiben würde.
Auswerferstifte sitzen innen am Boden, nie an der Schale. Eine Stiftauflage auf einer Sichtfläche hinterlässt eine Druckstelle, die das Polieren einebnet und die Beschichtung danach wieder hervorholt.
Eine Form, die für ein Gehäuse mit flachem Rücken gebaut wurde, fertigt diese Schale nicht. Für das Auswerferlayout ist kein Platz, und der Überlauf, den die Wand braucht, würde auf einer Sichtfläche landen. Der Werkzeugbau für eine Sparbüchse aus zwei Schalen beginnt mit diesem Layout.
Gießen: die Sichtfläche porenfrei halten
Die Schicht kann eine Pore nicht verbergen. Eine offene Pore von 20 µm Durchmesser ist das 6- bis 40-Fache der Dicke einer 0,5–3 µm starken Beschichtung, und die Beschichtung schlägt sich auf der Porenwand ebenso ab wie auf der Fläche. Was als dunkler Punkt ankommt, kommt nach dem Beschichten dunkler an.
Fünf Fehler erreichen die Beschichtungslinie, und die meisten entstehen vor dem Polieren. Tabelle 2 zeigt, wo jeder sichtbar wird und was der Prüfer misst.
Fehler | Sichtbar wo | Ursache | Kriterium |
|---|---|---|---|
V-Nut an der Fuge | Fugenlinie, nach dem Polieren | Kante von der Polierscheibe verrundet | Kein Eindringen über die Schnittkante hinaus |
Einfallring | Bodenübergang, nach dem Beschichten | Dicker Querschnitt von der dünnen Wand ausgehungert | Unter D65 nicht sichtbar |
Kaltläufer | Ferne Ecke der dünnen Wand | Front erstarrte vor dem Überlauf | Keine Überlappungslinie auf einer Sichtfläche |
Schattenlinie | Tiefe Aussparung des Bodens | Winkel am Warenträger, maskierte Kante | Keine Linie unter D65 |
Offene Pore | Polierte Fläche | Gas nahe dem Anguss eingeschlossen | Keine Mulde nach dem ersten Durchgang |
Porosität unter der Oberfläche ist ein anderes Problem, und ein späterer Durchgang öffnet sie. Eine Pore, die nach dem ersten Durchgang erscheint, lässt sich durch einen zweiten nicht füllen; deshalb wird die Gussfläche geprüft, bevor die Scheibe sie berührt.
Bearbeitungsfolge: Weg A gegen Weg B
Zwei Wege erreichen dieselbe Zeichnung, und nur einer hält die Fuge. Der Unterschied liegt darin, wann die Passfläche ihren letzten Schnitt bekommt, was daraus eine Frage der CNC-Nachbearbeitung macht.
Weg A bearbeitet die Passfläche, poliert die Sichtfläche und beschichtet danach. Eine Aufspannung für den Schnitt, ein Poliergang, keine zweite Aufspannung. Die Scheibe rollt über die gerade bearbeitete Kante, und zwei verrundete Kanten bilden eine Nut entlang der Fuge, die sich zur Anlagekante hin verengt.
Diese Nut ist kein Spalt. Beide Schalen berühren sich weiterhin entlang der Anlagekante; das Polieren hat beiderseits davon ein V in das Material geschnitten. Eine Fühlerlehre von 0,05 mm gleitet hinein, bis die Verjüngung das Blatt klemmt; der Messwert ist also eine Eindringtiefe und nicht der Abstand zwischen den Hälften.
Weg B poliert zuerst, schlichtet dann die Passfläche von der bearbeiteten Bodenauflage aus und beschichtet danach. Der letzte Schnitt entfernt die verrundete Kante und legt die Fuge fest, nachdem der letzte metallbewegende Schritt erfolgt ist. Der Aufwand ist eine zusätzliche Aufspannung je Teil.
Ein Beispiel aus einem Chargenprotokoll zeigt den Unterschied. Auf Weg A drang die Lehre bei den meisten Teilen 0,10–0,12 mm in die Fuge ein, gegen eine Vorgabe, die kein Eindringen erlaubt, und erneutes Polieren verschob den Wert weiter. Der Wechsel auf Weg B brachte den Messwert dorthin zurück, wo das Blatt an der Schnittkante stehen bleibt.
Polieren: Ra 0,5 ohne die Fuge zu verschieben
Ra 0,5 µm ist ein Mittelwert, und der Mittelwert ist nicht das, was die Schicht sieht. Rz ist der Wert von Spitze zu Tal, und das Arbeitspaar auf einer beschichteten Zinkfläche ist Ra 0,5 mit Rz 2–4. Eine Oberfläche, die die Ra-Angabe erfüllt und dabei Spitzen trägt, die höher als die Schicht sind, zeigt Kratzer.
Das Polieren läuft in Stufen: ein Schleifgang, der die Gusshaut abnimmt, und ein Politurgang, der die Fläche auf Ra 0,5 bringt. Wer beim Schleifgang stehen bleibt, behält gerichtete Kratzer, die keine Beschichtung deckt. Wer den Politurgang über die Fugenkante führt, rollt sie um.
Eine Ra-Zahl allein ist kein Abnahmekriterium für PVD. Die Zeichnung braucht beide Zahlen und den Kantenzustand an der Fuge, sonst bescheinigen zwei Lieferanten zwei verschiedene Oberflächen. Die weiter gefassten Oberflächenbehandlungen für Zinkteile folgen derselben Reihenfolge.
PVD: Schichtaufbau, Farbe, Maskierung
PVD beschichtet bei 120–150 °C und baut 0,5–3 µm auf, dünn genug, dass das Substrat das Ergebnis bestimmt. Die Haftung wird nach ASTM D3359 mit 4B–5B geprüft, die Korrosion nach ASTM B117 über 48 h und die Farbe in einer D65-Lichtkabine.
Der Schichtaufbau entscheidet, was eine maskierte Fläche zeigt. Dekoratives PVD auf Zink sitzt üblicherweise auf einer galvanischen Kupfer-/Nickel-Unterlage, wobei die Deckschicht Farbe und Verschleißschutz liefert und die Unterlage für Einebnung und Korrosionsbeständigkeit sorgt. Mit diesem Aufbau zeigt die maskierte Passfläche Nickel. Ohne ihn zeigt dieselbe Fläche Zink, und die maskierte Kante wird zur ersten Korrosionsstelle.
An diesem Teil ist der Aufbau Kupfer/Nickel plus PVD-Decke, vorbehaltlich der Bestätigung gegen die Spezifikation des Beschichters. Eine Zeichnung, die nur PVD nennt, lässt die Unterlage, ihre Dicke und die maskierten Flächen offen, und drei Angebote beschreiben dann drei verschiedene Teile.
Die Maskierung gehört in die Werkzeugprüfung und nicht in die Beschichtungsschlange. Passfläche, Münzschlitz und Schraubdome bleiben über den Warenträger und das Evakuieren hinweg maskiert. Details zur Beschichtung stehen unter PVD auf Zink-Druckguss, das Prozessfenster unter PVD-Verfahren.
Montage: Fuge, Münzen, Fallprüfung
Die Montage schließt zwei Schalen auf einer maskierten Passfläche, setzt die Schrauben ein und liest die Fuge mit der 0,05-mm-Fühlerlehre an vier Punkten rund um die Trennlinie. Die Prüfung läuft an der geschlossenen Sparbüchse und nicht an den Hälften.
Die Münzladung kommt vor der abschließenden Balanceprüfung hinein. Eine Sparbüchse, die sich leer aufrichtet und gefüllt liegen bleibt, hat ein Balanceproblem und kein Fugenproblem.
Fall- und Handhabungstests stehen außerhalb dieser Zeichnung. Der Einsatz im Innenbereich für Handel und Geschenk schließt keine Bewitterung im Freien ein, und ein Beschichtungsschritt ändert diesen Umfang nicht. Der Weg vom Erstmuster zur Nachbestellung ist als Fallstudie zur Sparbüchse beschrieben.
Prüfung: vier Prüfstufen
Vier Prüfstufen trennen ein fertiges von einem zurückgewiesenen Teil, und jede Stufe hat ein eigenes Messmittel. Die zweite Stufe zählt am meisten, denn sie ist die letzte, bevor die Oberfläche teuer wird.
Prüfstufe | Geprüft | Messmittel | Kriterium |
|---|---|---|---|
1 Rohteil | Sichtfläche, Angussrest, Überlauf | Auge, streifendes Licht | Keine offene Pore, kein Einfall |
2 Nach dem Polieren | Rauheit, Fugenkante | Tragbares Rauheitsmessgerät | Ra 0,5, Rz 2–4, Kante intakt |
3 Nach dem Schlichten | Passfläche, Bezug | KMG auf der Bodenauflage | Ebenheit 0,05, Fuge 0,05 |
4 Beschichtetes Teil | Fuge, Haftung, Farbe, Salzsprühtest | Fühlerlehre, Klebeband, D65-Kabine, Kammer | Kein Eindringen, 4B–5B, 48 h |
Eine Prüfstufe, die eine Zahl ohne das Messmittel nennt, das sie erzeugt hat, ist keine Prüfstufe. Der Fühlerlehrenwert, der Ra-Wert und die Haftungsklasse gehören jeweils zu einem benannten Messmittel auf der Zeichnung.
Kostentreiber: Polieren, PVD, CNC-Zeit
Die Kosten an diesem Teil sitzen an drei Stellen, und keine davon ist die Legierung. Die zusätzliche Aufspannung für den Schlichtschnitt ist die kleinste. Polieren auf Ra 0,5 mit kontrollierter Kante braucht zwei Gänge, und die PVD-Kosten skalieren mit der Belegungsdichte des Warenträgers und der Maskierungsarbeit, nicht mit dem Teilegewicht.
Weg A ist auf dem Papier der günstigere Weg. Er hört auf, günstiger zu sein, sobald eine Charge die Fugenprüfung nicht besteht und jedes Teil einen zweiten Poliergang braucht.
Senden Sie die Anfrage mit der Zusammenbauzeichnung, der Angabe zur Passfläche und der Liste der maskierten Flächen. Die Erstmusterprüfung besteht aus der Fugenmessung mit einem 0,05-mm-Blatt und aus Ra samt Rz auf der Sichtfläche.
FAQ
