
Was ist ein Gehäusemittelteil? Zamak-Druckguss in vier Sitzen
Das Mittelteil ist der Körper zwischen Lünette und Boden und trägt bei einem quadratischen Gehäuse von 38,0×38,0×9,5 mm alle Passsitze des Zusammenbaus. Zamak 5 nach ASTM B86 AC41A, Zielgewicht 12±1 g, Seitenwand 0,9–1,2 mm, Cu/Ni/Cr 18–27 µm je Fläche. Der Zinkdruckguss legt die Form einmal fest, vier Schnitte nach dem Guss legen die Passungen fest.
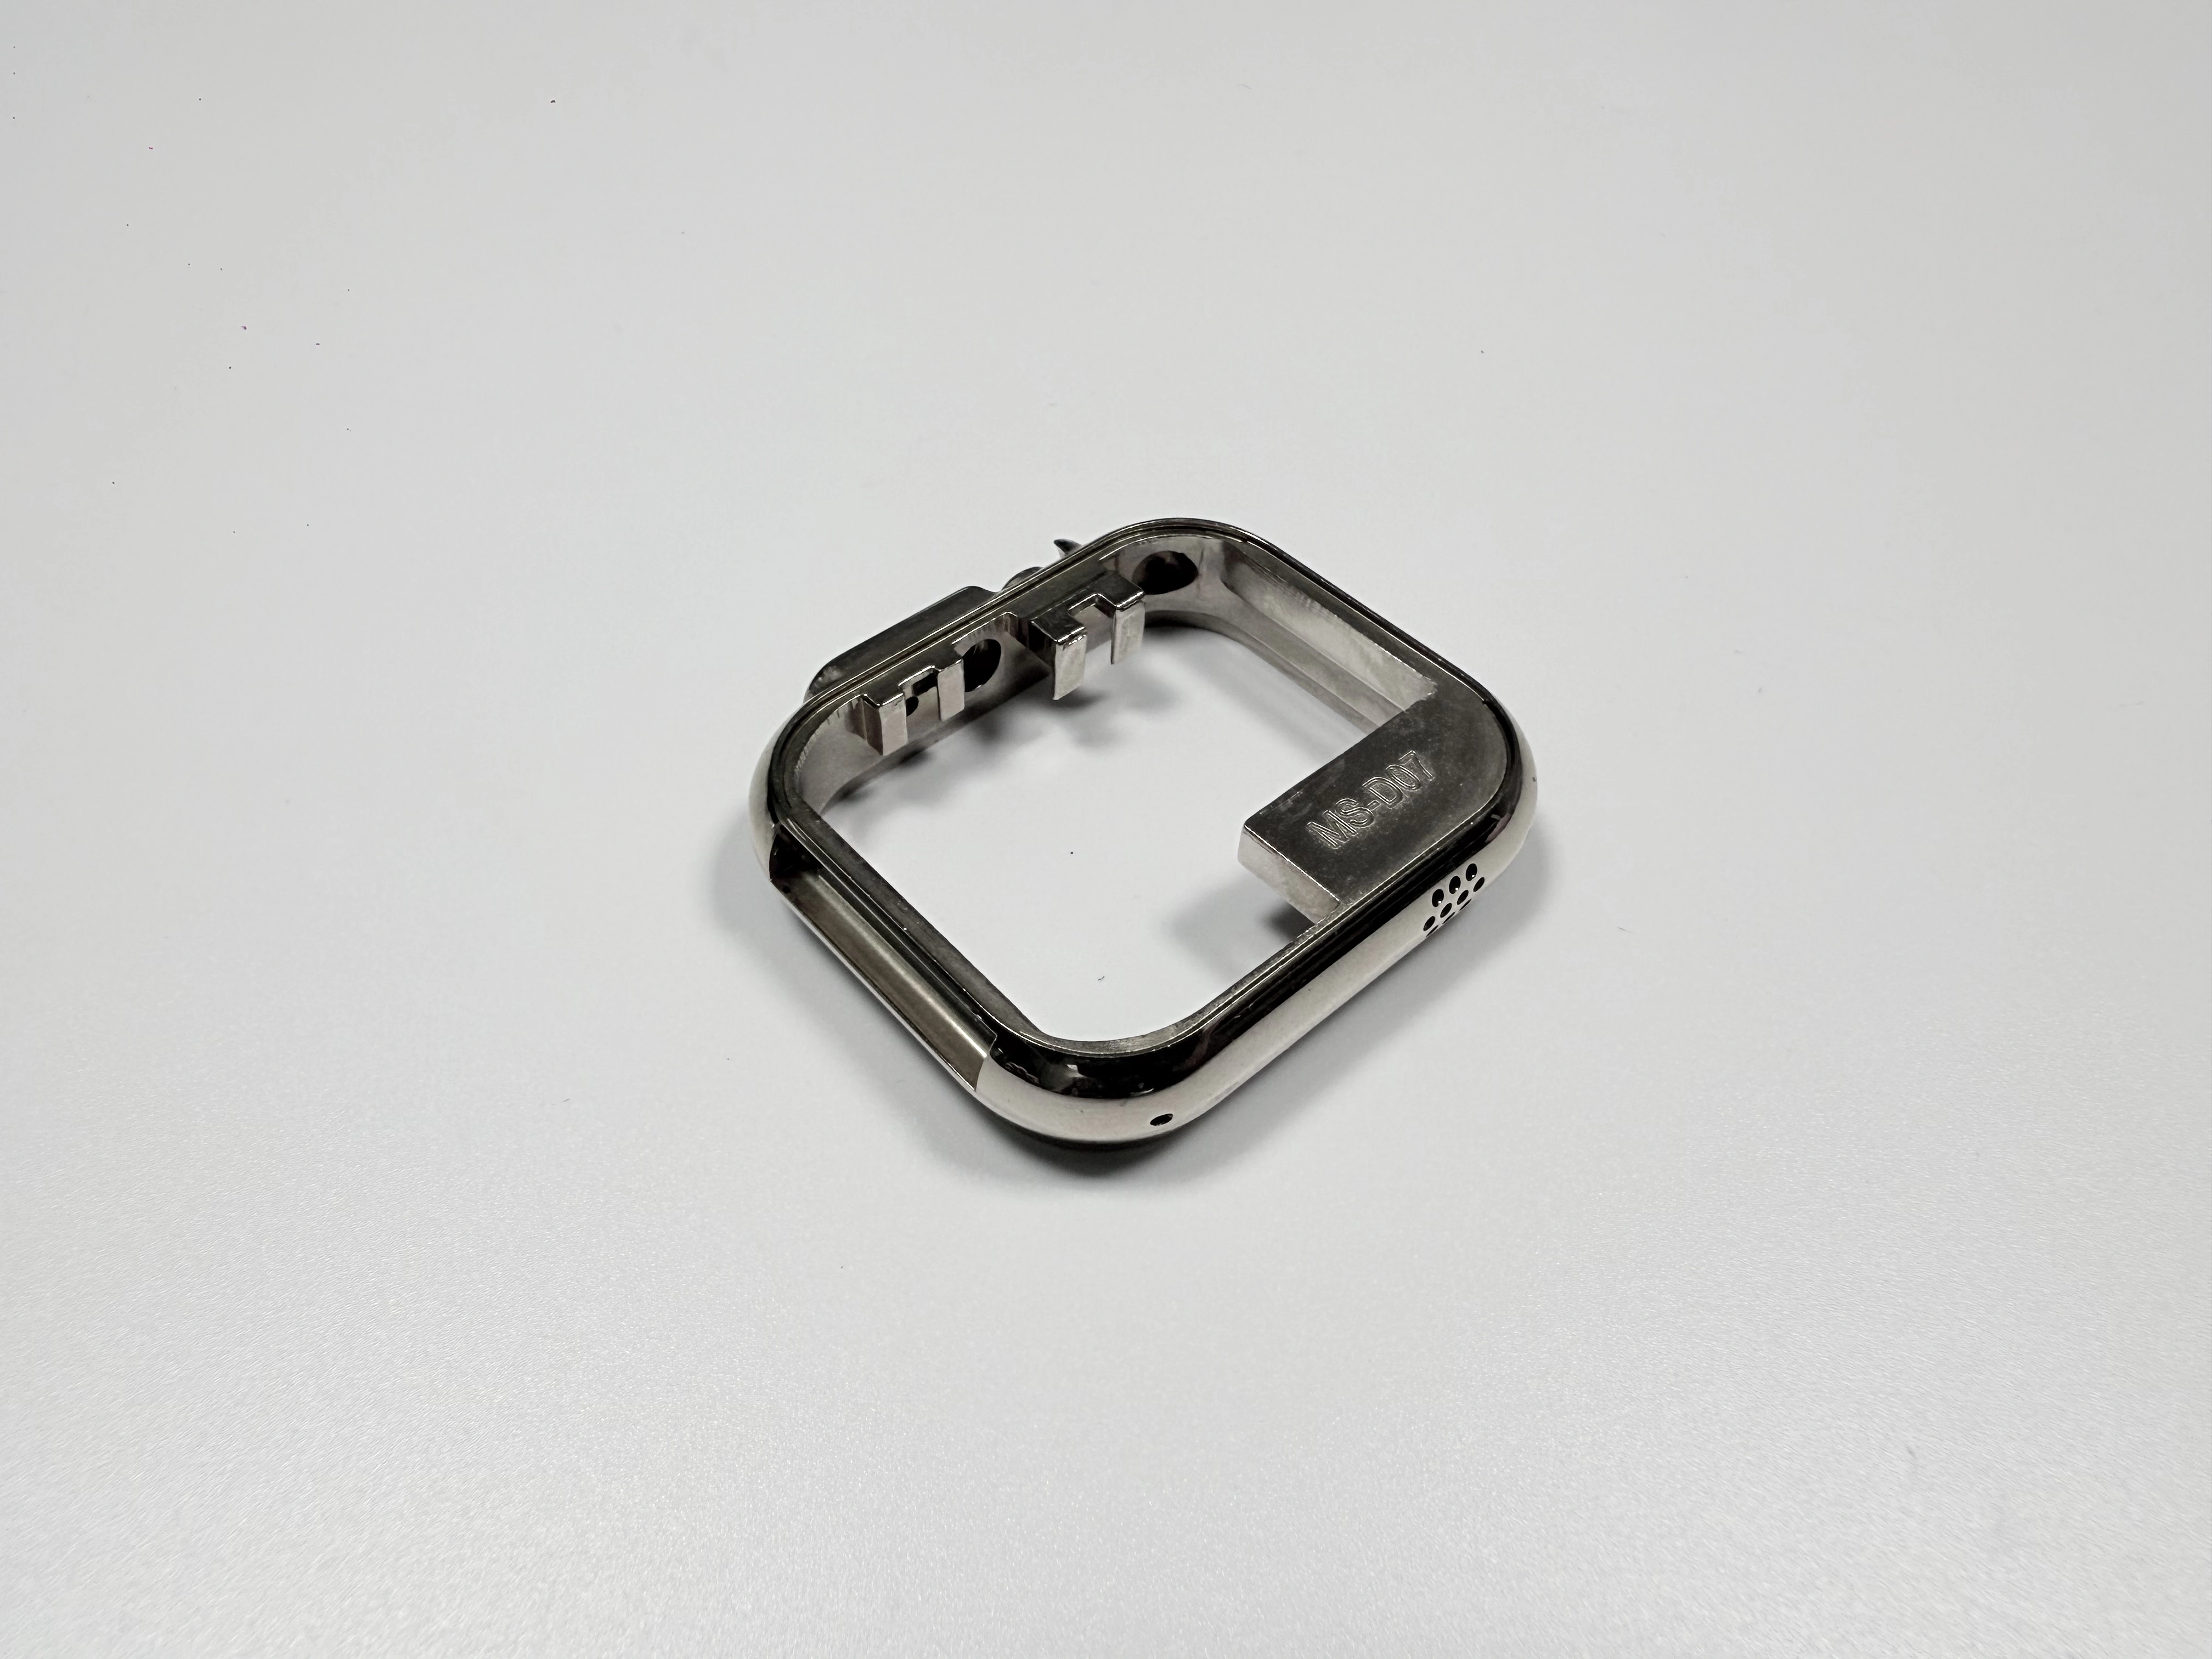
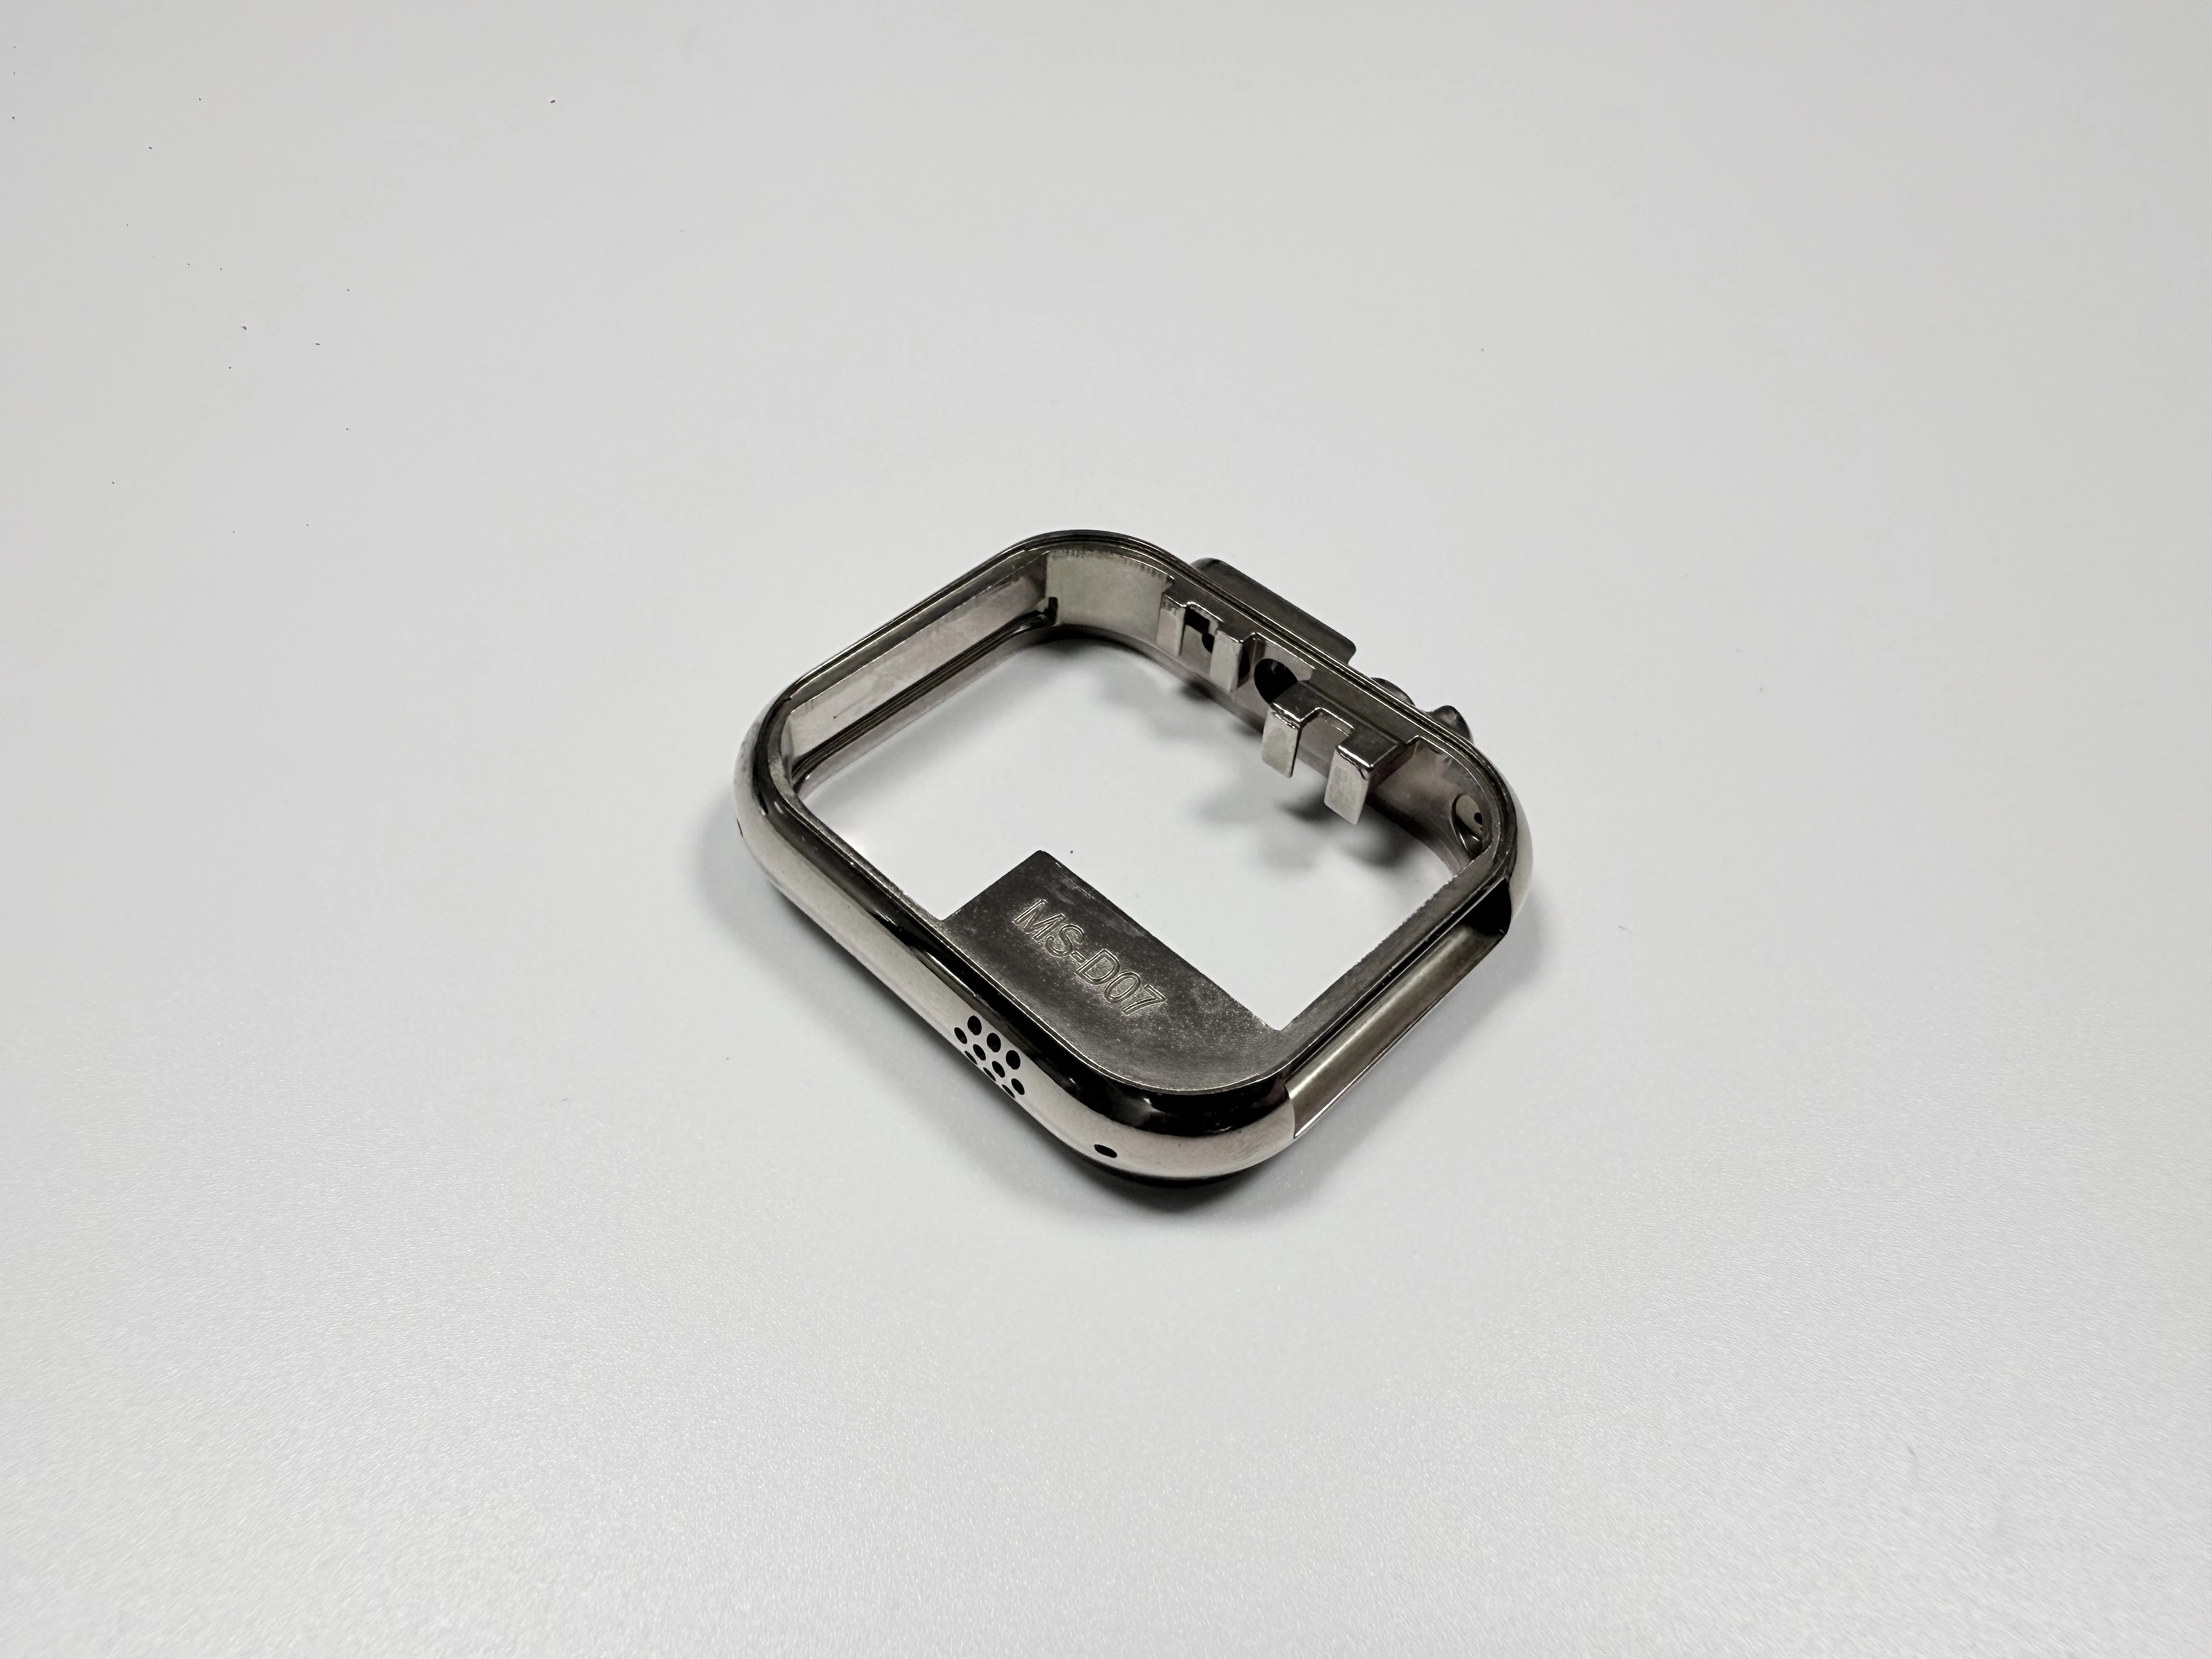
Was hält das Mittelteil im Gehäuse?
Das Mittelteil ist der Kraftweg vom Glas zum Handgelenk: Die Lünette sitzt oben, der Boden schließt unten, der Werkhaltering fällt in den Innenraum. Dazu kommen drei Aufgaben: 9,5±0,1 mm Bauhöhe, die Kompression der Bodendichtung und zwei Bandanstoßbohrungen für die Federstege.
Kein Sitz lässt sich beim Zusammenbau zurückholen, weil die Gegenseite keine zweite Auflage hat. Deshalb werden die vier Sitze gegen ein Bezugssystem in einer Aufspannung geschnitten.
Welche vier Schnittstellen setzen die Toleranz des Mittelteils?
Vier Schnittstellen entscheiden über die Passung: Lünetzensitz, Werksitz, Kronenbohrung und die zwei Bandanstoßbohrungen. Die Spiegelstufe liegt bei 0,03 mm als einseitiges Band (0–0,03), der Innenraum bei 30,0 mm mit 0,05 mm oben und 0 unten, die Kronenbohrung Ø3,0 mm ebenso, die Bandanstoßbohrung Ø1,5 mm mit 0,03 mm oben und Ø0,05 mm Koaxialität über beide.
Jede der vier ist ein eigener Schnitt, also kostet ein zusätzliches Bezugssystem auf der Zeichnung eine Zeile im Angebot.
Warum wird das Mittelteil in Zamak 5 gegossen statt gefräst?
Vier Sitze aus einem Stahlblock zu fräsen verlangt Werkzeugwege und Aufspannungen je Sitz. Zamak 5 gibt diese Form in einem Schuss, und der Fräserei bleiben nur die vier Sitze mit Toleranz. Die Dichte von 6,6 g/cm³ trägt das Gewichtsziel von 12±1 g.
Der Preis dafür ist die Form. Zerspanung legt die Kosten in die Minute je Teil, die Form wird einmal bezahlt und durch das Los geteilt. Bei kleinen Losen trägt der Formanteil den Stückpreis, deshalb kann Guss in der Musterphase teurer sein als Fräsen; die Kurven kreuzen sich über die Menge.
Warum macht eine 0,9-mm-Wand die Ø1,5-mm-Bohrung schwer?
Eine Bohrung Ø1,5 mm ist breiter als die 0,9-mm-Wand, die sie durchquert. Am Bandanstoß tritt der Bohrer ins Freie, und die letzte halbe Umdrehung legt die volle Schubkraft auf einen dünnen Ring. Die Wand wird nicht im Betrieb dünner, sie versagt im Moment des Austritts.
Diese Geometrie macht den Vorschub zur Stellgröße. Ein Maulausbruch über 0,1 mm ist Ausschuss, und Ausschleifen überschreitet die 0,03 mm oben. Die 0,9–1,2 mm sind ein Auslegungsband, dessen untere Grenze den Bohrzyklus bestimmt.
Was bewegt den Maulausbruch mehr, Vorschub oder Legierung?
Im Moment des Durchbruchs bewegt der Vorschub den Ausbruch stärker als die Legierung. Zamak 5 reißt am Austritt nicht, es rollt, und die restliche Schubkraft zieht die Rolle länger. Wird der Vorschub gesenkt, bleibt die Kante an derselben Wand sauber.
Ein Beispielprotokoll beziffert das: Von 300 Teilen hatten neun einen Maulausbruch, nach Fase und Vorschubreduktion waren es null. Die Ursache liegt im Bohrzyklus, also geht das Geld in eine Fase und in Taktzeit, nicht in eine andere Legierung oder ein neues Werkzeug.
Wie verstärkt die Galvanik von 18–27 µm eine Stufe von 0,03 mm?
Bei 18–27 µm je Fläche (Cu/Ni/Cr) sind 0,03 mm Stufe 30 µm, und die Galvanik stellt davon 60–90 %. Über den Durchmesser liegt sie beidseits, also 0,036–0,054 mm, breiter als die 0,03 mm oben an der Bandanstoßbohrung.
Nach der Galvanik lässt sich die Stufe nicht mehr korrigieren: Schneiden legt Zink frei, nicht Schneiden lässt den Zuschlag stehen. Der Sitz wird also vor der Galvaniklinie geschnitten. Weil die Stufe entscheidet, ob es ein zweiter Schnitt oder das ganze Los wird, nennt die Zeichnung, ob die 0,03 mm vor oder nach der Galvanik gelten. Wie man das Schichtsystem wählt, steht in den Oberflächenoptionen für Zinkdruckguss.
Wie verändert die Lage von Anguss und Überlauf den Ausbruch?
Zwei Formentscheidungen bewegen den Ausbruch: wo der Anguss (der Eintritt des Metalls ins Nest) liegt und wo der Überlauf (die Rille für kaltes Metall) liegt. Der Anguss sitzt an der dicken Bandanstoßwand bei 12 und 6 Uhr, der Überlauf bei 3 Uhr beidseits der Aussparung. Der Anguss muss an den Boss des Bandanstoßes, und der Preis ist, dass das letzte Metall neben der 0,9-mm-Wand landet, die genau die Bohrung aufnimmt.
Das Werkzeug läuft mit vier Nestern in 8407-Stahl und zielt auf 300.000 Schüsse. Vier Nester vervierfachen den Preis eines falschen Angusses, und die Formkosten werden durch das Los geteilt, nicht durch die Nestzahl. Die Lage entscheidet auch, ob eine Pore in Metall endet, das weggeschnitten wird, oder in einer Sichtfläche. Der Anguss sitzt in der Form, ihn nach dem Schnitt zu ändern ist Formarbeit und keine Parameteränderung.
Welches Prüfmittel fängt die 0,03 mm vor der Galvanik?
Der Sitz von 0,03 mm wird auf der Messplatte mit der Fühlerlehre gelesen, die Bandanstoßbohrung mit dem Grenzlehrdorn, die Koaxialität auf dem KMG, die Schichtdicke mit Röntgen.
Drei Tests sichern die drei Schichten: Wärmeschock nach ASTM B571 bei 200 °C für 1 h für die Haftung, B117 für 240 h als Sperre, B368 CASS 48 h bei Grad 9 für die Sichtfläche.
Die Tabelle unten ist eine qualitative Übersicht, kein Annahmekriterium. Annahme oder Ablehnung stehen in den Grenzen im Text und in den drei Tests.
Fehler | Bewegende Größe | Wo er gefangen wird |
|---|---|---|
Maulausbruch an der Bandanstoßbohrung | Schubkraft beim Durchbruch | Grenzlehrdorn und Messplatte |
Gerundete Kronenaussparung | Polierrad auf dünner Kante | Konturvergleich |
Blase | Pore unter der Schicht | Wärmeschock |
Untermaß der Bohrung nach Galvanik | Schichtzuwachs über den Durchmesser | Grenzlehrdorn |
Die CNC-Nachbearbeitung legt Sitze und Bohrungen vor der Galvaniklinie fest, und die CNC-Bearbeitung hält das Bezugssystem, gegen das die Prüfmittel lesen. Vor der Galvanik wird einmal gelesen, nach der Galvanik nach Zeichnung erneut. Ein nach der Galvanik durchgefallenes Teil trägt die Galvanik schon bezahlt, deshalb ist das Prüfmittel vor der Galvanik billiger als Nacharbeit.
Warum versagt ein Zamak-5-Gehäuse?
Drei Bedingungen lassen es versagen: eine Tauchzusage, eine Fläche unter langem Abrieb, eine Wand unter 0,9 mm. Die Auslegung gilt für die Schmuckuhr, die Schweiß, Reibung und Alltagsstöße trägt. Überschreitet die Bedingung diese Linie, greifen Schweiß und Reibung zuerst die 18–27 µm an Bandanstoß und Kronentubus an, wo Chrom nur 0,1–0,3 µm misst und zuerst durchpoliert wird.
Eine Wand unter 0,9 mm versagt im Schuss, und dann ist die Form bezahlt. Der Ausweg wäre Fräsen aus Edelstahl, was das Budget von 12±1 g nicht trägt, oder lackiertes Zink, das die 18–27 µm samt Abriebfestigkeit aufgibt. Die Form ist der Fixkostenblock dieses Wegs, also ist sie verlorenes Geld, sobald die Bedingung die Linie überschreitet. Dieselbe Linie steht in einem Fall mit einem anderen Zamak-Teil. Erst die Bedingung prüfen, dann die Sorte wählen.
Häufige Fragen
