
Was ist Dünnwand-Druckguss? 1,5 mm am ADC12-Rahmen
Dünnwand-Druckguss ist Hochdruck-Druckguss, bei dem die Wand so dünn ist, dass das Metall erstarren kann, bevor der Formhohlraum gefüllt ist. Dann legt das Füllfenster den Prozess fest und nicht die Wandzahl. An einem Roboterrahmen aus ADC12 liegt die Referenzwand bei 1,5 mm, einem Zeichnungsziel und keiner Werkstattvorgabe. Die Montageflächen halten ±0,02 mm, das Zugfestigkeitsziel liegt bei 400 MPa nach T6. Kein einzelner Schritt hält alle drei Werte. Erst der Aluminium-Druckguss zusammen mit sechs Arbeitsgängen hält sie.
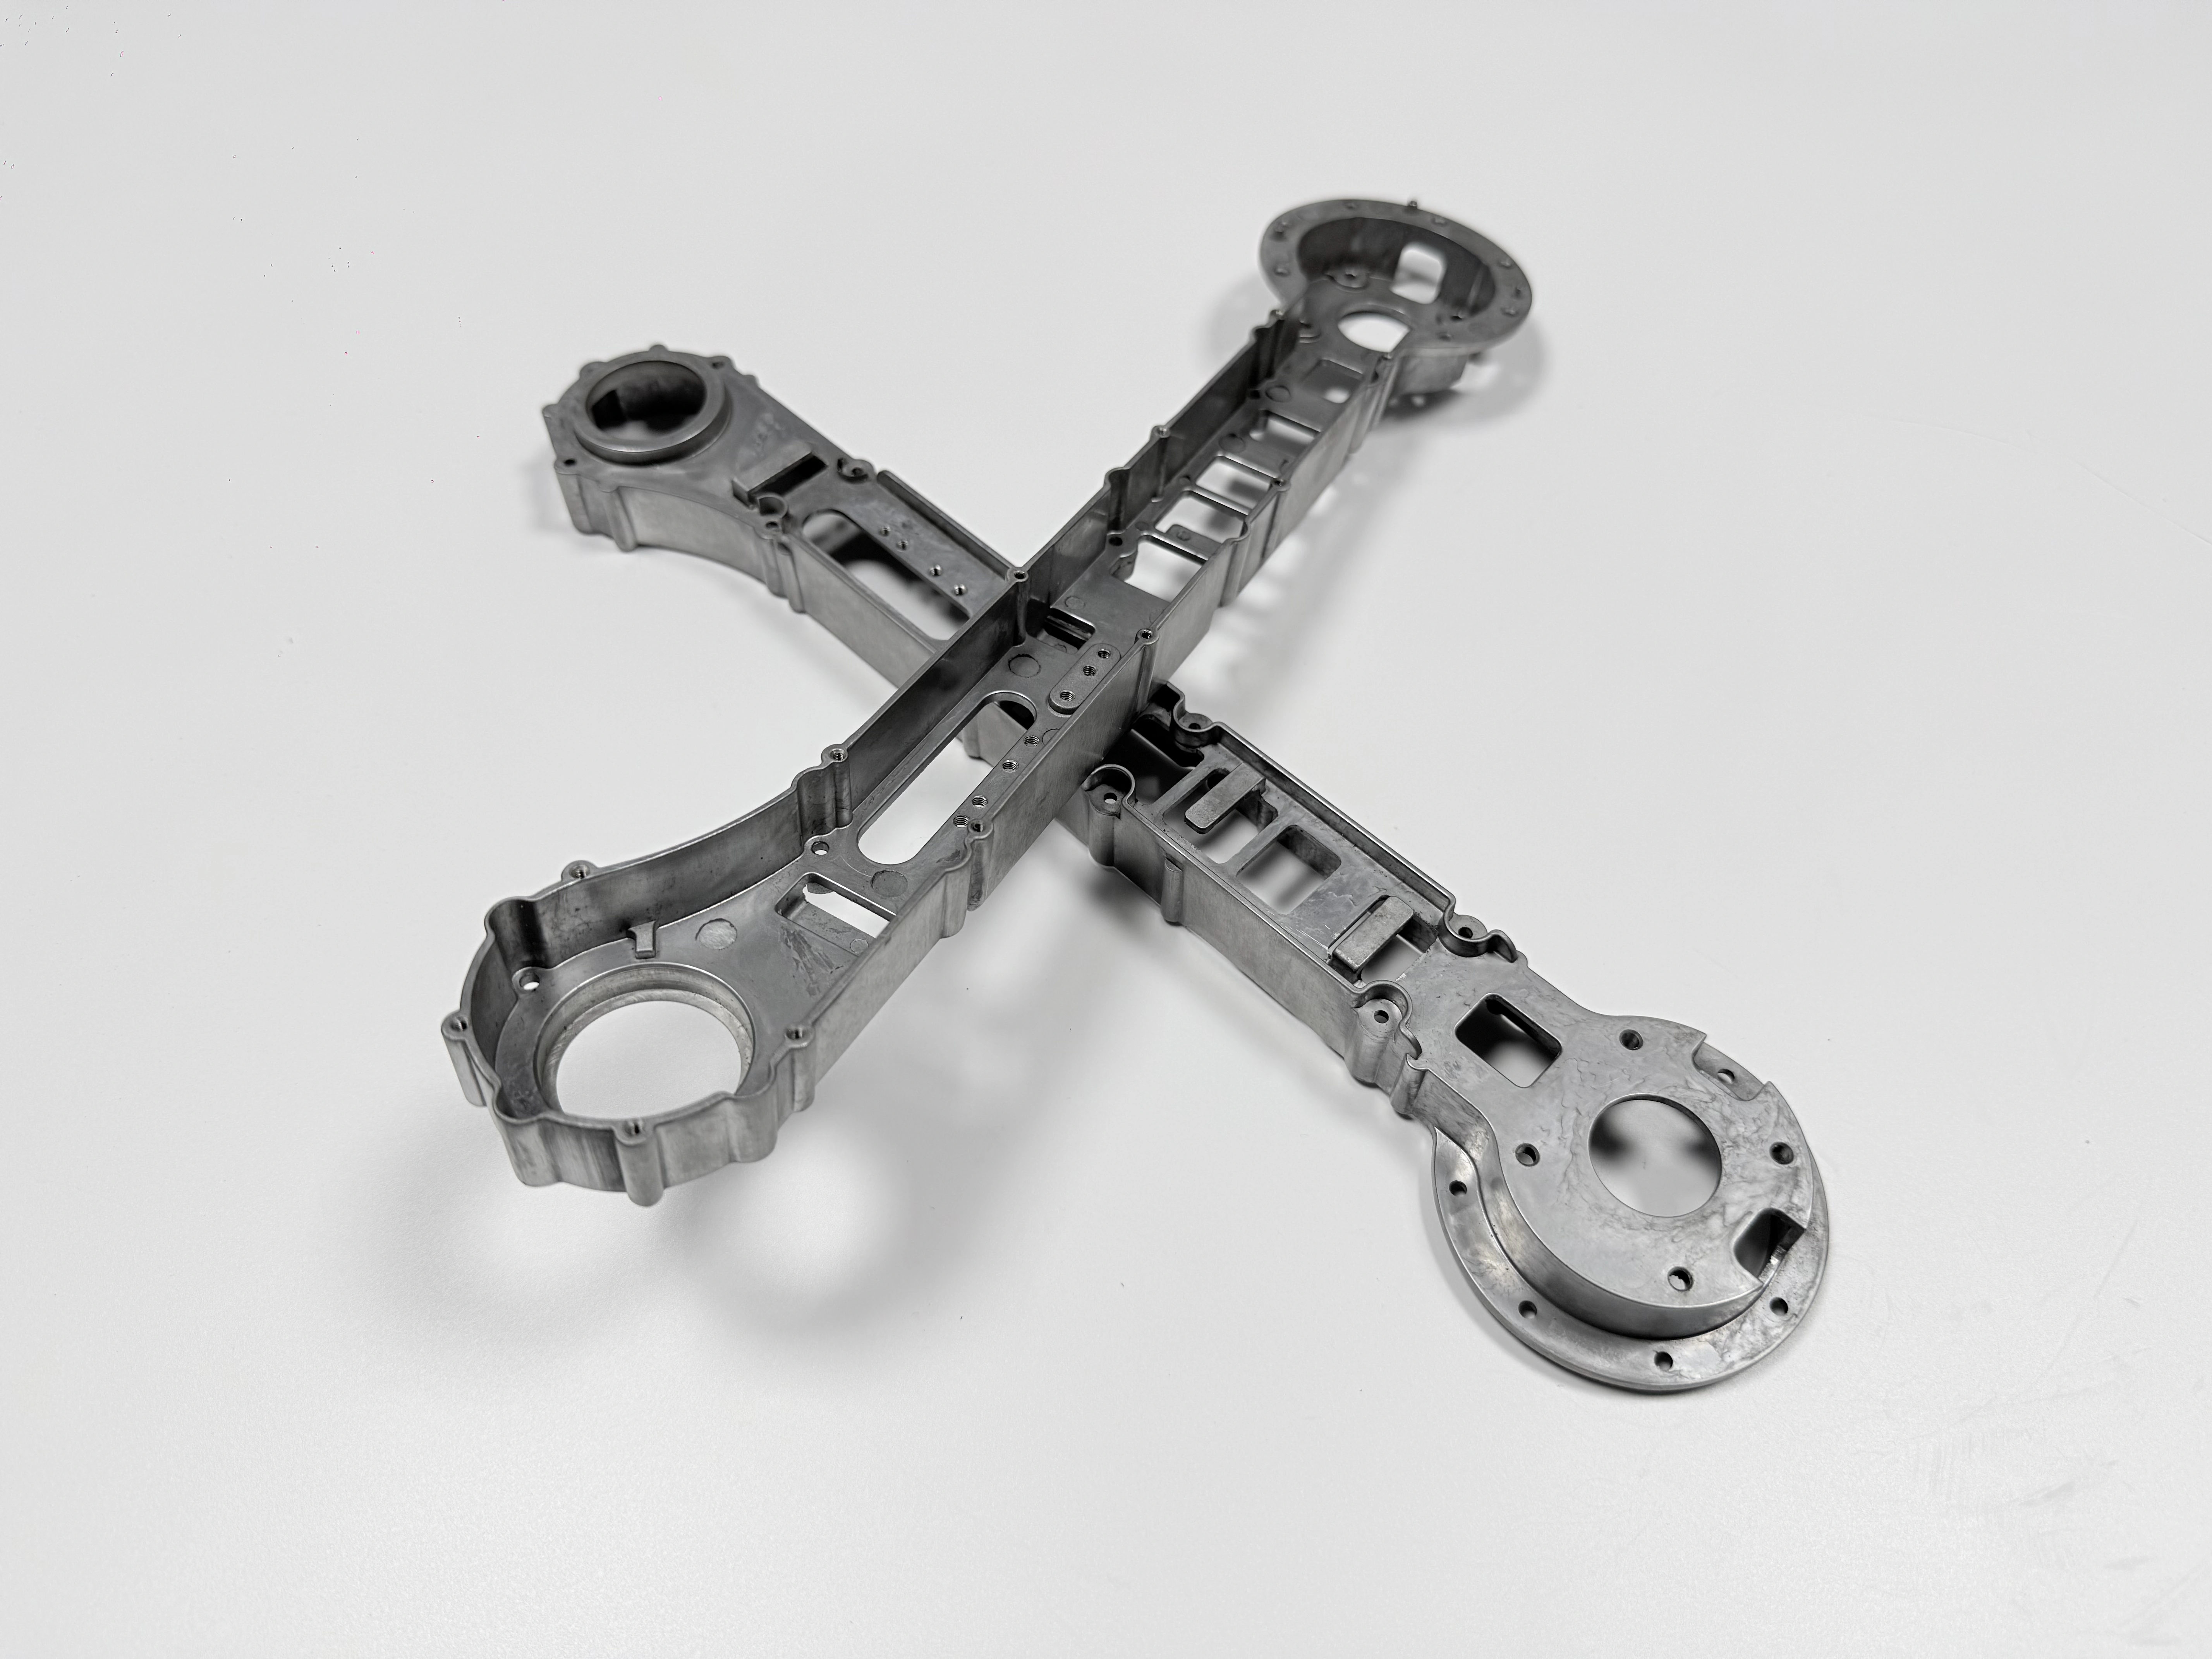
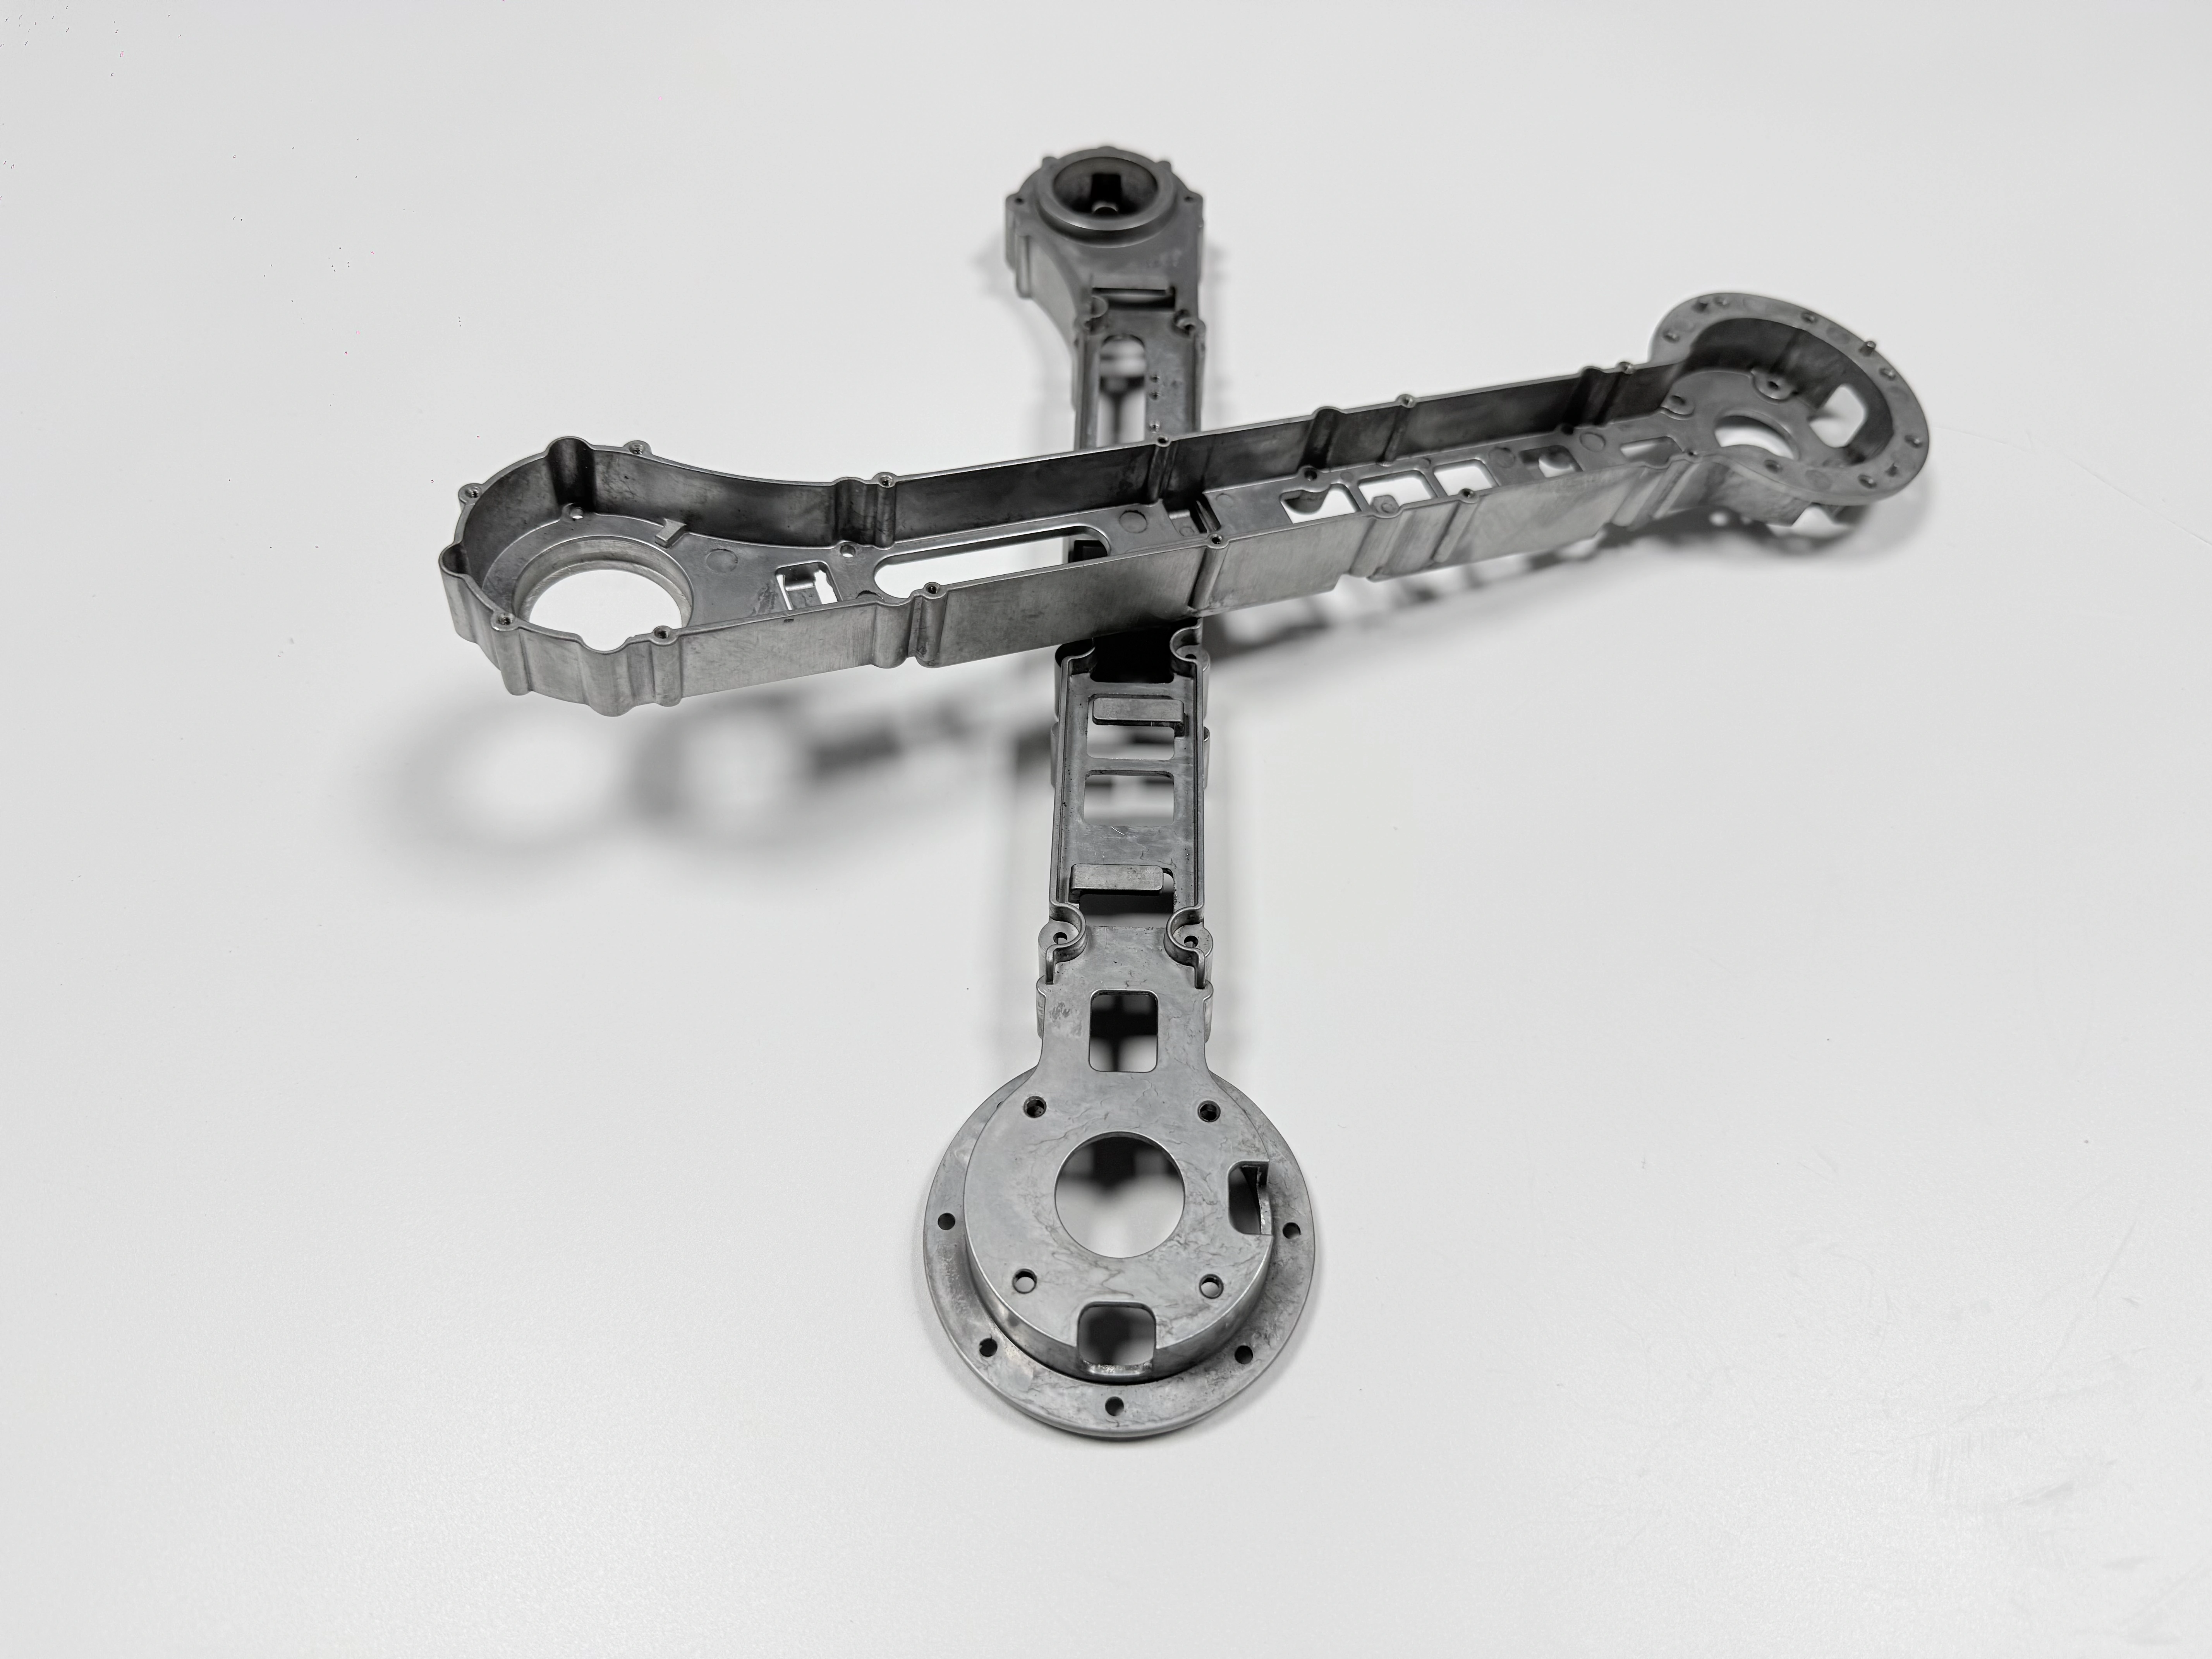
Was Dünnwand-Druckguss bei 1,5 mm bedeutet
Bei 1,5 mm ist Dünnwand-Druckguss zuerst ein Füllproblem und erst danach eine Wandzahl. Die Metallfront gibt an beiden Formflächen Wärme ab und kühlt schneller ab, als sie vorankommt. Eine späte Front trifft deshalb auf eine erstarrte Kante, und die Ströme treffen sich als Kaltläufer statt als Schweißung. Der Anguss zielt auf das dicke Gelenkauge, das Vakuum zieht das Gas vor der Front ab, und der Überlauf sitzt am fernen Ende der dünnen Wand.
Diese Kombination ist es, die die 1,5 mm möglich macht. Ohne Vakuum bleibt das ferne Ende unvollständig gefüllt. Verteilt man den Schuss auf zwei Kavitäten, bekommt jede dünne Wand weniger von dem Druck, auf dem die Füllung beruht.
Die Wand ist ein Konstruktionsziel an einem Rahmen mit 320 × 180 × 90 mm und einem Zielgewicht von 1,2–1,8 kg; eine belegte Wandstärke ist sie nicht. Die allgemeine Regel zur Wandstärke setzt für Gehäuse eine höhere Untergrenze. Die 1,5 mm werden mit Füllkontrolle bezahlt.
Was es nicht ist: Sandguss oder Schweißkonstruktion
Dünnwand-Druckguss ist kein Sandguss mit einer kleineren Wandangabe. Eine Sandform füllt sich durch die Schwerkraft, und ihre Wandgrenze kommt aus der Festigkeit des Sands und aus der Fließfähigkeit des Metalls, nicht aus einem Füllfenster der Form.
Eine Schweißkonstruktion ist ein anderer Aufbau. Ein geschweißter Stahlrahmen holt Steifigkeit aus geschlossenen Profilen und vielen Nähten. Ein Gussteil ersetzt diese Baugruppe durch ein Teil und verlagert die Kosten in eine Form.
Der Schwerkraftguss in A356 ist die näher liegende Alternative, wenn T6 mehr zählt als Stückzahl. Er nimmt den T6-Zyklus mit und gibt die dünne Wand auf. Eine kleine Menge oder eine Wand ohne Last zahlt die Form selten.
Der Ablauf in der Reihenfolge der Tabelle
Der Ablauf ist eine feste Reihenfolge, weil jeder Schritt die Bedingung erzeugt, die der nächste prüft. Der Vakuum-Druckguss füllt den Rahmen in einer H13-Form mit einer Kavität, ausgelegt auf 200 000 Schüsse. Der Anguss wird vor T6 abgetrennt, T6 läuft, das Richten folgt, die CNC schneidet die Sitze, Plasma-Eloxieren beschichtet mit Maskierung, und die Endkontrolle gibt frei.
Diese Reihenfolge ist keine Verwaltungsfrage. Wird ein Anguss nach T6 abgetrennt, kann der Schnitt an der Angusswurzel eine Blase öffnen. Wird nach der CNC gerichtet, verschiebt die Presse einen Sitz, der ±0,02 mm bereits gehalten hat. Wird vor dem letzten Schnitt beschichtet, trägt der Fräser die Schicht wieder ab, die gerade gewachsen ist. Tabelle 1 stellt jeder Anforderung ihren Schritt und ihre Prüfung gegenüber.
Anforderung | Ziel (mm, MPa, °C) | Festgelegt an | Belegt durch |
|---|---|---|---|
Wand | 1,5 mm | Vakuumfüllung, eine Kavität | Röntgen- oder CT-Aufnahme |
Montagefläche | ±0,02 mm | Richten, dann CNC | KMG-Punktemessung |
Zugfestigkeit | 400 MPa Ziel | T6: 490–510 / 150–170 °C | Probestab nach ASTM B557 |
ADC12 nach ASTM B85
ADC12 ist eine Al-Si-Cu-Legierung für den Hochdruck-Druckguss; die nächste Sorte nach ASTM B85 ist A383. Die Norm legt Zusammensetzung und Bezeichnung fest, keinen Zugfestigkeitswert nach T6. Dieser Unterschied zählt auf einer Rahmenzeichnung, denn 400 MPa sind ein Ziel für das wärmebehandelte Teil und keine Eigenschaft der Sorte.
Die Legierung füllt dünne Querschnitte gut, und Kupfer wie Silizium sind das, worauf der T6-Zyklus arbeitet. Eine Angabe, die ADC12 ohne Norm nennt oder die Norm ohne Zustand, lässt die Abnahmegrundlage offen.
T6: Lösungsglühen 490–510 °C, Auslagern 150–170 °C
T6 besteht aus drei Teilen: Lösungsglühen bei 490–510 °C, Abschrecken und Auslagern bei 150–170 °C. Das Halten auf Lösungstemperatur bringt Kupfer und Silizium in feste Lösung, das Abschrecken hält sie dort, und das Auslagern scheidet die härtende Phase aus. Das Ziel von 400 MPa gilt für diesen Zustand.
Ob ein bestimmter Rahmen T6 verträgt, wird mit der Härterei geklärt, bevor die Form geschnitten wird. Eine 1,5 mm starke Wand kühlt vor dem Gelenkauge ab: Die Wand erstarrt zuerst, das Auge zieht weiter zusammen, und der Rahmen biegt sich von seinen Sitzen weg.
Das Richten folgt auf T6 und kommt vor die CNC, damit der Rohling innerhalb seiner Zugabe zurückkommt, solange die Sitze noch Metall zum Schneiden haben. Entfällt die Presse, nimmt der Fräser den Verzug aus einem gehärteten Rahmen. Der Zyklus steht unter Wärmebehandlung von Aluminium.
Gasporosität und Blasenbildung
Gasporosität ist Gas, das beim Füllen im Gussteil eingeschlossen wird; eine Blase ist dasselbe Gas, das sich beim Lösungsglühen Bahn bricht. In einer 1,5 mm starken Wand läuft das Metall schnell und dünn, deshalb kann es sich umlegen und Gas mitreißen. Der Vakuum-Druckguss senkt die Gasmenge, die die Front vor sich herschieben muss.
Der Ofen macht die Falle sichtbar. Bei 490–510 °C wird die Legierung weich, das Gas in einer Pore dehnt sich aus, und eine Pore nahe der Haut hebt die Oberfläche an. Ein Teil, das im Guss dicht aussah, kann dort durchfallen. Das Vakuum ist deshalb Voraussetzung für T6 und keine Reparatur danach.
Die Prüfung läuft vor dem Ofen: Röntgen oder CT am Gussteil und ein Probestab aus derselben Schmelze, gezogen nach ASTM B557. Trägt der Gasbefund T6 nicht, ist T5 der Rückfall, und die Zeichnung ändert sich mit.
Bezug und die Montagefläche mit 0,02 mm
Ein Bezug ist das bearbeitete Merkmal, von dem aus die Montagefläche und das Lochbild geschnitten und gemessen werden. An diesem Rahmen ist das ein bearbeitetes Feld und nicht die gussrohe 1,5 mm starke Wand. Die Wand trägt Entformwinkel, Gusshaut und Verzug aus dem Abschrecken; ein Schnitt auf der Wand erbt alle drei.
Die Reihenfolge setzt das Richten vor die CNC-Nachbearbeitung, und Fläche wie Löcher werden in einer Aufspannung von diesem Feld aus geschnitten. Der Sitz ist ein Ziel von ±0,02 mm, die Ebenheit der Fläche 0,03 mm, die Lochposition ±0,02 mm, alles auf der bearbeiteten Seite. Eine zweite Aufspannung legt einen Umsetzfehler auf, bevor der Fräser überhaupt etwas aufträgt.
Die Messung folgt derselben Regel. Eine KMG-Punktemessung in der Vorrichtung beschreibt die Vorrichtung. Die Ebenheitsangabe muss sagen, ob sie im freien Zustand oder unter Schrauben gilt; sonst berichten zwei Prüfer zwei Ergebnisse.
Schichtwachstum beim Plasma-Eloxieren und die Maskierung
Plasma-Eloxieren (MAO) ist ein plasmagestütztes anodisches Verfahren, das eine keramische Schicht aus dem Aluminium selbst wachsen lässt, ohne galvanische Unterschicht. Die Schicht zehrt Metall nach innen auf und baut gleichzeitig nach außen auf. Deshalb steht eine beschichtete Fläche über der geschnittenen Oberfläche, und eine beschichtete Bohrung schließt sich.
Dieses Wachstum ist der Grund, warum Plasma-Eloxieren nach der CNC läuft und warum die Maskierliste eine Zeichnungsentscheidung ist. Gewinde, Passungen, Massepunkte und Bezüge bleiben blank. Wird ein Punkt vergessen, hat die Schicht die Passung bereits verändert; der Fehler zeigt sich erst in der Montage, wenn eine Schraube aufsitzt oder ein Sitz nicht schließt.
Die Schichtdicke auf dieser Legierung ist noch zu messen, deshalb lässt die Zeichnung die Zahl offen. Das Mittel gegen eine vergessene Maskierung ist ein Aufreiben oder ein Nachschnitt, ein zweiter Durchlauf über die Charge. Plasma-Eloxieren deckt das Schichtsystem ab.
Endkontrolle: Probestäbe, CT, KMG, Lehren
Die Endkontrolle ist die Summe der Prüfungen, die eine Charge freigeben, und jede fängt einen Fehler, den die anderen nicht sehen. Ein nach ASTM B557 gezogener Probestab berichtet über die Wärmebehandlung. Röntgen oder CT deckt die dünne Wand und das Gas ab, eine KMG-Punktemessung die Sitze und die Löcher.
Die Beschichtung bringt zwei weitere Prüfungen: ein Schichtdickenmessgerät auf der beschichteten Fläche und eine Gut-/Ausschuss-Lehre an jedem maskierten Gewinde. Der Salzsprühtest steht mit seiner Norm auf der Zeichnung, die Dauer bleibt offen, weil eine Zahl vor der Schichtmessung geraten wäre.
Ein Protokoll mit allen sechs lässt sich mit der nächsten Charge vergleichen. Eines mit reinen KMG-Zahlen nicht, weil es nichts über das Gas sagt, das T6 entscheidet, und nichts über die Schicht, die die Passung entscheidet. Der Fall zum ADC12-Druckguss zeigt dieselbe Legierung an einem Serienteil.
Wo der Ablauf verliert
Der Weg des Dünnwand-Druckgusses stößt an eine Grenze, wo eine Voraussetzung fehlt. Ein Rahmen mit weitem Toleranzband braucht kein Vakuumwerkzeug mit einer Kavität. Eine Wand ohne Last braucht keine 1,5 mm. Eine kurze Serie zahlt eine Form selten, die auf 200 000 Schüsse ausgelegt ist.
Eine geschweißte Stahlkonstruktion verteilt die Kosten auf Teile und braucht keine Form. Ein Schwerkraftguss in A356 nimmt T6 mit, wenn die Wand dicker sein darf. Jeder dieser Wege gibt etwas auf, das der Druckgussweg liefert: Teileintegration, Gussdetail oder die dünne Wand.
Der Weg verliert auch, wenn die Zeichnung unvollständig ist. Eine Maskierliste, die beim Beschichter landet, ein Bezug, der in der Werkstatt entschieden wird, oder eine T6-Angabe ohne Machbarkeitsprüfung verlagern die Entscheidung nach hinten, wo sie eine Charge kostet statt einer Revision.
FAQ
