Private-Label-Lünettenringe: Druckguss und Galvanik
Ein Private-Label-Programm für Lünettenringe ruht auf vier Aufzeichnungen: der Zeichnungsrevision, dem Farb- und Oberflächenmuster, dem Losblatt mit dem Werkzeugeigentum und dem Erstmusterbericht samt Probepressung. Das Band mit Ø26,0 mm ändert sich zwischen zwei Aufträgen kaum; die Aufzeichnungen entscheiden, ob der zweite Auftrag zum ersten passt.
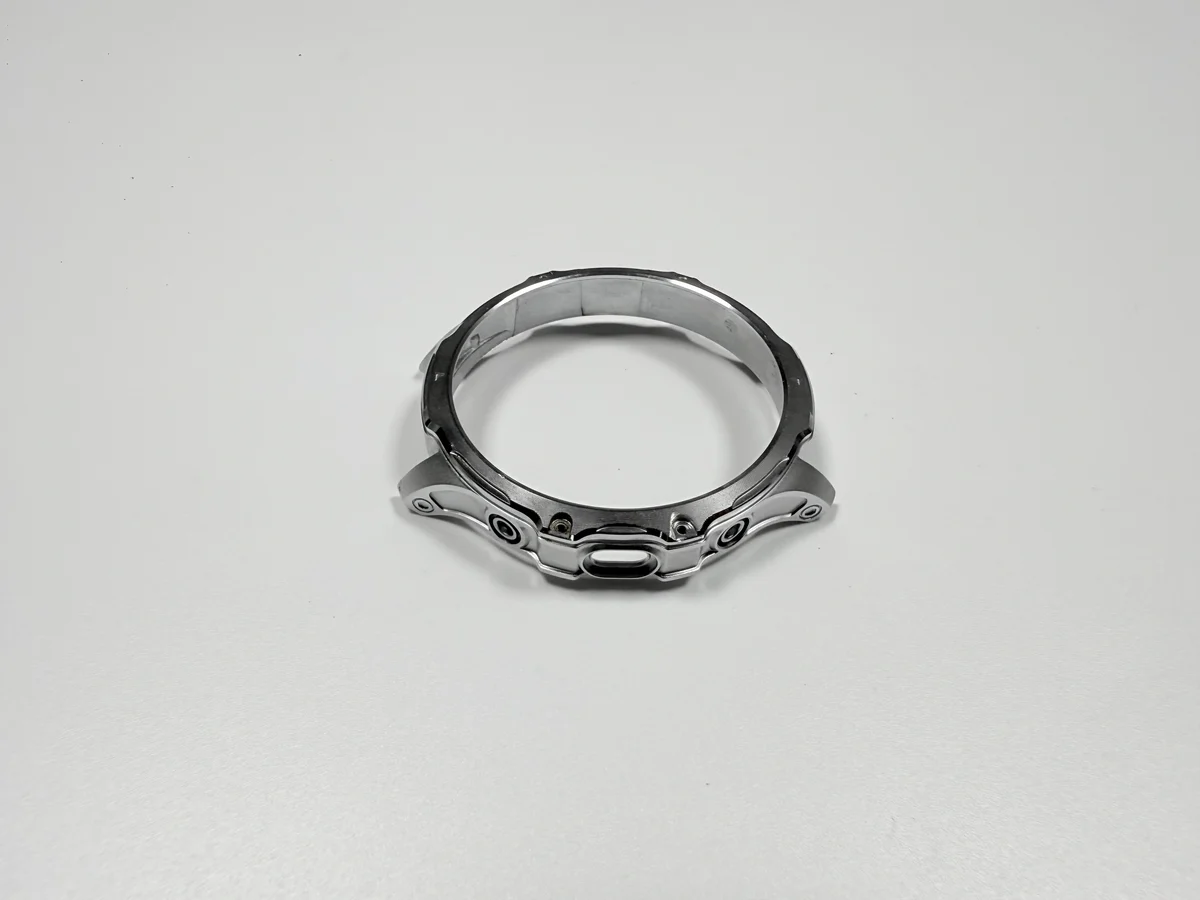
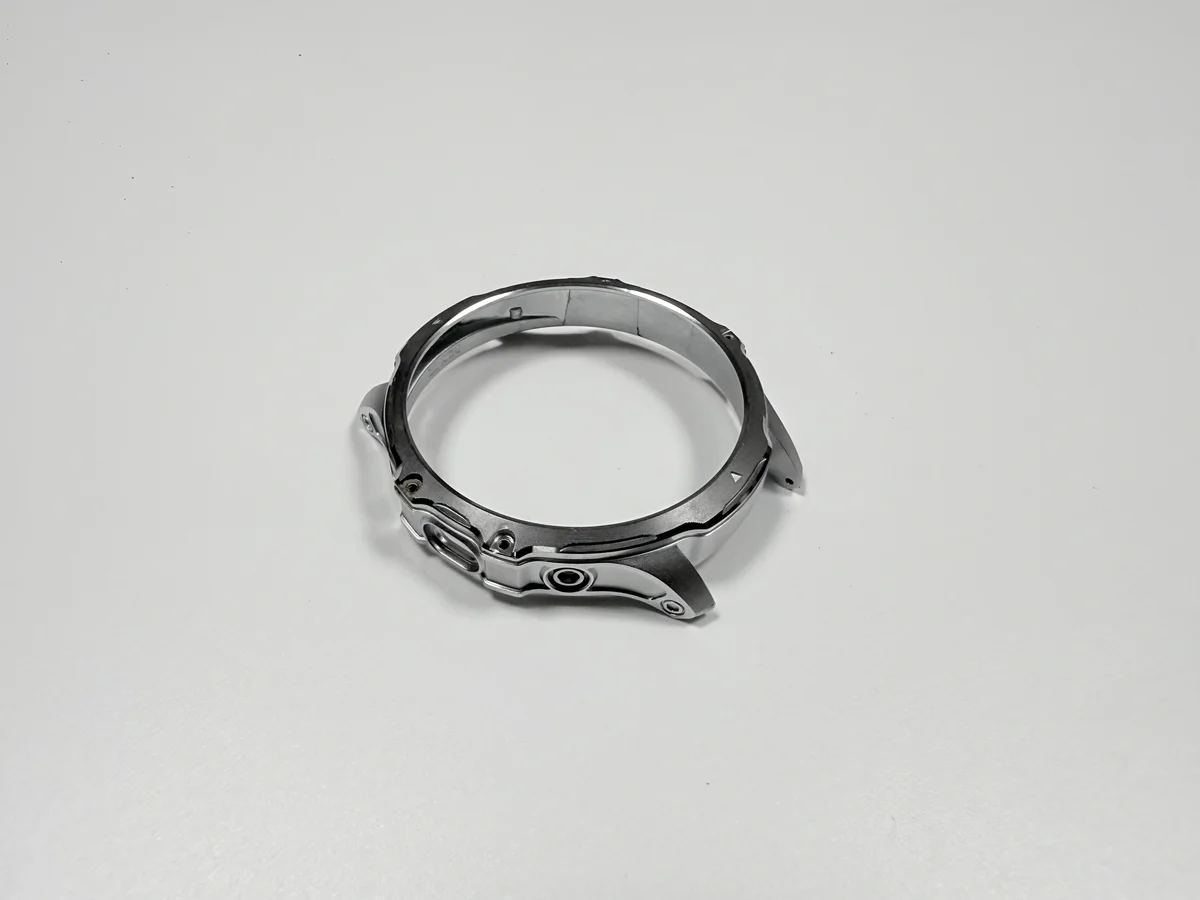
Das Teil ist ein Ring aus Zamak 5 nach ASTM B86 AC41A mit einer Wand von 0,8 mm, gegossen mit drei Innenklauen bei einer Klauenhöhe von 1,2±0,05 mm, alles Konstruktionsziele. Die Druckgusszelle legt die Form einmal fest, und jedes spätere Los wird gegen die Papiere geprüft, nicht gegen das letzte Los.
Was muss vor dem Werkzeugschnitt feststehen?
Fünf Maße und ein Galvanikaufbau stehen vor dem Schnitt fest. Die Maße sind Außendurchmesser, Wand, Klauenhöhe, Klauenposition und Ebenheit, bei Ø26,0 0/−0,05 mm, 0,8±0,05 mm, 1,2±0,05 mm, Ø0,1 mm und 0,05 mm. Der Aufbau ist Ni 3–5 µm oder Cu 8–12, Ni 5–8 und Cr 0,1–0,3 µm. Deshalb ist ein Wert ohne die Stufe, für die er gilt, an einem galvanisierten Ring nicht lesbar.
Eine Änderung nach dem Schnitt ist Werkzeugarbeit. Wand und Klauen teilen sich einen Einsatz aus 8407; wer eines von beiden verschiebt, schneidet in den Stahl des anderen.
Das Presssitzfenster gehört zur selben Entscheidung. Eine Klauenhöhe von 1,2±0,05 mm bedeutet nur etwas gegen 80–200 N, gelesen mit dem Gegenstück: eine Messung der Montagepassung, kein Gefühl am Werktisch. Das Fenster wird am Gehäuse gelesen, nicht am Ring allein.
Welche Dokumente braucht ein Lünettenring-Programm?
Vier Dokumente tragen das Programm. Eine 2D-Zeichnung nennt jede Toleranz und die Stufe, für die sie gilt, vor oder nach der Galvanik. Ein 3D-Modell deckt Flächen ab, die ein Schnitt nicht zeigt, ein physisches Muster legt die Oberfläche fest, und ein Losblatt führt Menge und Werkzeugeigentum.
Die Zeichnungsrevision ist die Aufzeichnung, die still versagt. Ein Revisionsbuchstabe, der nicht mit dem Los mitläuft, lässt einen galvanisierten Ring gegen ein Vormaß prüfen; der Ring besteht dann am Messtisch, aber das Gehäuse nimmt ihn nicht. Die Stufe vor oder nach der Galvanik entscheidet, welches Maß die Lehre überhaupt abbildet.
Das Muster ist ein physisches Stammmuster, kein Foto. Ein Bildschirm trägt seinen eigenen Farbstich; eine am Monitor freigegebene Oberfläche ist gegen diesen Monitor freigegeben. Das Stammmuster bleibt beim Galvanikbetrieb. Ein Foto im Angebot ersetzt es nicht, da der Betrachter den Farbstich seines eigenen Geräts mitliest.
Jede Aufzeichnung trägt eine Zahl und ihren Toleranzbereich.
| Aufzeichnung | Getragene Zahl | Ziel | Zulässiger Bereich |
|---|---|---|---|
| Zeichnungsrevision | Außendurchmesser | Ø26,0 mm | 25,95–26,00 mm |
| Zeichnungsrevision | Wand | 0,8 mm | 0,75–0,85 mm |
| Erstmusterbericht | Klauenhöhe | 1,2 mm | 1,15–1,25 mm |
| Erstmusterbericht | Presskraft | 80–200 N | 80–200 N mit dem Gehäuse |
| Farbmuster | Nickelschicht | 3–5 µm | 3 µm mindestens |
| Losblatt | Klauenposition | Ø0,1 mm | Ø0,1 mm max. |
Wie verändert die Losgröße den Werkzeuganteil?
Das Werkzeug wird einmal bepreist und durch das Los geteilt. Acht Kavitäten, ausgelegt auf 500.000 Schüsse, tragen über die Konstruktionslebensdauer vier Millionen Ringe; der Anteil je Ring sinkt mit dem Auftrag. Bei einigen hundert Stück dagegen kann die Werkzeugzeile Guss, Beschnitt und Galvanik zusammen übersteigen.
Das Eigentum entscheidet über die Wiederholung. Ein kundeneigenes Werkzeug kommt beim zweiten Auftrag ohne Werkzeugzeile, ein lieferanteneigenes wird erneut amortisiert oder mit einem neuen Anteil angeboten. Das Losblatt nennt beides, bevor der Auftrag bestätigt wird.
Ein Ring von 1,8±0,2 g wird nach dem Schuss angeboten, nicht nach dem Gramm.
Wo gerät ein Lünettenring-Programm zuerst ins Rutschen?
Zwei Stellen versagen spät: eine am Bildschirm freigegebene Oberfläche und eine Klauenhöhe, die nach dem Erstmuster wandert. Ein Beispielprotokoll setzt die zweite an die Presse, denn dort wird die Kraft abgelesen: sieben Klauenwurzeln brachen in 1.000 Stück bei 320 N, dem 1,6-Fachen der Grenze von 200 N, und ein Wurzelradius plus ein Hubanschlag räumte das Los. Ein dünnwandiger Gehäuserahmen trägt dasselbe Wandproblem an einem größeren Teil.
Der erste Ausrutscher kostet Termin statt Ringe. Eine Oberfläche, die am Muster scheitert, bedeutet einen neuen Galvaniklauf, ein neues Erstmuster und eine zweite Probepressung. Der Termin verschiebt sich mit ihnen; die Ringe selbst sind nicht verloren.
Was gehört ins Angebot?
Vier Zeilen gehören ins Angebot: Werkzeugamortisation, Guss mit Entfernen des Angusses, Klauenbeschnitt und Polieren sowie Galvanik mit der Probepressung. Der Versuch bleibt eine eigene Zeile, weil er mit jeder Oberfläche wiederkehrt.
Eine aus dem Gewicht gebaute Zahl verfehlt zwei davon. Galvanik bepreist sich nach Gestelldichte und Abdeckung, während der Beschnitt gegen das Fenster von 1,2±0,05 mm läuft, nicht gegen das Entgraten.
Die vier Eingaben kommen mit der Anfrage: eine 2D-Zeichnung, ein STEP- oder IGES-Modell, ein Muster oder eine Oberflächennorm und die Losgröße mit dem Werkzeugeigentum. Fehlt eine davon, ist die Antwort eine Schätzung, die sich als Angebot ausgibt.
Was wiederholt sich beim Wechsel auf Cu/Ni/Cr?
Ein Oberflächenwechsel wiederholt drei Schritte und lässt das Werkzeug stehen. Das Muster wird erneut verglichen, das Erstmuster neu gefahren, und die Probepressung wiederholt sich mit dem Gegenstück. Das Werkzeug bleibt unberührt, weil die Geometrie nicht wandert.
Der Grund liegt im Aufbau. Die drei Schichten summieren sich rechnerisch auf 13,1–20,3 µm und vergrößern den Ring auf beiden Seiten um 0,026–0,041 mm. Gegen ein einseitiges Band von 0,05 mm am Außendurchmesser zehrt dieses Wachstum an der Toleranz, nicht am Gehäuse.
Damit hält die Änderungslenkung die Wiederholung ehrlich. Eine Änderungsmitteilung nennt die Zeichnungsrevision, das Muster, das sie ersetzt, und das Datum des neuen Erstmusters; das alte Muster wird zurückgezogen.
Senden Sie die Zeichnung mit ihrem Revisionsbuchstaben, das Muster oder Stammmuster und die Losgröße mit dem Werkzeugeigentum; die Schritte Beschnitt und Galvanik lassen sich dann gegen eine Zeichnung anbieten, nicht gegen eine Beschreibung.
FAQ