Private-Label-Aluminium-Druckguss für ADC12-Roboterrahmen
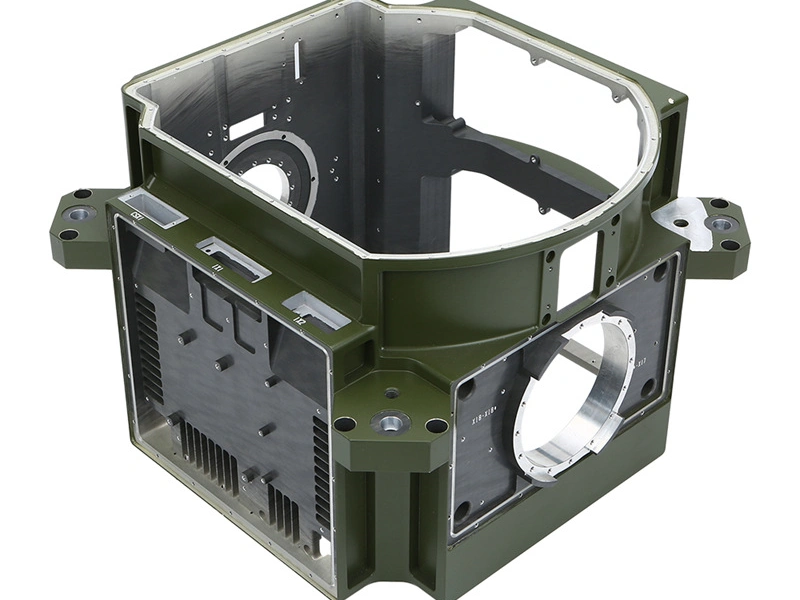
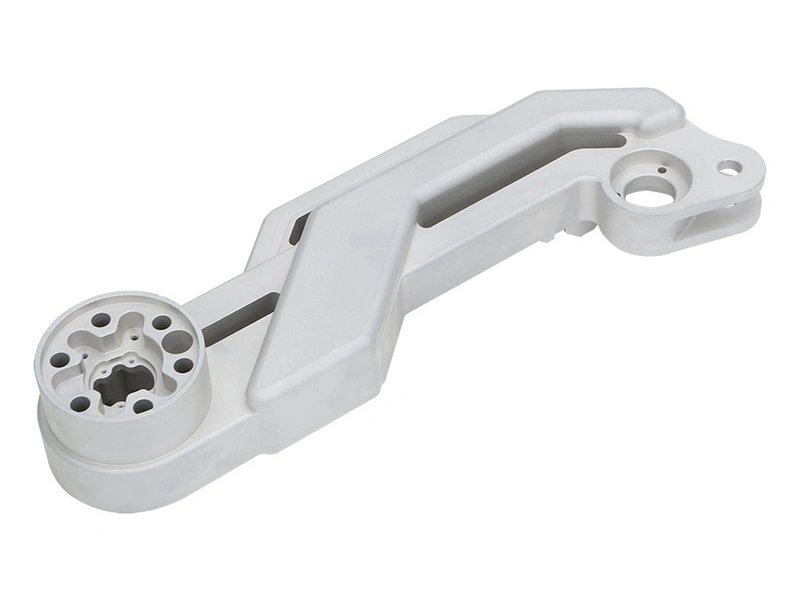
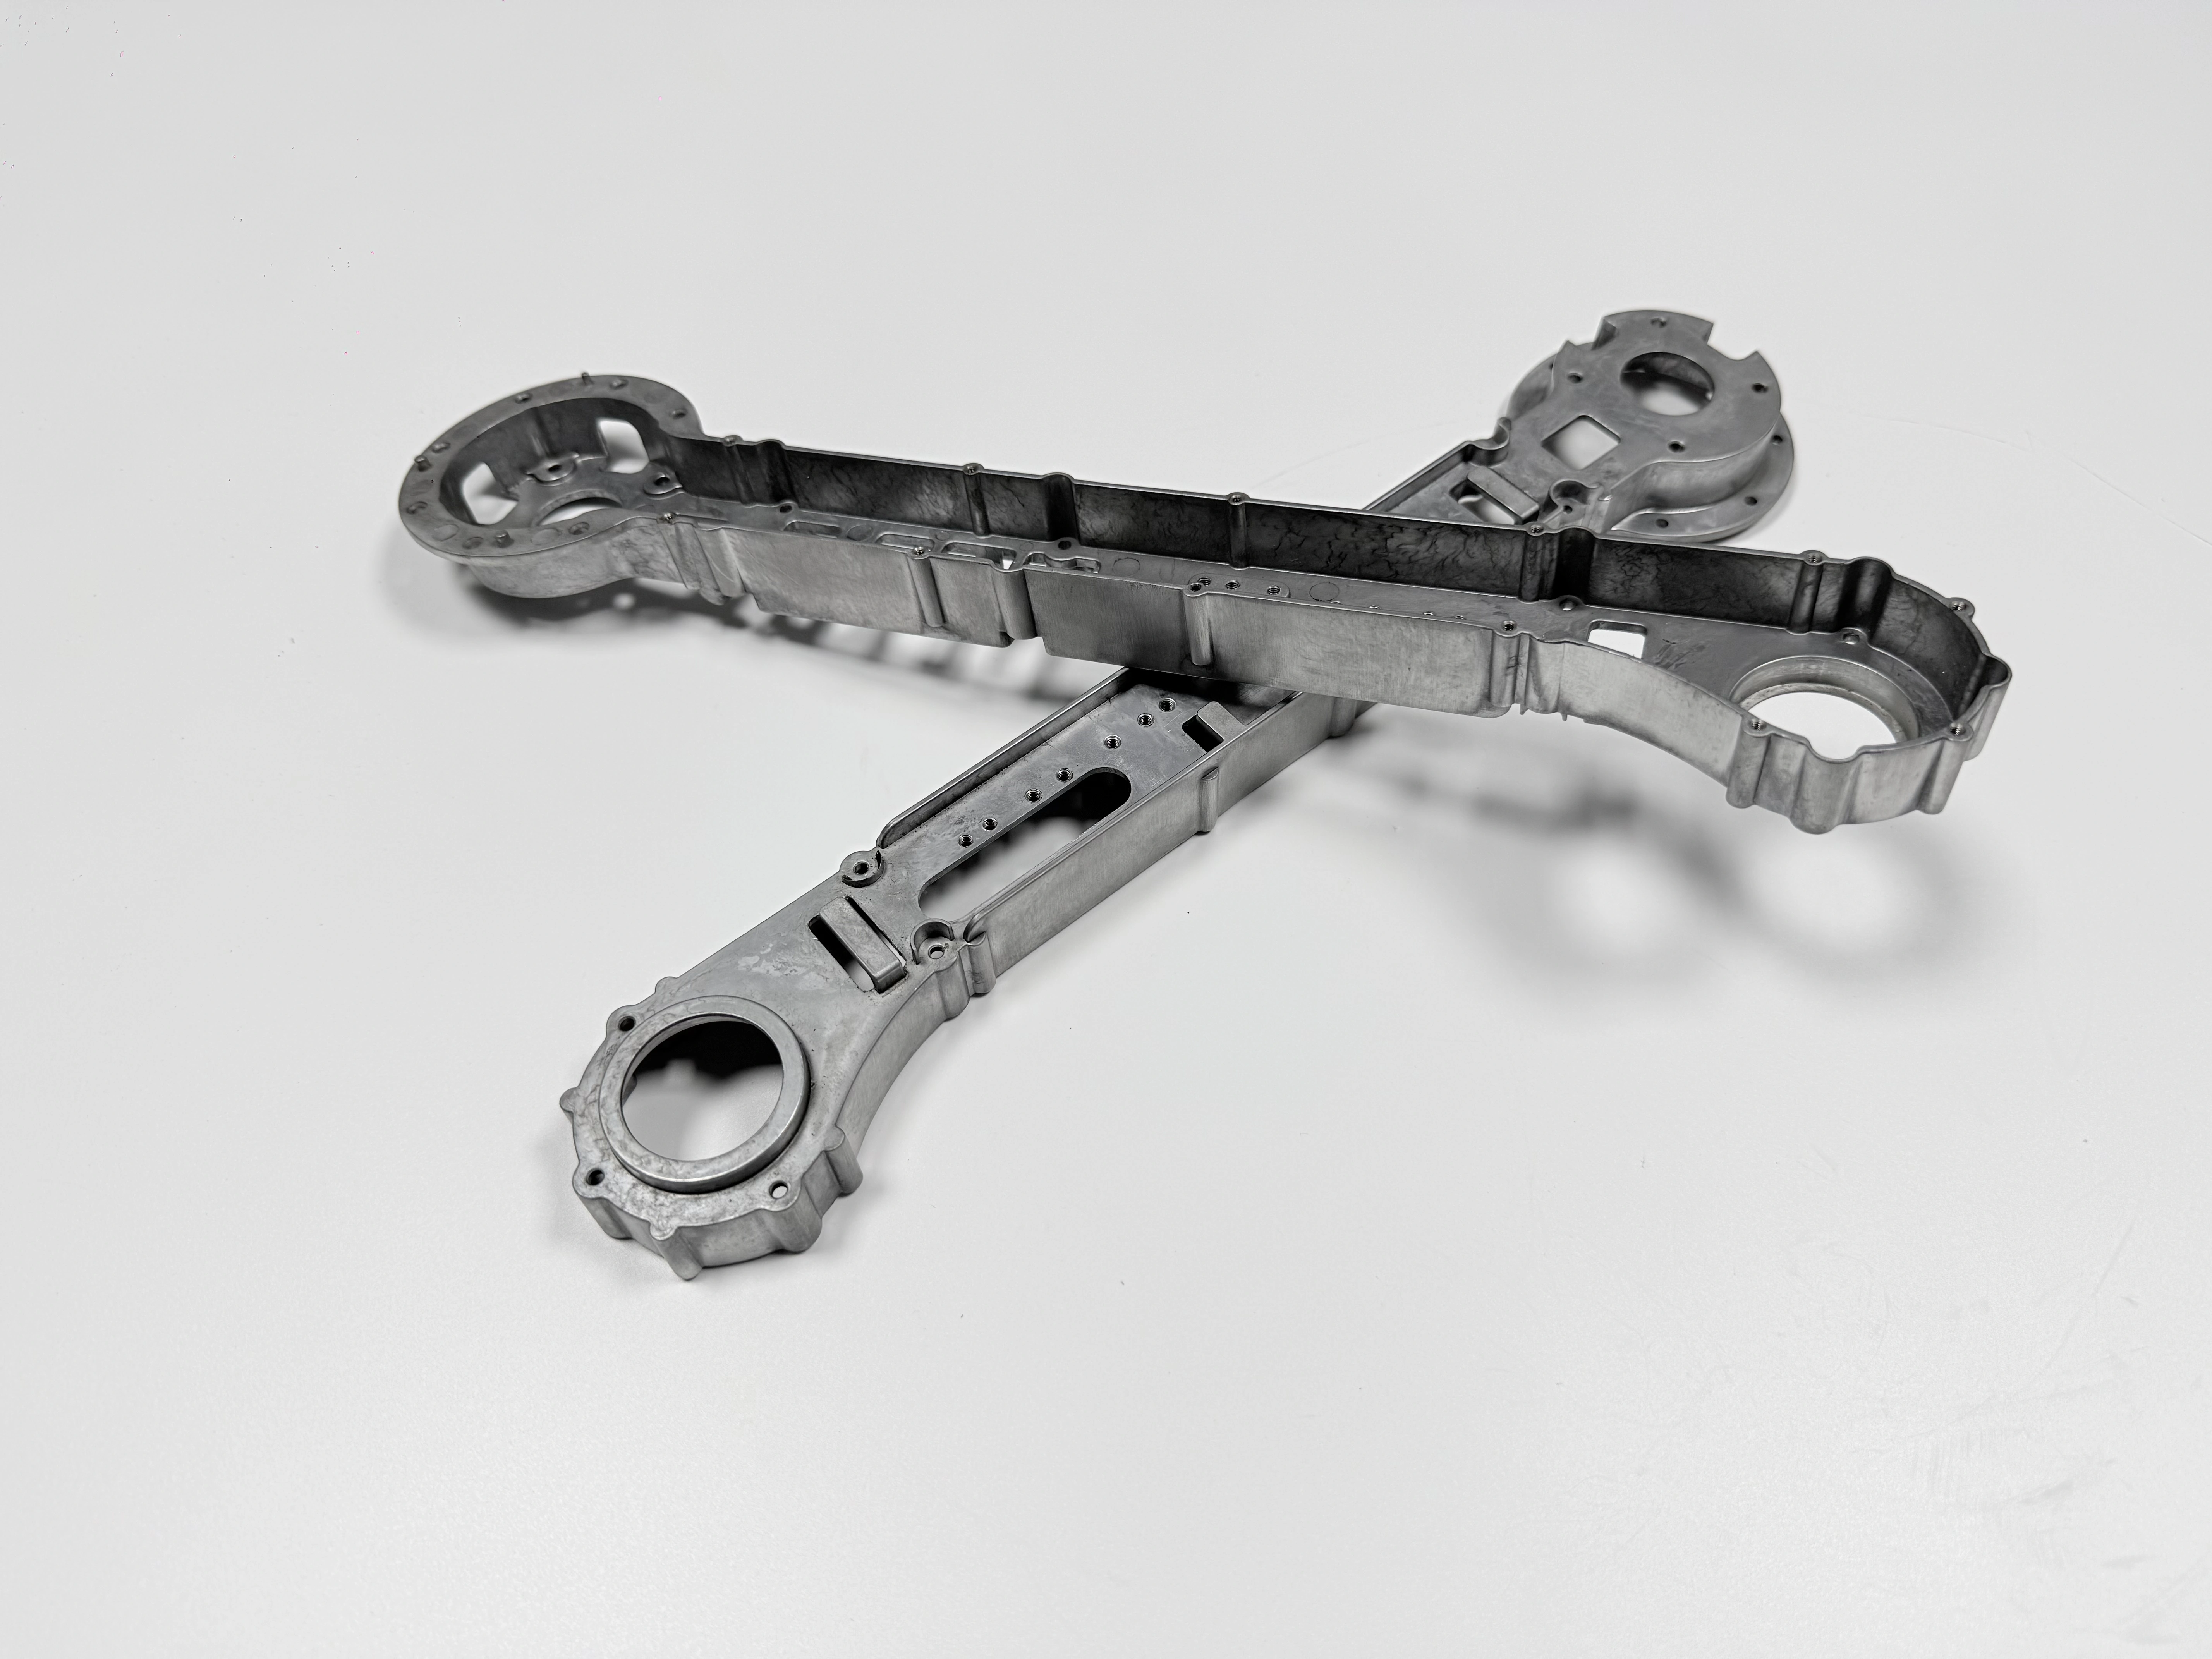
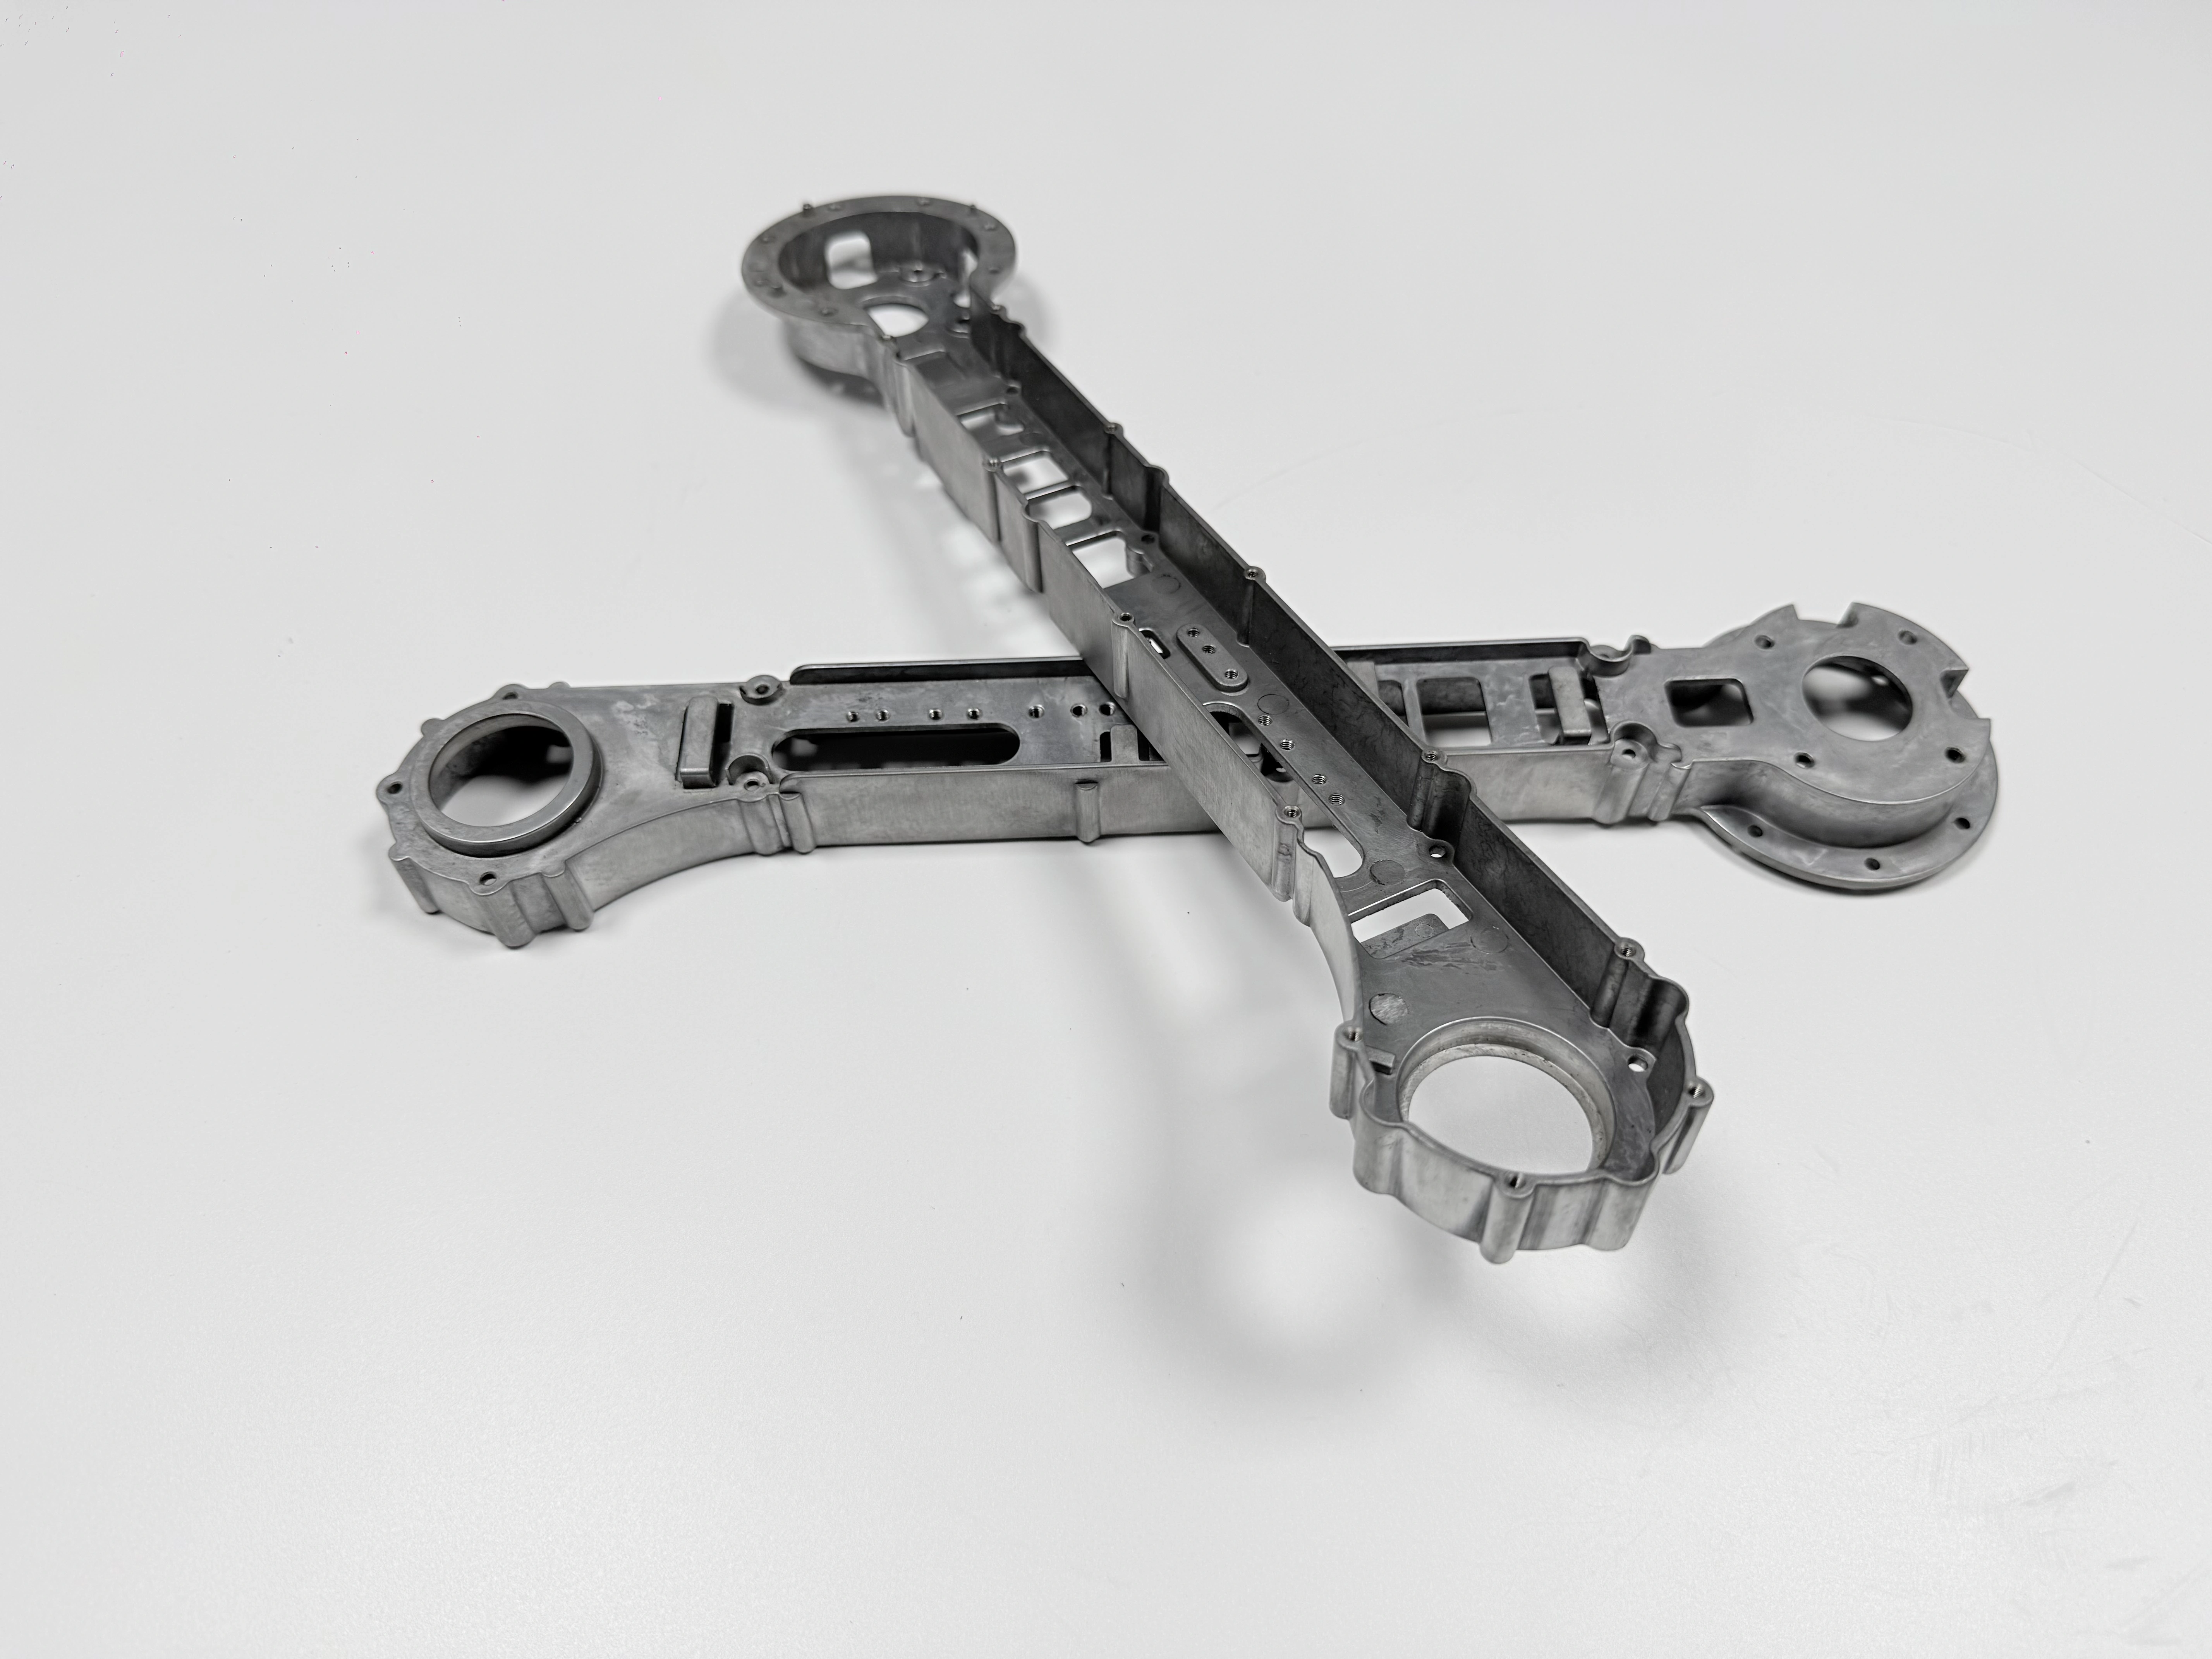
In einem Private-Label-Programm für Aluminium-Druckguss bedeutet eine Wiederholbestellung eines Roboterrahmens nicht, dass dasselbe Gussteil ein zweites Mal entsteht. Es sind dieselben sechs Protokolle, Charge für Charge, gegen eine feste Zeichnung. Die Zeichnung legt eine 1,5 mm starke Wand in ADC12 fest, dazu einen Rahmen mit 320 × 180 × 90 mm bei 1,2–1,8 kg. Die Sitze halten ±0,02 mm, 400 MPa gelten als Ziel nach T6, und außen kommt Plasma-Eloxieren dazu. Der Aluminium-Druckguss legt die Form einmal fest. Die Protokolle entscheiden, ob eine spätere Bestellung zur ersten passt.
Was eine Wiederholbestellung wiederholt
Sechs Protokolle gehen mit jeder Lieferung hinaus. Ein Stab aus derselben Schmelze wird nach ASTM B557 gezogen, und Röntgen oder CT prüfen das ferne Ende der dünnen Wand. Ein KMG-Punktbild folgt der CNC-Nachbearbeitung, die Gewinde gehen durch eine Gut-/Ausschuss-Lehre, und ein Schichtdickenmessgerät liest die Beschichtung. Der Salzsprühtest läuft zuletzt.
Zwischen zwei Aufträgen ruht die Form, und die Schmelze wechselt. Was sich wiederholt, ist der Satz der Protokolle und nicht die Teilenummer. Eine Charge, die mit einem fehlenden Protokoll hinausgeht, ist wieder eine erste Charge.
Der Erstmusterteil kommt vor dem Lauf. Ein Rahmen wird gegen das unterschriebene Muster gemessen, mit Sitz- und Gewindewerten neben dem Mustercode. Erst dann startet die Charge.
Was jedes der sechs Protokolle belegt
Die sechs überschneiden sich nicht. Ein Stab kann bestehen, während die Wand Blasen zeigt, und ein Sitz kann innerhalb von ±0,02 mm liegen und sich nach dem letzten Schnitt trotzdem bewegen. Jedes Protokoll beantwortet eine Frage, und die Tabelle stellt sie dem Grenzwert und dem Arbeitsschritt gegenüber.
Protokoll | Frage | Grenzwert und Einheit | Nach Schritt |
|---|---|---|---|
Stab aus derselben Schmelze, ASTM B557 | Zugverhalten | 400 MPa als Ziel | T6 |
Röntgen oder CT | Füllung am fernen Wandende | kein Kaltläufer, keine unvollständige Füllung | Guss |
KMG-Punktbild | Sitzposition und Ebenheit | ±0,02 mm, 0,03 mm | CNC |
Gut-/Ausschuss-Lehre | Gewindepassung nach dem Beschichten | durch oder Halt | Plasma-Eloxieren |
Schichtdickenmessgerät | Maskierrand eingehalten | je Charge, kein Grenzwert gesetzt | Plasma-Eloxieren |
Salzsprühtest | Beschichtung im Einsatz | Dauer laut Zeichnung | Plasma-Eloxieren |
Eine Eingangsprüfung kann ein Protokoll öffnen. Das Werk hält alle sechs, weil ein bestandener Test nichts über den nächsten sagt.
Die Zeichnungsfrage, die eine Charge stoppt
Mit jeder Anfrage geht eine Frage hinaus: Legt die Zeichnung T6 und die Maskierliste vor der Bestellung fest? Eine Zeichnung, die 400 MPa als Messwert verlangt, stoppt das Programm. Diese Zahl ist ein Ziel nach T6, und ein Freigabewert macht aus einem Prozessfenster eine Zahl, die keine Charge tragen kann.
T6 ist ein Fenster, 490–510 °C Lösungsglühen und 150–170 °C Auslagern, festgelegt durch den Zyklus der Wärmebehandlung und vor dem Schneiden der Form mit dem Werk bestätigt. Die Ebenheit von 0,03 mm ist ein Fünfzigstel der 1,5 mm starken Wand, und der Sitz darin hält ±0,02 mm.
Wo die Wand dicker werden darf oder das Ziel von 400 MPa fallen kann, wird T6 optional. Dieser Tausch gehört auf die Zeichnung und nicht in eine Besprechung nach dem ersten Lauf.
Maskierliste auf der Bestellung, nicht per E-Mail
Vier Flächen bleiben blank: Gewinde, Passungen, Massepunkte und Bezüge. Die Beschichtungslinie liest die Zeichnung und die Bestellung, nicht einen E-Mail-Verlauf. Deshalb steht die Liste Zeile für Zeile auf der Bestellung, und jede Zeile nennt das Merkmal, den Maskierrand und die Prüfung nach dem Beschichten.
Ein Versäumnis zeigt sich in der Montage, wenn ein Verbindungselement klemmt oder ein Sitz um die Schichtdicke absteht. Dann steht die Charge bereits in der Linie. Die Eskalation ist ein Schritt: Der Befund hält die Charge an. Die Leitung für das Plasma-Eloxieren und der Programmkontakt entscheiden über Nacharbeit oder Aufreiben.
Maskieren kostet Zeit, deshalb wird die Liste im Gespräch gekürzt. Ein Gewinde, das nach dem Beschichten aufgerieben werden kann, darf blank bleiben. Eine enge Gewindeklasse darf es nicht. Diese Entscheidung wird je Merkmal schriftlich festgehalten oder an der Linie neu getroffen.
Was dieses Programm nicht annimmt
Vier Aufträge werden abgelehnt: eine 400-MPa-Angabe als Messergebnis, eine Beschichtungsfreigabe ohne Maskierliste, ein Auftrag, der nur über den Stückpreis verglichen wird, und ein Teil ohne Zeichnung. Jede Ablehnung schützt ein Protokoll, das sich ein Jahr später noch prüfen lässt.
Die Ablehnung wegen der Maskierliste ist die teuerste. Beschichten ohne Liste besteht die Prüfung und scheitert an der Linie, und die Nacharbeit landet bei der Charge und nicht bei der Bestellung, die die Liste übersprungen hat.
Kein Kundenname, keine Chargengröße, kein Preis, keine Lieferzeit und keine Ausbeute erscheinen hier. Sie stehen in der Programmakte, die unter einer Vereinbarung geteilt wird.
Eine Kavität, 200 000 Schüsse und die Übergabe
Die Form ist eine Kavität in H13, im Vakuum betrieben, mit 200 000 Schüssen als Auslegungsziel. Eine Kavität ist der Preis für eine 1,5 mm starke Wand: ein Teil je Schuss, und keine zweite Kavität, die eine unvollständige Füllung auffängt.
Eine Nachbestellung beginnt an der Form und nicht am Ofen. Bevor die Schmelze angesetzt wird, prüft das Werk die Kavitätenzahl und die Schüsse seit der letzten Wartung. Die Unterlagen aus dem Werkzeug- und Formenbau reisen mit der Form, und der Füllplan steht in Druckguss für Roboterrahmen.
Die Übergabe umfasst vier Punkte: das unterschriebene Erstmuster, die Protokollvorlage, die Maskierliste und den Namen der Person, die einen Lauf anhält. Eine Eskalationsstufe, keine Kette. Ein anderes Teil aus derselben Legierung behandelt der ADC12-Hochdruck-Druckguss-Fall.
FAQ