Zamak 5 para anillo de retención de bisel: 0,8 mm y garras
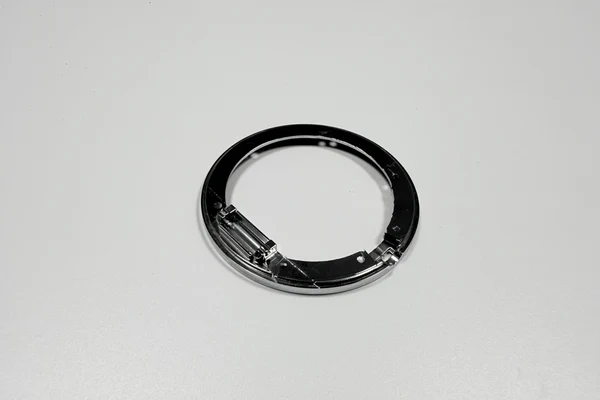
El Zamak 5 sirve para un anillo de retención de bisel de Ø26 mm, la pieza que fija el cristal en la caja, porque tres propiedades se alinean. Llena una pared de 0,8 mm, aguanta la fuerza de prensado en sus raíces de garra y admite un apilado de recubrimiento. El grado se pide como existencias de aleación de zinc según ASTM B86 AC41A en estado de fundición, tal como sale de la colada y sin tratamiento térmico posterior, con 6,6 g/cm³ típicos.
Esas propiedades son también los límites. El anillo presiona el cristal y no se desmonta para un segundo intento, así que la aleación debe sostener un ajuste además de una forma. Cada cifra de abajo es un objetivo de plano o un valor típico, nunca una lectura de muestra.
¿Por qué el Zamak 5 sirve para un anillo de retención de 1,8 g?
Porque el anillo es una forma con una función y no una viga. Sujeta el cristal sobre tres garras, se junta con la pared de la caja y queda a la vista, y un metal que llena una sección fina encaja mejor que uno elegido por resistencia al impacto. La fundición a presión forma las garras en el mismo ciclo que la banda.
Las alternativas ceden cosas distintas. El inoxidable aguanta impactos que el zinc no aguanta, aunque formar esa garra en chapa deja una recuperación elástica que hay que controlar: la chapa retrocede después de conformarla. Un anillo moldeado cuesta menos en volumen y pierde el aspecto metálico y el rango de temperatura.
¿Qué significa una densidad de 6,6 g/cm³ en un anillo de 26 mm?
La densidad convierte el volumen en el peso que siente quien lleva la pieza. Con 6,6 g/cm³, el objetivo de 1,8 g da 0,273 cm³, el presupuesto de metal de todo el anillo.
Una banda lisa de Ø26,0 mm de diámetro exterior, 24,4 mm de diámetro interior y 2,0 mm de altura encierra 0,127 cm³, es decir 0,84 g. Los otros 0,15 cm³ están en las tres garras y en el escalón de base, así que la masa no está en la banda. Estas cifras son un ejemplo calculado sobre cotas nominales.
La densidad está fijada en 6,6 g/cm³ para el grado, así que el peso lo decide el volumen. Un objetivo fuera de la banda de 1,8±0,2 g con este volumen es un cambio de sección, no un cambio de grado.
¿Qué hace una pared de 0,8 mm con el llenado y la resistencia?
Una pared de 0,8 mm es el punto donde se cruzan la colabilidad y el calor del molde. El Zamak 5 trabaja típicamente a 400–420 °C de colada y 150–180 °C de molde. Una banda tan fina se congela fuera de esa ventana antes de que el metal llegue al lado opuesto. Donde dos frentes de flujo se encuentran y uno ya ha formado piel, queda una junta fría.
La pared también fija la raíz de la garra, porque una raíz no puede ser más gruesa que la sección de la que nace. Ese techo es la razón para poner la banda de fuerza de prensado en el plano, antes del banco de montaje.
Bajar de ahí no compra nada. Por debajo de 0,8 mm la ventana de llenado se estrecha y suben las pruebas de molde. Cada prueba es tiempo de utillaje, no de metal.
¿Qué fija ASTM B86 AC41A en el plano?
La norma fija la familia de aleación, el estado de fundición y los límites de impurezas que deciden cómo se recubre la superficie. Un anillo comprado según AC41A lleva una composición conocida, no un nombre comercial, así que un lote que sale con ampollas se puede rastrear hasta el metal.
El resultado práctico es una línea: Zamak 5 según ASTM B86 AC41A, estado de fundición. El resto del anillo es geometría y acabado.
| Propiedad | Lo fija | Objetivo de plano | Rango admitido | Se comprueba con |
|---|---|---|---|---|
| Densidad, en estado de fundición | Datos de la aleación | 1,8 g | 1,8±0,2 g | Báscula |
| Pared | El molde | 0,8 mm | 0,8±0,05 mm | Micrómetro |
| Altura de garra | Recorte | 1,2 mm | 1,2±0,05 mm | Micrómetro de altura |
| Capa de níquel | Especificación de recubrimiento | 3 µm por dentro | 3 µm mínimo | Rayos X |
| Crecimiento, Cu/Ni/Cr | Cálculo | 0,026–0,041 mm | Dentro de 0/-0,05 mm | Calibre de anillo |
| Fuerza de prensado | Ensayo de prensa | 200 N como techo | 80–200 N | Banco de prensa |
Un valor sin comprobación detrás es un deseo, y una comprobación sin objetivo acaba en discusión al recibir el material.
¿Por qué se recubre fino el níquel dentro de la cavidad de un anillo?
Porque la cavidad apantalla la corriente. La pared interior queda detrás de la banda, así que el depósito crece más despacio ahí, y una cara exterior de 3–5 µm no dice nada del interior.
La cobertura es espesor de capa de 3 µm o más, leído por rayos X. Una banda brillante y una pared interior fina pueden convivir en el mismo anillo.
La corrección está en el bastidor, el armazón que lleva las piezas al baño, y en el enmascarado, porque el tiempo de baño no llega a una cara apantallada. Ese trabajo se cobra dentro del mecanizado posterior, y por eso un anillo de 1,8 g puede cargar un coste de recubrimiento fuera de proporción con su peso.
¿Qué grado de Zamak conviene a un anillo de retención prensado?
El Zamak 5 es la elección habitual para un anillo prensado porque equilibra colabilidad y resistencia por encima de los grados menores y se recubre en las mismas líneas. El tema se trata en la guía de selección de aleación de Zamak.
El grado no es una elección libre al final del proyecto. Pasar a otro grado de Zamak cambia la temperatura de colada, la contracción y la respuesta al recubrimiento. Eso reabre la primera pieza, la muestra que se aprueba antes de la serie, y añade un ensayo al molde.
Un plano que solo dice Zamak deja la elección a la fundición, y la elección puede caer en el grado que funde más fácil y no en el que mejor se recubre. Nombre el grado y la norma juntos y la elección se cierra.
¿Aguanta el Zamak 5 una raíz de garra bajo la fuerza de prensado?
Aguanta dentro de una banda de 80–200 N. La raíz es un concentrador de tensión sobre una pared de 0,8 mm, y rompe ahí antes de doblarse, así que la carga que cuenta es la que aplica la prensa.
La resistencia en la raíz viene de la estructura de fundición y del radio. Un rechupado, el hueco que deja el metal al contraerse, decide en la base de una garra si esa garra se dobla o rompe. El rebosadero por fuera de la raíz alimenta esa sección mientras solidifica.
El registro del ejemplo muestra el fallo: siete raíces rompieron en 1.000 piezas a 320 N, 1,6 veces el límite superior. Un radio de raíz de R0,2 mm con un tope de recorrido, el freno que limita la carrera de la prensa, llevó el recuento a cero.
¿Cuándo gana el estampado en inoxidable al Zamak 5?
Cuando el anillo tiene que aguantar impactos, o cuando la pared debe bajar de 0,8 mm para entrar en una caja poco profunda. El inoxidable es más resistente por sección, y una garra estampada conserva una arista que una garra fundida no iguala.
El intercambio está en la conformación. Cortar una raíz definida en chapa fina mueve el problema de tolerancia del molde a la recuperación elástica, así que la primera pieza pasa a ser un ensayo de prensa.
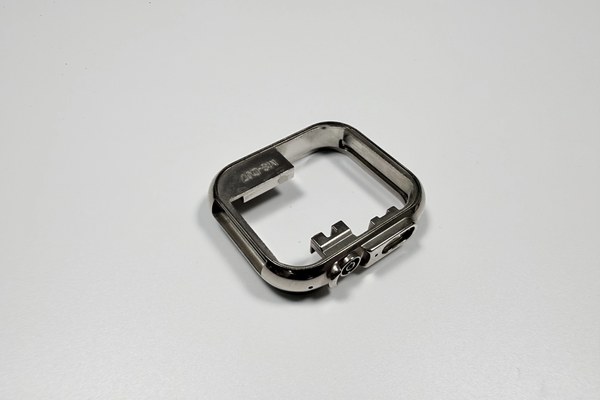
El cambio es una decisión de utillaje tanto como de material, ya que un anillo de zinc en producción necesita un molde nuevo para convertirse en uno de inoxidable. Un marco de caja de Zamak recubierto muestra hasta dónde llega primero la ruta del zinc.
¿Cuándo gana el plástico al Zamak 5?
Donde el anillo solo rellena un hueco y no se pide recubrimiento, gana el plástico. Un anillo de plástico cuesta menos en volumen, no corroe, y una caja que necesita un separador no necesita metal.
El intercambio está en la superficie y en el rango de temperatura. Un anillo de zinc recubierto se lee como metal y sostiene una altura de garra que un anillo de plástico no repite, así que el asiento del cristal decide.
La frontera es el ajuste prensado. Si unas garras de 1,2±0,05 mm sujetan el cristal con 80–200 N, el material es zinc o inoxidable. El marco de caja en el que se prensa fija la pared y el acabado.
¿Qué cambia si el acabado pasa a Cu/Ni/Cr?
El color cambia menos que la aritmética del diámetro. El níquel de 3–5 µm añade 0,006–0,010 mm al diámetro como cifra calculada. Un apilado de Cu 8–12, Ni 5–8 y Cr 0,1–0,3 µm suma 13,1–20,3 µm, es decir 0,026–0,041 mm.
Frente a la banda de 0/-0,05 mm sobre Ø26,0 mm, el apilado consume más de la mitad de la tolerancia. El acabado pertenece al plano con una nota que diga si la cota es de antes o de después del recubrimiento, y la elección de acabado superficial pasa a ser una decisión de ajuste.
La cuenta falla cuando el crecimiento se calcula después de recubrir. Un anillo a la cota nominal llega pasado de medida, el decapado añade una segunda pasada de variación y el nuevo lote de recubrimiento arrastra su propia primera pieza. Envíe el grado, el apilado de acabado y la caja del ensayo de prensa junto con el plano.
FAQ
.webp)