Zamak 5 en anillos de bisel: densidad, capa y ajuste prensado
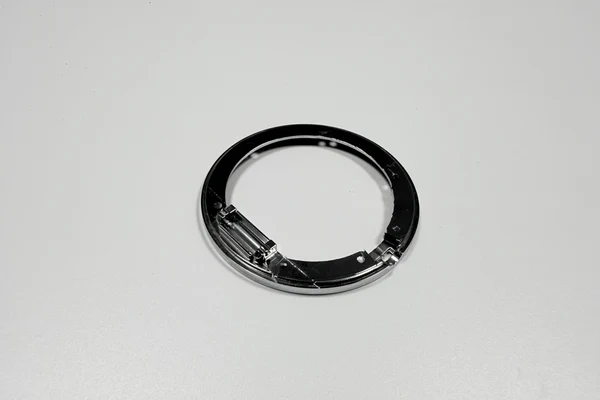
El Zamak 5 sirve para un anillo de bisel de Ø35 mm porque tres propiedades encajan: funde una pared de 1,8 mm sin congelarse antes de tiempo, admite 18–27 µm de cobre, níquel y cromo, y conserva el ajuste prensado después del recubrimiento. El grado se suministra como existencias de aleación de zinc y se especifica según ASTM B86 AC41A en estado de fundición.
Esas tres propiedades son también los límites. El Zamak 5 es una aleación decorativa de núcleo blando, y cada cifra de abajo trata de lo que puede y no puede soportar. El anillo pesa 4,5±0,5 g, así que hay poco metal para cambiar por resistencia.
¿Por qué el Zamak 5 sirve para un anillo de bisel de 4,5 g?
Porque el anillo es una forma, no un elemento estructural. Su trabajo es sujetar el cristal y quedar acabado, y ambos trabajos favorecen un metal que llena una sección fina de una vez antes que uno que aguanta impactos.
El Zamak 5 también se recubre bien. El zinc acepta cobre, níquel y cromo en la pila estándar de tres capas, y las capas se adhieren a una piel de fundición que es densa cuando el molde es el correcto.
Una aleación más pesada costaría más por anillo sin mejorar ninguno de los dos trabajos. El presupuesto de 4,5 g lo cumple la fundición misma, no una operación posterior de mecanizado que retire metal.
¿Qué significa la densidad en un anillo de Ø35 mm?
La densidad convierte el volumen del anillo en el peso que siente el cliente. El Zamak 5 está en unos 6,6 g/cm³, un valor típico de la aleación, así que un anillo de este diámetro y altura queda cerca de 4,5 g cuando la pared va en 1,5–1,8 mm.
La cifra importa en la fase de plano, no en la báscula. Con una pared más gruesa el anillo gana peso; con una más fina, la fundición deja de llenar antes de que el metal llegue al lado opuesto.
También fija la comparación con el inoxidable. Un anillo de inoxidable torneado del mismo tamaño pesa más del doble, y es una de las razones por las que un anillo de bisel se funde desde el principio.
¿Qué grado de Zamak conviene a un bisel prensado?
El Zamak 5 es la elección habitual para un bisel prensado porque equilibra colabilidad y resistencia mejor que los grados menores, y se recubre en las mismas líneas que el resto de la familia.
El grado no es una elección libre al final del proyecto. Cambiar de un grado de Zamak a otro cambia la temperatura de fundición, la contracción y la respuesta al recubrimiento, así que reabre la primera pieza.
Un plano debe nombrar el grado y la norma juntos. Nombrar solo «Zamak» deja a la fundición elegir grado, y la elección puede ser la que funde más fácil en lugar de la que mejor se recubre.
¿Qué fija ASTM B86 AC41A?
Fija la familia de aleación, el estado de fundición y los límites de impurezas que importan para el recubrimiento. Un anillo comprado según AC41A se compra con una composición conocida, no con un nombre comercial.
La norma también da al comprador una referencia cuando un lote se comporta distinto. Si un lote se recubre con ampollas o se mecaniza con otra viruta, la primera pregunta es si el metal cumplió la especificación.
Para el plano, el resultado práctico es una línea: Zamak 5 según ASTM B86 AC41A, estado de fundición. Todo lo demás del anillo es geometría y acabado.
¿Por qué se adhiere mejor el recubrimiento al Zamak que al aluminio?
Porque el zinc está más cerca de la secuencia de recubrimiento en términos químicos, y la pila estándar de tres capas se construyó alrededor de las fundiciones de zinc. El cobre hace de capa de ataque sobre el zinc, el níquel crece sobre el cobre y el cromo remata la superficie.
El aluminio necesita un paso de zincado antes del recubrimiento, y ese paso extra es otro punto donde puede fallar la adherencia. La estructura de capas se describe en las notas de galvanoplastia.
El zinc tiene su propia debilidad, que es la porosidad. Un poro que llega a la superficie retiene electrolito y ampolla después, así que el lado de la fundición debe mantener la piel lo bastante densa para que la capa se apoye.
¿Dónde falla un anillo de Zamak con el desgaste?
En los bordes y en los puntos de contacto: la escotadura de la corona, el escalón interior donde presiona el cristal y el diámetro exterior donde el anillo se junta con la caja. Ahí es donde la capa de 18–27 µm queda fina o interrumpida.
El cromo mide solo 0,1–0,3 µm, así que protege de la abrasión ligera y no de un roce. Cuando el cromo se corta, el níquel de debajo se corroe y el anillo muestra una línea oscura.
El sudor y la fricción hacen el resto con el tiempo. Un bisel decorativo está pensado para ese servicio; un anillo que se roza contra piedra o se usa en agua salada queda fuera del uso previsto para la aleación.
¿Aguanta el Zamak 5 una redondez de 0,05 mm tras el recubrimiento?
Sí, pero la redondez viene del torneado, no de la aleación. El anillo se tornea después del pulido y antes del recubrimiento, y el círculo lo genera la máquina sobre una pared que el plato no deforma.
El recubrimiento no cambia la redondez de forma apreciable; añade una capa uniforme y sigue la forma de debajo. Lo que cambia es el tamaño, y por eso el taladro se corta con un margen previo al recubrimiento.
La aportación de la aleación es la colabilidad. Un grado que llena limpio la pared de 1,8 mm da al torneado un anillo estable para amarrar, y un anillo con una junta fría le da un muelle que se mueve bajo la herramienta.
¿Qué hacen 18–27 µm al ajuste prensado?
Lo cierran. La capa cae en el taladro y en el diámetro exterior, así que la interferencia de 0,02–0,05 mm se consume por los dos lados, y la medida previa al recubrimiento debe dejar sitio para la capa.
El efecto es lo bastante grande para decidir el montaje. En un diámetro, la capa añade 0,036–0,054 mm, más ancho que toda la banda de interferencia, así que un anillo cortado a medida final antes de recubrir llega demasiado apretado.
La comprobación es un prensado de prueba a 200–600 N con la caja de apoyo, resuelto en la etapa de post-mecanizado. Un calibre en la máquina lee metal; solo la prensa lee metal más capa.
¿Cuándo debe pasar el anillo a inoxidable?
Cuando la condición de servicio cruza la línea decorativa: una estanqueidad de buceo, abrasión larga o una pared que tendría que bajar de 1,5 mm. En ese punto la ruta del zinc deja de ser la barata.
El torneado de inoxidable aguanta impactos y conserva un acabado cepillado, y el caso de la hucha muestra el mismo intercambio en otra pieza: la aleación se elige por el acabado y el ajuste, no para el maltrato.
El cambio es una decisión de utillaje tanto como de material. Un anillo de zinc ya en producción necesita un molde nuevo para ser un anillo de inoxidable, así que la decisión va antes del primer corte.
¿Qué cambia si el anillo va a PVD en lugar de Cu/Ni/Cr?
La paleta de colores se amplía y el proceso cambia. El PVD deposita una película fina en una cámara de vacío y puede producir tonos que la galvanoplastia no alcanza, y por eso una marca puede pedirlo en un bisel.
El PVD es una de las opciones de acabado superficial, y su intercambio es espesor y poder de penetración. Una película PVD es más fina que la pila de 18–27 µm, así que sigue de cerca la superficie pulida y muestra cada arañazo que el recubrimiento habría cubierto.
También cambia el ajuste prensado. Una capa más fina consume menos interferencia, así que el margen del taladro difiere de la versión recubierta y el ensayo debe repetirse con la nueva capa.
| Propiedad | Zamak 5 | Por qué importa en un anillo de bisel |
|---|---|---|
| Densidad | 6,6 g/cm³ (típico) | Fija el peso de 4,5±0,5 g en Ø35×1,8 mm |
| Estado de fundición | ASTM B86 AC41A | Da una composición conocida para recubrir y mecanizar |
| Pila de recubrimiento | Cu 8–12 / Ni 10–15 / Cr 0,1–0,3 µm | 18–27 µm en total, consumidos por el ajuste prensado |
| Límite de desgaste | Servicio decorativo | Buceo, contacto con piedra y agua salada quedan fuera |
Envíe la condición de servicio con el plano. El grado se deduce de ella, y la fundición a presión y las líneas de recubrimiento se pueden cotizar contra la misma condición.
FAQ
.webp)