
Boîtier aluminium HPDC : parois de 2,5 mm, planéité de 0,10 mm
Un boîtier de commande en aluminium moulé sous pression HPDC de 120×90 mm se joue sur deux faces : l'ouverture sur laquelle le couvercle se referme et la face supérieure sous laquelle la carte prend place. La variante coulée sous pression aluminium coule les parois de 2,5 mm, les nervures de 2,0 mm et les bossages M3 en une seule fois, puis fraise la face d'ouverture à plat et masque les faces d'appui avant le revêtement.
Le boîtier mesure 120×90×45 mm et pèse 380±30 g, la face d'ouverture étant tenue à 0,10 mm et les positions des bossages M3 dans Ø0,2 mm. Chaque valeur est une cible du plan, et l'alliage est désigné ADC12 selon ASTM B85 à l'état F brut de coulée.
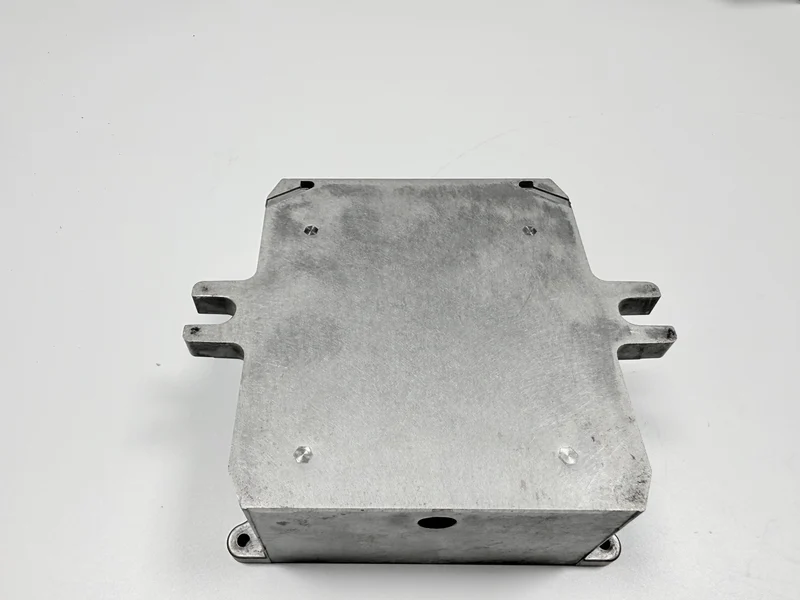
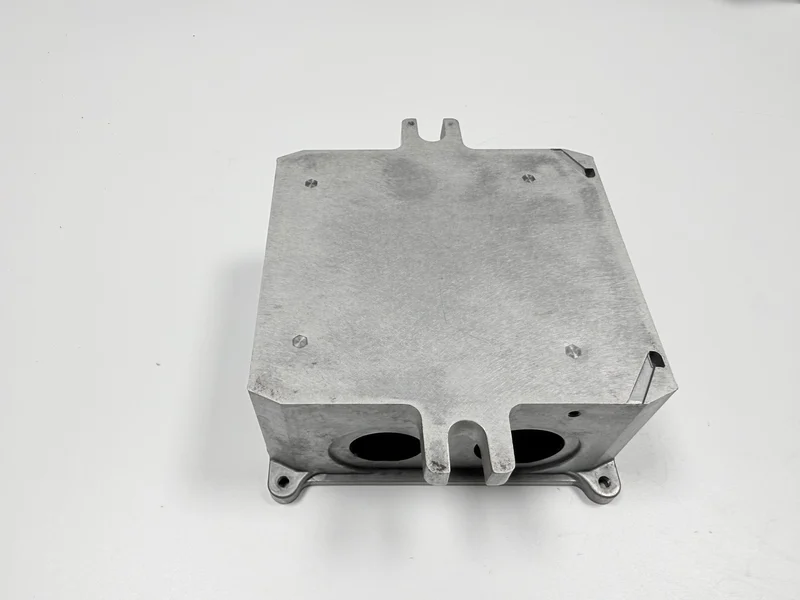
Que remplace la coulée sous pression sur un boîtier de 120×90 mm ?
L'aluminium moulé sous pression remplace un boîtier en acier plié ou un profil extrudé fermé par des embouts, et l'échange déplace le travail entre la presse et l'établi. Un boîtier plié ne demande aucun moule, mais une couture court le long de chaque angle.
À 120×90×45 mm avec une paroi de 2,5 mm, le moule donne la forme en une seule fois et l'établi prend en charge les deux faces fraisées, les bossages taraudés et les étapes de revêtement. La cote de paroi se fige en premier, et le point de départ de l'épaisseur de paroi défend la même thèse par l'autre bout.
Un boîtier plié concentre son coût dans la main-d'œuvre ; le boîtier coulé le concentre dans un moule taillé une fois, et une petite commande paie ce moule avant de payer le métal.
Quelles cotes sont figées avant la taille du moule ?
Cinq éléments se figent avant la taille du moule, parce qu'une modification après la taille est du travail de moule. Deux sont des limites et trois des valeurs nominales, et le tableau les sépare.
| Élément | Cible | Plage admise | Fixé par |
|---|---|---|---|
| Planéité de la face d'ouverture | 0,10 mm max | Pas plus de 0,10 mm | Moule et passe de finition |
| Contour à l'ouverture | 120×90 mm | ± 0,3 mm | Moule et découpe de l'ouverture |
| Épaisseur de paroi | 2,5 mm | 2,5 ± 0,2 mm | Moule et attaque |
| Épaisseur de nervure | 2,0 mm | Tolérance non indiquée | Moule |
| Position des bossages M3 | Ø0,2 mm max | Pas plus de Ø0,2 mm | Moule, puis taraudage |
Là où nervures, fenêtres et bossages se rencontrent, les caractéristiques de paroi décident lesquels des cinq se déplacent ensemble.
Pourquoi la face d'ouverture sert-elle de référence pour la coupe de la face supérieure ?
La face d'ouverture est la référence parce que le couvercle s'y referme et que la carte s'appuie sur des bossages qui se dressent depuis elle, si bien que chaque autre coupe dispose d'une face à mesurer.
Une passe ne peut pas finir les deux faces et tenir cette référence ; la chaîne se fait donc en deux passes : ébaucher la face d'ouverture pour établir la référence, fraiser la face supérieure depuis elle, détendre les contraintes, puis finir la face d'ouverture. Cet ordre est une hypothèse en attente de validation par la fonderie.
Une référence prise sur la face supérieure inverse les deux passes. Poser la référence sur la face d'ouverture coûte une décision au stade du plan ; la déplacer plus tard coûte un second montage sur chaque boîtier.
Comment des parois de 2,5 mm se remplissent-elles autour de nervures de 2,0 mm ?
Dans ce dessin de moule, l'attaque est placée sur la section épaisse du fond, en attente de validation par la fonderie, si bien que le métal entre par le fond, le traverse et monte dans les parois de 2,5 mm depuis l'intérieur. Les nervures de 2,0 mm s'alimentent sur la paroi qu'elles rencontrent, et la racine de nervure la plus éloignée de l'attaque se remplit en dernier.
Un métal liquide à 650–680 °C et un moule à 200–230 °C forment la fenêtre typique, et elle est étroite parce que la paroi se fige avant les nervures. Baissez la température du métal et la paroi risque un manque de soudure avant que les nervures ne se remplissent ; montez-la et les racines demandent plus d'alimentation que l'attaque ne peut en laisser passer.
Une racine de nervure est un point chaud dans une pièce sans autre section épaisse. La page des racines de nervure traite des retassures sur cette face.
Où se situe la fenêtre de coulée pour un boîtier mince ?
La fenêtre de coulée tient à trois réglages plutôt qu'à une valeur : l'intensification porte la pression d'injection à 70–90 MPa après le remplissage, le cycle dure 55–75 s, et les trop-pleins occupent les quatre angles. La pression agit à travers l'attaque au fond, si bien qu'une paroi éloignée en reçoit moins.
Le cycle garde le moule en température entre les coulées, et les quatre trop-pleins d'angle prennent le front froid avant qu'il n'atteigne une racine de nervure. La pression et le cycle sont typiques ; l'implantation des trop-pleins est une cible du plan.
Parce que le cycle tient 55–75 s, le temps de presse forme un bloc du devis, et un cycle plus long renchérit chaque coulée.
Quelles faces sont usinées après la coulée ?
L'usinage couvre deux faces et un jeu de trous : la face d'ouverture, la face supérieure et les bossages M3. Les faces brutes gardent la finition du moule.
La chaîne passe par la coulée, la découpe des attaques, l'ébavurage vibratoire, le fraisage de la face d'ouverture et de la face supérieure, le taraudage, le lavage, le revêtement avec les faces d'appui masquées, et le contrôle final. Huit étapes, et la fraise et le taraud sont les deux qui changent une cote.
Deux faces fraisées en deux montages font deux postes, et le bloc usinage d'un devis se sépare là. La place des fenêtres et des bossages contre ces faces est exposée dans quelles caractéristiques demandent un fraisage.
Pourquoi les bossages M3 sont-ils taraudés après l'usinage ?
Le taraudage vient après le fraisage parce que le taraud doit suivre la référence que la fraise vient de couper. Taraudez d'abord et le filet se place là où la coulée l'a placé, si bien que le bossage et la face s'écartent de tout ce que la fraise a enlevé.
Un filet coupé dans un bossage brut poreux peut s'arracher au montage, et un filet arraché met au rebut un boîtier qui porte déjà ses deux faces fraisées.
Les critères de libération de ce filet figurent sur la page du filetage arraché, dans la liste FAQ ci-dessous.
Pourquoi la face d'appui est-elle masquée avant le revêtement ?
Les faces d'appui portent un masque parce qu'un film de 60–80 µm entre deux faces qui doivent se toucher tient le couvercle hors de son siège.
Le masquage est un élément du plan plutôt qu'un consommable. Le plan de masquage nomme la face d'ouverture, le sommet des bossages et chaque trou M3, et la façon dont cette liste se construit par trou plutôt que par surface est exposée sur la page du masquage.
Ce boîtier reçoit deux finitions de surface sur des faces différentes : peinture en poudre à 60–80 µm à l'extérieur, et oxydation conductrice à 0,3–1,0 µm selon MIL-DTL-5541 Type II dans la cavité, là où un chemin de masse est nécessaire, et la page des revêtements conducteurs couvre ce film. La peinture en poudre de 60–80 µm et l'essai de quadrillage s'appliquent à la finition poudre ; la finition conductrice est libérée sur l'épaisseur et sur 2,5 mΩ de résistance de contact ou moins.
Comment la face d'ouverture de 0,10 mm est-elle libérée ?
Un marbre et une jauge d'épaisseur de 0,10 mm libèrent la face d'ouverture : la face repose sur le marbre et la lame ne doit pas entrer autour du cadre. La lecture vient d'une pièce libre, car une face mesurée dans le montage se lit au montage.
La passe de finition vient en dernier dans la séquence à deux passes, après la détente des contraintes si la gamme en comporte une. Un relevé d'exemple a trouvé six pièces sur 200 à 0,15 mm, et le recontrôle après le changement de procédé a lu 0,06 mm.
La raison pour laquelle une face bouge sous l'éjection et le bridage est traitée sur la page de la face d'ouverture, qui utilise le même contrôle au marbre.
Quels instruments libèrent un boîtier revêtu ?
Six contrôles libèrent un boîtier revêtu. La face d'ouverture passe sur un marbre avec une jauge d'épaisseur, les positions des bossages passent au MMT, et le tableau ci-dessous porte les quatre autres.
| Contrôle | Spécification | Critère d'acceptation | Instrument |
|---|---|---|---|
| Filet M3 | M3 | Le calibre passe, le non-passe est refusé | Calibre go/no-go |
| Couple d'épreuve | 2,5 N·m | Tient sans tourner | Clé dynamométrique |
| Épaisseur de revêtement, finition poudre | 60–80 µm | Dans la plage | Jauge magnétique de film |
| Adhérence du revêtement, finition poudre | ISO 2409 ≤ 1, classe 1 ou mieux | Classe 0 ou 1 | Outil de quadrillage |
| Face d'aspect | Aucune marque visible à 300 mm | Toute marque visible est refusée | Lampe D65 |
Le temps d'établi vient après les six contrôles, et le marbre et la lampe D65 tranchent la plupart des discussions parce que les deux jugent une face qu'aucun autre instrument ne voit. Un revêtement qui pèle au quadrillage échoue quoi que lise la jauge de film, si bien que les deux lectures vont sur un seul rapport.
Quand un boîtier plié ou extrudé est-il le meilleur achat ?
Un boîtier plié gagne quand la commande est trop petite pour amortir un moule, et quand le blindage n'est pas la fonction décisive. Un profil extrudé gagne quand la section reste constante et que les extrémités se ferment par des embouts, parce que son outillage coûte moins qu'un moule.
La coulée sous pression gagne quand une pièce doit porter des bossages, des fenêtres et une ouverture plane, et quand la commande court assez longtemps pour répartir le coût du moule.
Coulée et usinage sur une même commande font une seule chaîne, comme dans un couvercle de boîtier de base de données en aluminium.
Ce boîtier est destiné à un équipement intérieur, et le plan ne prévoit ni exposition extérieure ni brouillard salin. Demandez la paroi, les positions des bossages et la face d'ouverture comme trois lignes séparées avant de choisir un procédé.
Que contient un devis de boîtier HPDC ?
Quatre blocs couvrent les huit étapes, et le moule les porte tous sans constituer un bloc à lui seul. La coulée avec la découpe des attaques et l'ébavurage vibratoire prend les étapes un à trois, les deux faces fraisées avec le taraudage prennent les étapes quatre et cinq, et le lavage, le masque, le revêtement et les contrôles de libération prennent les étapes six à huit.
Sur un boîtier de 380 g, la matière est une entrée sur quatre, et un devis bâti sur le poids manque le moule, les deux passes de fraisage, le masquage et les contrôles de libération.
Le moule est une empreinte unique en H13 avec une durée de vie de 150 000 coups, et ce coût ne bouge pas avec la commande, si bien qu'une petite série en porte une grande part sur chaque boîtier. La détente des contraintes, là où la chaîne la porte, ajoute un créneau de four entre les deux passes de fraisage et tombe dans le troisième bloc.
Quatre éléments restent en attente de validation par la fonderie : la nuance ADC12, l'implantation du moule et sa durée de vie, la détente des contraintes et la finition de surface.
Envoyez le plan avec les cinq éléments figés, la surface choisie et la liste de masquage, et contrôlez la face d'ouverture et le filet sur le premier article.
FAQ
Que doit demander un acheteur avant de chiffrer un boîtier ?
Figez les cinq éléments avant la taille du moule, puis fixez la finition de surface et la liste de masquage avant la première pièce revêtue.
