Zamak 5 : densité 6,6 g/cm³ et budget de poids
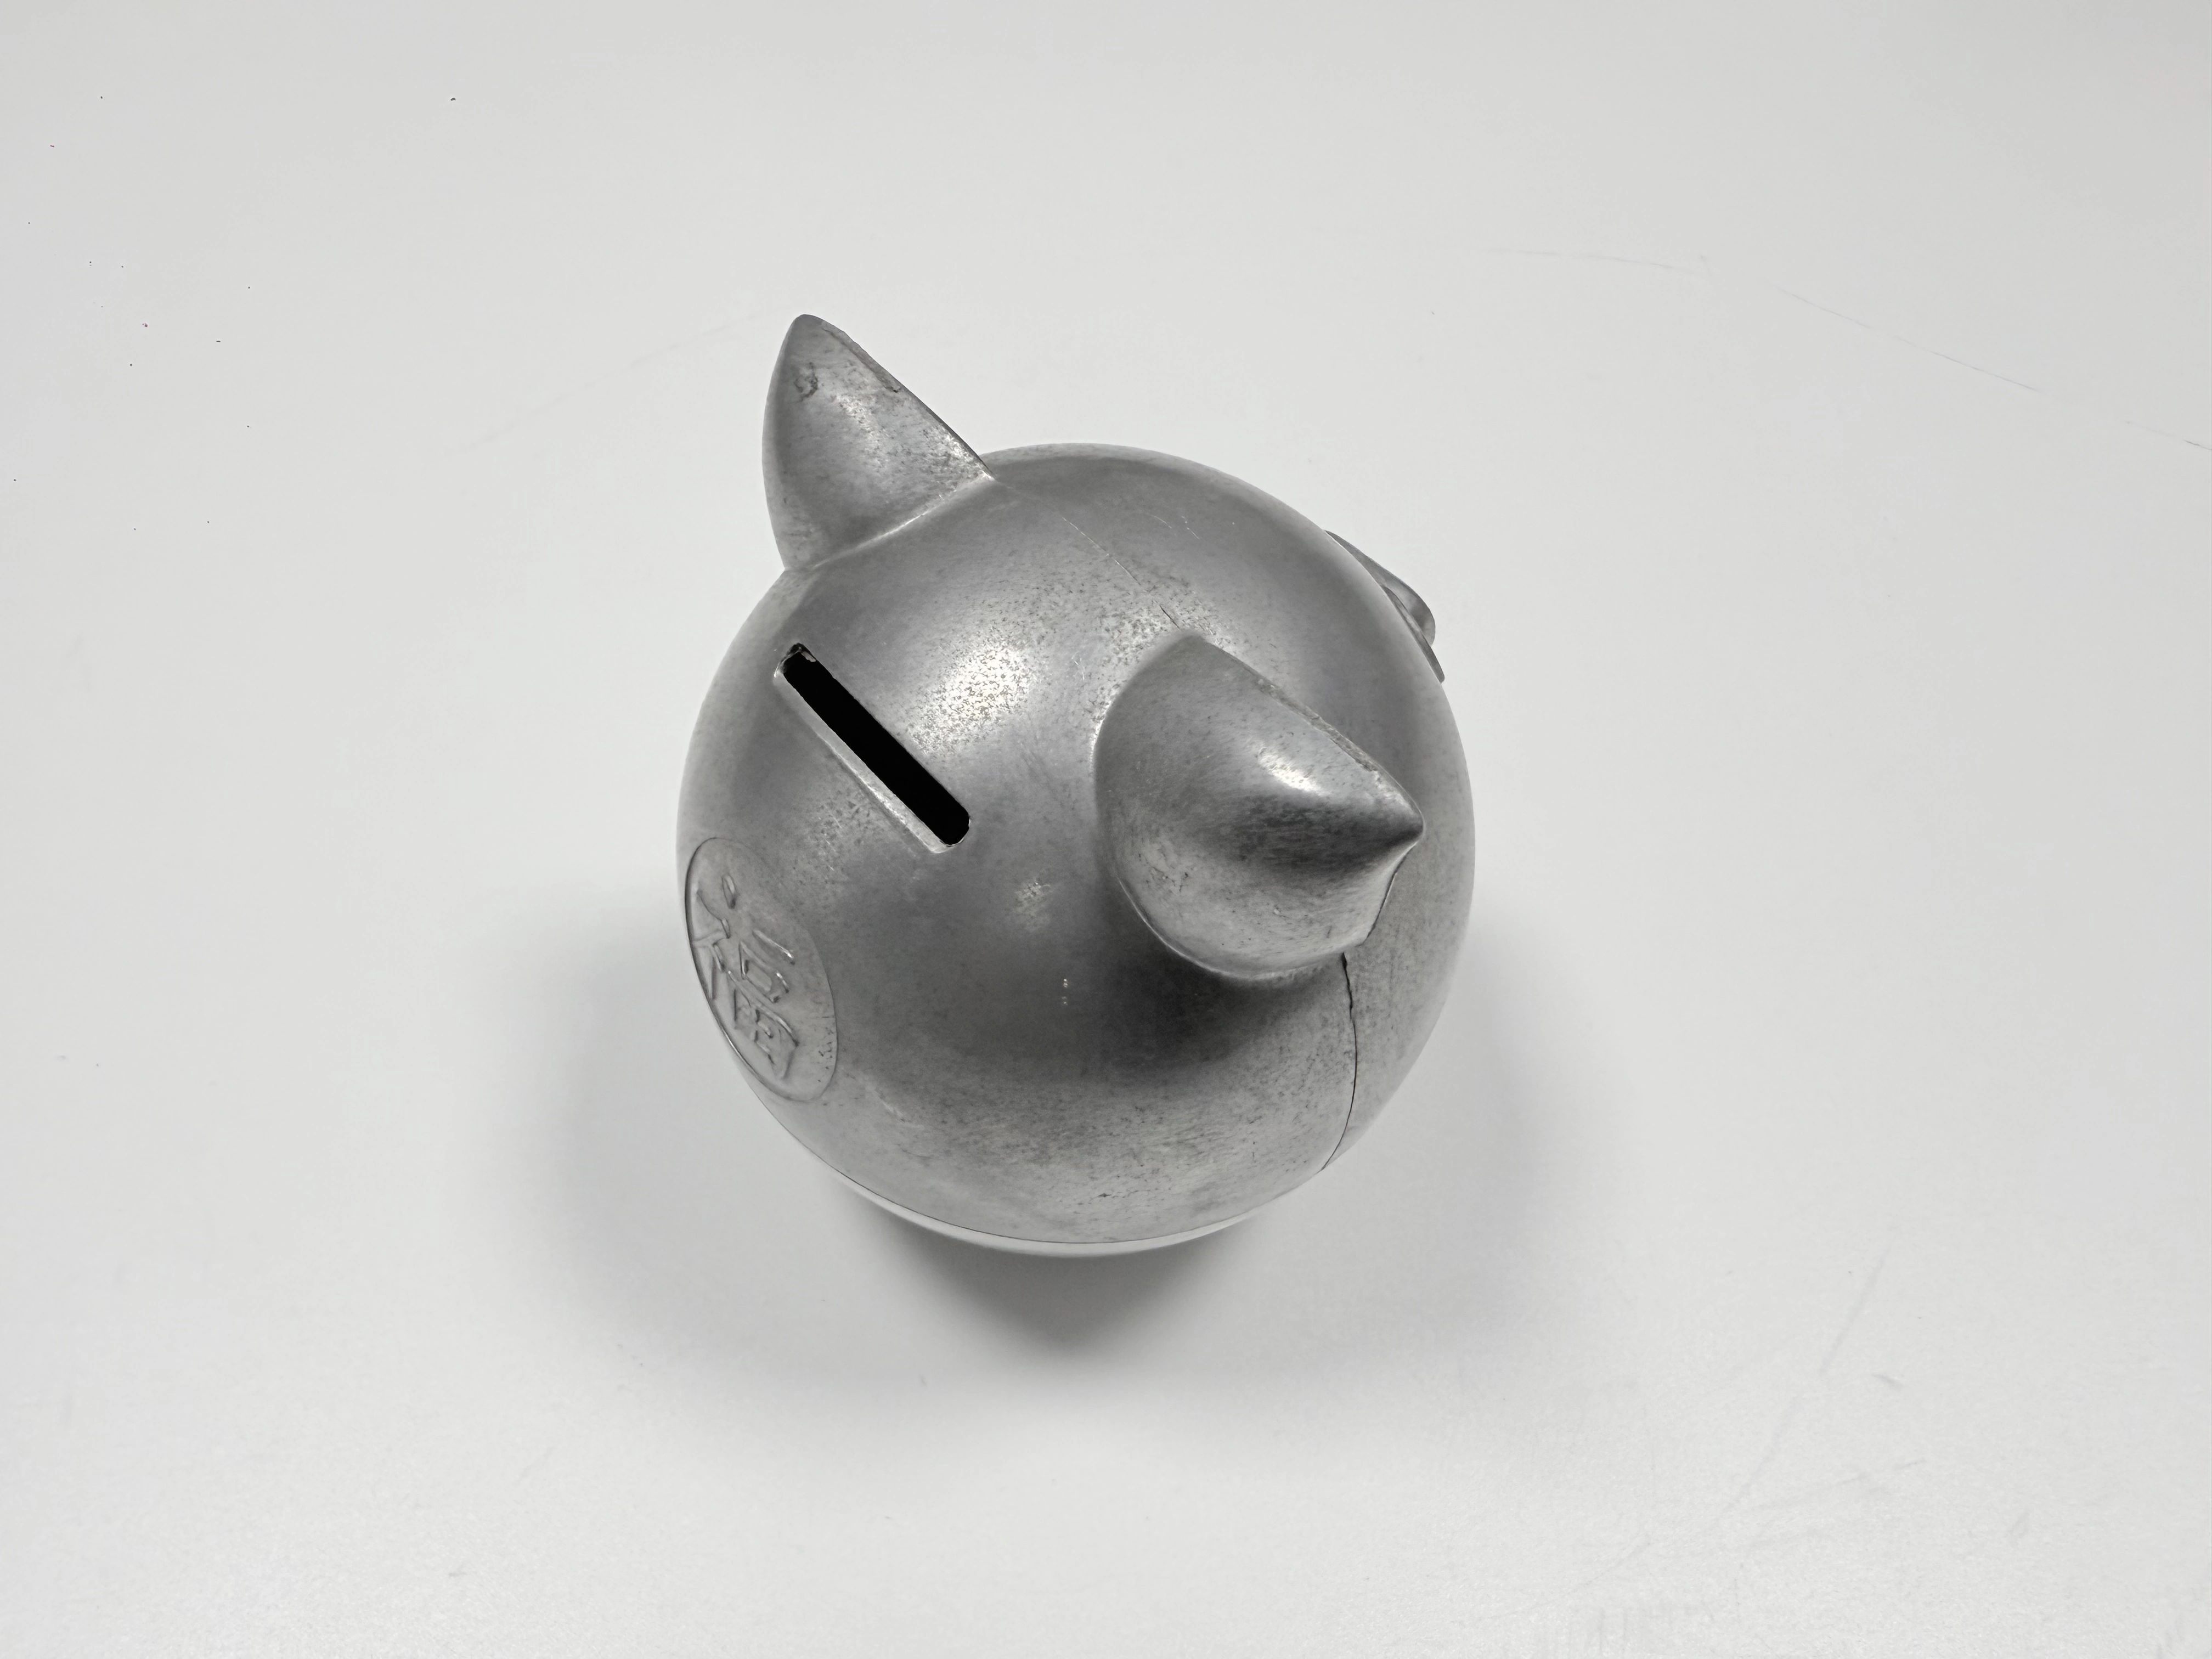
La densité du Zamak 5 se tient à 6,6 g/cm³, et ce chiffre est la seule donnée fixe d’un budget de poids de 300 g. Tout le reste est une décision de plan. Le 6,6 g/cm³ convertit un volume en grammes : la vraie question n’est donc pas le poids final, mais où va le volume. Une tirelire de 300 g bascule encore si cette masse se tient haut dans le corps en Zamak 5, et le plan de joint tranche cela avant l’outillage.
6,6 g/cm³ : ce que la densité fixe
La densité est une affaire de chimie, pas de procédé. Le Zamak 5 selon ASTM B86 tient 6,6 g/cm³ en valeur typique, et aucun changement d’épaisseur de paroi, de pression d’injection ou de température de moule ne la déplace. Le taux de change entre un plan et une balance est fixe : 1 cm³ de l’alliage pèse 6,6 g.
Le Zamak 3 porte les mêmes 6,6 g/cm³, donc une tirelire plus lourde ne peut pas venir d’un changement de nuance. La densité achète de la masse dans un volume donné, mais seulement proportionnellement. La dureté et l’usure suivent la composition et la section, jamais la masse au centimètre cube. Réglez quels chiffres appartiennent aux alliages de zinc et lesquels au plan avant d’ouvrir la revue.
Le budget de 300 g : base d’abord, paroi ensuite
Une cible de 300 g n’est pas un poids à atteindre en fin de projet. La cible est un budget de 45,5 cm³ de métal, et le plan doit placer ce volume avant que le moule ne soit taillé. Donnez d’abord sa part à la base, sur la section de 12 mm, puis répartissez le reste entre les deux coques à 1,2–1,5 mm. La nuance et la résistance relèvent du choix d’alliage ; les grammes relèvent du plan.
Ligne | Section (mm) | Volume (cm³) | Masse (g) | Tenu par |
|---|---|---|---|---|
Embase | 12 | 21,5 | 142 | Limite de retassure |
Deux coques | 1,2 | 24,0 | 158 | Épaisseur minimale de remplissage |
Total | mixte | 45,5 | 300 | Fenêtre de poids ±10 g |
La plage de paroi explique pourquoi l’ordre compte. Deux coques à 1,2 mm portent 158 g ; la même surface à 1,5 mm porte 198 g. Un écart de 40 g contre une fenêtre de 20 g signifie que personne ne peut choisir cette paroi à l’œil.
Autoredressement : c’est le centre de gravité qui décide
La tirelire se redresse parce que son centre de gravité se trouve sous le centre de courbure de la base. Inclinez le corps, et le poids agit sur un bras de levier fixé par l’écart de hauteur entre ces deux points. La masse se tient des deux côtés de cet équilibre et s’annule : une tirelire plus lourde avec un centre de gravité haut bascule au même angle qu’une légère.
Faites passer le budget par ce test. Placez 142 g à 6 mm au-dessus de la face de base et 158 g près de mi-hauteur à 50 mm : le centre de gravité combiné tombe près de 30 mm, environ un tiers des 95 mm de hauteur. Déplacez 30 g de la base vers la paroi, le centre monte, et la balance affiche toujours 300 g.
Une pièce, deux sections : 12 mm et 1,2 mm
La section de base fait 12 mm et la paroi 1,2–1,5 mm, un rapport de 8:1 à 10:1 dans une seule pièce moulée. Ce rapport fixe l’ordre de solidification : la paroi mince fige d’abord, la base reste liquide le plus longtemps, et le chemin d’alimentation se resserre entre les deux pendant que la base se rétracte encore. Un centimètre carré de paroi porte 0,79 g de métal ; la même surface de base en porte 7,9 g.
Moulez la base avec la coque pendant le moulage sous pression de zinc : toute la masse arrive en un cycle, sans lest séparé à poser et sans poche à usiner. La même géométrie décide quelle variable reste libre. La section de 12 mm est tenue par la limite de retassure et par le refroidissement, si bien que la masse ajoutée doit venir de la surface de l’embase, pas de son épaisseur. Dans l’autre sens, une base plus mince économise des grammes que la paroi ne peut pas dépenser, parce que 1,2 mm est déjà la limite de remplissage.
Pourquoi un insert en acier est la mauvaise réponse
Un lest en acier ressemble à la voie économique vers une base plus lourde. L’acier à 7,85 g/cm³ en valeur typique est 19 % plus dense que le Zamak 5 : 100 g d’acier demandent 12,7 cm³, quand 100 g de zinc en demandent 15,2 cm³. L’insert achète 2,4 cm³ d’espace, et rien d’autre.
Face à cette économie d’espace se tiennent une poche usinée, une fonction de retenue, un second matériau dans la ligne de revêtement et un couple galvanique à la fente à pièces. La base cesse aussi de faire partie de la même pièce moulée, et chacun de ces points est une modification de plan. Quand une embase moulée plus large atteint les mêmes 300 g, il ne reste à l’insert aucun mode de défaillance à corriger.
Retassures : où se situe la limite des 12 mm
La section de 12 mm garde la chaleur pendant que la paroi de 1,2 mm est déjà solide : la base tire donc son retrait du métal liquide le plus proche. Ce métal se trouve sous la face visible, et la face se creuse. Le polissage nivelle la rugosité locale, et le revêtement décoratif lit encore cette courbure faible comme un anneau brillant.
Trois réglages repoussent la limite vers l’extérieur. Placez l’entrée dans la section épaisse pour que la base soit alimentée en dernier, donnez de la dépouille à la transition, et faites tourner la base sur son propre circuit de refroidissement. Sans les trois, la limite honnête se situe sous 12 mm, et un budget bâti sur 12 mm ne tiendra pas. Une retassure qui n’apparaît qu’après revêtement est la version chère, parce que la pièce est déjà polie à ce moment.
Densité et tolérance : deux contrôles distincts
Le chiffre de densité soutient un contrôle de masse, pas un contrôle de géométrie. Une fenêtre de 300 ±10 g fait ±3,3 % de la cible, et 10 g de zinc font 1,5 cm³ de métal. Déplacez ces 1,5 cm³ de la paroi vers l’embase : la pièce pèse toujours 300 g, pendant que le centre de gravité se déplace et que le risque de retassure monte.
Le joint se mesure, il ne se pèse pas. Une cale d’épaisseur lit le joint, et aucune lecture de masse ne la remplace, parce que les mêmes 300 g arrivent avec un joint ouvert ou fermé. La pesée détecte une nervure manquante ; elle ne détecte jamais une arête que le polissage a arrondie. La tolérance de masse est le chiffre le plus large du plan et le moins utile pour l’ajustement.
Exemple chiffré : une embase de 300 g
Divisez la cible de 300 g par 6,6 g/cm³ : la pièce a 45,5 cm³ de métal à placer. Les deux coques présentent environ 200 cm² de surface : un fût de Ø60 sur 95 mm de haut, plus les deux demi-calottes. À l’extrémité mince de 1,2 mm, cette surface consomme 24,0 cm³, soit 158 g.
Il reste 21,5 cm³, soit 142 g, pour la base. Étalé sur une section de 12 mm, ce volume couvre 17,9 cm², une embase d’environ 48 mm de diamètre. Une embase pleine de Ø60 à la même épaisseur de 12 mm prendrait 33,9 cm³ et 224 g, poussant la pièce finie à 382 g, soit 82 g au-dessus de la fenêtre. Ces quatre étapes n’utilisent que la densité de l’alliage et les sections du plan : elles se transposent à une pièce en Zamak moulée et revêtue d’une autre forme.
Contrôle : ce qu’une balance ne peut pas prouver
Trois contrôles couvrent le budget, et un seul a besoin d’une balance. La balance confirme 300 ±10 g. Un essai d’inclinaison et de relâchement confirme que la pièce se redresse avec les pièces chargées. Une cale d’épaisseur confirme le joint.
Le recouvrement entre les trois est faible. La balance voit le volume total, l’essai d’inclinaison voit le centre de gravité, et la cale voit le joint. Un lot qui ne passe que le premier contrôle a confirmé environ un tiers de ce que le plan demande.
Erreurs de calcul : quatre qui reviennent
Quatre erreurs reviennent dans la plupart des revues de poids. La densité multipliée par l’enveloppe extérieure compte la cavité à pièces comme du métal. Une base plus épaisse sert à combler un manque, et la retassure suit dans le lot.
Un insert est ajouté pour une masse qu’une embase plus large aurait fournie. La fenêtre de poids est lue comme un contrôle d’ajustement, si bien que le joint se valide à la balance. Le remède est le même pour les quatre : convertissez les grammes en cm³ avant de toucher au plan.
Questions fréquentes