
Tirelire culbuto : moulage sous pression et PVD
C’est le joint qui décide si une tirelire en moulage sous pression de zinc se lit comme un cadeau ou comme de la quincaillerie. Deux coques se rejoignent sur le plan de joint, et le plan y vise 0,05 mm, lu à la cale d’épaisseur sur l’assemblage fermé. Le polissage déplace ce joint, et une gamme qui usine la face d’assemblage avant la dernière passe de polissage ne le rattrape plus ensuite. Changez l’ordre, et la lecture change avec lui.
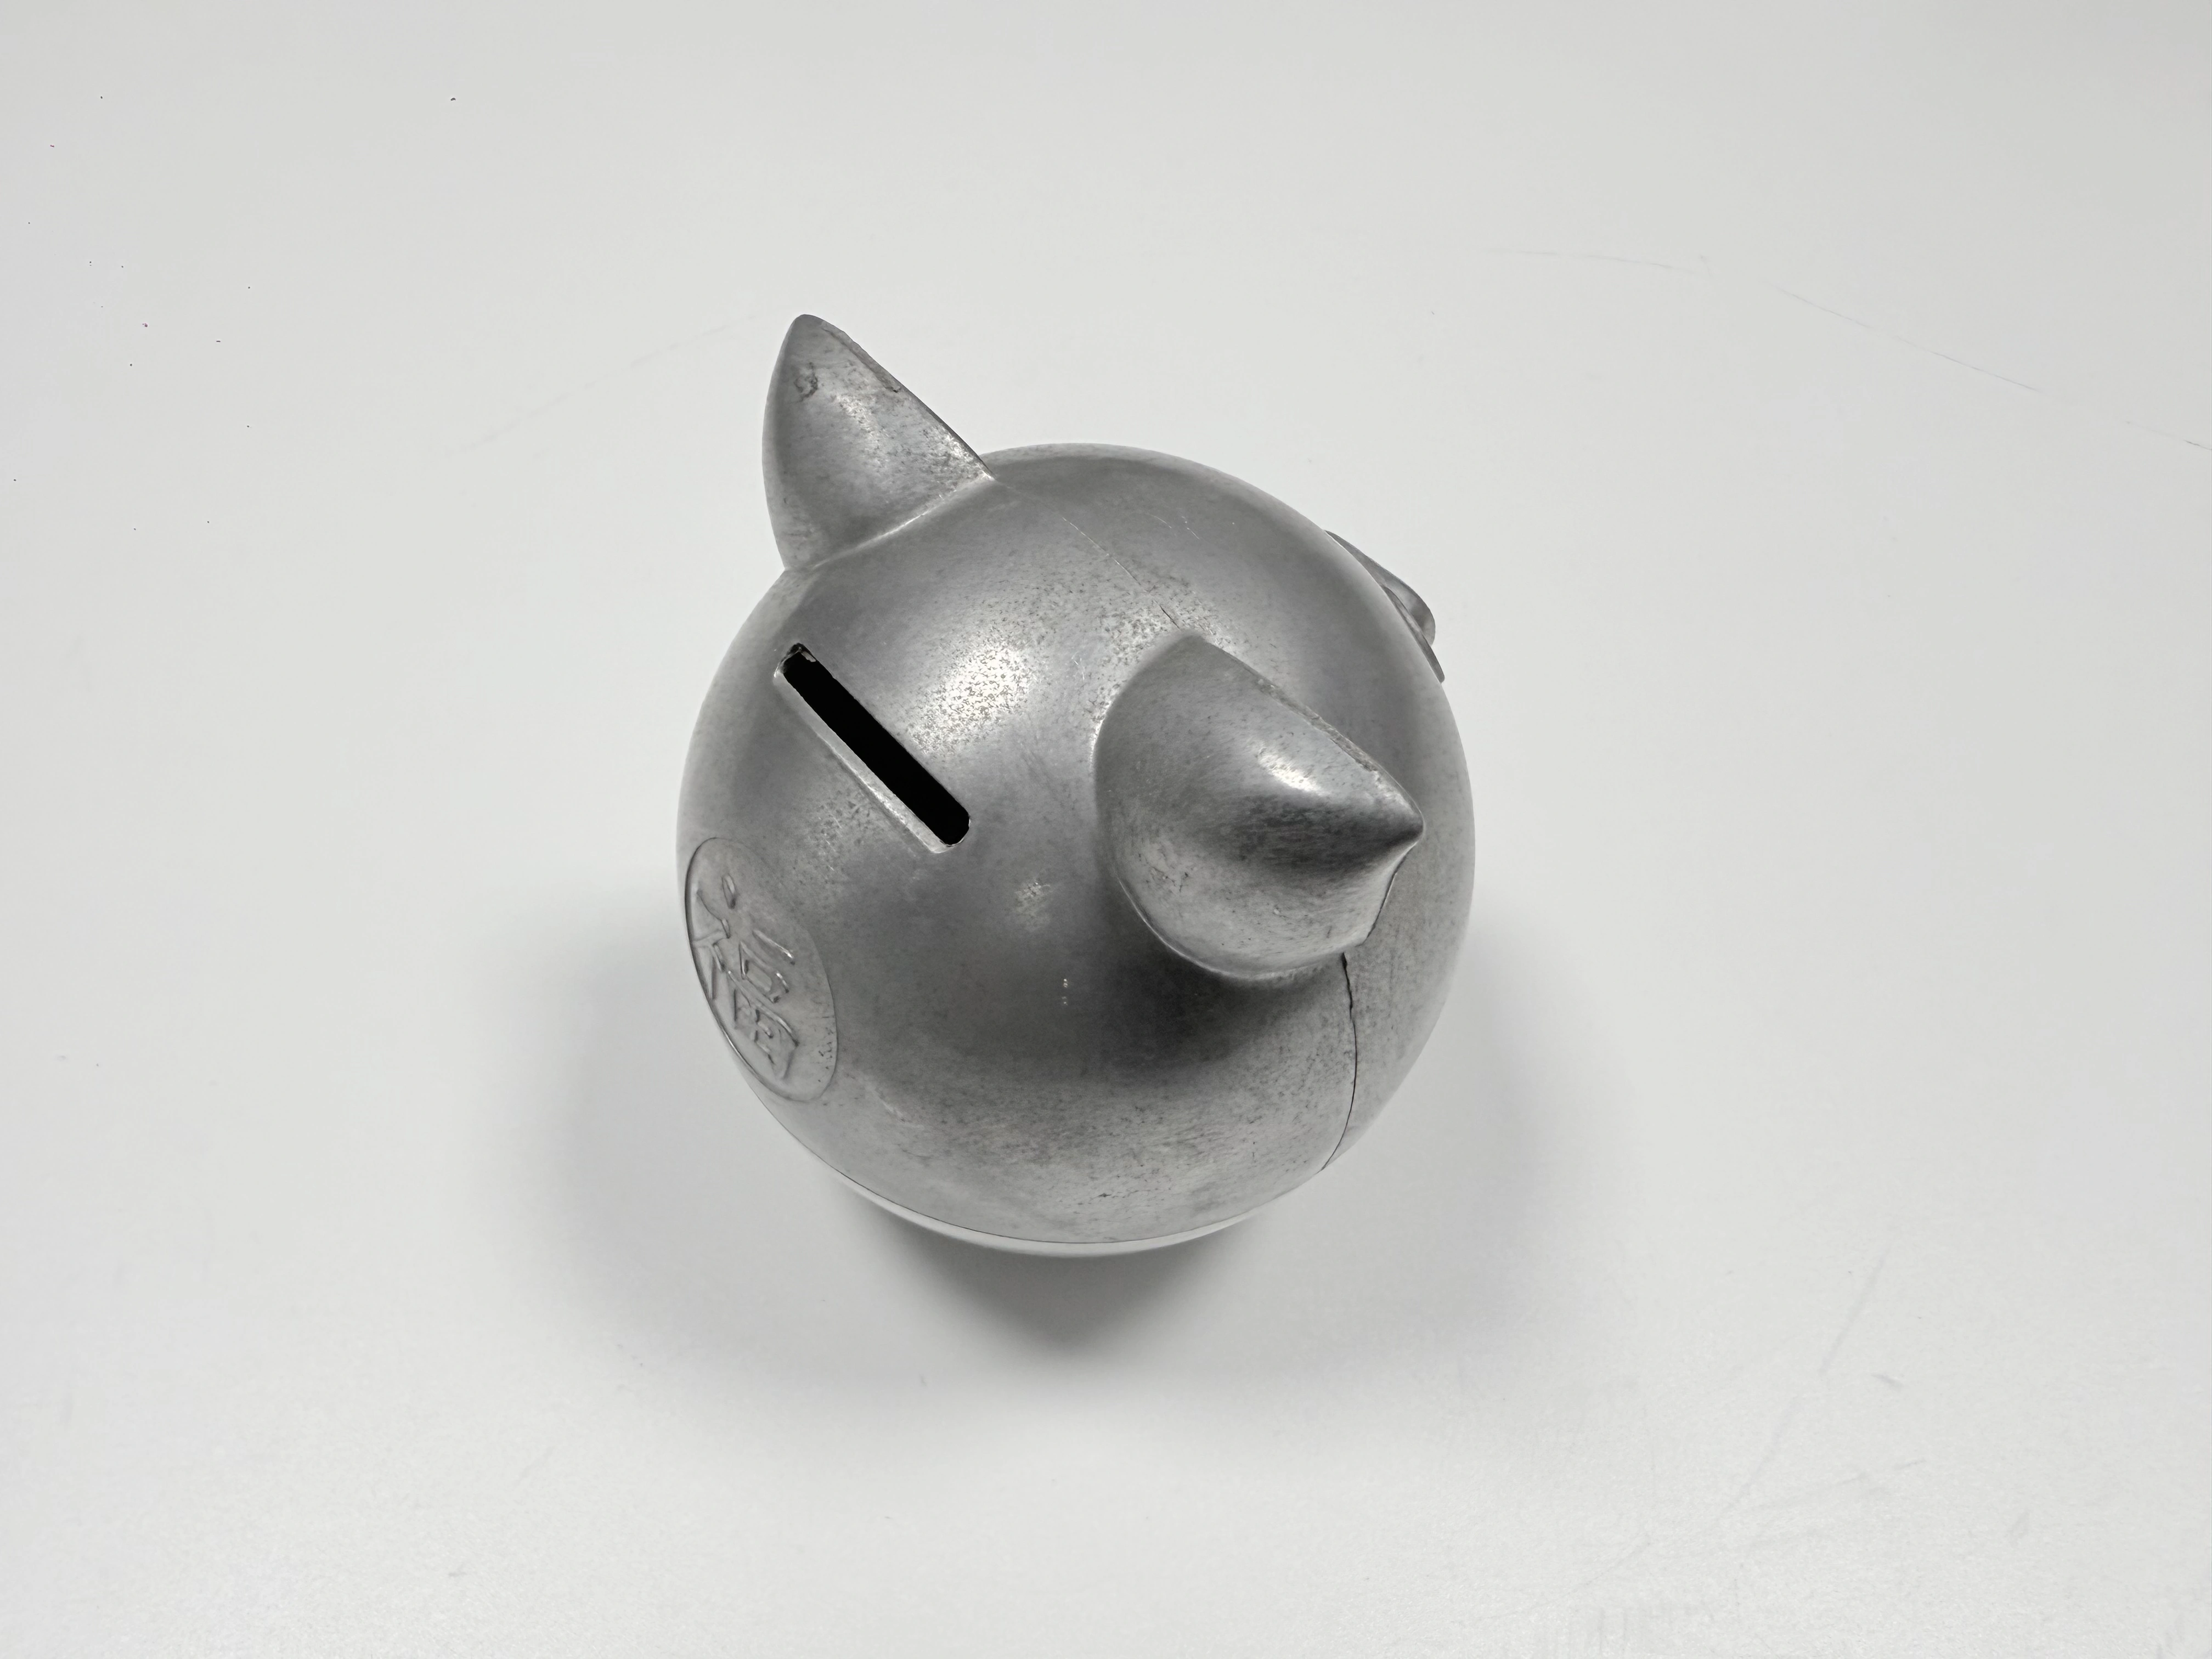
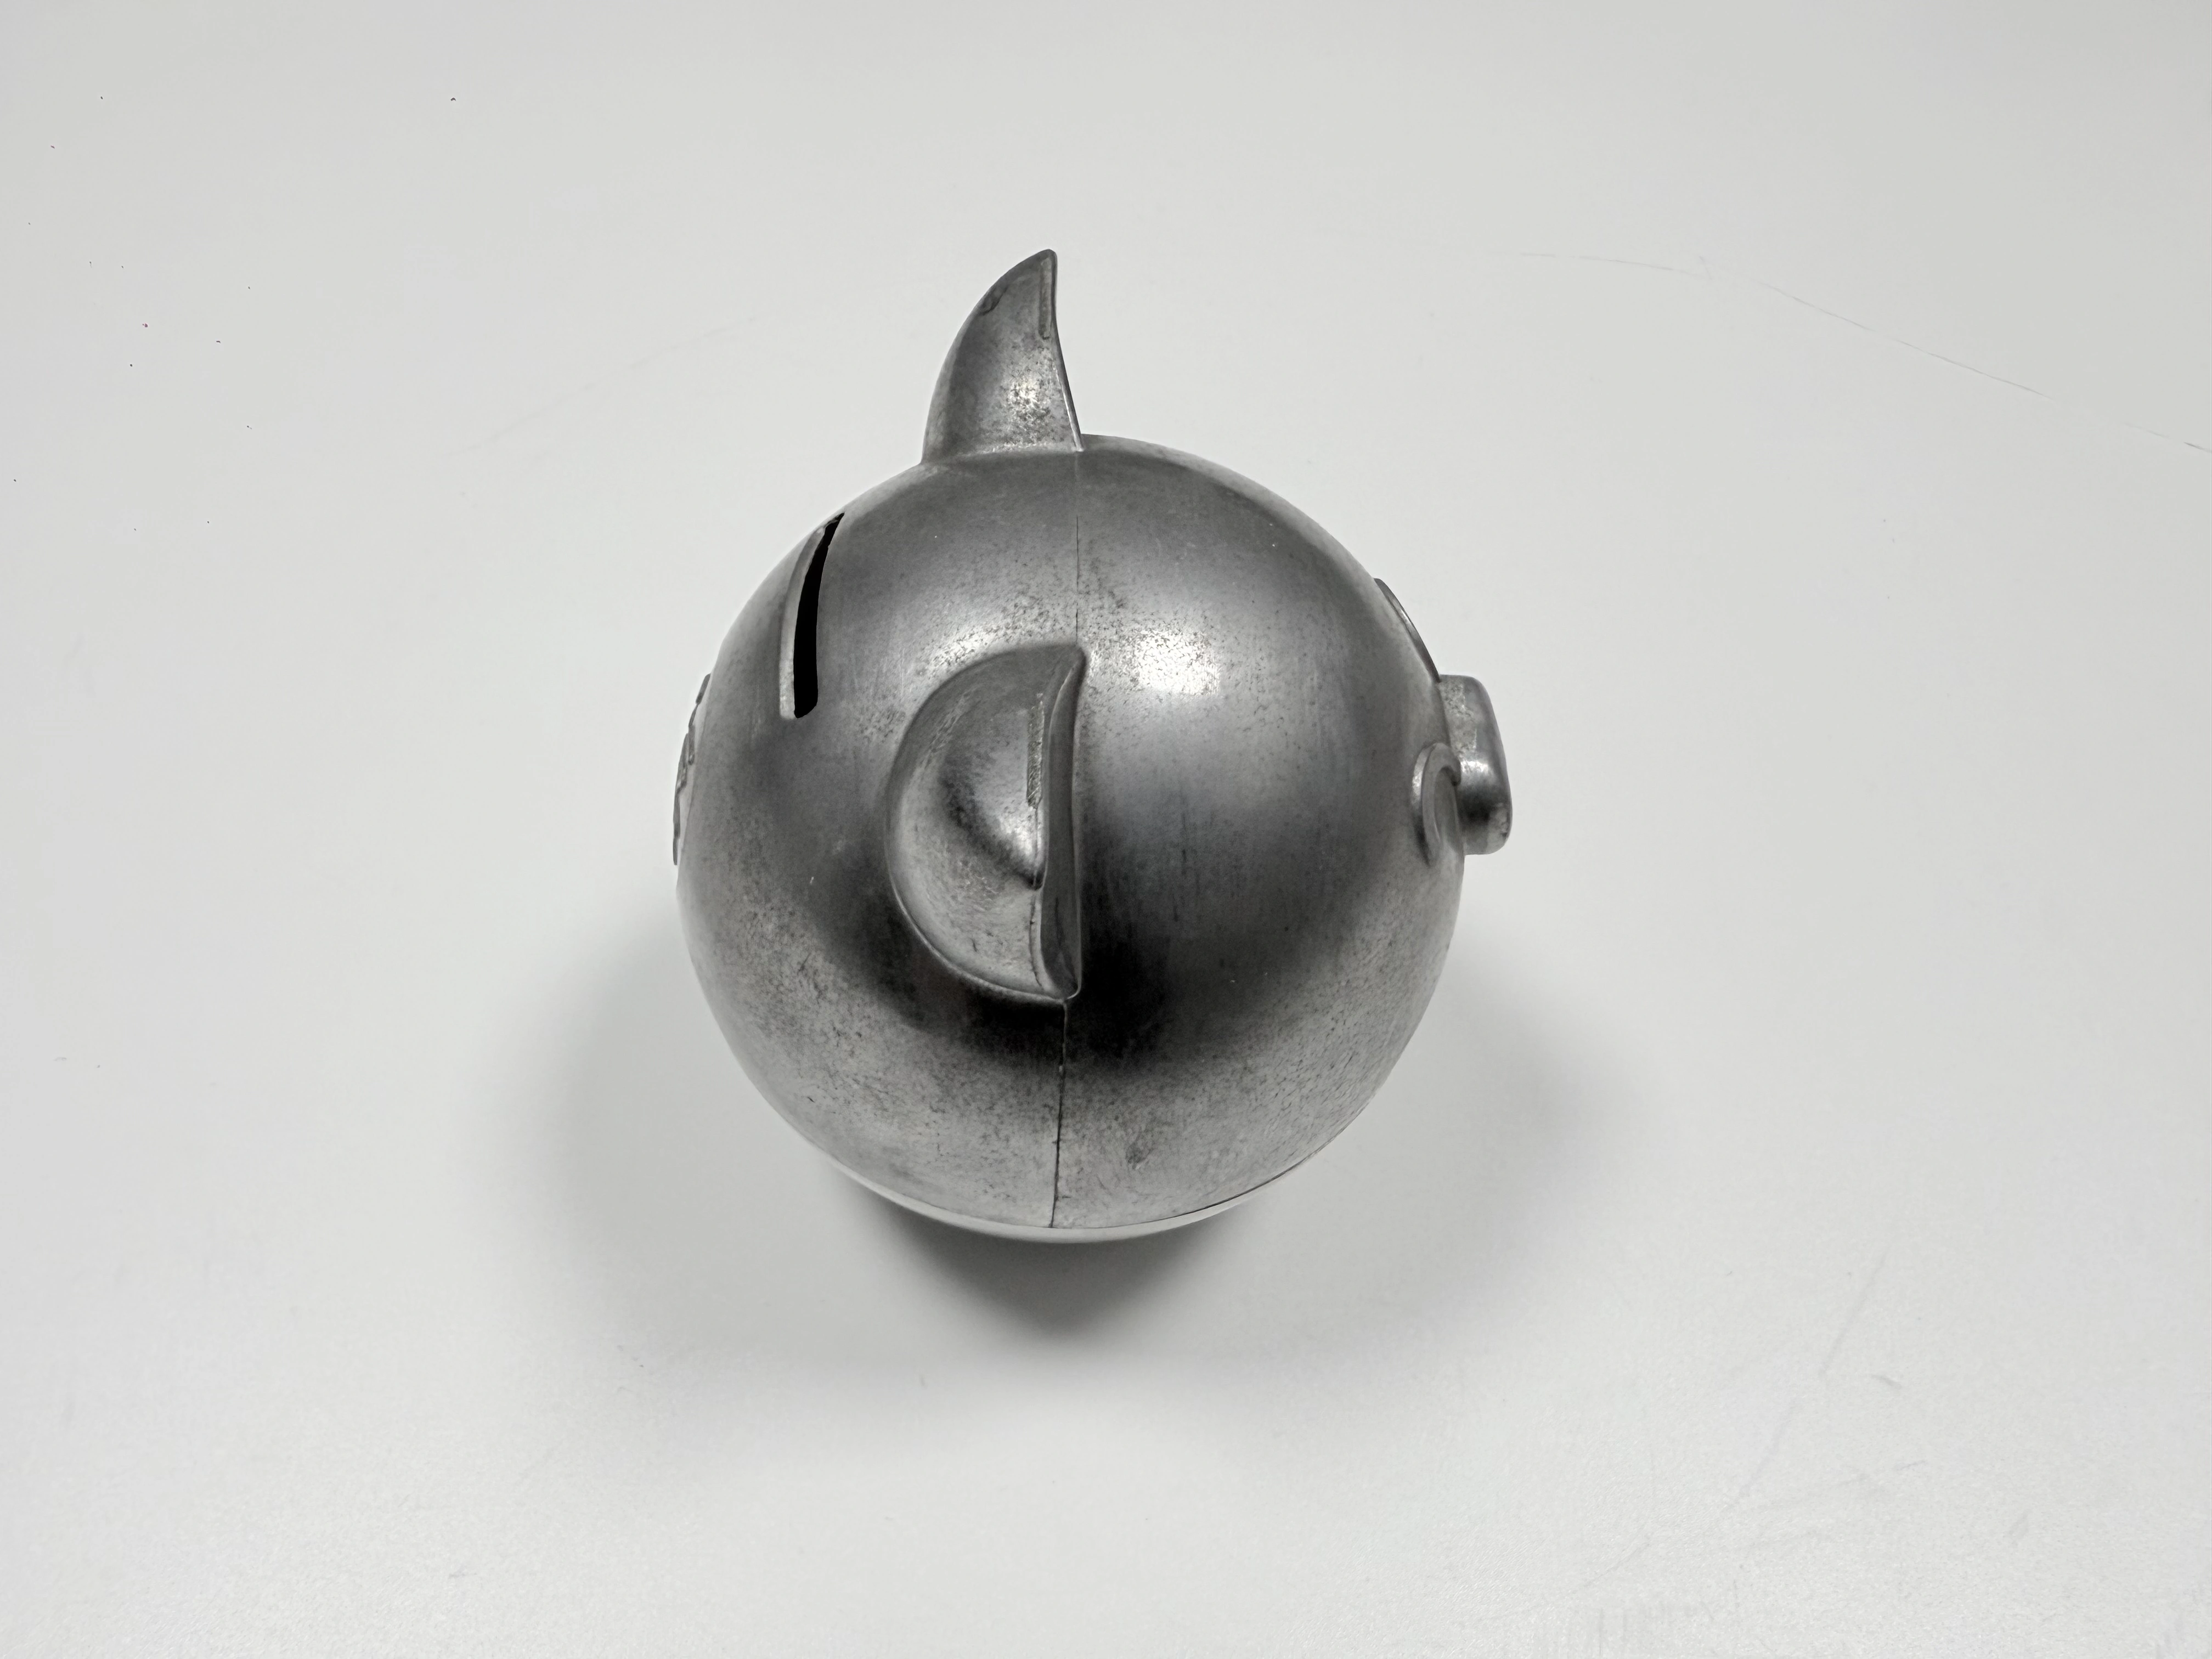
Trois jeux de cotes qui se contredisent
Trois jeux de cotes pilotent cette pièce, et trois étapes en sont responsables. Le moule fixe la hauteur totale à 95 mm, la base à Ø60 mm, une paroi de 1,2–1,5 mm et une section de base de 12 mm. La passe de finition fixe la planéité à 0,05 mm, et le revêtement ajoute 0,5–3 µm par-dessus ce que le polissage a laissé.
Ils se contredisent parce que le polissage se place entre le deuxième et le troisième jeu, et qu’il enlève du métal sur l’arête qui définit le joint. Une tolérance que la meule peut déplacer n’est tenue ni par le moule ni par la fraise. Le contrôle passe à celui qui mène la dernière passe de polissage.
Les tolérances générales de moulage suivent l’ISO 2768-1 classe f ; la face d’assemblage et le joint portent leurs propres cotes. Le tableau 1 va du moule au poste d’assemblage, et chaque ligne hérite de celle du dessus.
Dimension | Cote visée (mm) | Fixée par | Déplacée par |
|---|---|---|---|
Hauteur totale | 95 | Cavité du moule | Dépouille et retrait |
Diamètre de base | Ø60 | Cavité du moule | Usure du bloc de cavité |
Épaisseur de paroi | 1,2–1,5 | Cavité du moule | Pression de remplissage, éjection |
Section de base | 12 | Cavité du moule | Ordre de solidification |
Planéité de la face d’assemblage | 0,05 | Passe de finition | Force de serrage, usure de la référence |
Joint d’assemblage | 0,05 | Assemblage | Surépaisseur de polissage, état d’arête |
Ce que la tirelire doit faire : trois fonctions
La tirelire doit se redresser après une poussée, garder une charge de pièces et tenir sur un rayon de magasin. Le redressement dépend de la hauteur du centre de gravité par rapport au rayon de basculement, et la base intégrale de 12 mm fait ce travail à 300 g finis. La charge de pièces fait monter le centre de gravité : le contrôle d’équilibre se fait donc chargé.
Rien dans le profil de la coque ne crée ce retour. L’hémisphère suggère le mécanisme ; la répartition des masses est le mécanisme.
Alliage : pourquoi le Zamak 5
Le Zamak 5 (ASTM B86 AC41A) porte plus de cuivre que le Zamak 3, ce qui apporte de la dureté et de la tenue au fluage à la même température de coulée. Une paroi de 1,2–1,5 mm se remplit sur une injection de zinc sans la charge thermique d’un alliage plus chaud, et la surface se polit jusqu’à Ra 0,5 avant un film PVD à 120–150 °C.
Le prix à payer est la stabilité dimensionnelle sous charge permanente. Une pièce qui doit tenir un alésage pendant des années relève d’une nuance moins cuivrée ; une coque décorative avec un lest moulé dans sa base, non.
Base, paroi, plan de joint : le troisième conflit
La base tient 12 mm de section, et la paroi au-dessus court sur 1,2–1,5 mm. Cette marche décide où tombe le retrait. La section épaisse se solidifie en dernier ; la paroi mince fige d’abord et pince le chemin d’alimentation.
Ce qui reste, c’est de la porosité dans la base et une retassure dehors. Le revêtement ne cache pas la retassure : le film épouse le creux et ajoute du contraste, et la marque se lit comme un anneau brillant sous la lumière d’un rayon.
Les remèdes sont géométriques. Donnez de la dépouille à la base, amenez l’entrée dans la section épaisse, refroidissez la base à part, et tenez les règles de conception pour parois minces à travers la transition. Amincir la base pour économiser de la matière fait monter le centre de gravité, et la tirelire cesse de se redresser.
La base est moulée, pas rapportée. Un pavé en acier placerait la masse plus bas, au prix d’une pièce de plus, d’une étape de presse et d’un ajustement qui se desserre à la manutention.
Outillage : entrée, trop-plein, éjection
Deux décisions dans le moule fixent la face cosmétique : où tombe l’entrée et où se placent les broches d’éjection. L’entrée court dans le côté épais de la base, pour que le dernier métal à figer soit aussi le dernier alimenté. Le trop-plein se place après la fente à pièces, là où le front froid s’arrêterait autrement.
Les broches d’éjection vont à l’intérieur de la base, jamais sur la coque. Un plot de broche sur une face visible laisse une marque que le polissage aplatit et que le revêtement expose ensuite.
Un moule taillé pour un boîtier à dos plat ne fera pas cette coque. L’implantation d’éjection n’a nulle part où aller, et le trop-plein dont la paroi a besoin tomberait sur une face cosmétique. L’outillage de moule d’une tirelire en deux coques commence par cette implantation.
Coulée : garder la face visible sans pore
Le film ne peut pas cacher un pore. Un pore ouvert de 20 µm représente 6 à 40 fois l’épaisseur d’un revêtement de 0,5–3 µm, et le revêtement se dépose sur la paroi du pore aussi volontiers que sur la face. Ce qui arrive en point sombre arrive plus sombre après revêtement.
Cinq défaillances atteignent la ligne de revêtement, et la plupart commencent avant le polissage. Le tableau 2 indique où chacune se voit et ce que le contrôleur mesure.
Défaillance | Où elle se voit | Cause | Critère |
|---|---|---|---|
Gorge en V au joint | Ligne de joint, après polissage | Arête roulée par la meule | Aucune entrée au-delà de l’arête usinée |
Anneau de retassure | Transition de base, après revêtement | Section épaisse affamée par la paroi mince | Invisible sous D65 |
Jointure froide | Angle opposé de la paroi mince | Front figé avant le trop-plein | Aucune ligne de recouvrement sur une face visible |
Ligne d’ombre | Cavité profonde de la base | Angle du support, arête masquée | Aucune ligne sous D65 |
Pore ouvert | Face polie | Gaz piégé près de l’entrée | Aucune piqûre après la première passe |
La porosité sous la surface est un autre problème, et une passe ultérieure l’ouvre. Un pore qui apparaît après la première passe ne se remplit pas à la seconde : la surface brute se contrôle donc avant que la meule ne la touche.
Ordre d’usinage : route A contre route B
Deux routes arrivent au même plan, et une seule tient le joint. La différence tient au moment où la face d’assemblage reçoit sa dernière coupe, ce qui en fait une décision d’usinage CNC de reprise.
La route A usine la face d’assemblage, polit la face visible, puis revêt. Un montage pour la coupe, une passe de polissage, aucun second serrage. La meule roule sur l’arête qui vient d’être usinée, et deux arêtes arrondies forment une gorge le long du joint, qui se resserre vers la ligne de contact.
Cette gorge n’est pas un écart. Les deux coques se touchent toujours sur la ligne de contact ; le polissage a taillé un V dans la matière de part et d’autre. Une cale de 0,05 mm glisse jusqu’à ce que la dépouille serre la lame : la lecture est une profondeur d’insertion, pas la distance entre les moitiés.
La route B polit d’abord, usine ensuite la face d’assemblage depuis l’assise de base usinée, puis revêt. La coupe finale enlève l’arête arrondie et fixe le joint après la dernière étape capable de déplacer du métal. Le coût est un serrage supplémentaire par pièce.
Un exemple de dossier de lot montre la différence. En route A, la cale entrait de 0,10–0,12 mm au joint sur la plupart des pièces, face à une règle qui n’admet aucune entrée, et repolir déplaçait encore la lecture. Le passage en route B a ramené la lecture là où la lame s’arrête sur l’arête usinée.
Polissage : Ra 0,5 sans déplacer le joint
Ra 0,5 µm est une moyenne, et la moyenne n’est pas ce que le film voit. Rz est la valeur pic-creux, et le couple de travail sur une face de zinc revêtue est Ra 0,5 avec Rz 2–4. Une surface qui respecte la cote Ra en portant des pics plus hauts que le film montrera des rayures.
Le polissage se fait en étapes : une passe de coupe qui enlève la peau de moulage, et une passe de couleur qui amène la face à Ra 0,5. S’arrêter à la passe de coupe laisse une rayure directionnelle qu’aucun revêtement ne couvre. Passer la passe de couleur sur l’arête du joint la roule.
Un chiffre de Ra seul n’est pas un critère d’acceptation pour le PVD. Le plan a besoin des deux chiffres et de l’état d’arête au joint, sinon deux fournisseurs certifieront deux surfaces différentes. Les options de finition de surface plus larges pour les pièces en zinc suivent le même ordre.
PVD : empilement, couleur, masquage
Le PVD dépose à 120–150 °C et construit 0,5–3 µm, assez mince pour que le substrat décide du résultat. L’adhérence se contrôle selon ASTM D3359 à 4B–5B, la corrosion selon ASTM B117 sur 48 h, et la couleur sous une cabine D65.
L’empilement décide de ce que montre une face masquée. Un PVD décoratif sur zinc repose en général sur une sous-couche de cuivre et de nickel électrodéposée, le film de surface apportant la couleur et l’usure, la sous-couche le nivellement et la résistance à la corrosion. Avec cet empilement, la face d’assemblage masquée montre du nickel. Sans lui, la même face montre du zinc, et l’arête masquée devient le premier point de corrosion.
Sur cette pièce, l’empilement est cuivre/nickel plus une couche PVD, sous réserve de confirmation avec la spécification de l’atelier de revêtement. Un plan qui ne dit que PVD laisse la sous-couche, son épaisseur et les faces masquées indéfinies, et trois devis décriront trois pièces.
Le masquage relève de la revue d’outillage, pas de la file de revêtement. La face d’assemblage, la fente à pièces et les bossages de vis restent masqués pendant le montage sur support et la mise sous vide. Le détail du revêtement se trouve dans PVD sur pièces moulées sous pression en zinc, et la fenêtre de procédé dans revêtement PVD.
Assemblage : joint, pièces, essai de chute
L’assemblage ferme deux coques sur une face d’assemblage masquée, pose les vis, et lit le joint à la cale de 0,05 mm en quatre points autour du joint. Le contrôle se fait sur la tirelire fermée, pas sur les moitiés.
La charge de pièces entre avant le contrôle d’équilibre final. Une tirelire qui se redresse vide et reste couchée pleine a un problème d’équilibre, pas un problème de joint.
Les essais de chute et de manutention sortent de ce plan. Un usage intérieur, cadeau et rayon, ne porte aucune prétention de tenue aux intempéries, et une étape de revêtement ne change pas ce périmètre. Le trajet de la première pièce à la commande répétée est écrit comme cas de la tirelire.
Contrôle : quatre jalons
Quatre jalons séparent une pièce finie d’une pièce rebutée, et chaque jalon possède un instrument. Le deuxième compte le plus, parce que c’est le dernier avant que la surface ne devienne chère.
Jalon | Contrôlé | Instrument | Critère |
|---|---|---|---|
1 Brut de moulage | Face visible, reste d’entrée, trop-plein | Œil, lumière rasante | Aucun pore ouvert, aucune retassure |
2 Après polissage | Rugosité, arête du joint | Profilomètre portable | Ra 0,5, Rz 2–4, arête intacte |
3 Après passe de finition | Face d’assemblage, référence | MMT sur l’assise de base | Planéité 0,05, joint 0,05 |
4 Pièce revêtue | Joint, adhérence, couleur, brouillard salin | Cale, ruban, cabine D65, enceinte | Aucune entrée, 4B–5B, 48 h |
Un jalon qui rapporte un chiffre sans l’instrument qui l’a produit n’est pas un jalon. La lecture à la cale, la valeur Ra et la note d’adhérence appartiennent chacune à un instrument nommé sur le plan.
Postes de coût : polissage, PVD, temps CNC
Le coût de cette pièce tient à trois endroits, et aucun n’est l’alliage. Le serrage supplémentaire pour la passe de finition est le plus petit. Polir à Ra 0,5 avec une arête maîtrisée demande deux passes, et le coût PVD suit la densité du support et la main-d’œuvre de masquage, pas le poids de la pièce.
La route A est la moins chère sur le papier. Elle cesse de l’être la première fois qu’un lot échoue au contrôle du joint et que chaque pièce demande un second polissage.
Envoyez la demande de devis avec le plan d’assemblage, la cote de face d’assemblage et la liste des faces masquées. Les contrôles de première pièce sont la lecture du joint à la lame de 0,05 mm et le Ra avec Rz sur la face visible.
Questions fréquentes
