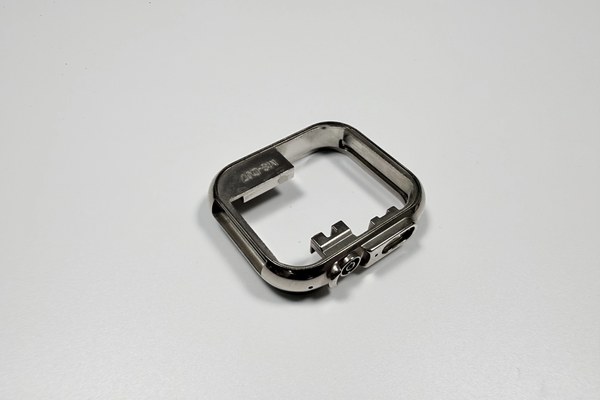
Zamak 5 pour boîtiers de montre : densité et revêtement
Le Zamak 5 fixe deux nombres avant le devis. La densité de 6,6 g/cm³ tient le poids fini à 12±1 g avec le volume d'enveloppe, et la peau de coulée reçoit 18–27 µm de Cu/Ni/Cr. Les deux relèvent de l'alliage et du métal d'apport, pas de la ligne de revêtement. Les alliages de zinc forment la famille ; le Zamak 5 dépasse le Zamak 3 en résistance et le paie par une fluidité un peu moindre.
Quand faut-il chiffrer une carrure en Zamak 5 ?
Le Zamak 5 entre dans le devis dès que le plan fixe une paroi de 0,9–1,2 mm, une arête revêtue et un poids fini proche de 12±1 g. Sous 0,9 mm, l'alliage n'est plus la question ouverte : aucun matériau ne remplit une section que le moule n'atteint pas.
Au-dessus de cette paroi, trois propriétés décident. La densité tient la coque à 12 g, la peau de coulée se polit au miroir sous le revêtement, et l'alliage usine une perçage Ø1,5 mm sans arrachement. Une carrure qui doit tenir 0,03 mm de hauteur de marche après revêtement reste dans ce domaine, parce que cette tolérance se fraise et ne se coule pas.
Pourquoi un coup remplit-il quatre empreintes ?
Quatre empreintes en inserts 8407, conçues pour 300 000 coups, conviennent à cette carrure : la paroi de 0,9 mm se remplit avant la solidification et quatre fronts restent dans une même fenêtre. Avec une paroi plus épaisse, la disposition revient à une empreinte, comme le montre la fonte de zinc à paroi mince.
Le nombre d'empreintes est une décision de coût. Un moule à quatre empreintes coûte plus qu'un moule simple, et son prix se divise par la série, par le nombre de pièces, non par le nombre d'empreintes : une série de 300 pièces divise ce moule par 300. Avant le métal, c'est déjà le premier poste du prix.
Que fixe l'ASTM AC41A dans un lingot de Zamak 5 ?
L'ASTM B86 AC41A fixe la chimie du lingot, pas la pièce coulée. Le tableau 1 donne les plages ; les plafonds d'impuretés sont les lignes que les acheteurs sautent le plus souvent.
Élément | Plage (%) | Plafond (%) | Ce qu'il règle |
|---|---|---|---|
Al | 3,9–4,3 | — | Fluidité à 0,9 mm |
Cu | 0,75–1,25 | — | Résistance, vieillissement |
Mg | 0,03–0,06 | — | Croissance du grain |
Pb | — | ≤0,003 | Fragilité à chaud |
Cd | — | ≤0,002 | Fragilité |
Sn | — | ≤0,001 | Fissuration intergranulaire |
Aluminium, cuivre et magnésium n'ont qu'une plage, sans plafond séparé. Plomb, cadmium et étain n'ont qu'un plafond, sans plancher. Le cuivre règle la résistance et le vieillissement, le magnésium tient le grain, et les trois plafonds empêchent un mauvais bain de rendre la série cassante. Une charge composée de retours d'attaque et de crasses dérive vers le haut de la plage cuivre : le bain se contrôle donc selon la norme, pas selon le dernier certificat.
Pourquoi le zinc supporte-t-il un revêtement Cu/Ni/Cr ?
Le zinc reste actif en acide comme en base : le revêtement doit fermer toute la surface, et les trois couches se partagent le travail. Le cuivre accroche, le nickel porte la barrière anticorrosion, le chrome prend l'usure et la couleur. Elles courent à 8–12 µm, 10–15 µm et 0,1–0,3 µm, soit 18–27 µm par face.
Le zinc peint évite les trois bains à moindre coût de départ et cède sur l'arête, là où le boîtier frotte la manche. Parce qu'un boîtier de montre travaille sur ses arêtes, la voie peinture échange un procédé moins cher contre une vie d'aspect plus courte. Une pièce décapée repasse les trois bains et reprend la file des montages : une cloque découverte tard coûte donc le délai et l'aspect. Les notes de revêtement comparent les voies.
Quel défaut de surface le revêtement révèle-t-il en premier ?
La cloque est le premier défaut que le revêtement montre, et elle naît dans un pore qui atteint la peau, pas dans le bain. L'acide du bain de cuivre reste dans le trou, le film de nickel le ferme, et la chaleur soulève la couche. Dégraissage et activation nettoient la surface mais ne vident pas un pore.
La porosité relève donc du moulage sous pression et non du polisseur. Un pore qui atteint la peau ne se rectifie ni ne se nivelle par le revêtement. Les pores qui n'atteignent pas la peau sont sans effet ; seul compte ce qui communique avec la surface.
Comment 18–27 µm de revêtement déplacent-ils un ajustement ?
18–27 µm par face élèvent aussi la face de marche du même montant. Sur le diamètre, les deux côtés s'ajoutent : 2 × 18–27 µm = 0,036–0,054 mm, ce qui dépasse déjà les 0,03 mm accordés à la marche.
Le tableau 2 décompose le budget de poids avec le volume d'enveloppe du plan et la densité typique.
Poste | Valeur | Base |
|---|---|---|
Volume d'enveloppe | 13,7 cm³ | 38,0×38,0×9,5 mm en bloc plein |
Densité | 6,6 g/cm³ | valeur typique (B86 fixe la chimie, pas la densité) |
Masse en bloc plein | 90,5 g | volume × densité |
Masse finie | 12±1 g | objectif du plan |
Le calcul donne 13,7 cm³ × 6,6 g/cm³ = 90,5 g de bloc plein pour 12±1 g fini, soit environ 13 % de métal dans l'enveloppe. Si le plan demande ce poids dans la masse, il demande une coque avec plus de surépaisseur, et le temps suit la surépaisseur.
Où le Zamak 5 usine-t-il une paroi mince sans arrachement ?
Une paroi de corne de 0,9 mm avec un perçage Ø1,5 mm tombe exactement sur la limite où le Zamak 5 coupe proprement ou arrache ; la différence se fait au chanfrein d'entrée et à l'avance en sortie. L'alliage est assez tendre pour couper vite, mais pas assez pour un débouché non soutenu.
Un éclat de bouche au-delà de 0,1 mm est un rebut, pas une reprise, car le dressage sort le perçage de sa plage. Le post-usinage porte ce risque dans le prix, d'où la perte toujours présente sur une pièce à paroi mince, que l'acheteur la mentionne ou non.
Pour quels boîtiers le Zamak 5 est-il exclu ?
Trois cas excluent le Zamak 5 : une indication de plongée, une face soumise à l'abrasion durable et une paroi sous 0,9 mm. Sueur, frottement et chocs quotidiens restent dans son domaine, comme une face de marche fraisée à 0,03 mm avant revêtement. Au-delà de ces trois lignes, changer de procédé n'économise rien, il faut changer de matériau.
Que coûte le passage à l'inox ou au zinc peint ?
L'inox augmente d'abord le poids : la même enveloppe ne tient plus 12±1 g, et le bloc à usiner pèse bien plus que la pièce finie. Le zinc peint garde la pièce coulée et économise trois bains, mais perd l'arête que le revêtement protégeait.
Les deux voies déplacent le budget d'ajustement. L'inox enlève ce que le Zamak 5 coule au plus près. La peinture ajoute une couche, sans contrôle d'épaisseur comparable à 18–27 µm, et tout ajustement calculé avec 0,036–0,054 mm doit être recoté. Une paroi sous 0,9 mm ou une arête d'acier brossé sortent de cet alliage.
Que doit contenir une demande pour que les devis soient comparables ?
Quatre documents rendent les devis comparables : un plan 2D avec la mention avant/après revêtement sur chaque tolérance, un modèle 3D, la taille de série et la classe d'aspect des faces visibles ; plus une liste de masquage, chaque masquage coûtant une opération au polisseur.
Ces quatre entrées fixent les cinq postes : nombre de montages, passes de polissage des faces visibles, densité de montage au bain, perte de la paroi mince et coût du moule réparti sur la série. Il en manque une et la réponse devient une fourchette incomparable, car seul ce qui est chiffré est devisé. Sur la première pièce, la marche et les deux cornes se contrôlent sur les bancs d'essai à la jauge de 0,03 mm et au calibre Ø1,5 mm.
Questions fréquentes
.webp)