
Anneau de retenue de lunette : Zamak 5 et ajustement des griffes
L'anneau de retenue de lunette est une bande de Zamak 5 de 0,8 mm qui appuie sur le verre et se verrouille dans la paroi du boîtier : c'est une pièce structurelle avant d'être décorative. Le moulage sous pression du zinc forme la bande et ses trois griffes intérieures en une seule coulée ; chaque étape suivante protège l'ajustement que ces griffes réalisent.
La pièce est un anneau de Ø26×2,0 mm pesant 1,8±0,2 g, coulé en Zamak 5 selon ASTM B86 AC41A. Quatre valeurs portent l'assemblage : un diamètre extérieur de Ø26,0 0/-0,05 mm, une paroi de 0,8±0,05 mm, une hauteur de griffe de 1,2±0,05 mm sur trois griffes à 120°, et une planéité de 0,05 mm. Toutes quatre sont des cibles de plan, pas des relevés d'un lot.
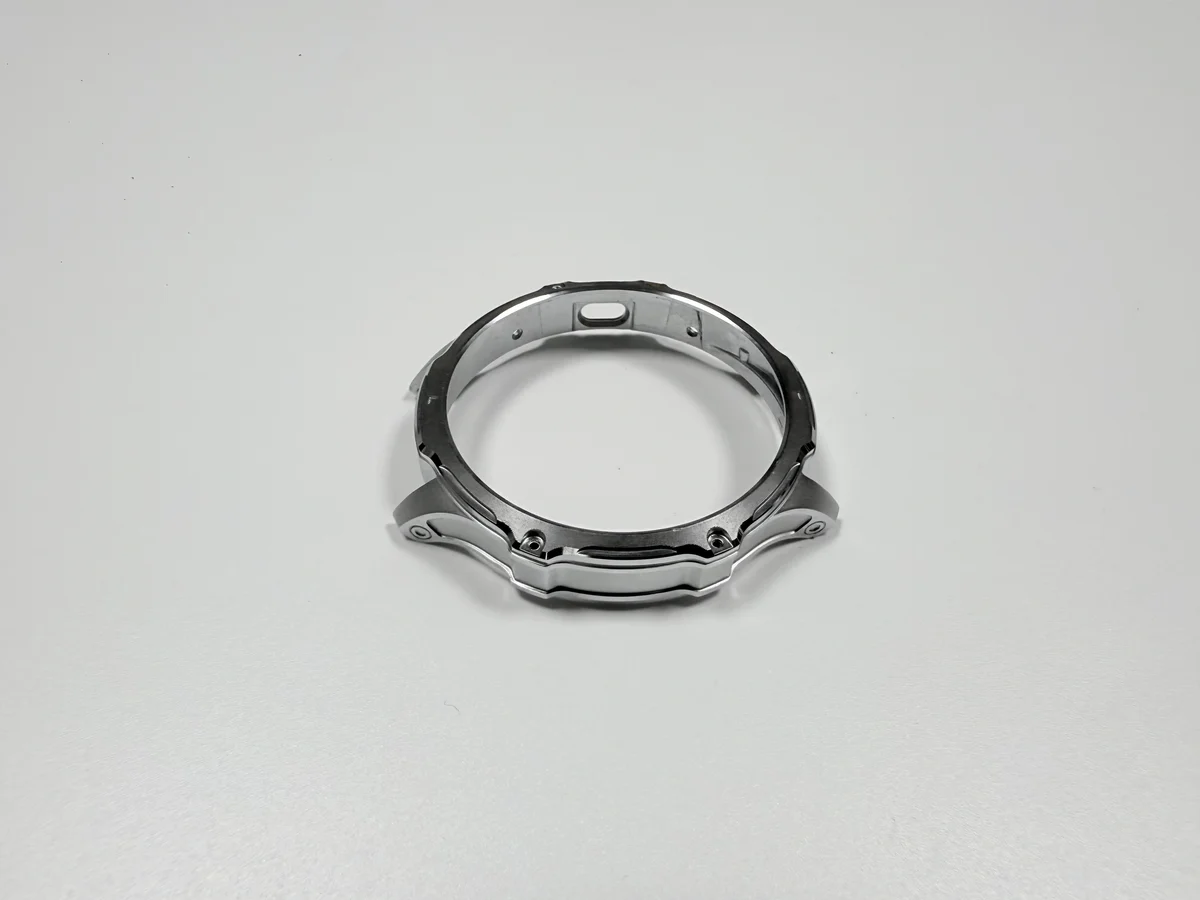
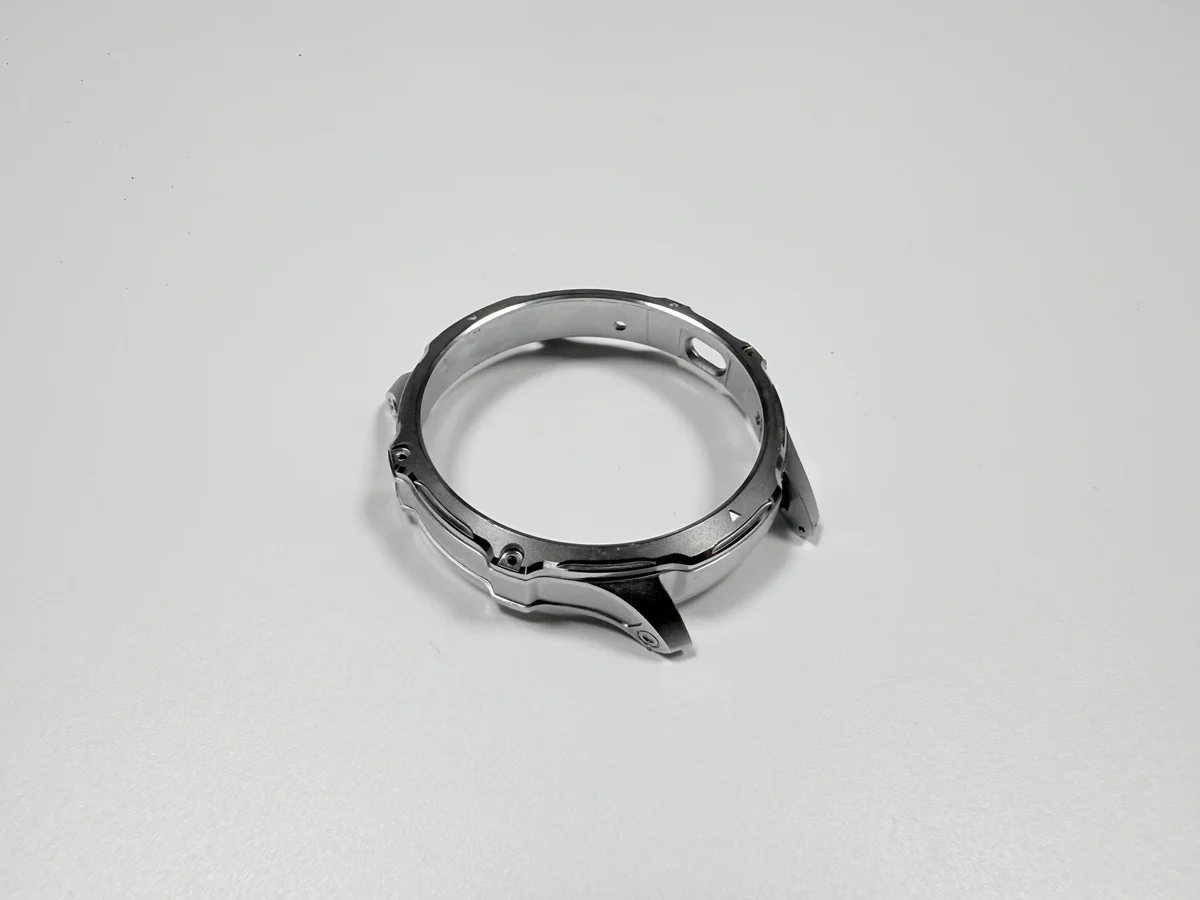
Que retient un anneau de retenue dans une boîte de montre ?
L'anneau retient le verre, l'écart entre le verre et le boîtier, et le siège carré qui aligne les deux. Trois griffes appuient sur le bord du verre à 120°, donc l'effort de serrage arrive en trois points, et non sur un rebord continu.
Le diamètre extérieur centre l'assemblage dans l'alésage du boîtier, et la base repose sur le fond, référence d'où part chaque lecture. Il entre en une seule course et n'est plus jamais entretenu. L'alésage qu'il rencontre est usiné dans la carrure du boîtier.
Quelles trois caractéristiques fixent sa tolérance ?
Trois caractéristiques fixent la tolérance : le diamètre extérieur, la hauteur de griffe et la planéité de la base ; la position des griffes à Ø0,1 mm et l'épaisseur de paroi fixent plutôt la résistance.
Le diamètre extérieur est de 26,0 mm nominal, toute la bande de 0,05 mm du côté négatif : un anneau peut finir petit, jamais grand. La hauteur de griffe est bilatérale à 1,2±0,05 mm parce que la griffe touche le verre d'un seul côté. La planéité de 0,05 mm décide du partage de charge, car une base qui bascule envoie la course dans une seule griffe.
Pourquoi couler l'anneau plutôt que d'emboutir de l'inox ?
La coulée gagne quand la griffe fait partie de la forme et que la paroi est assez mince pour que le formage coûte plus que la fusion. Un anneau inox embouti est plus solide, mais trois griffes tournées vers l'intérieur demandent plusieurs passes d'emboutissage, et la marche reste à usiner.
Le zinc coule cette marche presque à la cote, se revêt bien brut de coulée, et sa densité de 6,6 g/cm³ place cet anneau à 1,8±0,2 g. Le revers est un coût d'outillage fixe : un insert 8407 à huit empreintes, avec une cible de 500 000 cycles, réparti sur les anneaux qui le partagent. Le choix de la nuance est traité dans les alliages de zinc.
Pourquoi une paroi de 0,8 mm avec trois griffes est-elle difficile à couler ?
Une paroi de 0,8 mm ne remplit qu'à l'intérieur d'une fenêtre étroite, et les griffes sont au bout du trajet de remplissage, là où le métal est le plus froid. Les réglages typiques sont un bain à 400–420 °C, un moule à 150–180 °C, 20–30 MPa et un cycle de 15–25 s ; en dehors, la paroi manque de métal ou bave.
L'attaque et le trop-plein décident où le dernier métal se fige. Une attaque centrale avec le trop-plein à l'extérieur des racines de griffes alimente la racine pendant qu'elle se solidifie, ce qui est une cible de conception et non une correction d'ébavurage. Sous 0,8 mm, la fenêtre se resserre plus vite que le gain de poids ne grandit, comme le montrent les recommandations de conception pour les parois minces.
Comment la hauteur de griffe décide-t-elle si le verre est tenu ?
La hauteur de griffe est la distance entre la base de l'anneau et la pointe de la griffe, et c'est la seule cote de cette pièce qui échoue aux deux extrémités. À +0,05, la pointe soulève le verre de son siège ; à -0,05, elle manque le bord du verre.
La reprise des griffes intérieures fixe cette hauteur après coulée : le moule seul ne la tient pas. Trop peu de reprise et la griffe reste haute, trop de reprise et l'anneau est rebuté. Le post-usinage la lit au micromètre de hauteur sur chaque pièce, et la reprise est chiffrée comme une opération à part. Un devis qui la noie dans l'ébavurage oublie une ligne.
Que fait le revêtement à l'ajustement de 26,0 mm ?
Le revêtement ajoute du métal sur chaque face exposée, et sur un diamètre unilatéral cet ajout se prend sur l'ajustement. Le nickel à 3–5 µm par face fait grossir le diamètre de 0,006–0,010 mm, et un empilement Cu/Ni/Cr de 13,1–20,3 µm par face le fait grossir de 0,026–0,041 mm. Les deux cas sont des exemples calculés.
Face à une bande de 0,05 mm, l'empilement à trois couches dépense plus de la moitié de la tolérance. Une pièce coupée à la cote finie avant revêtement arrive trop grosse à la presse, donc le plan doit dire avant ou après revêtement. La réception est une jauge annulaire, non un essai dans un boîtier. La même croissance se voit sur une carrure revêtue.
Pourquoi l'intérieur de l'anneau se revêt-il plus mince ?
Une cavité intérieure se revêt plus mince qu'une face extérieure parce qu'elle masque le courant ; la perte tient à la géométrie, pas à un défaut de bain. La densité de courant chute dans un renfoncement, donc le film y passe sous la lecture d'acceptation de 3 µm avant que la bande extérieure ne lise encore 3–5 µm.
La couverture se juge là où se trouve l'interface : les faces de griffes et la marche intérieure, lues aux rayons X et non à l'œil. Le contrôle se joue au montage, où une anode auxiliaire envoie le courant dans la cavité. Les montages sont facturés au lot : un anneau de 1,8 g peut porter un coût de revêtement fixé par l'outillage.
Quel moyen de contrôle attrape chaque défaut ?
Chaque mode de défaillance a un moyen de contrôle qui le prouve, et un pied à coulisse n'en prouve aucun. La hauteur de griffe demande un micromètre de hauteur lu depuis la base, le diamètre extérieur une jauge annulaire à Ø26,0 mm, la planéité un marbre et une jauge d'épaisseur. La presse demande un banc d'essai de force avec le boîtier d'appui, l'épaisseur de film des rayons X, et l'adhérence un choc thermique selon ASTM B571 et 96 h de brouillard salin selon ASTM B117.
Un moyen de contrôle ne tranche un débat que si son étape est nommée aussi : un diamètre lu après revêtement inclut le dépôt.
| Interface | Retient | Caractéristique portante | Ce qui le prouve | Mode de défaillance |
|---|---|---|---|---|
| Bord du verre | Effort de serrage en trois points | Hauteur de griffe | Micromètre de hauteur | Le verre se soulève ou charge un point |
| Alésage du boîtier | Centrage et retenue | Diamètre avant revêtement | Jauge annulaire | Assise dure ou lâche |
| Fond du boîtier | Appui plan | Planéité de la base | Marbre et jauge d'épaisseur | Une griffe prend toute la course |
| Course de presse | Mise en place en une course | Rayon de racine | Banc d'essai de force | La racine casse à la presse |
| Faces revêtues | Corrosion et aspect | Courant en cavité | Lecture aux rayons X | Revêtement absent dans la cavité |
Quand un anneau de retenue lâche-t-il en service ?
L'anneau lâche quand le boîtier cesse d'être un logement sec et fermé, ou quand une réparation lui demande de sortir puis de rentrer. Il sert dans la cavité, à l'abri d'un milieu corrosif et fermé par le fond.
Trois défauts couvrent la plupart des retours : une racine de griffe qui casse quand la course de presse dépasse sa butée de 80–200 N, un revêtement absent à l'intérieur et un diamètre extérieur qui n'entre pas.
Hors de ces conditions, le mécanisme ne tient pas. Un démontage répété, l'eau salée, une abrasion longue sur la face polie ou un chemin de charge demandant plus qu'une paroi de zinc de 0,8 mm ne porte poussent la pièce vers l'inox.
Envoyez le plan avec la face de base, le diamètre avant ou après revêtement et la hauteur de griffe marqués, plus le boîtier contre lequel la force de presse se lit.
FAQ
Pourquoi la hauteur de griffe est-elle tenue à 0,05 mm sur un anneau de lunette ?
Pourquoi les racines de griffes cassent-elles sur un anneau de retenue de lunette en Zamak ?
Qu'est-ce qui fait le coût d'un anneau de retenue de lunette en Zamak ?
Pourquoi le revêtement paraît-il mince à l'intérieur d'un anneau de retenue de lunette ?
Pourquoi un anneau de retenue revêtu ne rentre-t-il plus dans le boîtier ?
