
Qu'est-ce qu'un boîtier moulé sous pression en aluminium ?
Un boîtier moulé sous pression en aluminium est une boîte coulée d'une seule pièce qui reçoit une carte de circuit imprimé et un module de puissance. La boîte mesure 120 × 90 × 45 mm, et la coulée sous pression (HPDC) forme ses parois, ses nervures, ses bossages et ses oreilles de fixation en une seule fois.
Sa masse finie est de 380±30 g, avec une paroi de 2,5±0,2 mm, une nervure de 2,0 mm et une face d'ouverture tenue à 0,10 mm. L'alliage est l'ADC12 (JIS), cité sur le plan à côté de l'ASTM B85, à l'état F brut de coulée, et la nuance est en attente de validation par la fonderie. Chaque chiffre de cette page est une cible de plan.
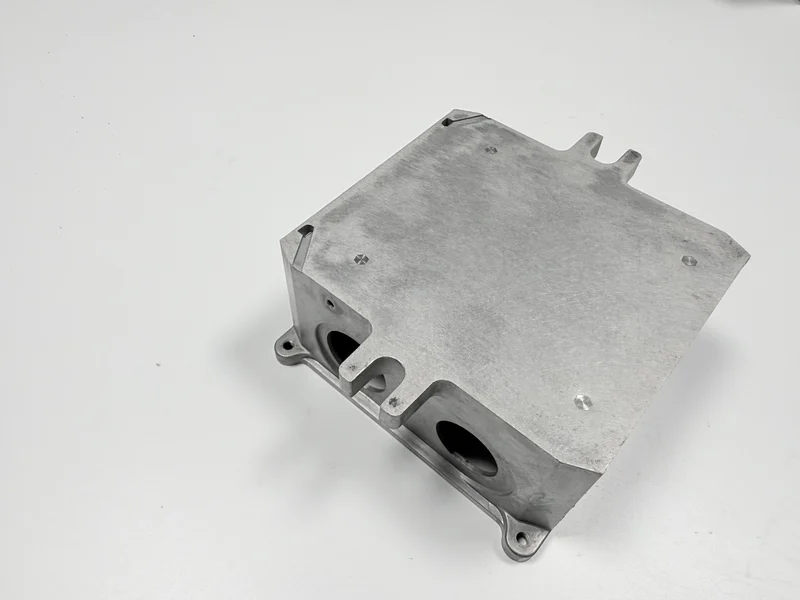
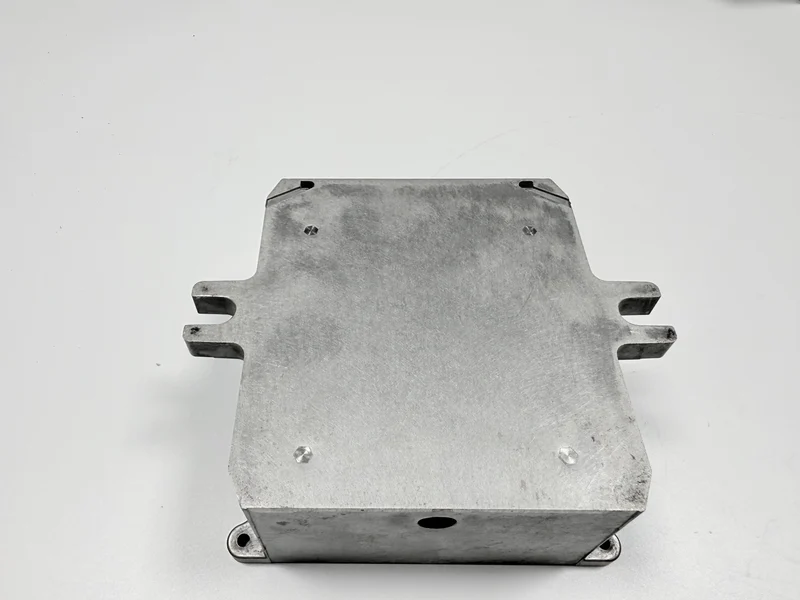
Que reçoit un boîtier moulé sous pression ?
La boîte reçoit une carte et un module de puissance, garde la poussière et les chocs loin des deux, et offre au module un chemin vers la paroi pour la chaleur. Elle apparaît dans les armoires de commande, les variateurs et les alimentations, tous en intérieur. La même pièce coulée est une cavité de blindage, avec des faces intérieures conductrices et un couvercle qui ferme l'ouverture. La coulée sous pression remplit un moule en acier sous forte pression ; la coulée par gravité laisse le métal remplir un moule sous son propre poids.
Le cadre est la bande qui entoure l'ouverture, et la face d'ouverture est la portée fraisée sur laquelle le couvercle appuie. La face d'étanchéité est le gradin à l'intérieur de la bride, placé sous la face d'ouverture pour qu'un joint se tienne en saillie. Quatre parois ferment la boîte, des nervures traversent le fond et les parois, des bossages M3 se dressent dans la cavité, des oreilles de fixation sont à l'extérieur, et deux fenêtres rondes s'ouvrent dans une paroi latérale.
Un plan qui nomme ces éléments permet à la fonderie de les chiffrer, alors qu'un simple contour laisse la fraise, le taraud, le masque et les calibres à l'approximation.
| Pièce | Élément qu'elle fixe | Critère (mm) | Si c'est faux |
|---|---|---|---|
| Cadre | La bande que la fraise serre et sur laquelle le couvercle se pose | 0,10 | Un cadre qui bouge emporte la face avec lui |
| Face d'ouverture | La portée fraisée sous le couvercle | 0,10 | Une face qui bascule met le couvercle hors d'équerre |
| Face d'étanchéité | Le gradin à l'intérieur de la bride, sous la face d'ouverture | Pas de planéité prescrite ; profondeur du gradin au plan | Une bavure ou un creux laisse le gradin irrégulier |
| Bord de fenêtre | La bande entre une découpe et la bride | Bande de 2,5 mm, comme la paroi | La bande s'amincit et la paroi fléchit |
| Paroi | La peau entre les nervures | 2,5 | Un endroit mince manque de remplissage ou se creuse |
| Nervure | La zone de fin de solidification à la racine | 2,0 | Une nervure qui ne se remplit pas laisse la paroi fléchir |
| Bossage | Le filet et les points de fixation de la carte | Ø0,2 | Un bossage court ou décalé échoue au contrôle du filet |
| Oreille de fixation | Le boulon qui lie la boîte à une paroi | ±0,3 | Une lumière décalée tire le cadre hors d'équerre |
Pourquoi la paroi fait-elle 2,5 mm et la nervure 2,0 mm ?
La paroi court à 2,5±0,2 mm, une cible de plan, et ce chiffre est le compromis entre remplissage, masse et creux de retrait. Une paroi plus épaisse se remplit plus facilement, ajoute de la masse et creuse davantage, tandis qu'une paroi plus mince gagne du poids et risque un manque de soudure. Des nervures à 2,0 mm raidissent la paroi sans ajouter une seconde section épaisse.
Valeurs de procédé typiques pour ce couple de sections : le métal entre à 650–680 °C dans un moule tenu à 200–230 °C, à 70–90 MPa, sur un cycle de 55–75 s, toutes valeurs typiques.
Le poids de la coulée suit la paroi, d'où une double mention, une fois au moule et une fois au métal. Le point de départ de l'épaisseur de paroi traite le même arbitrage par l'autre bout.
Quels trois éléments fixent la précision du boîtier ?
Trois éléments portent les tolérances : la face d'ouverture à 0,10 mm, les positions des bossages M3 à Ø0,2 mm près et la paroi à 2,5±0,2 mm. Le contour fait 120×90±0,3 mm.
Deux des trois sortent du moule. La paroi et les positions des bossages sont taillées dans l'acier, alors que la face d'ouverture ne le peut pas : elle dépend de la fraise et du fait d'être la référence.
Chacune des deux fenêtres rondes enlève un disque à une paroi latérale, et la bande laissée autour porte la même section de 2,5 mm. C'est cette bande qui tient la paroi entre le bord de la fenêtre et la bride.
La dépouille est une règle de conception sur chaque paroi pour que la pièce sorte du moule, et l'angle est en attente de validation par la fonderie.
Pourquoi la face d'ouverture est-elle usinée après la coulée ?
Le moule laisse sa propre variation dans la face, et l'éjection déplace le cadre, d'où le fraisage après coulée. La face d'ouverture devient alors la référence, et la face supérieure la suit.
La gamme enchaîne coulée, découpe des attaques, ébavurage vibratoire, fraisage de la face d'ouverture et de la face supérieure, taraudage, lavage, revêtement et contrôle final.
Pourquoi les bossages M3 sont-ils coulés puis taraudés ?
Un bossage est coulé parce que le moule le dresse dans la même coulée ; une entretoise ajoutée plus tard est une autre pièce et une autre fixation. Le filet est coupé après le fraisage, pour que le trou suive la référence de la face d'ouverture et non la peau brute.
La position tient à Ø0,2 mm près, contrôlée sur une MMT (machine à mesurer tridimensionnelle), et le filet passe un calibre go/no-go plus un essai de couple à 2,5 N·m.
Tarauder après le fraisage ajoute une manutention, et un filet coulé économiserait cette étape tout en retirant la seconde chance de corriger un trou.
Pourquoi la cavité reçoit-elle une oxydation conductrice ?
La cavité est le blindage, donc ses faces intérieures reçoivent une oxydation conductrice de 0,3–1,0 µm selon MIL-DTL-5541 Type II, avec une résistance de contact de 2,5 mΩ ou moins.
L'extérieur reçoit une peinture en poudre de 60–80 µm pour l'aspect et la protection contre la corrosion, avec une adhérence ISO 2409 classe 1 ou mieux. Les deux finitions se rencontrent à la bride, et le masquage couvre les faces d'appui avant l'une comme l'autre.
Un film régulier sur le siège soulèverait le couvercle de son épaisseur et romprait le recouvrement conducteur à la bride, d'où des faces d'appui laissées nues. Deux finitions signifient deux plans de masquage et deux lignes de contrôle, du travail et non du métal.
Quels calibres prouvent un boîtier ?
Sept calibres couvrent les cinq points de défaillance. Un marbre et une jauge d'épaisseur jugent la face d'ouverture, et une MMT lit la position des bossages. Les filets prennent un calibre M3 go/no-go et une clé dynamométrique, tandis que le revêtement prend une jauge d'épaisseur de film, un outil de quadrillage et une lampe D65.
Un chiffre veut peu dire si le rapport ne nomme pas l'instrument et ne précise pas si la pièce était bridée ; un élément sans calibre reste non prouvé.
Quand un boîtier lâche-t-il en service ?
Cinq points lâchent : la face d'ouverture, la racine de nervure, le filet M3, un trou M3 bouché par le revêtement et la position des bossages. La racine de nervure est la zone de fin de solidification, là où la nervure de 2,0 mm rencontre la paroi de 2,5 mm.
Chaque point arrive à l'utilisateur comme un symptôme différent, d'un couvercle qui ne porte pas à plat à une carte qui ne descend pas sur ses bossages.
Le service borne la conception. La boîte fonctionne en intérieur, dans une armoire ou sur un site industriel, avec de l'huile et des vibrations, et aucune exposition extérieure ni brouillard salin n'est promis.
Quand le moule cesse-t-il d'être rentable ?
Un moule à une empreinte prévu pour 150 000 coups est une cible de conception en attente de validation par la fonderie. Le moule se paie une fois et chaque coup ultérieur répartit ce coût, si bien qu'une petite série en porte la plus grande part par pièce.
Un boîtier en tôle pliée ne demande pas de moule et gagne sur une série courte, mais une couture court le long de chaque angle et le chemin de blindage se ferme mal. Un profil extrudé avec embouts garde un outillage léger et limite la forme à une seule section.
Dans un boîtier plié, les nervures sont des plis, les oreilles des pattes et les fenêtres des découpes dans la même tôle. Un profil extrudé porte ses nervures dans la section et demande des embouts ; seuls les bossages et les fixations s'ajoutent dans l'une ou l'autre voie.
Le plan nomme la face d'ouverture comme référence, plus la paroi, la nervure, les positions M3 et le partage des finitions avec sa liste de masquage. Il donne aussi la taille de lot et la condition de service.
La voie tient tant que le lot peut porter ce moule de 150 000 coups, et l'épaisseur de paroi reste une cible de plan. La fenêtre entre métal et moule est un contrôle à part. Au-delà, un boîtier plié ou extrudé est le meilleur achat, et un couvercle de boîtier en aluminium montre les mêmes contrôles de libération sur une pièce coulée.
Que doit trancher une revue de conception sur ce boîtier ?
Une revue de conception fixe cinq points avant la taille du moule. Ce sont la face d'ouverture comme référence, la paroi et la nervure, les positions M3, le partage des finitions avec sa liste de masquage, et le lot avec la condition de service.
FAQ
- Pourquoi la face d'ouverture d'un boîtier perd-elle 0,10 mm de planéité ?
- Pourquoi des creux de retrait apparaissent-ils aux racines de nervures après revêtement ?
- Pourquoi les filetages M3 s'arrachent-ils dans un boîtier moulé ?
- Pourquoi la peinture en poudre bouche-t-elle les trous M3 d'un boîtier ?
- Qu'est-ce qui fait le coût d'un boîtier moulé sous pression en aluminium ?
