
Qu'est-ce qu'un anneau de lunette ? Zamak 5 et ajustement pressé
Un anneau de lunette est l'anneau qui appuie sur le verre et entre dans l'ouverture du boîtier : c'est une pièce d'ajustement avant d'être une pièce d'aspect. Quatre interfaces et trois chiffres décident s'il fonctionne : 0,05 mm de circularité, 0,03 mm de planéité et 18–27 µm de Cu/Ni/Cr que l'ajustement pressé doit absorber.
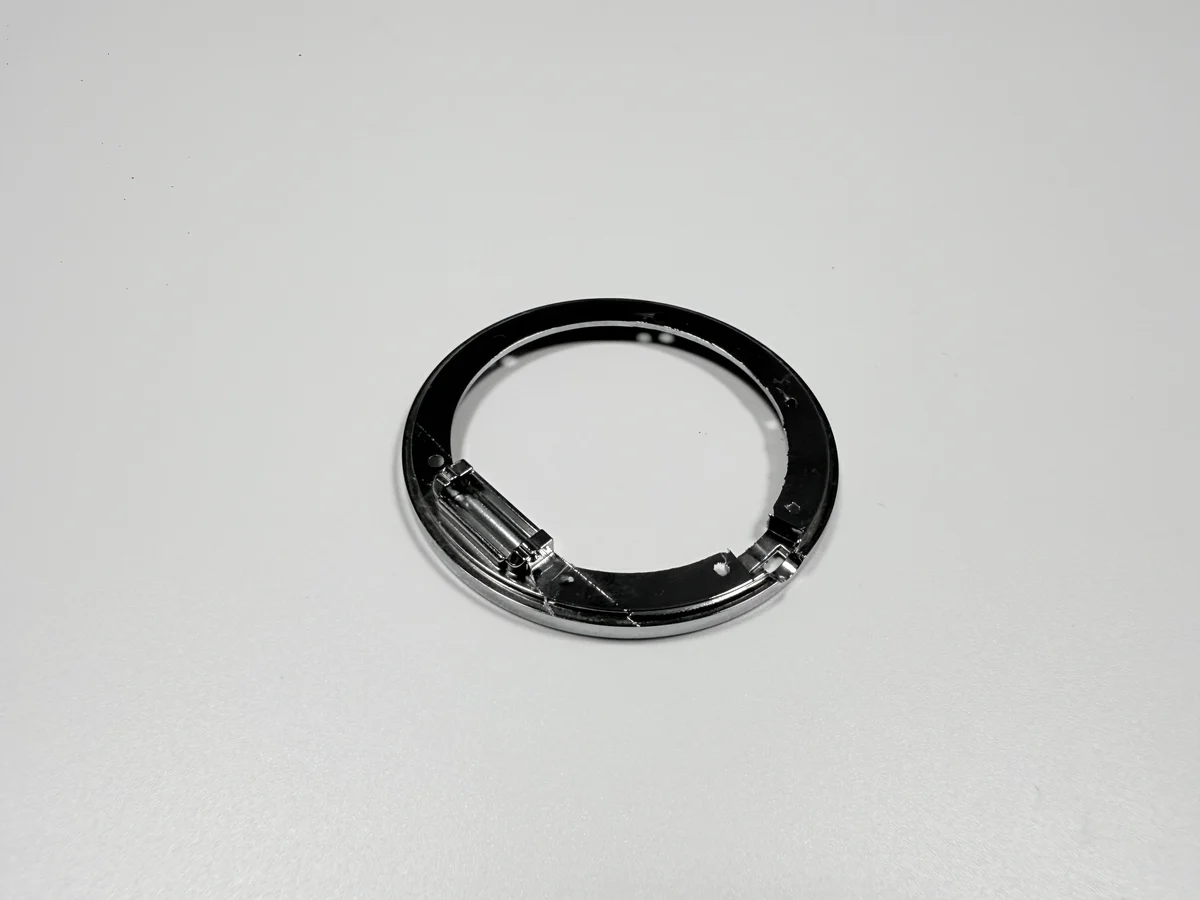
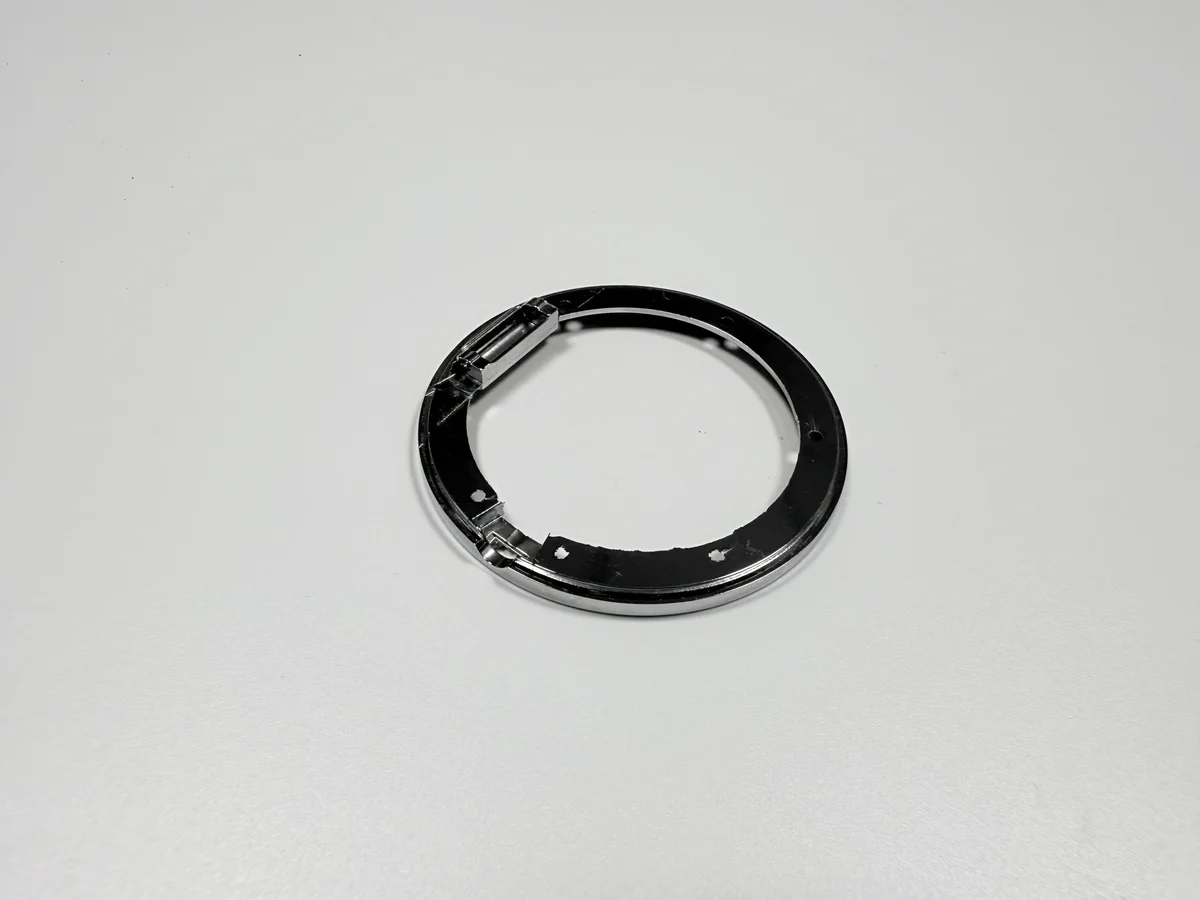
La pièce est un anneau de Ø35,0 mm en Zamak 5 selon ASTM B86 AC41A, de 1,8±0,05 mm de haut et 4,5±0,5 g, avec une paroi de 1,5–1,8 mm. La coulée sous pression donne la forme ; le tournage, le polissage et le revêtement donnent l'ajustement.
Que tient un anneau de lunette dans un boîtier de montre ?
L'anneau tient le verre en place et ferme l'écart entre le verre et le boîtier. L'épaulement intérieur appuie sur le bord du verre, le diamètre extérieur entre dans l'ouverture du boîtier, et l'anneau est retenu par la surépaisseur, avec un point de colle.
Sa face visible est celle que le porteur regarde, polie et revêtue, tandis que les surfaces qui portent l'ajustement sont tournées et restent à l'intérieur de l'assemblage.
Les deux fonctions tirent en sens inverse : une surface polie veut un traitement doux, un ajustement pressé veut une arête définie. Le procédé finit la face d'aspect avant que les faces d'ajustement soient coupées.
Quelles quatre interfaces fixent sa tolérance ?
Quatre : l'épaulement intérieur qui appuie sur le verre, le diamètre extérieur qui entre dans le boîtier, la face visible, et la face d'épaulement intérieure qui sert de référence.
La référence est la face d'épaulement, et toutes les lectures partent de là. La déplacer sur la paroi extérieure rend chaque mesure dépendante du mandrin, parce que les mors touchent cette paroi.
La liste des tolérances suit. L'alésage porte +0,05/0 mm parce qu'il appuie sur le verre, le diamètre extérieur ±0,1 mm parce qu'il entre dans le boîtier, et la hauteur ±0,05 mm parce que la chaîne de cotes se referme sur elle.
Pourquoi couler l'anneau en Zamak 5 plutôt que le tourner ?
Parce qu'un anneau mince avec un épaulement et un alésage coûte cher à tailler dans la masse, et peu à couler au plus près de la forme. Le Zamak 5 remplit une paroi de 1,5–1,8 mm en un seul cycle, et le tournage n'enlève que les faces tolérancées.
Le tournage de l'inox donne un anneau plus dur, pour un poids et un coût plus élevés, comme le montre le cas du cochon tirelire sur une autre pièce.
La route de la coulée porte un coût fixe que le tournage n'a pas : l'outillage. Un moule à six empreintes conçu pour 400 000 cycles ne s'amortit que si la commande le répartit.
Pourquoi une paroi de 1,8 mm est-elle difficile à tenir à 0,05 mm de circularité ?
Parce que la paroi est assez mince pour bouger sous le mandrin. Trois mors sur un anneau aussi mince le plient en triangle, l'outil coupe un cercle dans le corps déformé, et l'anneau revient par retour élastique quand les mors s'ouvrent.
Le moule compte aussi : un anneau mince refroidit de façon inégale et sort du moule avec un léger défaut de circularité, une erreur recopiée dans la première coupe.
Le contrôle se joue au montage de tournage : une force de serrage plus basse, une bague de soutien, un seul serrage pour l'alésage et le diamètre extérieur, et une mesure qui précise si l'anneau a été lu dans le montage ou libre.
Que fait le polissage à la planéité de 0,03 mm ?
Le polissage dépense le budget : il passe avant le tournage, et la roue enlève du métal de façon inégale. Une partie de la planéité dont la face d'épaulement a besoin est partie avant que l'épaulement soit coupé.
L'ordre est voulu. Coupez l'épaulement d'abord : la roue tombe dessus, et aucun polisseur ne tient 0,03 mm à la main sur une face de 1,8 mm.
C'est pourquoi la planéité se contrôle au marbre à la jauge d'épaisseur après le tournage, et pourquoi le plan dit à quelle face s'applique l'indication. Une valeur de 0,03 mm sur la mauvaise face n'est pas une tolérance.
Comment un revêtement de 18–27 µm change-t-il l'ajustement pressé ?
Il le ferme. Le dépôt se pose dans l'alésage et sur le diamètre extérieur, et la surépaisseur de 0,02–0,05 mm est consommée des deux côtés.
Sur un diamètre, 18–27 µm par face donnent 0,036–0,054 mm, au-delà de la bande de surépaisseur : un anneau coupé à l'alésage fini avant le bain arrive trop serré. La construction des couches est décrite dans les notes de galvanoplastie.
La réception est un essai de presse à 200–600 N avec le boîtier d'appui, à l'étape de post-usinage. Une jauge lit du métal ; seule la presse lit du métal plus du revêtement.
Comment la place des attaques et des trop-pleins change-t-elle les piqûres ?
Ces positions décident où le dernier métal se fige, et la porosité s'y rassemble. Une attaque annulaire avec des trop-pleins sur le diamètre extérieur pousse le métal froid vers l'extérieur, loin de la face visible.
Déplacez un trop-plein et le dernier métal suit. Un pore sous la face visible devient une piqûre après le polissage ; un pore dans du métal retiré disparaît.
L'étape de tambour et polissage ne corrige pas cela, parce qu'elle enlève du métal de la surface au lieu de remplir un trou en dessous.
Quel moyen de contrôle vérifie 0,03 mm avant le revêtement ?
Un marbre et une jauge d'épaisseur pour la planéité, un instrument de circularité pour le cercle, une jauge d'alésage pour la cote avant revêtement, les rayons X pour la couche et un essai de presse pour l'ajustement.
Les lectures figurent au rapport de premier article, avec l'étape où elles ont été prises : une planéité lue après revêtement inclut le dépôt, une planéité lue avant ne l'inclut pas.
L'essai de presse est le dernier verrou et le seul qui prouve l'assemblage, et c'est celui qui manque le plus souvent au devis.
Pourquoi un anneau de lunette en Zamak 5 échoue-t-il ?
Trois conditions le sortent du service : une étanchéité de plongée qu'il ne tient pas, une abrasion longue sur la face visible, ou une paroi sous les 1,5 mm dont la coulée a besoin.
Le revêtement est mince, donc une rayure qui atteint le nickel laisse une marque que le polissage n'enlève pas. La sueur et le frottement restent dans son service ; le contact avec la pierre et l'eau salée non.
Quand la condition dépasse cette ligne, les alternatives sont un anneau inox ou un anneau zinc peint, et les deux changent l'ajustement et la finition. La décision se prend avant de tailler l'outillage, parce que l'outillage est le coût fixe de la route du zinc.
| Caractéristique | Cible | Tolérance | Moyen de contrôle |
|---|---|---|---|
| Diamètre extérieur | Ø35,0 mm | ±0,1 mm | Micromètre |
| Alésage | Ø32,0 mm | +0,05/0 mm | Jauge d'alésage |
| Circularité | 0,05 mm | 0,05 mm max | Instrument de circularité |
| Planéité | 0,03 mm | 0,03 mm max | Marbre et jauge d'épaisseur |
| Force de presse | 200–600 N | 200–600 N | Essai de presse avec boîtier |
Envoyez les quatre interfaces avec le plan. L'anneau se chiffre alors sur un moyen de contrôle et une étape, et le tournage et le revêtement se chiffrent sur les mêmes valeurs.
FAQ
