
Boîtier en marque distributeur : moulage et masquage
Une commande en marque distributeur tient sur trois supports, non sur deux côtés. L'indice du plan, la modification du moule et le plan qualité portent chacun un jeu d'articles différent, et la voie du moulage sous pression de l'aluminium fixe le premier. L'indice du plan porte les éléments fixés par la coulée ainsi que le logo, l'étiquette, l'emballage et le graphisme ; la modification du moule porte le corps du moule et les positions des bossages ; le plan qualité porte les critères de libération. Un changement de circuit imprimé traverse du plan vers le moule.
Toutes les cotes, le moule H13 à une empreinte, sa durée de vie de 150 000 coups, la nuance d'alliage et la position de la détente des contraintes sont des cibles de plan ou restent en attente de validation par la fonderie.
| Support | Fixé par la coulée | Propre à la marque | Piloté par la marque, touche la coulée | Qui fournit / signe |
|---|---|---|---|---|
| Article de plan : indice du plan | Alliage ADC12 selon ASTM B85, état F brut de coulée ; face d'ouverture à 0,10 mm ; contour 120×90±0,3 mm ; paroi 2,5±0,2 mm ; nervure 2,0 mm ; bossage M3 à Ø0,2 mm ; traitement de surface | Logo, étiquette, emballage, graphisme ; la liste de masquage | L'implantation du circuit imprimé déplace les bossages | Marque : indice, graphisme, texte d'étiquette, spécification d'emballage, signe l'ensemble. Fournisseur : tient l'indice, signe réception. |
| Article de moule : modification du moule | Corps du moule ; une empreinte ; H13 ; durée de vie de 150 000 coups ; implantation de l'attaque et des éjecteurs, le tout en attente de validation par la fonderie | Aucun | Positions des bossages ; un changement de moule déclenche le premier article | Marque : STEP de la carte et note de changement, signe la note. Fournisseur : changement de moule et premier article, signe les deux. |
| Article de réception : plan qualité | jauge de 0,10 qui n'entre pas sur le marbre ; visuel D65 à 300 mm ; le calibre passe, le non-passe est refusé ; 2,5 N·m sans rotation ; Ø0,2 au MMT ; plus épaisseur de film et adhérence | Aucun | Reprises du premier article | Marque : critères et première pièce, signe les deux. Fournisseur : rapport, le signe. |
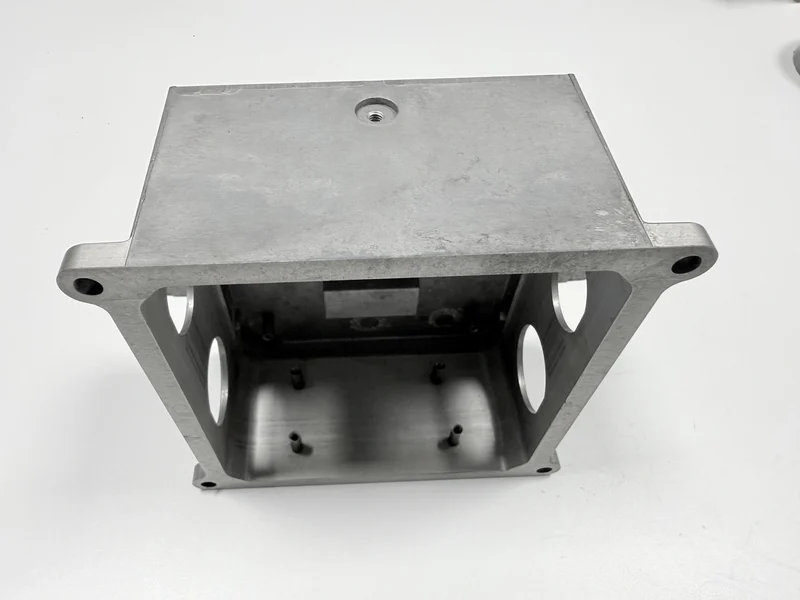
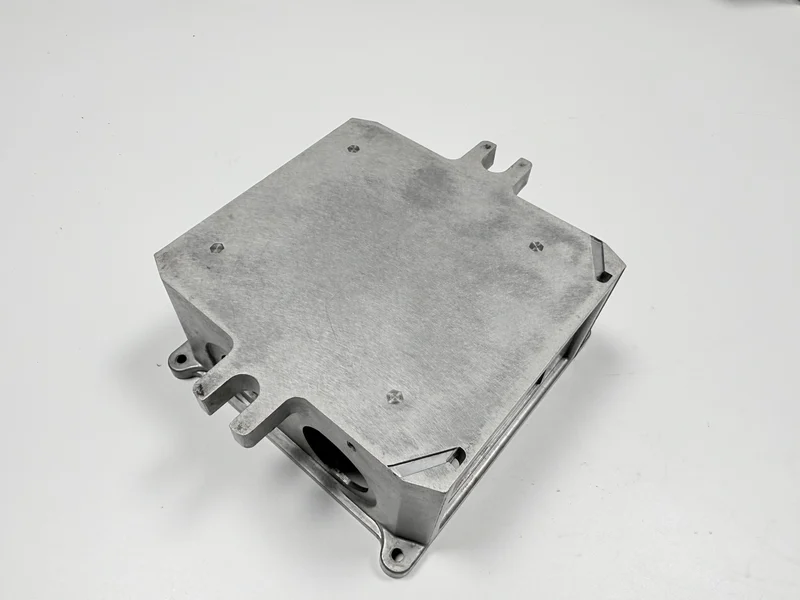
Que faut-il figer avant de tailler le moule ?
L'indice du plan se signe avant la taille du moule, et sa colonne fixée par la coulée descend au moule. Une nervure, un bossage ou un éjecteur modifié repart à l'atelier d'outillage, parce que le moule porte les trois. Un changement propre à la marque donne une nouvelle épreuve, pas un nouveau moule. La paroi de 2,5 mm est une cible ; le point de départ de 3 mm appartient à un autre jeu de parois. Un changement de circuit imprimé bascule dans la colonne du moule.
Quels documents un programme de boîtier exige-t-il ?
Trois documents et deux entrées commerciales voyagent avec la commande. Les documents sont un plan 2D avec les cinq appels de cote, l'alliage et son état, et l'indice du plan ; un modèle STEP ou IGES pour l'intérieur et la géométrie des bossages ; et une première pièce revêtue ou la couleur étalon. Les entrées commerciales sont la taille du lot et le niveau d'indice du plan.
La liste de masquage est un article de plan. La marque nomme les positions de trous et les faces d'appui ; le fournisseur ajoute les articles de procédé ; les deux signent le même indice. Un trou absent est revêtu et bouché, et le filet se voit au montage. Une liste nommée se chiffre, une liste muette non : une liste de masquage manquante transforme le revêtement en fourchette. Une commande répétée hérite des critères du premier article et de l'indice du plan.
Comment la taille du lot change-t-elle la part de moule ?
Le lot décide de la part de moule. Quand celle-ci tombe sous l'usinage et le masquage, ces deux postes pilotent le prix pièce.
Où un programme en marque distributeur dérape-t-il en premier ?
Deux étapes lâchent tard : le taraudage et le masquage. Un taraud qui ouvre une porosité arrache le filet M3 au montage ; une liste de masquage qui oublie un alésage le bouche à la cuisson. La marque lève le changement et signe le plan révisé. La reprise suit la partie qui a levé le changement, et un déplacement de bossage ou de trou rejoue le premier article ; un changement de logo, non.
Une demande écrite de la marque ouvre un changement. L'interlocuteur du programme l'enregistre contre l'indice du plan, et l'ancienne liste de masquage ou l'échantillon étalon reste au dossier, marqué comme remplacé. Le tableau décide ce qui se rouvre.
Chaîne : taille du moule (plan de la marque, moule du fournisseur), premier article (carte de la marque, rapport du fournisseur), libération (critères et rapport du fournisseur), commande répétée (lot de la marque, le fournisseur rejoue les critères).
Qu'est-ce qui se répète quand l'implantation du circuit imprimé change ?
Un changement de circuit imprimé atteint le moule. Les positions M3 y sont coulées, si bien qu'un déplacement de carte rouvre le moule, le contrôle MMT des positions de bossages et la liste de masquage, qui suit les trous. Un changement de logo s'arrête au graphisme ; un changement de bossage atteint le moule. Une commande tient l'indice sur un seul enregistrement, comme dans un cas de couvercle de boîtier en aluminium.
La répétition est un premier article. Il rejoue les contrôles sur les nouvelles positions de bossages, les filets, la face d'ouverture si le cadre a bougé, et les trous revêtus après cuisson. L'appel de surface nomme les faces qui reçoivent la poudre à 60–80 µm et celles qui prennent l'oxydation conductrice à 0,3–1,0 µm ; l'intérieur du boîtier peut en avoir besoin pour un chemin de masse, exposé sur la page des revêtements conducteurs.
Que doit contenir un devis de boîtier ?
Quatre lignes couvrent la coulée : la part de moule, la coulée avec découpe des attaques et ébavurage vibratoire, les deux faces fraisées avec le taraudage, et le masque, le revêtement et les contrôles. Le graphisme, les étiquettes et l'emballage ajoutent une cinquième ligne, propre à la marque.
La ligne de finition chiffre le masque par trou et par face nommés, et la libération emploie cinq contrôles plus l'épaisseur de film à 60–80 µm et l'adhérence à ISO 2409 classe 1 ou mieux, soit sept jauges. Un devis bâti sur 380 g manque trois des quatre lignes : la part de moule, les deux faces fraisées, et le masque et le revêtement.
La demande porte les trois documents et les deux entrées commerciales : le plan 2D (indice, cinq appels de cote, alliage et état), le modèle STEP, la première pièce revêtue ou la couleur étalon ; la taille du lot et l'indice du plan.
FAQ
Que doit demander un propriétaire de marque avant la première coulée ?
Figez l'indice du plan, la modification du moule et le plan qualité avant la première coulée.
Pourquoi la face d'ouverture d'un boîtier perd-elle 0,10 mm de planéité ?
Pourquoi la peinture révèle-t-elle des retassures aux racines de nervures ?
Pourquoi les filetages M3 s'arrachent-ils dans un boîtier moulé ?
Pourquoi la peinture en poudre bouche-t-elle les trous M3 d'un boîtier ?
Comment se répartit le coût d'un boîtier moulé sous pression ?
