
Anneaux de lunette en marque distributeur : coulée, revêtement, teinte
Un programme d'anneaux de lunette en marque distributeur se répète à travers quatre documents : la révision du plan, le témoin du client, la spécification de revêtement avec ses essais, et le lot avec la propriété de l'outillage. L'anneau lui-même ne change pas d'une commande à l'autre ; ce sont les documents qui font que la seconde commande égale la première.
La pièce est une lunette de Ø35,0 mm en Zamak 5 selon ASTM B86 AC41A, de 1,8±0,05 mm de haut et de 4,5±0,5 g. Elle porte 18–27 µm de Cu/Ni/Cr et un ajustement pressé de 0,02–0,05 mm. La coulée sous pression fixe la forme une fois ; les documents la portent ensuite.
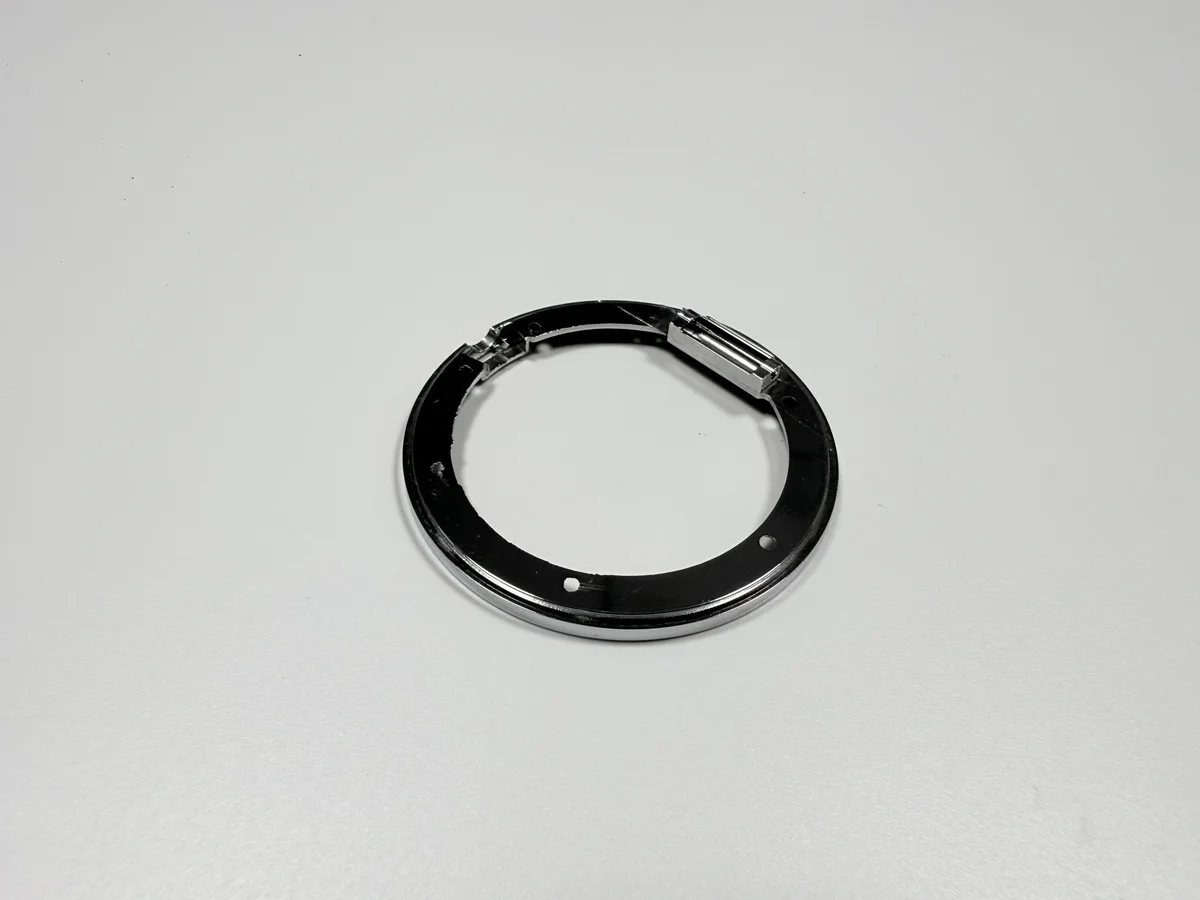
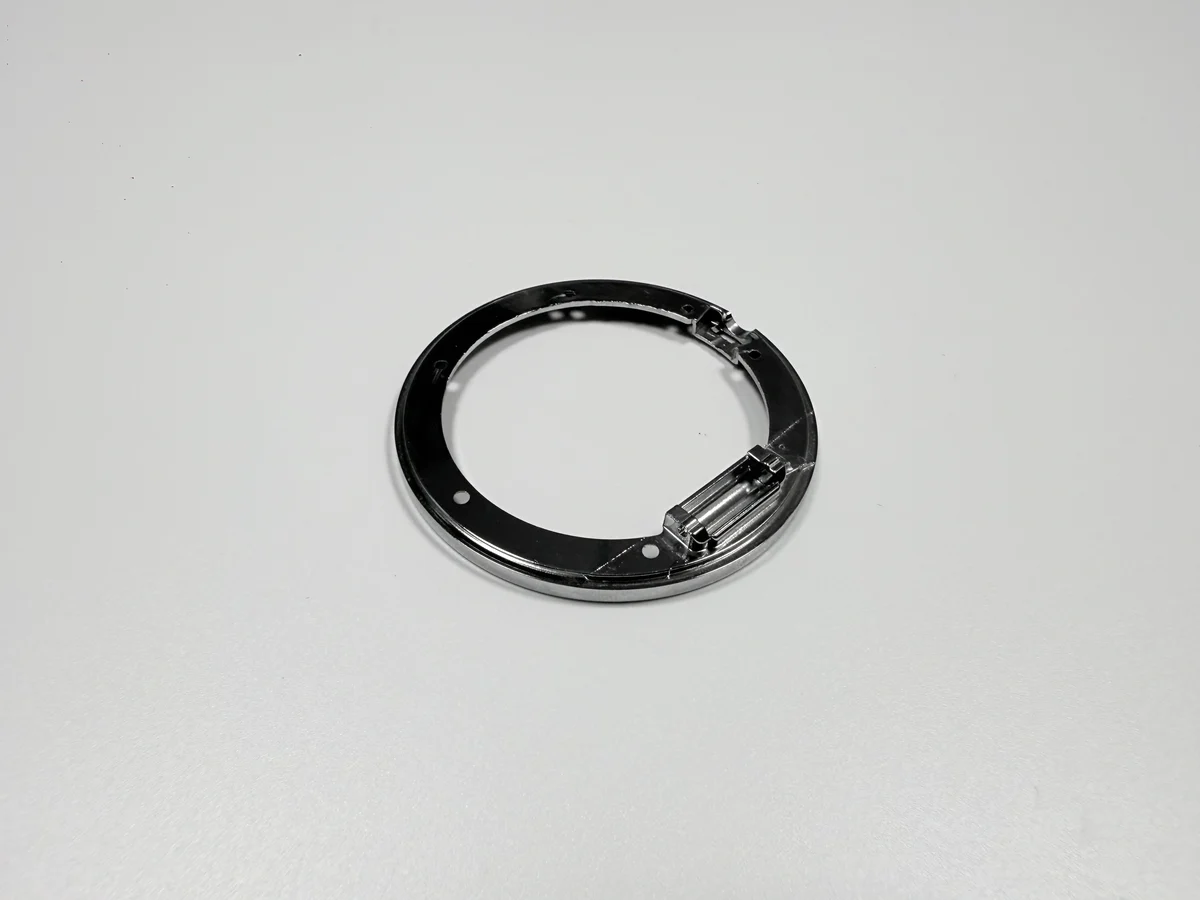
Que faut-il fixer avant de tailler le moule ?
Cinq cotes, un empilement de revêtement et un témoin de couleur. Les cinq sont le diamètre extérieur, l'alésage, la hauteur, la circularité et la planéité ; l'empilement est Cu 8–12, Ni 10–15 et Cr 0,1–0,3 µm ; le témoin est la référence du client pour ΔE ≤1.
Un moule taillé avant ces fixations transforme chaque changement ultérieur en travail d'outillage : un changement d'alésage déplace l'acier, un changement de planéité déplace la séquence de polissage.
La paroi relève de la même décision : 1,5–1,8 mm se coule et tient 0,05 mm de circularité quand l'outil est conçu pour cela, et une fois l'outil en place, un changement de paroi est un nouvel outil.
Sur quels documents tourne un programme de lunettes ?
Quatre : un plan 2D avec l'appel de revêtement, un modèle 3D pour les faces qu'une coupe ne peut pas montrer, un témoin ou un étalon du client pour la couleur, et la taille du lot avec la propriété de l'outillage.
Le plan porte les tolérances et l'étape à laquelle chacune s'applique ; sans l'étape, un anneau revêtu est contrôlé contre une cote d'avant revêtement.
Le témoin est une référence physique, pas une photographie. Un écran ou un tirage porte son propre virage, et un anneau validé sur photo est validé sur le photographe.
Comment la taille du lot change-t-elle la part d'outillage ?
L'outillage se chiffre une fois, puis son coût se divise par le lot. Un moule à six empreintes conçu pour 400 000 cycles répartit son coût sur 2,4 millions d'anneaux en durée de vie, et la part par anneau baisse à mesure que la commande grandit.
Les petits lots portent l'outillage lourdement : à quelques centaines de pièces, la ligne outillage peut dépasser la coulée, le polissage et le revêtement réunis.
La propriété de l'outillage change la seconde commande. Un outillage propriété du client ne porte pas de ligne outillage quand le programme se répète ; un outillage propriété du fournisseur s'amortit de nouveau ou se chiffre avec une nouvelle part.
Où un programme de lunette dérape-t-il en premier ?
À deux endroits : une couleur validée sur un écran qui échoue au colorimètre, et un changement de couleur chiffré comme un échange et non comme un nouveau premier article.
Le premier dérapage est un dérapage de planning. Un témoin qui ne correspond pas signifie une nouvelle passe de revêtement, un nouveau premier article et un nouvel essai de presse, et la date de lancement se déplace avec eux.
Le second est un dérapage d'ajustement. Un changement de couleur peut déplacer l'épaisseur de nickel, donc le revêtement total et l'ajustement pressé ; l'anneau qui se pressait avant le changement de couleur peut ne plus se presser après, comme dans une autre pièce de montre à paroi mince.
Que doit contenir le devis ?
Quatre lignes : amortissement de l'outillage, coulée et ébavurage, polissage et tournage, et revêtement avec l'essai de presse. L'essai est sa propre ligne parce qu'il revient à chaque couleur et à chaque lot de boîtiers.
Le devis doit aussi dire ce qu'il exclut : un prix qui omet l'essai, la comparaison au témoin ou le test au brouillard salin a déplacé ces coûts sur le premier lot.
La ligne post-usinage est celle où deux devis divergent d'habitude. Un fournisseur compte un montage de tournage, un autre en compte deux, et la différence apparaît dans la circularité que l'anneau tient plutôt que dans le prix seul.
Qu'est-ce qui se répète à la seconde commande ?
Quatre documents et la fenêtre du procédé se répètent : révision du plan, témoin, spécification de revêtement, lot et propriété de l'outillage, plus les paramètres de revêtement du premier article.
Quand les quatre sont en place, la seconde commande tourne comme une continuation. Quand il en manque un, elle repart comme un nouveau dossier et paie de nouveau un premier article et un essai de presse.
L'enregistrement de la couleur est celui qui se perd le plus souvent. Le numéro du témoin approuvé et la date d'approbation sont ce à quoi une troisième commande se compare ; sans eux, la comparaison dérive vers le dernier lot produit plutôt que vers celui qui a été approuvé.
| Document | Ce qu'il fixe | Nombre qui doit apparaître |
|---|---|---|
| Plan 2D avec appel de revêtement | Contour, alésage, épaulement, étape | Ø35,0±0,1, Ø32,0 +0,05/0, 0,05, 0,03, 18–27 µm |
| Modèle 3D (STEP ou IGES) | Faces qu'une coupe ne montre pas | Forme seule, sans tolérance |
| Témoin ou étalon du client | Couleur sous une lumière donnée | ΔE ≤1 |
| Lot et propriété de l'outillage | Comment l'outillage se divise, qui le détient | Cible de conception 400 000 cycles |
Envoyez les quatre documents avec la demande. Le montage de tournage peut alors se chiffrer contre un plan plutôt que contre une description, et la couleur contre un témoin plutôt que contre un nom.
FAQ
