
ロボット外骨格フレーム:ADC12 の HPDC、T6、0.02 mm 座面
320 × 180 × 90 mm、1.2~1.8 kg のロボット外骨格フレームは、ジョイント座面が図面に入るまでは筐体部品に見えます。その座面は ±0.02 mm、平面度は 0.03 mm に収まり、フレームは T6 の後に 400 MPa へ届かせなければなりません。1.5 mm の壁が抱えるガスは T6 を狭め、焼入れの変形は座面を狭め、アーク陽極酸化の皮膜ははめあいを狭めます。この三つに答えたのは、工程の順序と四つの関門でした。どこかを締め上げた一つの工程ではありません。アルミニウムダイカストが形状を決め、関門がリリースを決めます。
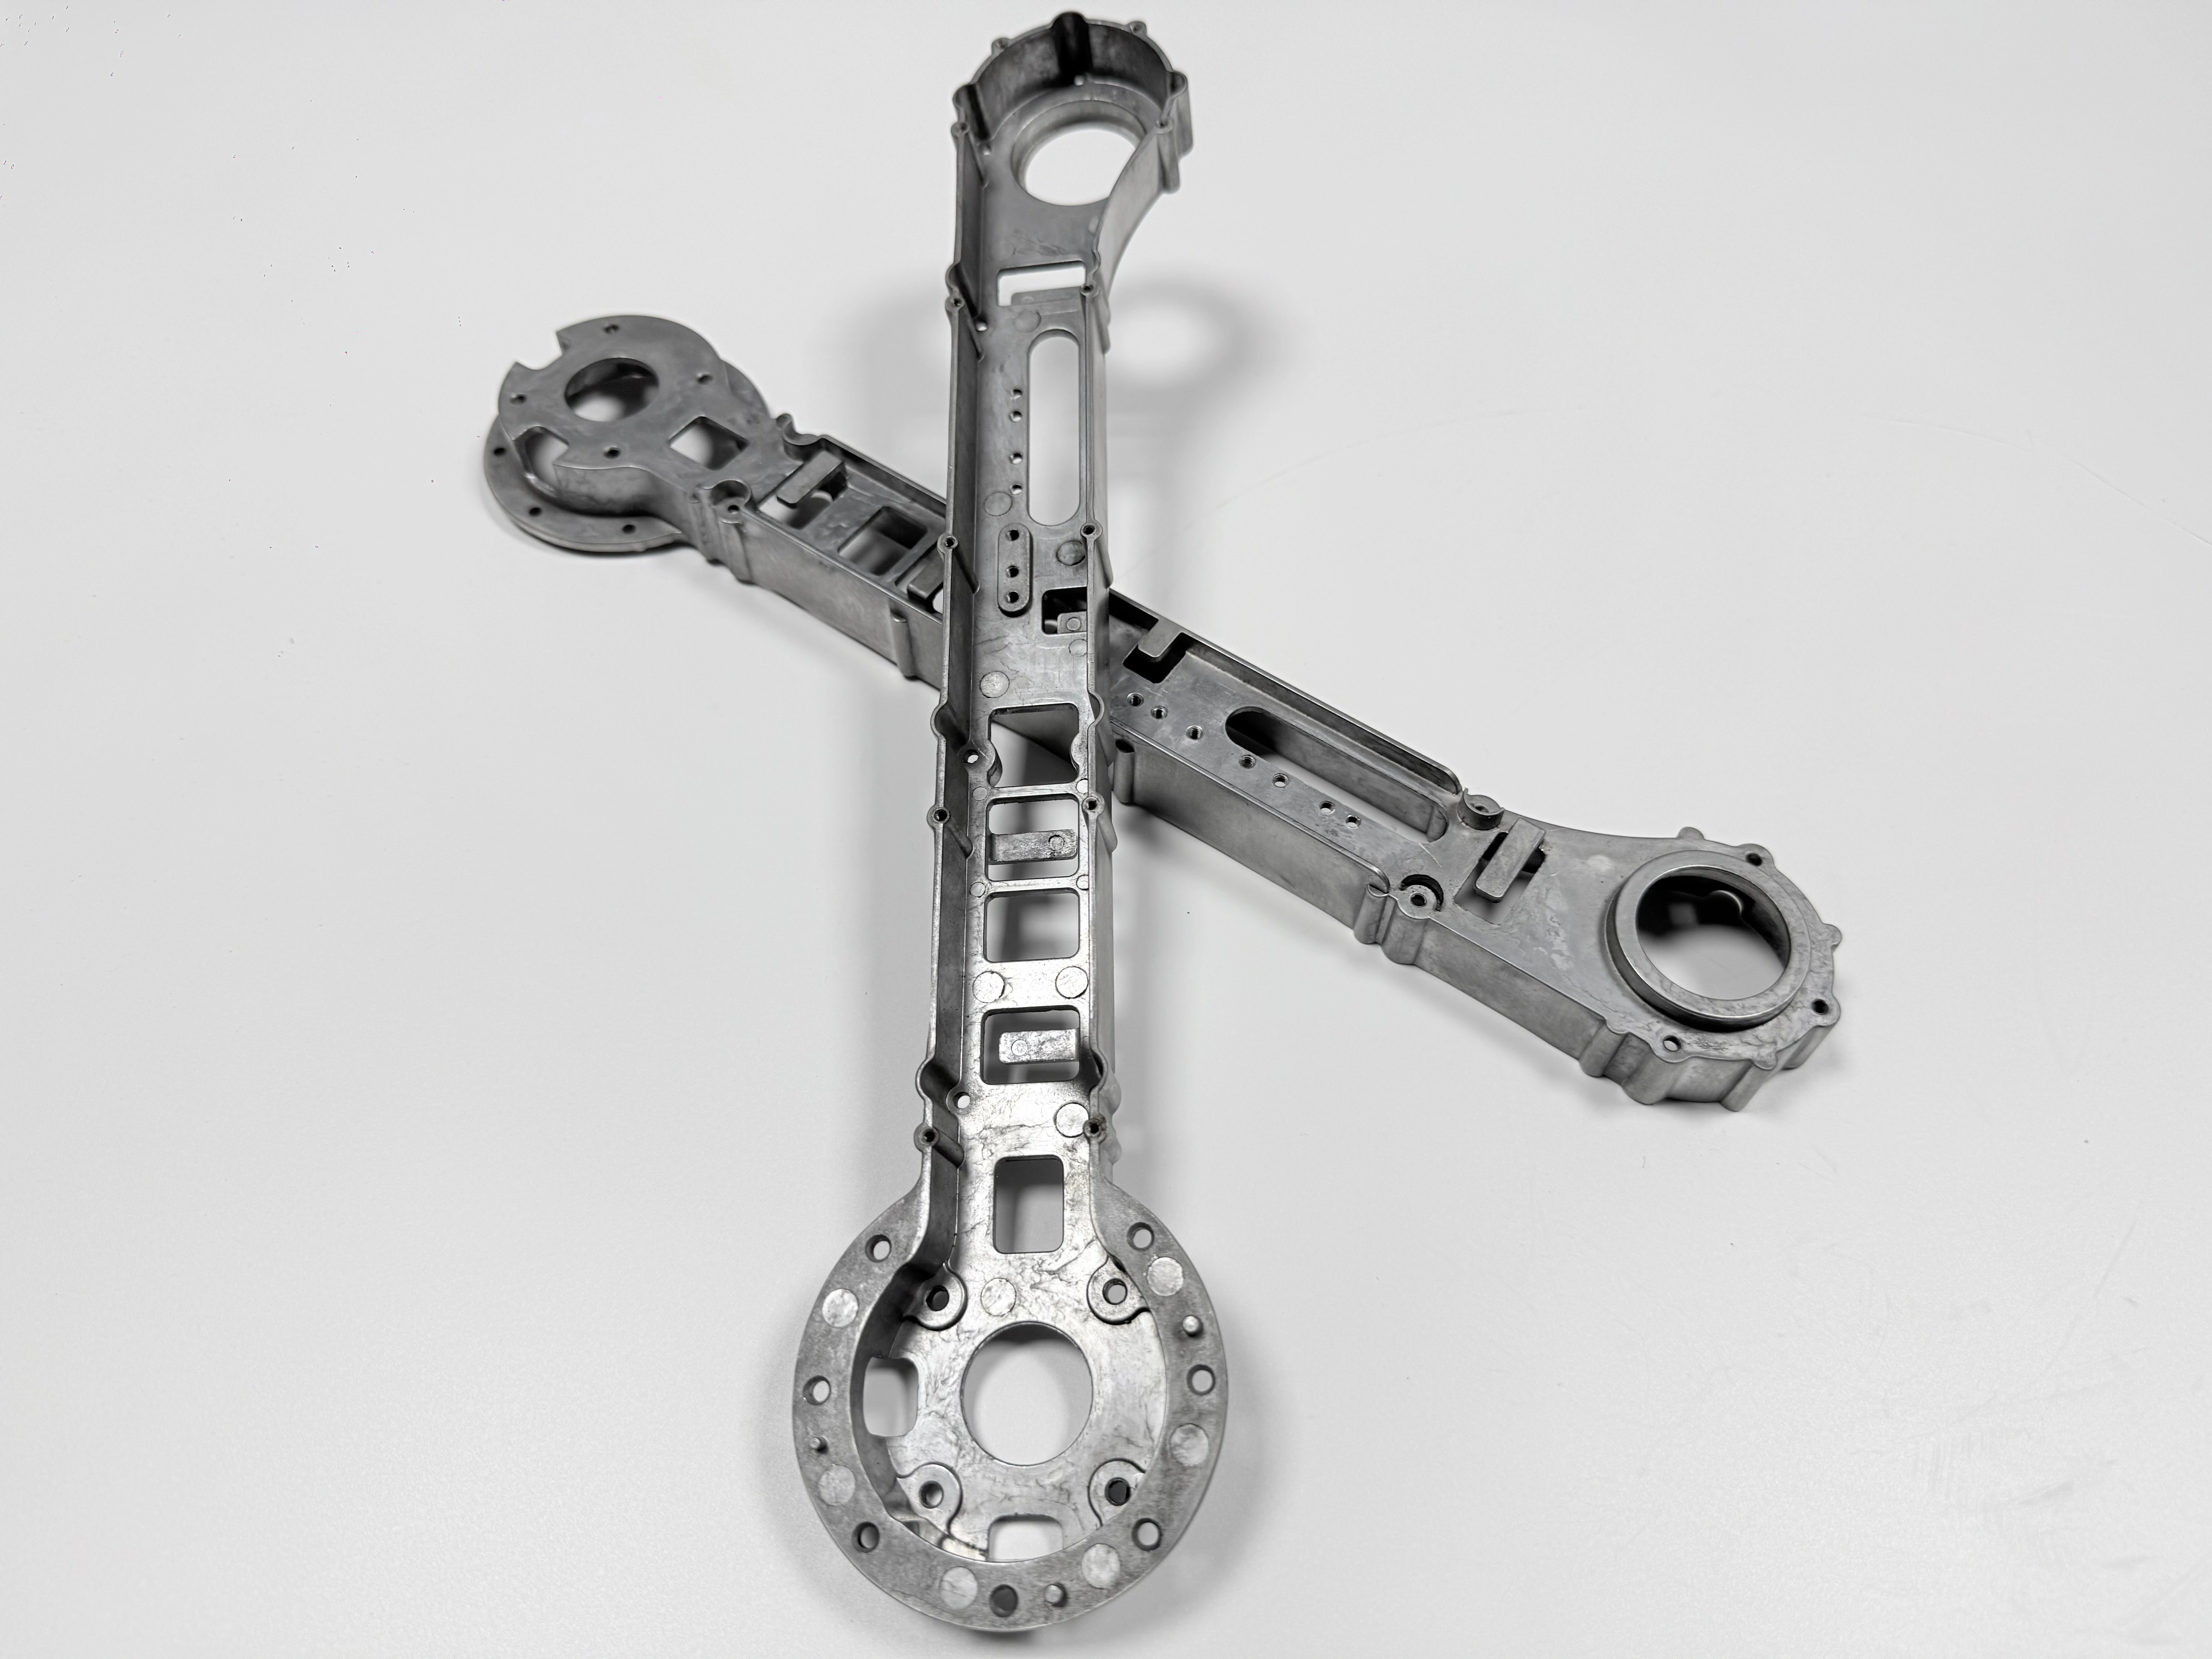
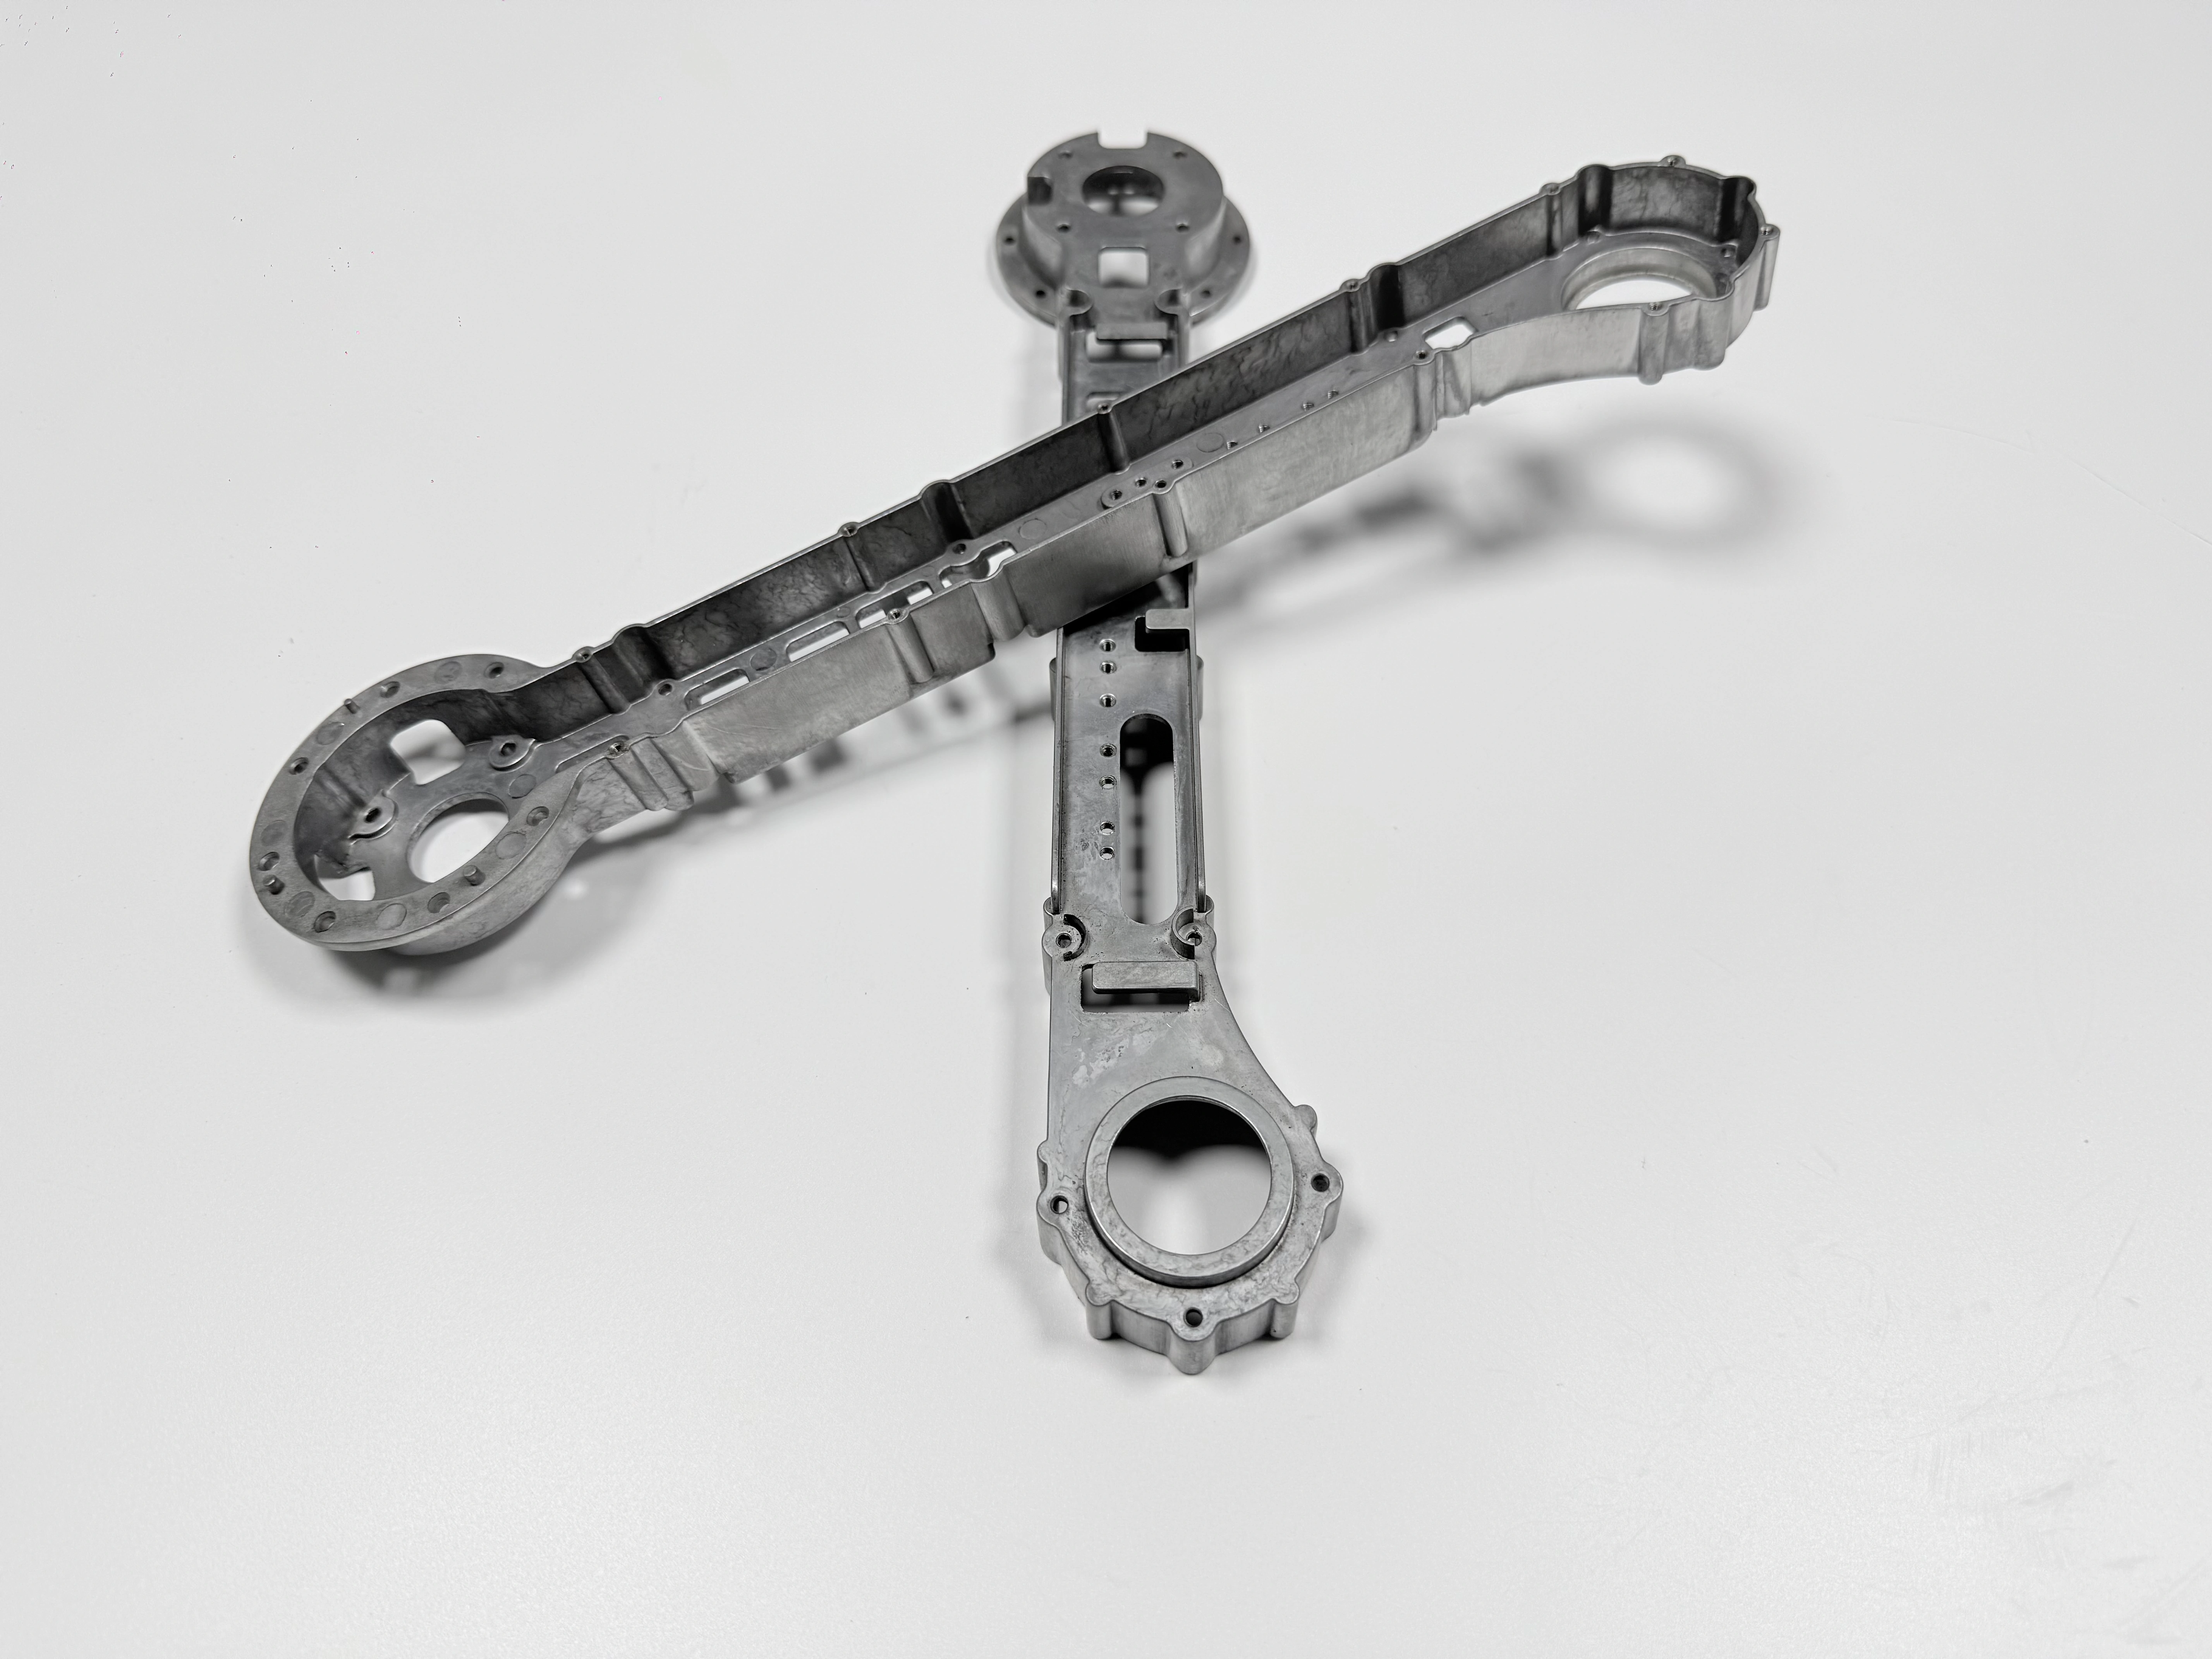
部品:320 × 180 × 90 mm、1.2~1.8 kg のジョイントフレーム
この部品は工業用外骨格のジョイントフレームで、見た目を飾るカバーではありません。合金は ADC12 で、ASTM B85 では A383 に最も近い牌号に当たります。工程は、真空ダイカスト、ゲート切除、T6、矯正、CNC 仕上げ、マスキング付きアーク陽極酸化、そして最終検査と続きます。
ジョイントボス部の壁は 1.5 mm です。二つのジョイント座面には ±0.02 mm の指示が入り、外観面には、切削液と湿気のある現場に耐えるアーク陽極酸化の皮膜が付きます。
ここに並ぶ数値はすべて図面の目標値で、出荷済みバッチの実測値ではありません。この記録は工程の例であって、顧客プログラムではありません。
衝突一:1.5 mm の壁と 400 MPa
400 MPa は T6 の後の目標値で、ADC12 の鋳放しの特性ではありません。到達には 490~510 °C の溶体化処理と、150~170 °C の時効が要ります。充填中に閉じ込めたガスは溶体化の温度で膨らむので、荷重のかかる面に出たブリスターは構造欠陥になります。
1.5 mm の充填は、その問題をさらに鋭くします。湯は壁の遠端へ遅れて冷えて届くので、最後に着いた湯ほど融合する熱を持ちません。真空、キャビティ一つ、そしてその端に置くオーバーフローが、充填のウィンドウを広げます。ショットを速くするだけでは、同じ壁にガスを巻き込むことがあります。これらの選択は真空ダイカスト用の金型に属し、一発目のショットの前に決まります。
テストバーでは、これを覆えません。同じ溶湯から鋳込んだバーを ASTM B557 で引っ張っても、証明できるのは化学成分と熱処理であって、1.5 mm の壁の遠端にできたコールドシャットではありません。バーは薄くないからです。
壁を厚くでき、400 MPa の目標を下げられるなら、T6 は必須ではなくなり、ブリスターのリスクもそこから離れます。
衝突二:焼入れと ±0.02 mm
溶体化の後の焼入れでは、1.5 mm の壁がジョイントボスより先に冷えます。ボスは最後に変態し、寸法が落ち着くのも最後です。その動きが終わる前に削った座面は、±0.02 mm を保てません。
T6 と切削のあいだに矯正を置くのが、その答えです。割れずに動けるうちに、フレームを取り代の内側へ引き戻します。そのあとCNC 後加工が、補正したブランクから座面を削り、CMM の測定点が、機械加工したパッドから座面を読みます。
データムが要るのは、対策の半分がそこにあるからです。鋳放しの 1.5 mm の壁はクランプ荷重で動くので、±0.02 mm も 0.03 mm の平面度も支えられません。データムは、これから削るパッドに置きます。そのパッドに必要な取り代は、熱処理が決めます。
切削は、矯正が残したひずみを解放します。両側から均等に削れば解放はわずかです。片側から厚く削ると、最終パスの後に座面が動くことがあります。
衝突三:アーク陽極酸化の皮膜とはめあい
アーク陽極酸化は、アルミニウムの上にめっきするのではなく、素地から皮膜を成長させます。皮膜は元の表面より盛り上がり、その分だけ素地も消費します。皮膜の付いた面のまわりのねじとはめあいは、寸法を保ったまま、あいだの隙間が詰まります。CNC で ±0.02 mm に削ったはめあいは、皮膜の後には同じはめあいではありません。
素地のまま残す部位を決めるのは、皮膜工場ではなく図面です。マスク一覧に入るのは四つ、ねじ、はめあい、接地点、データムです。メールで渡した一覧はマスク一覧になりません。工場は、図面に書かれたとおりに被覆するからです。
マスキングが守るのは面であって、公差ではありません。マスクした座面も、皮膜の後に確認が要ります。テープは浮き、プラグはずれ、皮膜はエッジの下へ回り込むからです。
線引きは両方向に働きます。皮膜の後にリーマを通せるねじは、マスキングが要りません。締まりの厳しい等級の小径ねじは、マスキングが要ります。リーマで取る量が、ねじの許容を超えることがあるからです。
初回バッチ:T6 後のブリスター、皮膜後のねじ
この記録の背景にある例示バッチでは、二つの不具合が順に現れました。T6 の後に、充填の遠端に近い薄肉面にブリスターが出ました。アーク陽極酸化の後に、通規が、皮膜の付いたねじで止まりました。
どちらも作業者のミスではなく、工程の側に原因があります。ブリスターは充填が閉じ込めたガスから来ており、ゲージはマスクしなかったねじに成長した皮膜から来ています。どちらの不具合も、テストバーの報告書にも、鋳造の段階にも現れません。
バーは目標を満たし、壁は満たしませんでした。バーだけでのリリースなら、フレームは出荷され、ねじは組立で見つかったはずです。
バッチは止めました。二つの所見は、比率を書かない例示の記録として残します。一つのバッチから出した比率は、能力値として読まれてしまうからです。
変えたこと:真空、矯正、マスキング、リーマ
次のレイアウトには四つの変更を入れ、それぞれが一つの不具合に対応します。真空ダイカストとキャビティ一つが、ブリスターの餌になるガスを減らします。焼入れと切削のあいだの矯正が、座面に補正済みのブランクを渡します。図面のマスク一覧が、ねじ、はめあい、接地点、データムに皮膜を入れません。リーマは、それでも皮膜が付くねじをカバーします。
どの変更も、一つを得て一つを失います。真空と単一キャビティは、ショット当たりのコストを上げ、プログラムを一つの金型に縛ります。矯正は、続けて流れていた二つの工程のあいだにプレスと確認を足します。マスキングは皮膜ラインの工数を増やし、再確認を足します。リーマは工程を一つ増やし、ねじに素地のアルミニウムを残すので、手直しの判断が要ります。
残りは順序が担います。T6 の前のゲート切除は、溶体化の温度でゲートがブリスターに餌をやるのを防ぎます。CNC の前の矯正は、切削が補正済みの部品に当たることを意味します。CNC の後のアーク陽極酸化は、最後の工程が皮膜を削り落とさないようにします。この順序の背景は、ロボットフレームのダイカストで説明しています。
六つの確認に対する結果
リリースの手順は、六つの確認の上に四つの関門を置く形に書き直しました。以下に並べます。健全性は、同じ溶湯のバーを ASTM B557 で引っ張って 400 MPa の目標と比べることに加え、薄肉の遠端を X線か CT で見ます。形状は、座面、平面度、穴位置の CMM 測定点です。ねじは、皮膜の後の通し/止めゲージです。皮膜は、マスク面と素地面の膜厚、そして塩水噴霧です。
関門 | 確認 | 限度 | 単位 | 方法 |
|---|---|---|---|---|
1 | 同溶湯テストバー、引張 | 目標 400 | MPa | ASTM B557 |
1 | 壁の遠端のポロシティ | コールドシャット・未充填なし | n/a | X線か CT |
2 | ジョイント座面の位置 | ±0.02 | mm | CMM 測定点 |
2 | 座面の平面度 | 最大 0.03 | mm | CMM |
2 | 穴位置 | ±0.02 | mm | CMM |
3 | 皮膜後のねじ | 通規が通る | n/a | 通し/止めゲージ |
4 | 皮膜、マスク面と素地面 | ロットごとに記録 | n/a | 膜厚計 |
4 | 皮膜面の塩水噴霧 | 時間は図面で指定 | n/a | 塩水噴霧試験機 |
例示バッチの実測値は、プロジェクト報告書に残します。このページが持つのは判定基準、方法、順序で、歩留まりは公開しません。ADC12 高圧ダイカストの事例では、同じ関門の考え方を厚い部品で見られます。
この事例が証明しないこと
この記録は例です。顧客名、バッチ数、価格、納期、歩留まりは書いておらず、能力値として引用することはできません。
別のフレームで ADC12 が 1.5 mm のまま 400 MPa に届くことを証明するものでもありません。断面、ゲート位置、真空、熱処理は部品ごとに変わり、あるフレームで通ったバーは、次の図面について何も語りません。
T6 は 490~510 °C の溶体化と 150~170 °C の時効というウィンドウのままで、最終的には工場の確認に従います。皮膜厚さと塩水噴霧の時間は、数値ではなく検査項目のままです。
示せることは、もっと狭い範囲です。三つの衝突が一つの部品で重なり、関門の順序がその三つを切り分けます。
