
Fundição sob pressão de alumínio: estrutura de robô em ADC12
Uma estrutura de robô em ADC12 feita por fundição sob pressão de alumínio traz três requisitos que nenhuma etapa isolada sustenta: parede de 1,5 mm, assentos de articulação dentro de ±0,02 mm e meta de 400 MPa depois do tratamento térmico T6. A parede se decide enquanto a matriz enche, os assentos depois da têmpera e a resistência à tração no forno. A rota que mantém os três passa por fundição sob pressão a vácuo, remoção do canal de entrada, T6, endireitamento, CNC, anodização por arco com mascaramento e inspeção final.
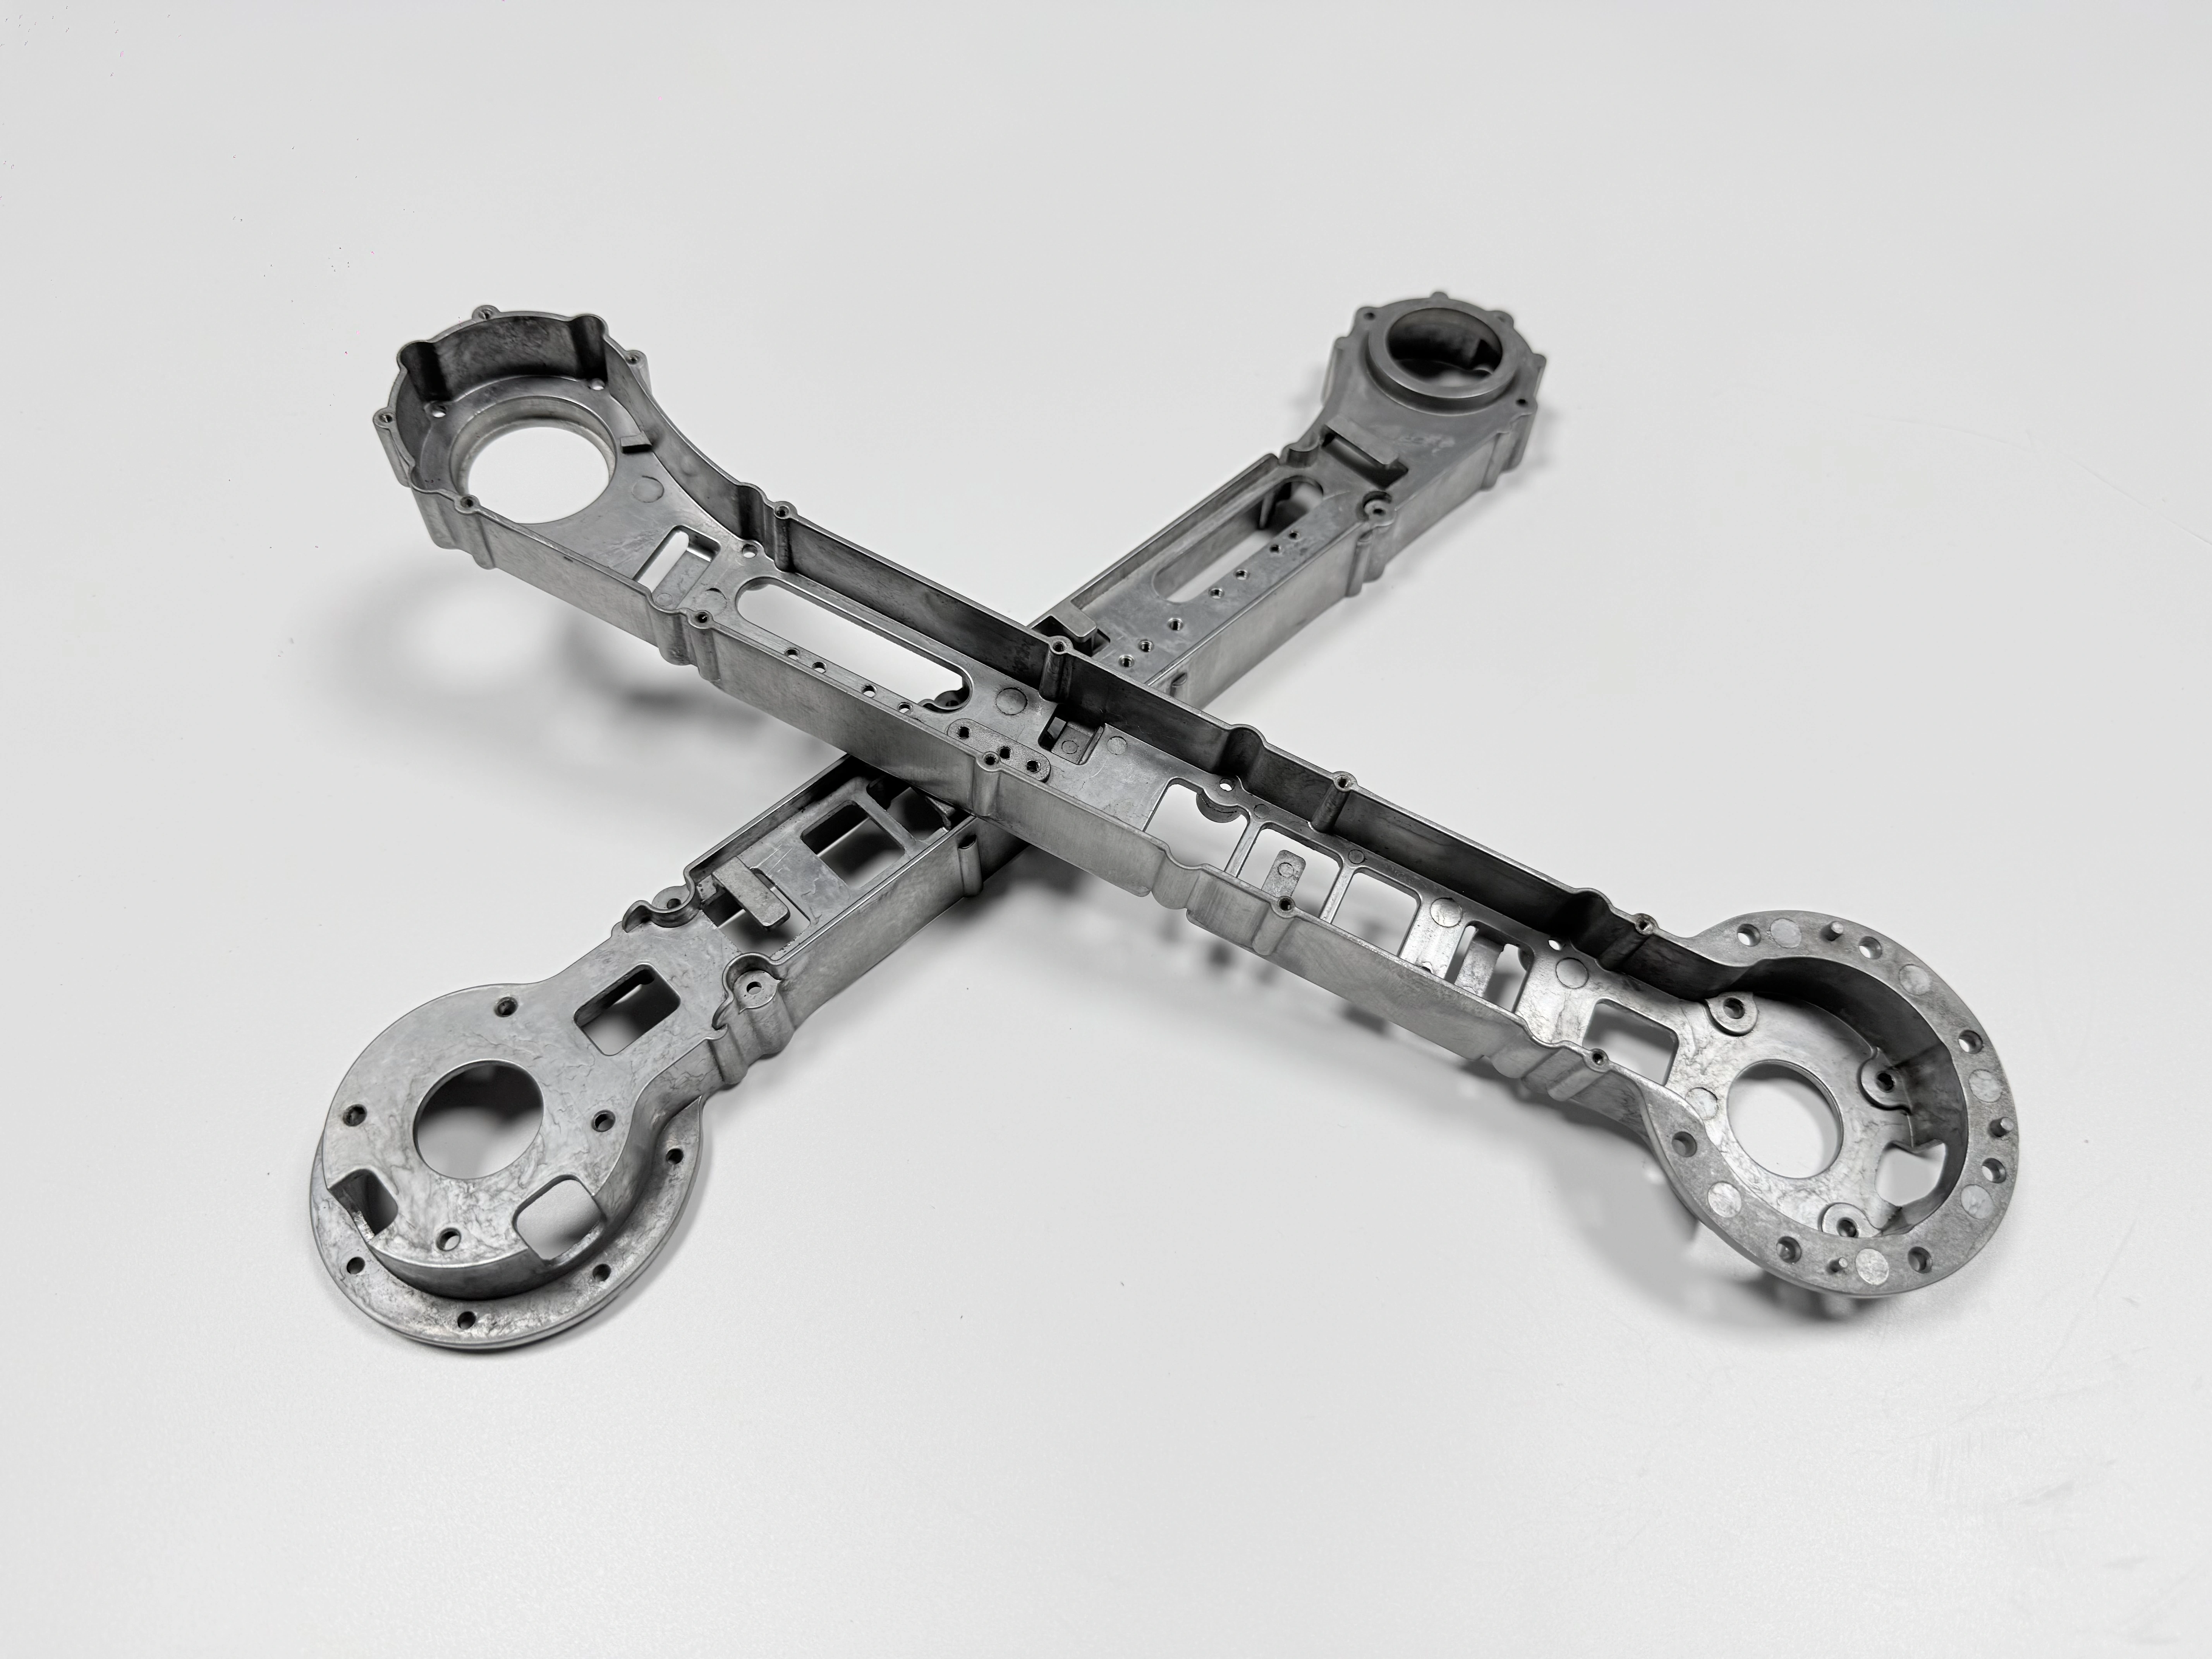
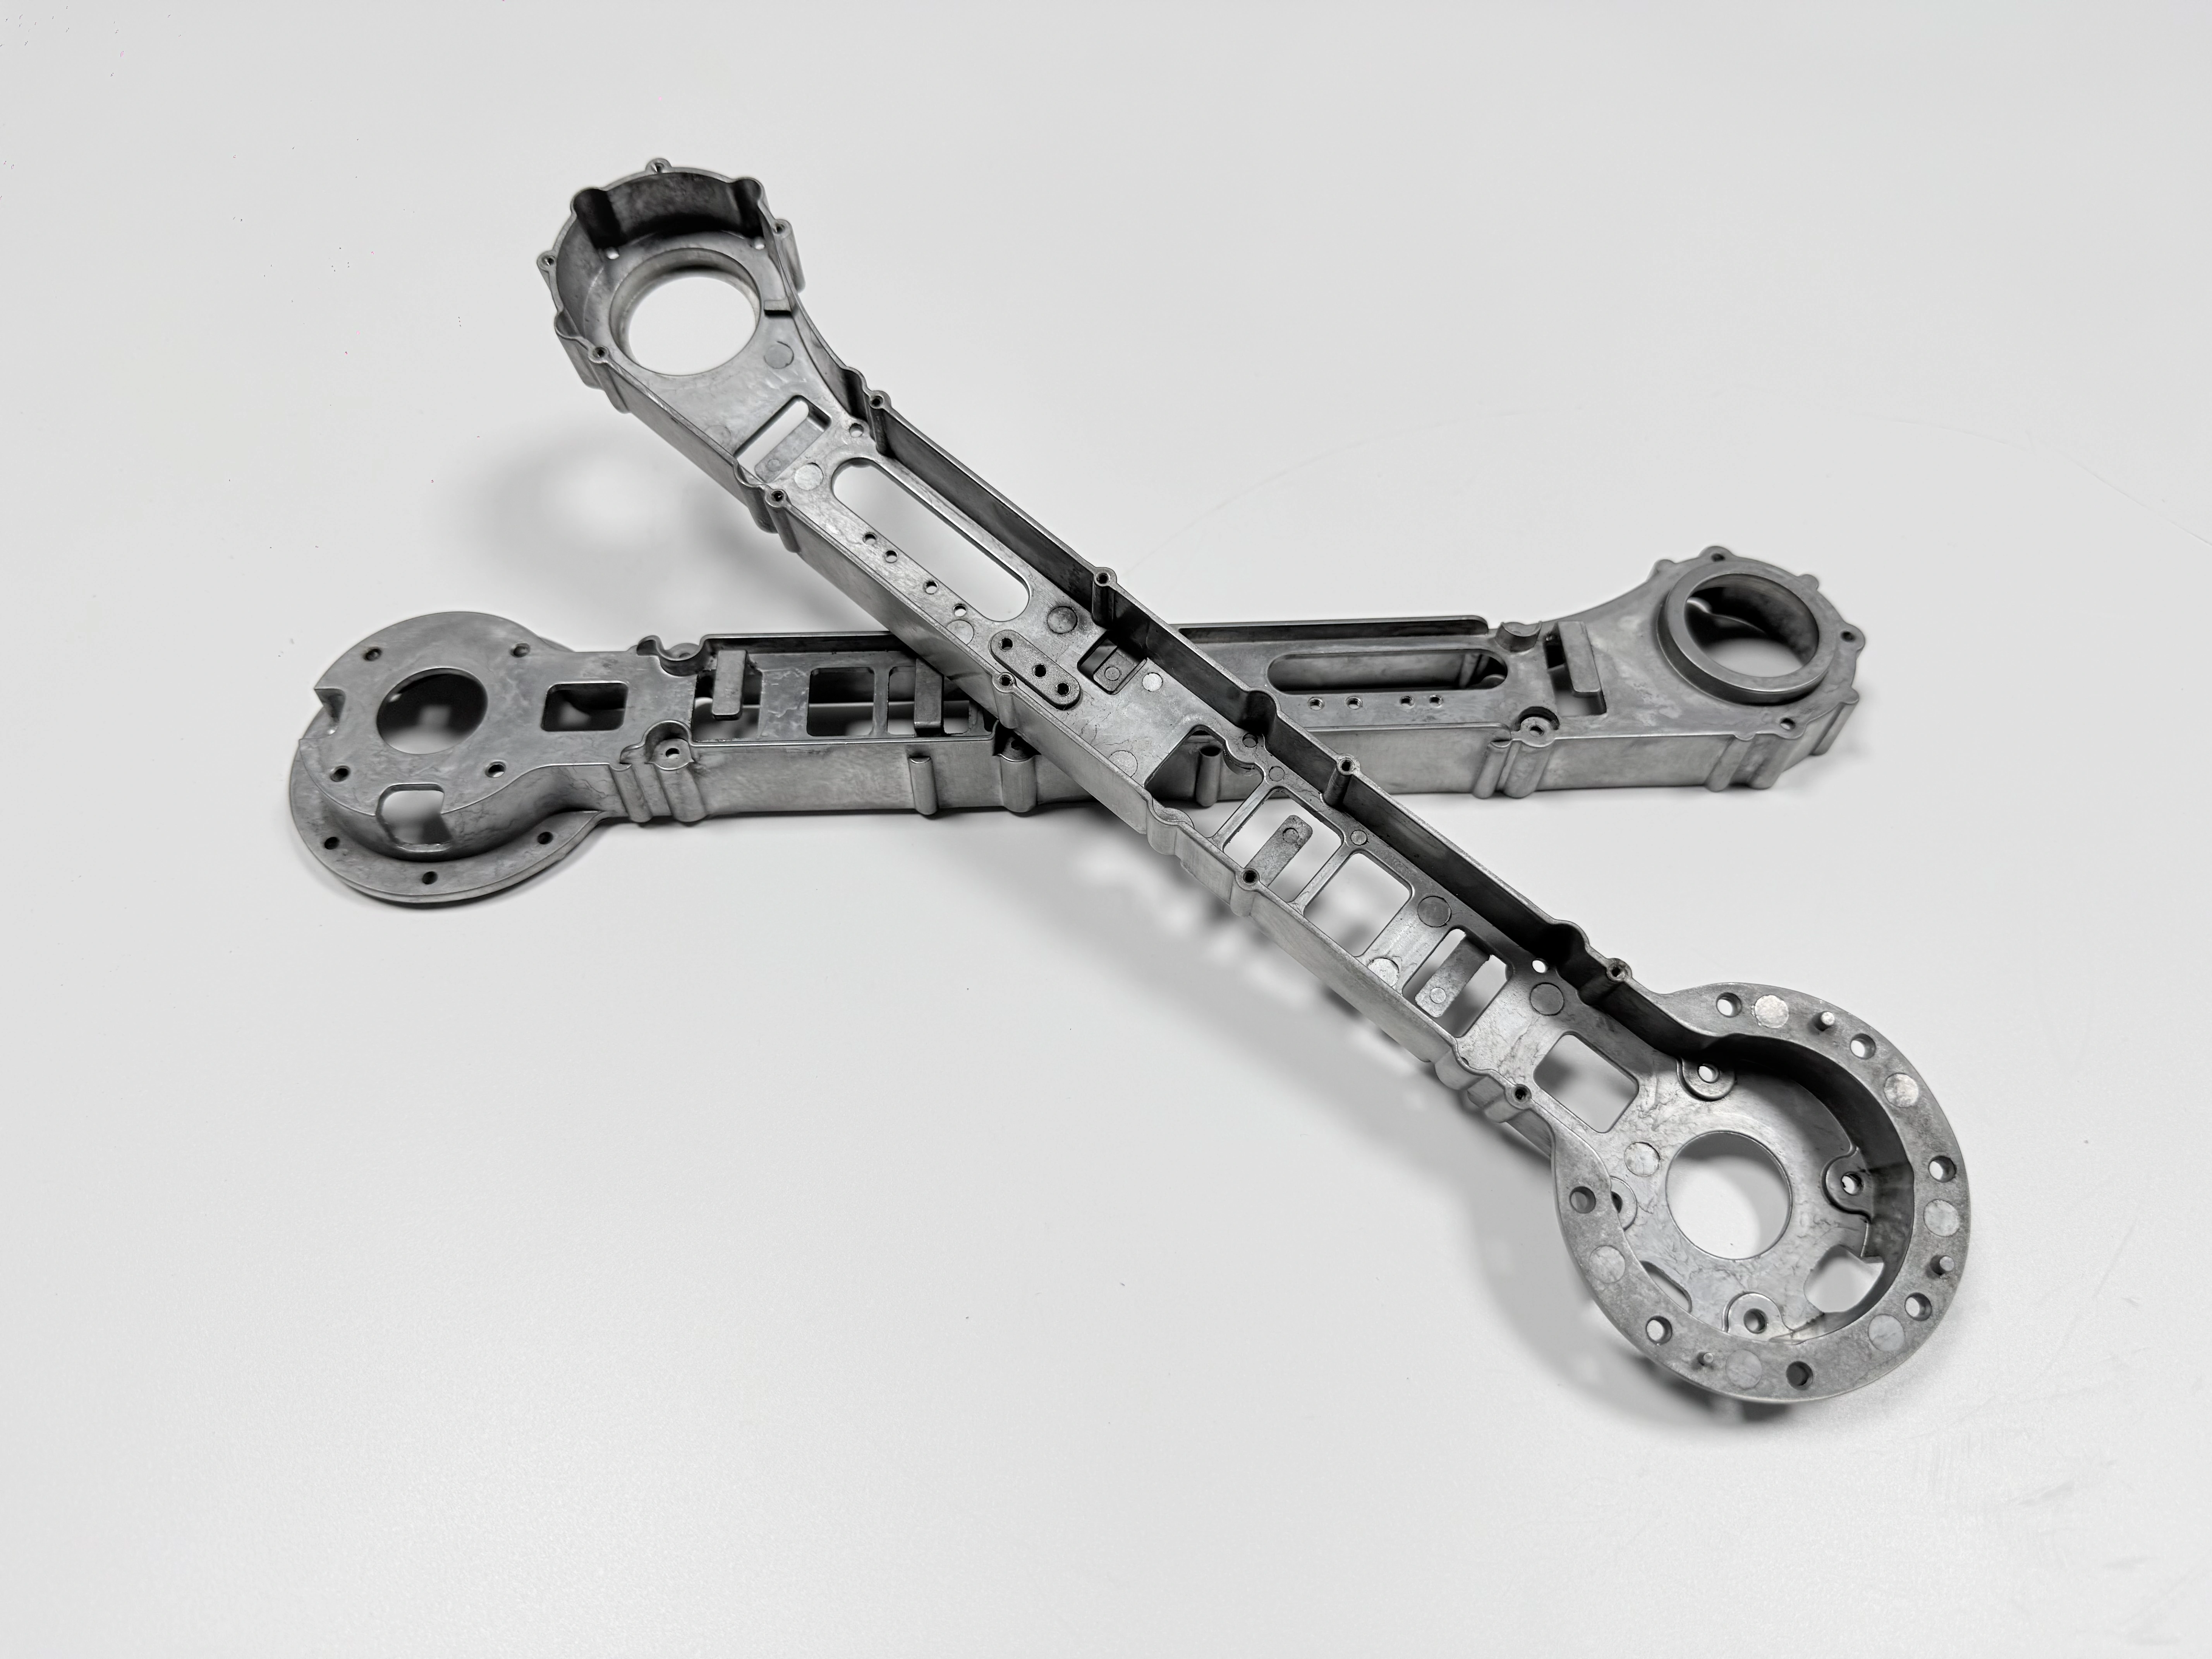
Três números, uma peça: 1,5 mm, ±0,02, 400 MPa
Cada requisito falha na sua própria etapa, então uma inspeção só não libera os três. Uma parede abaixo de 1,5 mm aparece na verificação de enchimento, um assento fora de ±0,02 mm aparece na CMM depois do corte, e uma meta de tração não atingida aparece no corpo de prova. Um orçamento que junta os três numa única tolerância de usinagem já perdeu os dois primeiros.
A peça sai da matriz como bruto, com sobremetal nas articulações e nenhuma face acabada. A liga é ADC12, cuja designação mais próxima na ASTM B85 é A383, e a parede de 1,5 mm é meta de desenho, não padrão de fábrica. A Tabela 1 associa cada número à etapa que o define e à verificação que o comprova.
Requisito | Meta (mm, MPa) | Definido em | Comprovado por |
|---|---|---|---|
Parede | 1,5 mm | Enchimento a vácuo, uma cavidade, transbordamento no extremo distante | Radiografia ou TC |
Assento da articulação | ±0,02 mm | Endireitamento, depois CNC a partir do datum | Mapa de pontos de CMM |
Planeza do assento | 0,03 mm | Corte final na face usinada | CMM, estado livre |
Posição dos furos | ±0,02 mm | Dispositivo e programa depois do corte | Mapa de pontos de CMM |
Resistência à tração | Meta de 400 MPa | T6 a 490–510 °C, depois envelhecimento a 150–170 °C | Corpo de prova conforme a ASTM B557 |
O que o desenho precisa fixar antes da ferramentaria
O desenho fixa quatro itens antes de a matriz ser cortada: a face de datum, o sobremetal que fica nela, a lista de mascaramento e o estado do tratamento térmico. Um desenho de estrutura que nomeia ADC12 e uma espessura de parede, mas deixa o datum para a fábrica, gera brutos que não se intercambiam entre lotes. O datum é o assento da articulação usinado; a parede bruta de 1,5 mm não serve como datum.
O sobremetal precisa cobrir a distorção da têmpera e o corte. Nomeie a face, o sobremetal que fica nela e cada medida tomada a partir dela numa única folha. A estratégia de datum para peças fundidas e usinadas parte dessa cota, e a linha de tratamento térmico indica T6, pendente de confirmação do fornecedor.
Uma cavidade, H13, vácuo: por que a matriz é assim
Uma parede de 1,5 mm exige uma janela de enchimento que uma matriz multicavidade não entrega neste tamanho de peça. Uma cavidade mantém o peso do disparo e a área de respiro em proporção, e o sistema de vácuo retira gás de um enchimento em vez de quatro. A matriz é cortada em aço para trabalho a quente H13, com meta de projeto de 200 000 disparos.
O transbordamento fica no extremo distante da parede fina, onde o metal chega por último e mais frio. O H13 sustenta o detalhe da parede ao longo da produção e absorve o ciclo térmico que um núcleo fino vê. Uma segunda cavidade dobraria a produção e, ao mesmo tempo, reduziria a janela de pressão pela metade, então a decisão de ferramentaria da matriz segue a espessura da parede e a janela de enchimento.
Cenário de engenharia hipotético: uma estrutura de exoesqueleto de 320 × 180 × 90 mm, com parede de 1,5 mm e meta de peso acabado de 1,2–1,8 kg. Os números são metas de desenho, não um lote medido. Nesse envelope, uma cavidade mantém a distância de enchimento dentro de uma janela que um único disparo a vácuo sustenta.
Encher 1,5 mm sem falha fria: onde o metal para
A 1,5 mm, a frente de metal perde calor para a matriz nas duas faces e pode congelar antes de duas frentes de fluxo se encontrarem. O resultado é a falha fria, uma dobra que se lê como linha na superfície e como trinca sob carga. Pressão sozinha não a fecha, porque uma frente congelada não se empurra para dentro de uma parede.
O vácuo reduz o gás que a frente precisa empurrar, e um canal de entrada apontado para a bossa grossa da articulação mantém o metal mais rápido seguindo para a seção fina. O transbordamento então precisa ser grande o bastante para receber a frente fria. Nada disso aparece na superfície, então a radiografia ou a TC é a verificação que vale.
Uma parede de 3 mm na mesma estrutura esconde a falha por um tempo; a 1,5 mm, a janela fecha mais rápido do que um operador consegue reagir. O texto sobre espessura de parede como ponto de partida explica de onde vem esse limite numa carcaça.
T6 a 490–510 °C: o limite das bolhas
A janela do T6 é onde a meta de 400 MPa e o risco de bolhas se decidem juntos. A solubilização a 490–510 °C leva cobre e silício para a solução, a têmpera trava a estrutura, e o envelhecimento a 150–170 °C precipita a fase de endurecimento. Os 400 MPa são a meta desse estado acabado; a liga bruta de fundição não precisa alcançá-la.
Os poros de gás se expandem quando o metal amolece na temperatura de solubilização, e um poro perto da pele levanta a superfície. É por isso que a fundição sob pressão a vácuo vem antes do T6, não depois: o gás precisa sair da peça antes de o forno vê-la. A viabilidade para uma estrutura específica é confirmada com o fornecedor de tratamento térmico antes de a matriz ser cortada.
Quando a leitura de gás não sustenta o T6, a alternativa é o T5, e o desenho muda junto. Um corpo de prova vazado com a peça e rompido conforme a ASTM B557 informa o que o forno fez naquela corrida. O texto sobre tratamento térmico de fundição sob pressão de alumínio percorre a mesma janela pelo lado da metalurgia.
Endireitamento: entre a têmpera e o corte
O endireitamento existe porque a têmpera deixa a estrutura fora do sobremetal previsto. A parede de 1,5 mm esfria antes da bossa da articulação, e a estrutura empena para o lado grosso. Endireitar depois do T6 e antes do CNC traz o bruto de volta; sem isso, a fresa fica sem material num dos cantos.
Duas ordens são possíveis, e a segunda tabela as coloca lado a lado. Uma mantém ±0,02 mm no assento; a outra empurra o erro para as horas de usinagem e para o refugo.
Ordem | O que mantém (mm) | O que custa | Onde falha |
|---|---|---|---|
Endireitar depois do T6 e cortar em seguida | Assento dentro de ±0,02 mm, com sobremetal para o corte | Uma etapa de prensa e uma conferência de alívio de tensão | Um empenamento que volta depois da prensa |
Cortar primeiro, endireitar depois | A medida do corte como usinada | Um segundo corte em cada assento e uma nova conferência | O endireitamento move o assento que acabou de ser cortado |
O assento é cortado depois do endireitamento, a partir do datum, e a meta de planeza de 0,03 mm sai desse corte. A distorção que sobra depois da prensa aparece como conicidade ao longo do assento, e é por isso que um mapa de pontos de CMM decide, em vez de uma leitura única.
CNC: ±0,02 mm no assento da articulação
O assento da articulação e os furos são cortados numa única fixação, a partir do mesmo datum, então assento e padrão de furos compartilham uma referência. Um assento em ±0,02 mm é resultado de usinagem, e só se sustenta quando sobremetal, dispositivo e programa concordam. Uma segunda fixação acrescenta um segundo erro à pilha.
Apertar uma parede de 1,5 mm a deforma. O dispositivo apoia a bossa e puxa para baixo perto do corte, então a parede fina não recebe carga de aperto, e a peça é conferida como vai ser parafusada. A usinagem CNC de peças fundidas parte da condição de bruto, e o projeto do dispositivo para peças fundidas usinadas trata do plano de apoio.
Um assento que mede dentro da tolerância no dispositivo e fora dela na mesa é problema de fixação, não de fresa. Essa leitura devolve a correção ao dispositivo, não ao programa.
Planeza de 0,03 e posição dos furos de ±0,02: o que a CMM lê
A planeza de 0,03 mm é lida na face usinada em estado livre, antes de a estrutura ser parafusada em qualquer coisa. Uma leitura feita com a peça presa mede o dispositivo, não a peça. O desenho precisa dizer qual estado vale, ou dois inspetores relatam dois resultados da mesma estrutura.
A posição dos furos em ±0,02 mm é conferida num mapa de pontos de CMM que cobre o padrão, não num furo isolado. Furos oblongos na estrutura de contato podem aliviar essa cota, e a decisão é tomada antes de o dispositivo ser construído. A usinagem posterior de peças fundidas carrega o corte e a nova conferência numa única liberação.
Anodização por arco: uma camada que cresce para os dois lados
A anodização por arco (MAO) faz crescer uma camada cerâmica a partir do próprio alumínio, sem eletrodeposição por baixo para descascar. A camada consome metal para dentro e cresce para fora, então uma face revestida fica acima da superfície cortada e um furo revestido fecha. O ajuste é a primeira coisa que o processo muda.
A espessura da camada nesta liga ainda é um valor a medir, então o desenho deixa o número em aberto e a lista de mascaramento protege o ajuste. Assentos, roscas, pontos de aterramento e datums ficam em metal nu. Uma peça revestida antes do corte final perde a tolerância de assento com que foi usinada.
Por isso o revestimento roda depois do CNC, e um medidor de espessura de camada confere o que o banho produziu. O revestimento por MAO em alumínio trata do sistema de camadas, e o texto sobre anodização por arco explica como a camada se forma.
Mascaramento é decisão de desenho: feche antes do pedido de compra
Quatro superfícies ficam em metal nu: roscas, ajustes, pontos de aterramento e datums. Um item esquecido não aparece no tanque de revestimento, porque a camada parece uniforme tanto sobre uma área mascarada quanto sobre uma rosca. O item esquecido aparece na montagem, quando um parafuso chega ao fundo ou um assento não fecha.
O remédio é alargar ou cortar de novo, o que custa uma segunda passada em cada peça do lote. A lista de mascaramento pertence ao desenho e ao pedido de compra, e o calibre passa/não passa roda depois do revestimento, antes de as peças chegarem à linha de montagem. O acabamento superficial reúne as opções em torno da etapa de revestimento.
Inspeção: seis métodos antes da liberação
Seis verificações liberam um lote, e cada uma responde a uma falha que as outras não veem. Um corpo de prova é rompido conforme a ASTM B557, a radiografia ou a TC cobre a parede fina, um mapa de pontos de CMM cobre os assentos, e calibres passa/não passa cobrem as roscas. O revestimento recebe uma leitura de espessura de camada, com o valor a medir, e o acabamento recebe um ensaio de névoa salina cujo padrão e duração o desenho fixa, com o resultado a medir.
Um registro de lote que carrega as seis pode ser comparado com o próximo; um registro só com números de CMM, não. O caso de estrutura em fundição sob pressão de alumínio mostra o mesmo conjunto de registros numa estrutura menor. O mapeamento de risco de porosidade trata de como uma leitura de gás é aceita ou recusada.
A falha que amarra as seis é a que se esconde: a peça enche, a superfície parece sã, e a bolha só aparece depois do T6. Coloque as seis verificações e os seus calibres no desenho antes de a RFQ sair.
FAQ
