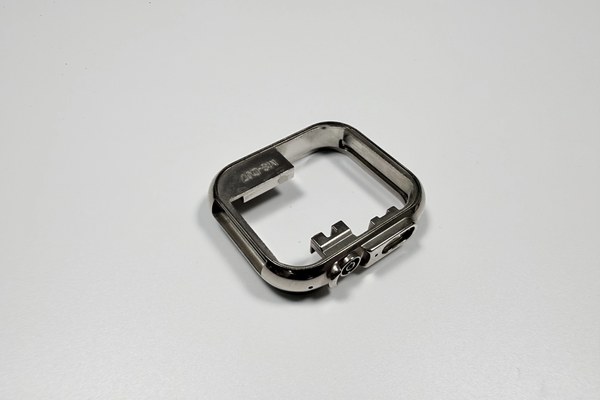
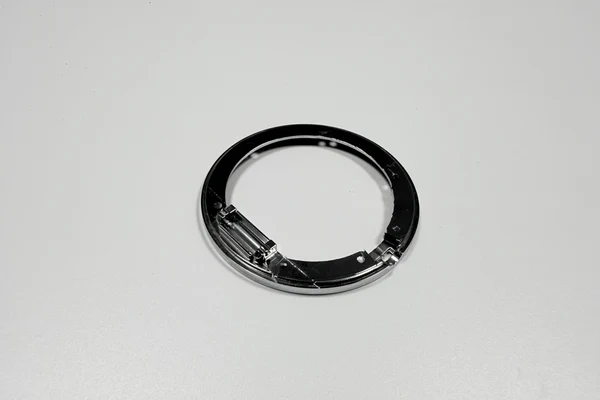
Zamak 5 num anel de retenção: parede fina, garras e revestimento
O Zamak 5 serve um anel de retenção de luneta de Ø26 mm porque três propriedades se alinham: enche uma parede de 0,8 mm, as raízes das garras suportam a força de prensagem e a superfície recebe a pilha de revestimento. Um anel de retenção é a banda fina que prende o cristal à parede da caixa. O grau é encomendado como liga de zinco segundo a ASTM B86 AC41A, no estado fundido, com 6,6 g/cm³ típicos.
Essas propriedades são também os limites. O anel prensa sobre o cristal e não se abre para uma segunda tentativa; a liga tem de segurar um ajuste e não apenas uma forma. Cada número abaixo é um alvo de desenho ou um valor típico.
Porque é que o Zamak 5 serve um anel de retenção de 1,8 g?
Porque o anel é uma forma com uma função, não uma viga. Segura o cristal em três garras, encontra a parede da caixa e apresenta-se acabado; um metal que enche uma secção fina serve isso melhor do que um escolhido para o impacto. A fundição sob pressão forma as garras no mesmo golpe que a banda.
As alternativas cedem coisas diferentes. O inox aguenta um impacto que o zinco não aguenta, mas moldar essa garra a partir de chapa deixa o retorno elástico para controlar. Um anel injetado custa menos em volume e perde o aspeto metálico e a faixa de temperatura.
O que significa uma massa volúmica de 6,6 g/cm³ num anel de 26 mm?
A massa volúmica converte o volume no peso que quem usa sente. A 6,6 g/cm³, o alvo de 1,8 g dá 0,273 cm³, o orçamento de metal para a peça inteira. O volume é a variável do desenho; o grau entra apenas pela massa volúmica.
Uma banda simples com Ø26,0 mm de diâmetro exterior, furo de 24,4 mm e 2,0 mm de altura encerra 0,127 cm³, ou 0,84 g. Os outros 0,15 cm³ estão nas três garras e no degrau da base, e a massa não está na banda. Estes valores são um exemplo calculado sobre cotas nominais.
A massa volúmica é fixa em 6,6 g/cm³ para o grau, por isso o peso é decidido pelo volume. Um alvo fora da faixa de 1,8±0,2 g, com este volume, é uma mudança de secção e não de grau.
O que faz uma parede de 0,8 mm ao enchimento e à resistência?
Uma parede de 0,8 mm é o ponto onde a fluidez e o calor do molde se encontram. O Zamak 5 corre tipicamente a 400–420 °C de metal líquido e 150–180 °C de molde, e uma banda tão fina solidifica fora dessa janela antes de o lado oposto encher, o que deixa uma junta fria onde as frentes se encontraram. Um molde frio ou um ciclo longo solidificam a banda antes de a frente de fluxo chegar ao fim.
A espessura também fixa a raiz da garra: uma raiz não pode ser mais espessa do que a secção de onde nasce. Esse limite é a razão pela qual a faixa da força de prensagem pertence ao desenho, antes da bancada de montagem.
Descer mais não traz vantagem. Abaixo de 0,8 mm a janela de enchimento estreita-se e os golpes de ensaio sobem; esses golpes são tempo de molde e não metal.
O que fixa a ASTM B86 AC41A no desenho?
Fixa a família da liga, o estado de fundição e os limites de impurezas que decidem como a superfície se reveste. Um anel comprado segundo a AC41A é comprado com uma composição conhecida, e um lote que reveste com bolhas pode ser rastreado até ao metal.
O resultado prático é uma linha: Zamak 5 segundo ASTM B86 AC41A, estado fundido. O resto do anel é geometria e acabamento.
| Propriedade | Fixada por | Alvo de desenho | Faixa admissível | Verificada com |
|---|---|---|---|---|
| Massa volúmica, estado fundido | Dados da liga | 1,8 g | 1,8±0,2 g | Balança |
| Parede | O molde | 0,8 mm | 0,8±0,05 mm | Micrómetro |
| Altura da garra | Recorte | 1,2 mm | 1,2±0,05 mm | Micrómetro de altura |
| Camada de níquel | Especificação de revestimento | 3 µm no interior | Mínimo de 3 µm | Raios X |
| Crescimento, Cu/Ni/Cr | Cálculo | 0,026–0,041 mm | Dentro de 0/-0,05 mm | Calibrador de anel |
| Força de prensagem | Ensaio de prensagem | Limite de 200 N | 80–200 N | Bancada de prensagem |
Um valor sem verificação por trás é um desejo, e uma verificação sem alvo torna-se uma discussão na receção do material.
Porque é que o níquel fica fino dentro da cavidade do anel?
Porque a cavidade faz sombra à passagem da corrente. A parede interior fica atrás da banda, onde o depósito cresce mais devagar; uma face exterior com 3–5 µm não diz nada sobre o interior.
Cobertura é espessura de camada de 3 µm ou mais, lida por raios X. Uma banda brilhante e uma parede interior fina podem conviver no mesmo anel.
A correção está no bastidor e no mascaramento: o tempo de banho não alcança uma face protegida. A sombra é geométrica: depende da posição da peça e não do tempo no banho. Esse trabalho é orçamentado dentro da maquinagem posterior, e é por isso que um anel de 1,8 g pode levar um custo de revestimento fora de proporção com o seu peso.
Que grau de Zamak serve um anel de retenção prensado?
O Zamak 5 é a escolha habitual para um anel prensado porque equilibra a fundibilidade e a resistência acima dos graus inferiores e reveste-se nas mesmas linhas. O campo está descrito no guia de seleção de ligas Zamak.
A escolha do grau não é livre no fim de um projeto. Passar para outro grau de Zamak muda a temperatura de fundição, a retração e a resposta ao revestimento, por isso reabre a primeira peça e acrescenta um ensaio ao molde.
Um desenho que diga apenas Zamak deixa a escolha à fundição, e a escolha pode recair no grau que funde com mais facilidade em vez do que reveste melhor. Indique o grau e a norma em conjunto e a escolha fecha-se.
O Zamak 5 segura a raiz de uma garra sob força de prensagem?
Segura, desde que a carga fique dentro de uma faixa de 80–200 N. A raiz é um concentrador de tensão numa parede de 0,8 mm, e parte ali antes de dobrar, logo a carga que conta é a que a prensa aplica.
A resistência na raiz vem da estrutura de fundição e do raio. Um vazio de retração na base de uma garra decide se essa garra dobra ou parte, e o extravasor por fora da raiz alimenta essa secção enquanto ela solidifica. O raio reparte a carga por uma área maior em vez de a juntar num canto.
O registo de exemplo mostra a falha: sete raízes partiram em 1 000 peças a 320 N, 1,6 vezes o limite superior, e um raio de raiz de R0,2 mm mais um batente de curso levou a contagem a zero.
Quando é que a estampagem em inox ganha ao Zamak 5?
Quando o anel tem de levar impacto, ou quando a parede tem de descer abaixo de 0,8 mm para caber numa caixa baixa. O inox é mais resistente por secção, e uma garra estampada mantém um gume que uma garra fundida não iguala.
A troca está na conformação. Cortar uma raiz definida em chapa fina desloca o problema de tolerância do molde para o retorno elástico, por isso a primeira peça passa a ser um ensaio de prensagem. No estampo, o punção arrasta a chapa em vez de encher uma cavidade, e o limite da garra vem da conformação da chapa e não da cavidade do molde.
Mudar de rota é uma decisão de ferramentas tanto como de material, porque um anel de zinco em produção precisa de um molde novo para se tornar num anel de inox. Uma carrura de Zamak revestida mostra até onde a rota do zinco chega primeiro.
Quando é que o plástico ganha ao Zamak 5?
Onde o anel apenas preenche uma folga e não se pede revestimento, o plástico ganha. Um anel de plástico custa menos em volume, não corrói, e uma caixa que precisa de um espaçador não precisa de metal. Um anel injetado dispensa banho e bastidor.
O que se troca são a superfície e a faixa de temperatura. Um anel de zinco revestido lê-se como metal e mantém uma altura de garra que um anel de plástico não repete, por isso o assento do cristal decide a escolha.
Quem decide é o ajuste prensado. Se as garras a 1,2±0,05 mm segurarem o cristal entre 80–200 N, o material é zinco ou inox, e a carrura em que prensa fixa a parede e o acabamento.
O que muda se o acabamento passar a Cu/Ni/Cr?
A cor muda menos do que a aritmética. O níquel a 3–5 µm acrescenta 0,006–0,010 mm ao diâmetro, como valor calculado. Uma pilha de Cu 8–12, Ni 5–8 e Cr 0,1–0,3 µm soma 13,1–20,3 µm, ou 0,026–0,041 mm.
Contra a faixa de 0/-0,05 mm em Ø26,0 mm, a pilha gasta mais de metade da margem. O acabamento pertence ao desenho com uma nota de antes ou depois do revestimento, e a escolha de acabamento superficial passa a ser uma decisão de ajuste.
A decisão falha quando o crescimento é calculado depois do revestimento. Um anel na cota nominal chega acima do tamanho, a remoção da camada acrescenta uma segunda fonte de variação, e o novo lote de revestimento traz a sua própria primeira peça. Envie o grau, a pilha de acabamento e o caso do ensaio de prensagem com o desenho.
Perguntas frequentes
Porque é que a altura da garra é mantida a 0,05 mm num anel de luneta?
Porque é que as raízes das garras partem num anel de retenção de luneta em Zamak?
O que determina o custo de um anel de retenção de luneta em Zamak?
Porque é que o revestimento parece fino dentro de um anel de retenção de luneta?
Porque é que um anel de retenção revestido já não entra na caixa?
.webp)