
Корпус часов из цинка: ушки 0,9 мм и Cu/Ni/Cr
Квадратная средняя часть корпуса 38,0×38,0×9,5 мм и 12±1 г несёт четыре размера, которые нужно выдержать: зеркальная ступень 0,03 мм, посадочное место механизма 30,0 мм, отверстие под головку Ø3,0 мм и два отверстия под ушки Ø1,5 мм. Литьё под давлением цинка держит все четыре, если стенка отлита первой, ступень фрезерована после полировального круга, а Cu/Ni/Cr нанесён последним слоем 18–27 мкм. Фрезеруйте ступень до полировки — и 0,03 мм уходит с чертежа.
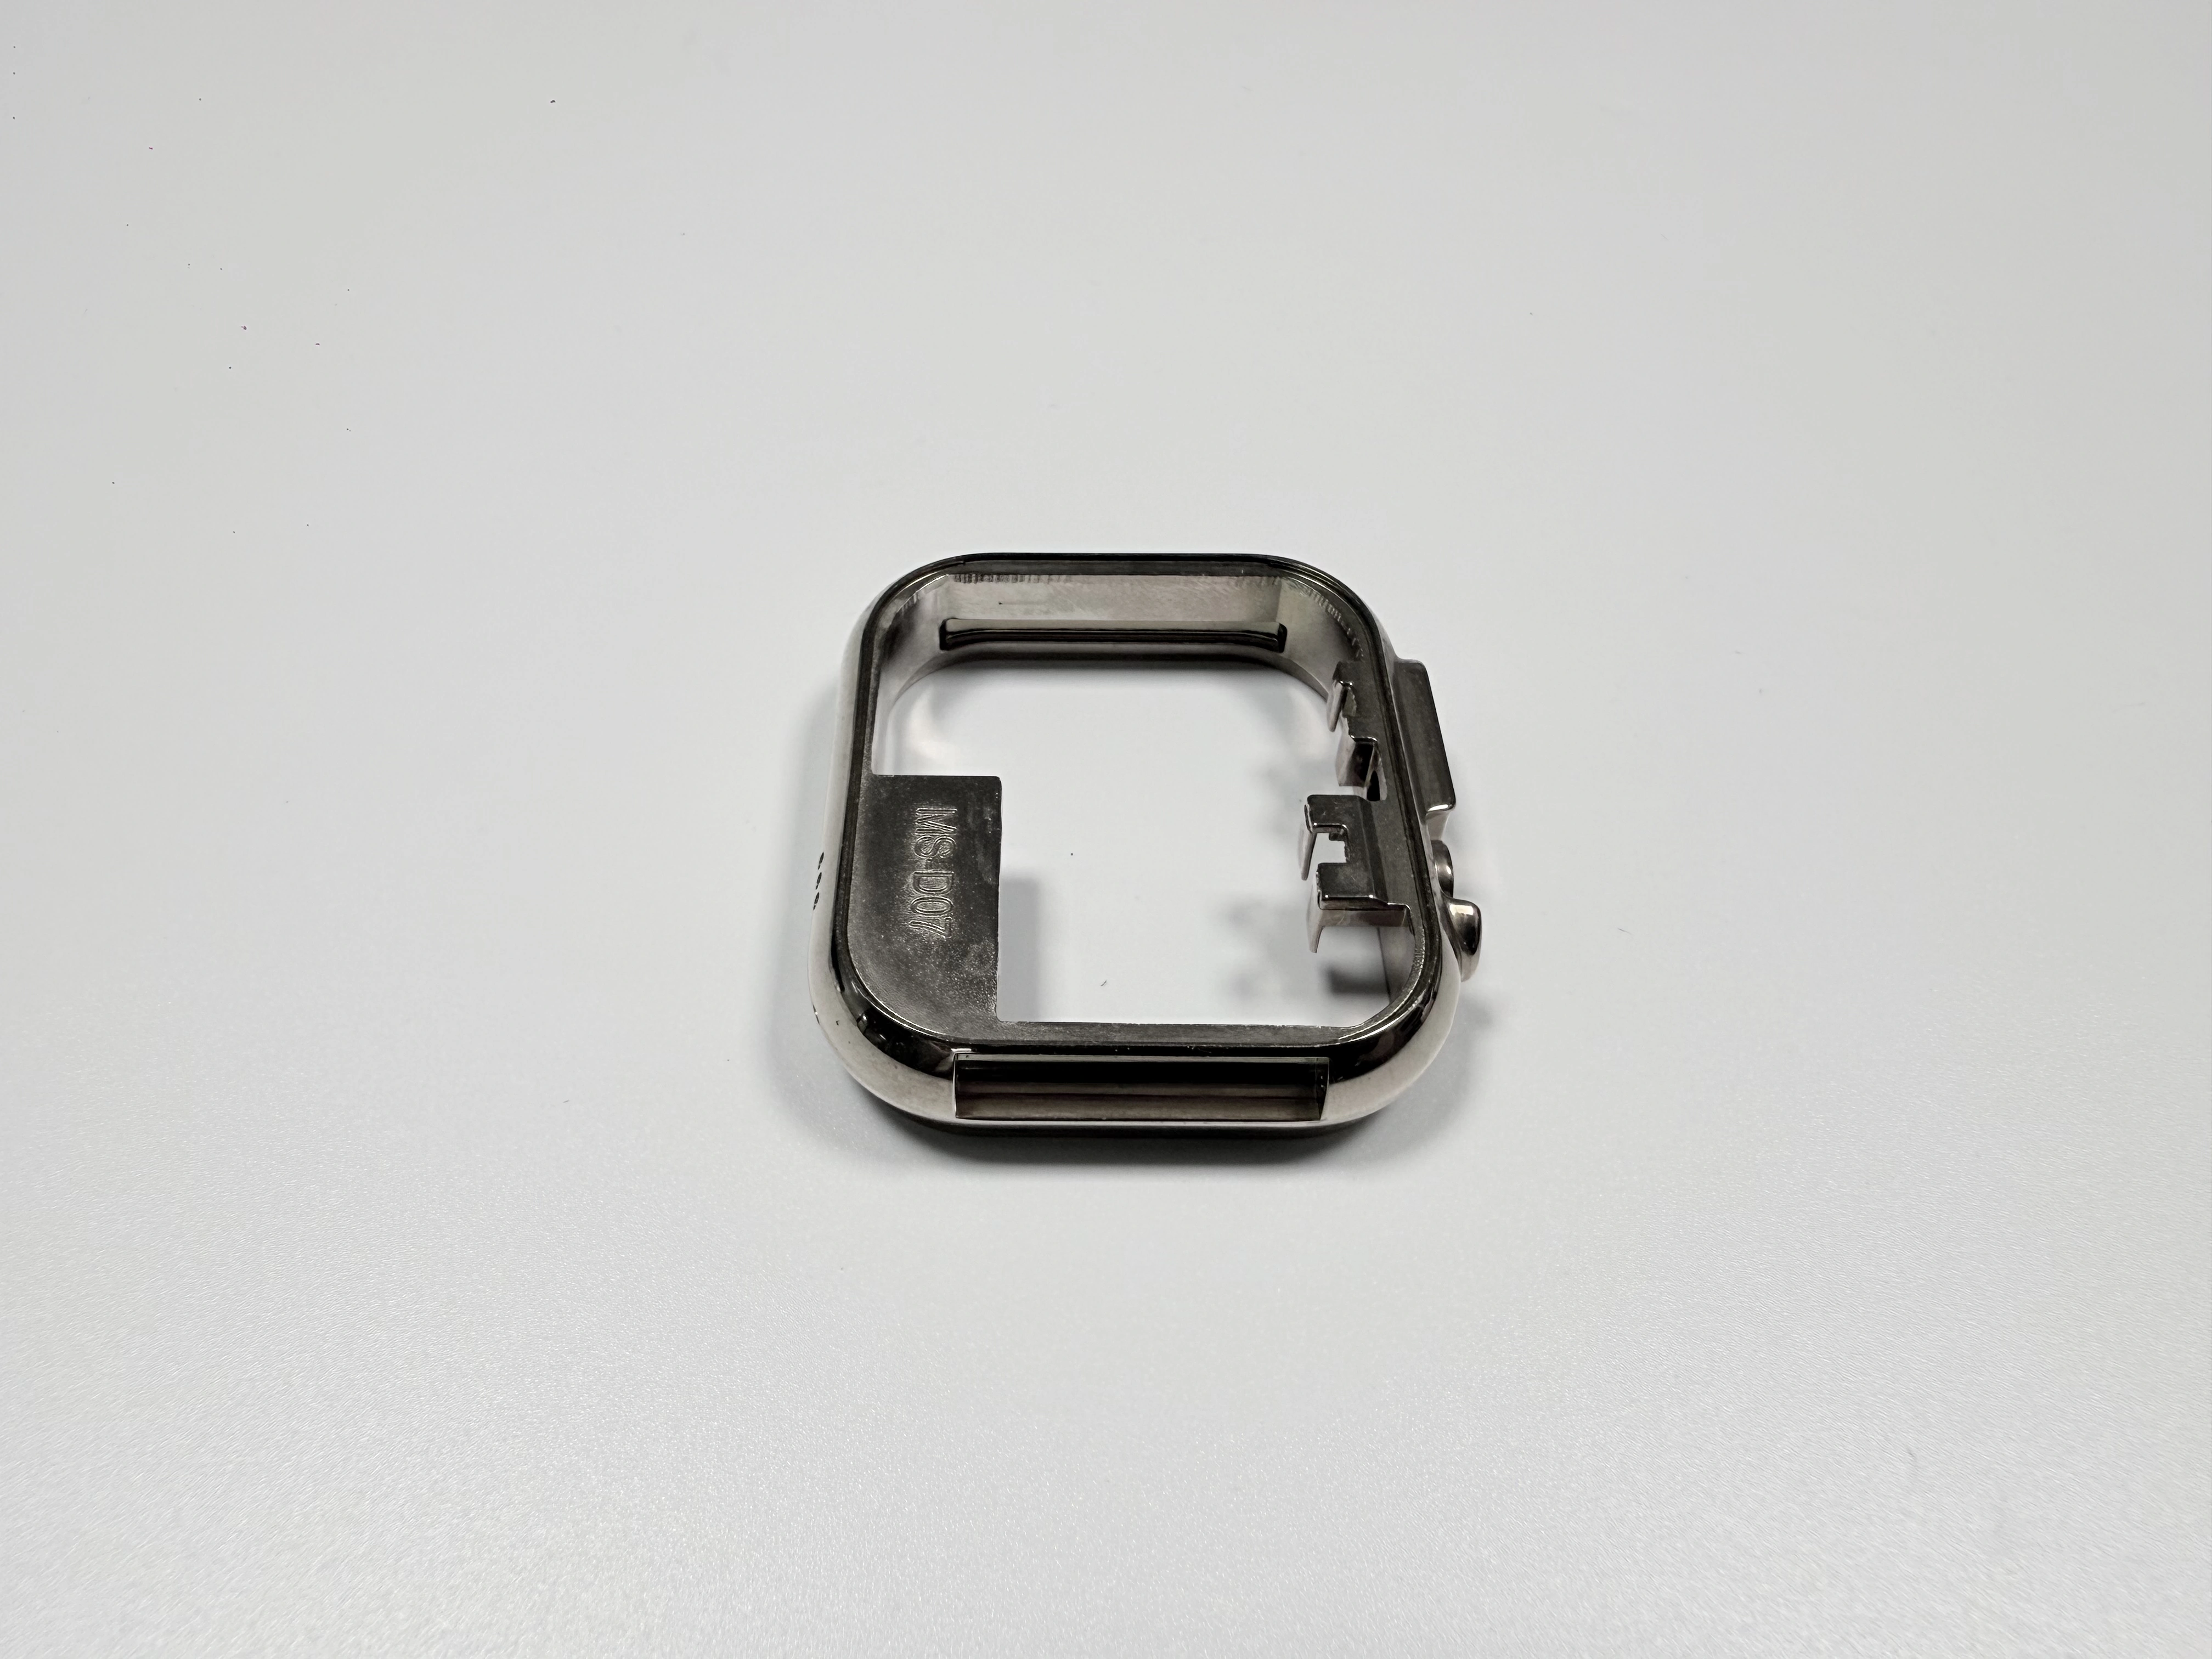
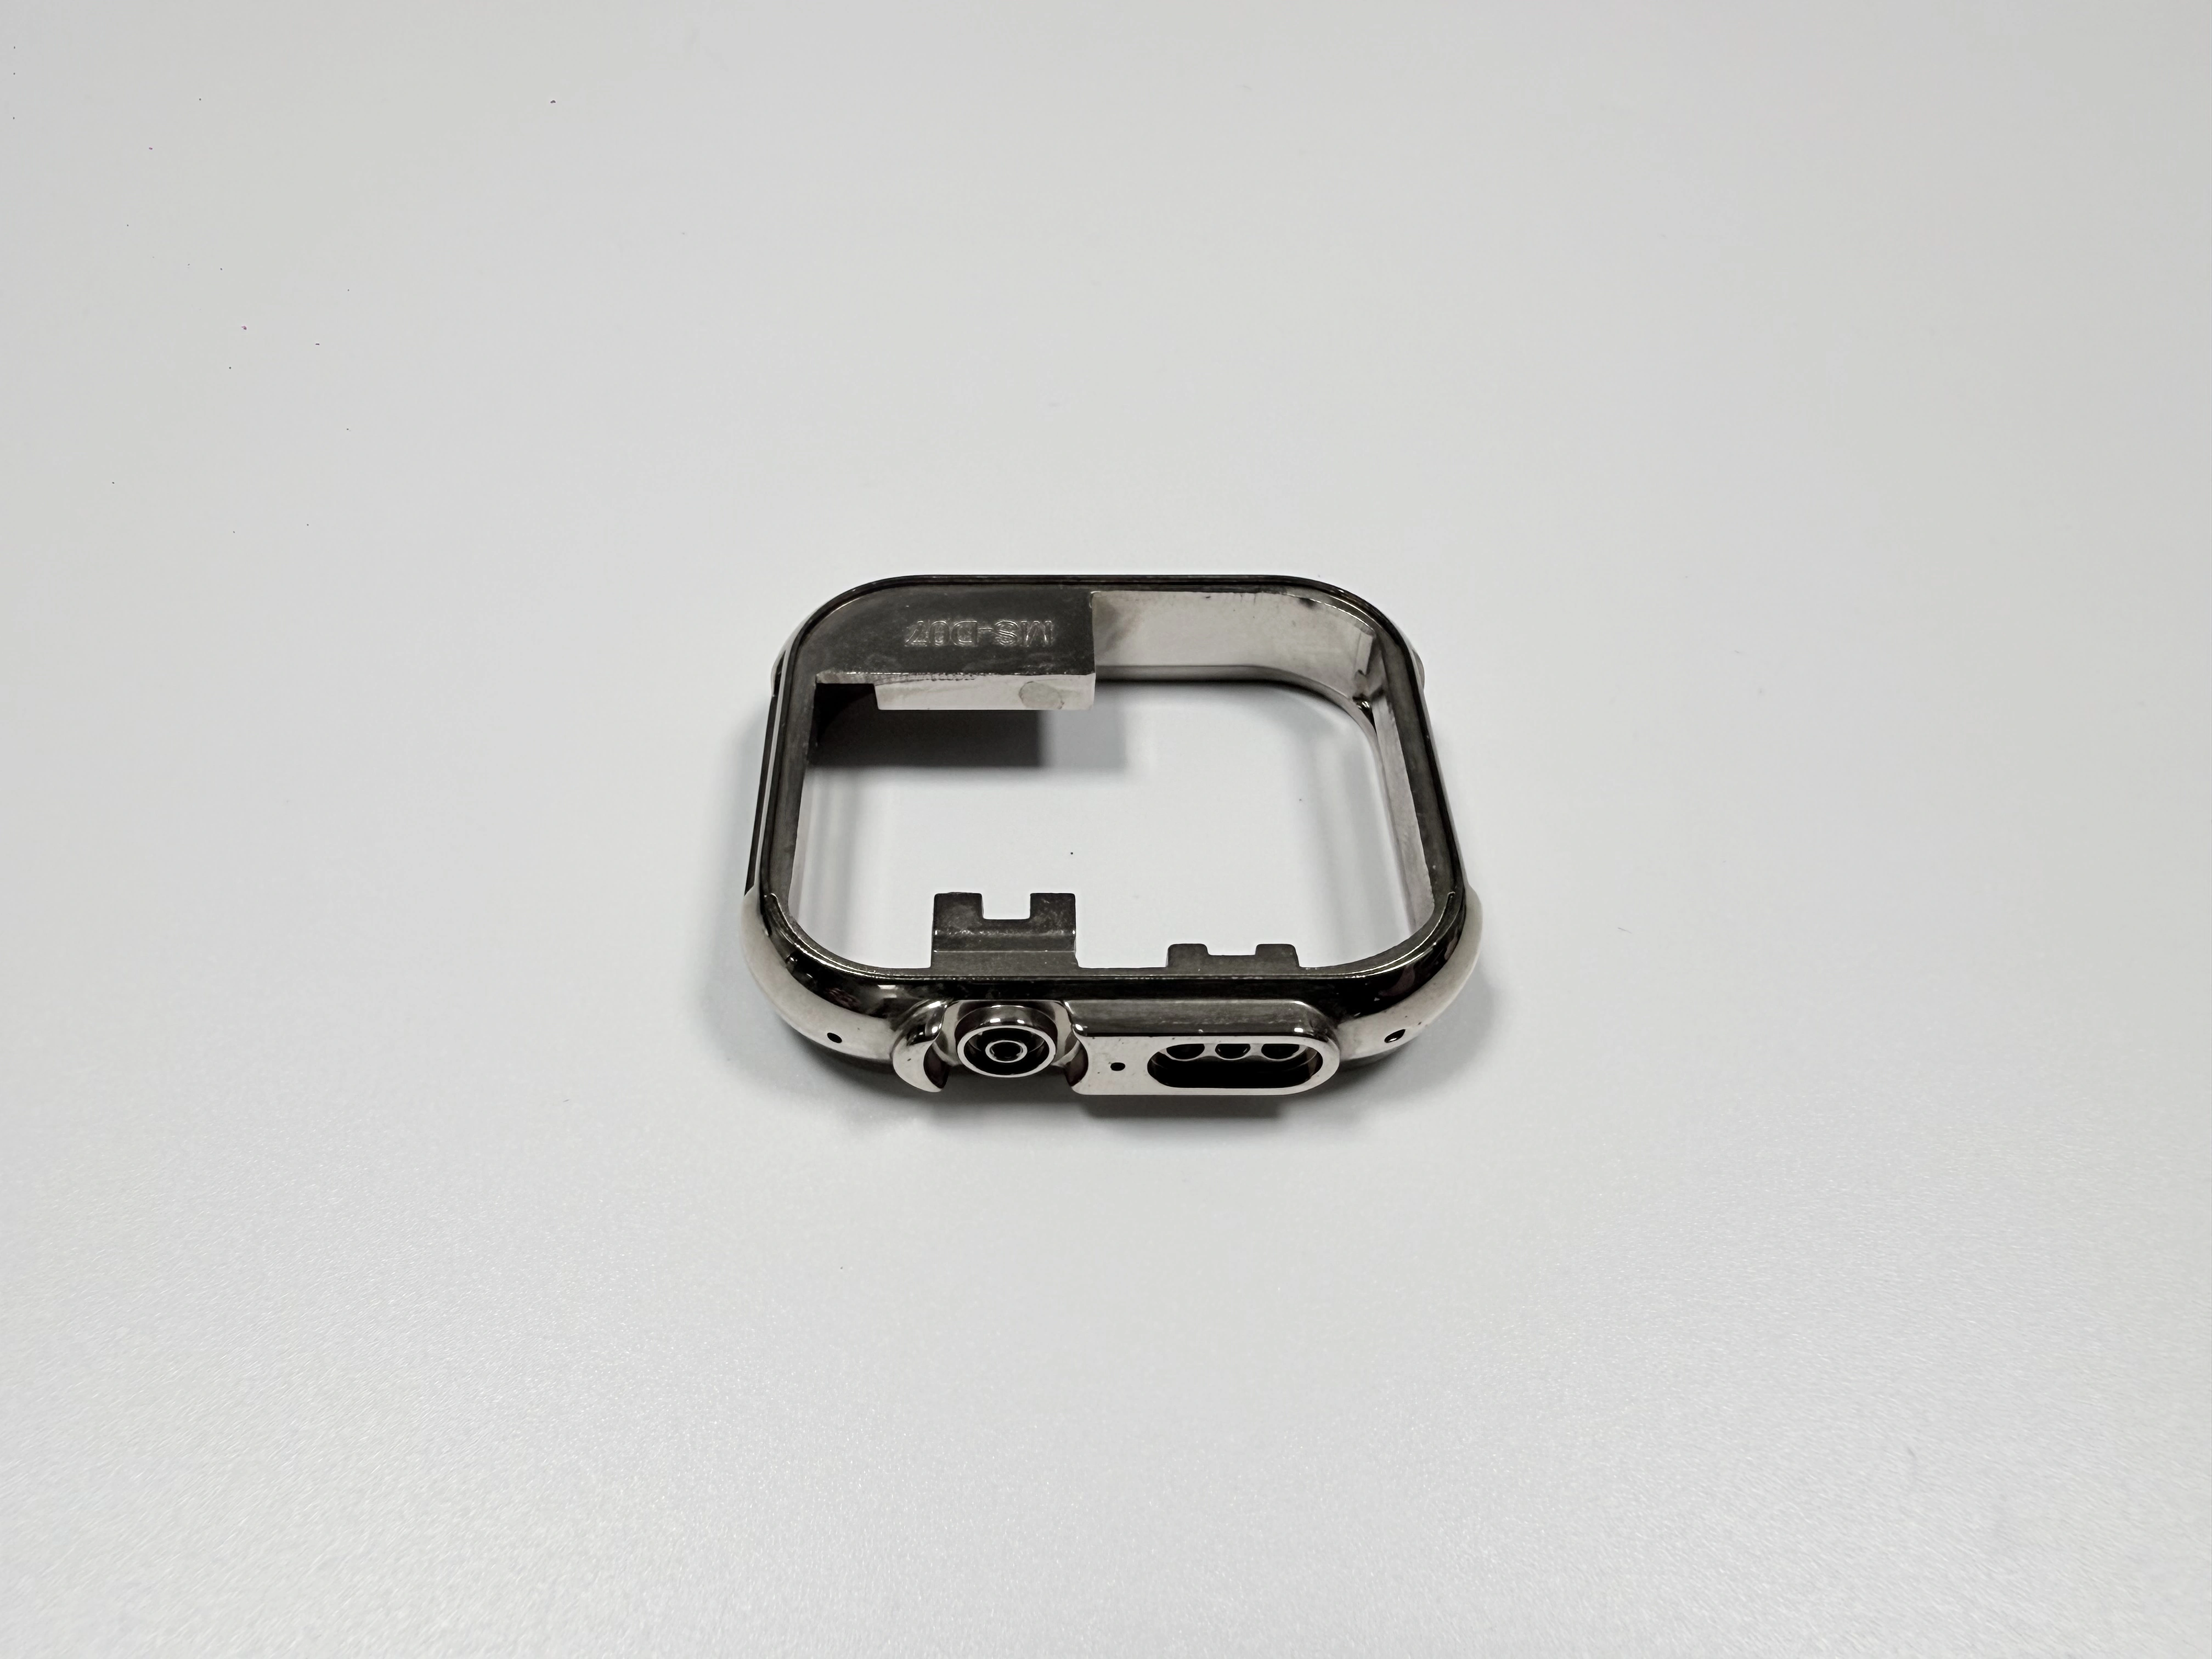
Какие четыре интерфейса должен выдержать квадратный корпус?
Четыре интерфейса приходятся на четыре разные операции. Посадочная площадка принимает стекло, гнездо позиционирует механизм, отверстие под головку ведёт вал, два отверстия под ушки держат штифты. Гнездо — 30,0 мм, верхнее отклонение 0,05 мм, нижнее 0. Отверстие под ушко — Ø1,5 мм, верхнее отклонение 0,03 мм, нижнее 0, плюс соосность Ø0,05 мм. Таблица 1 сводит все четыре.
Интерфейс | Цель (мм) | Допустимый диапазон (мм) | Средство контроля |
|---|---|---|---|
Высота ступени | 0,03 | 0–0,03 | Плита и щуп |
Гнездо механизма | 30,0 | 30,00–30,05 | Калибр гнезда |
Отверстие под головку | Ø3,0 | Ø3,00–Ø3,05 | Калибр Ø3,0 |
Отверстия под ушки, два | Ø1,5 | Ø1,50–Ø1,53 | Калибр Ø1,5 |
Сложность в стенке ушка. Она 0,9 мм в самом тонком месте и 1,2 мм со стороны головки, поэтому отверстие Ø1,5 мм шире металла вокруг: сверло выходит в пустоту. Три элемента фрезеруются за один установ, четвёртый сверлится там, где выход ничем не поддержан.
Какие операции механообработки заменяет деталь 12 г?
Сплав — Zamak 5 по ASTM B86 AC41A, отлитый близко к конечной массе 12±1 г. Он заменяет путь, где блок нержавейки точат и фрезеруют до той же оболочки: точение контура, фрезеровка гнезда, фрезеровка ступени, сверление головки и двух ушек. Четыре интерфейса — четыре траектории и четыре установа; отливка формует контур за один ход и оставляет обработке только четыре посадочных места с допуском.
Крашеный цинк — третий путь на той же отливке, дешевле в начале и мягче на кромке. Безель каждый день трёт именно покрытую кромку, поэтому с момента, когда внешний вид попадает в чертёж, ценовое преимущество краски исчезает.
Размеры на чертеже — до покрытия или после?
Каждый допуск корпуса требует пометки «до» или «после покрытия». Медь, никель и хром дают 18–27 мкм на грань: отверстие Ø1,5 мм сужается по диаметру на 0,036–0,054 мм, а площадка ступени поднимается на столько же. При допуске ступени всего 0,03 мм этот подъём занимает 60–90 % поля.
Пометка «до/после покрытия» на площадке, отверстии головки и обоих ушках позволяет постобработке оставить припуск там, где ляжет слой. Без неё два цеха делают два разных конечных размера из одного чертежа, и калибр, пропустивший одну деталь, отвергает следующую.
Почему питатель должен стоять на толстом ушке?
Четырёхгнёздная пресс-форма на вставках 8407, рассчитанная на 300 000 ходов, питает толстые стенки ушек на 12 и 6 часах. Толстая стенка застывает последней, давление должно войти там, другого места у питателя нет. Цена: стенка 0,9 мм заполняется последней и застывает первой. Перелив стоит на 3 часах по обе стороны паза и уводит холодный фронт за обе тонкие кромки.
Перенесите питатель на заднюю грань — дальнее ушко заполнится последним, и останется холодный стык, который покрытие не закроет. Четырёхгнёздная форма дороже одногнёздной, но её стоимость делится на партию, на число деталей, а не на число гнёзд. На 300 деталях она делится на 300; ещё до металла это самая большая строка в цене.
Где расплав 400–420 °C теряет тепло в стенке 0,9 мм?
Расплав 400–420 °C теряет тепло в последних миллиметрах стенки 0,9 мм. Поверхность формы 150–180 °C отводит его быстрее, чем приходит следующий ход, при удельном давлении 20–30 МПа и цикле 25–35 с. На этой стенке окно лежит между недолитым ушком и облоем по плоскости разъёма.
Эти значения типичны для сплава, это не настройка конкретной машины; где окажется окно этой формы, решают первые пробные ходы. Пробные ходы дают машино-часы, а не продаваемые детали, поэтому узкое окно целиком несёт пробный заказ, а серия распределяет его по партии.
Почему галтовка идёт до полировки и контроля?
Галтовка — третий из одиннадцати шагов, до полировального круга и до любого калибра. Облой по плоскости разъёма и остаток питателя у ушка скрывают реальное состояние стенки; керамическая среда скругляет эту острую кромку, по которой потом идёт круг.
Среда забивается в отверстия Ø1,5 мм, поэтому каждый канал проходит калибр после барабана, а не до него. Без барабана тот же облой снимают на верстаке по одной детали, и линия, шедшая в такт хода, получает ручную операцию.
Какие три элемента фрезеруются после отливки?
После отливки фрезеруются три элемента: зеркальная ступень 0,03 мм, два отверстия под ушки Ø1,5 мм и паз под головку. Обработка на CNC делает все три за один установ, растачивает головку до Ø3,0 мм и сверлит оба ушка на одной оси.
Фаска идёт до контакта сверла, подача падает на выходе. В одном примере записано девять сколотых выходов ушка на 300 деталей; эти девять ушли в брак, а фаска и сниженная подача вывели следующую партию в ноль. Скол на выходе — брак, а не доработка: зачистка выводит отверстие за допуск.
Почему ступень 0,03 мм фрезеруют, а не полируют?
Фрезеровка идёт после круга, потому что полировальный круг режет сильнее там, где прижимает, и не оставляет измеримой поверхности. Таблица 2 ставит два порядка рядом; ступень, которую подтвердит щуп, оставляет только один.
Порядок | Держит? | Добавляет |
|---|---|---|
Полировать, затем фрезеровать | Да, 0,03 мм задаётся фрезеровкой | Один лишний установ |
Фрезеровать, затем полировать | Нет, ступень уходит при полировке | Перефрезеровка и переконтроль |
Два порядка различаются одним установом, и в нём же разница в цене: вторая позиция крепления, вторая база, второй межоперационный контроль — на каждую деталь. Ступень больше 0,03 мм после фрезеровки идёт в брак, потому что второй проход снимает всю грань, а не только выступ.
Какие три слоя измеряет рентгеновский толщиномер?
Приёмка подтверждает три слоя на грань: медь 8–12 мкм, никель 10–15 мкм и хром 0,1–0,3 мкм, всего 18–27 мкм. Рентгеновский прибор читает каждый слой, никель несёт барьер коррозии под износостойким хромом.
Пузыри начинаются в поре, где остаётся кислота медной ванны и расширяется под закрытой никелевой плёнкой. Пористость принадлежит форме и ходу, поэтому спецификации покрытия и литья — один документ. Три слоя — три прохода по ваннам, плотность подвеса задаёт детали на проход, а деталь 12 г со стенкой 0,9 мм плохо заполняет подвес. Отделка поверхности описывает варианты вокруг этого подвеса.
Какие восемь проверок выпускают покрытую деталь?
Восемь проверок выпускают деталь, три из них — испытания покрытия, и каждое ловит отказ, которого не видят остальные. Таблица 3 перечисляет испытания от печи термоудара до камеры соляного тумана.
Испытание | Стандарт | Предел |
|---|---|---|
Термоудар | ASTM B571 | 200 °C, 1 ч, без пузырей |
Соляной туман | ASTM B117 | 240 ч, без коррозии основного металла |
CASS | ASTM B368 | 48 ч, класс 9 или лучше |
Восемь идут от калибра Ø1,5 мм в каждом ушке и плиты со щупом 0,03 мм через калибр гнезда, систему технического зрения или КИМ, рентгеновский толщиномер, печь термоудара и соляную камеру до лампы D65. Уберите одну — один вид отказа останется незамеченным.
240 ч соляного тумана давят на срок так же, как на приёмку. Камера держит деталь десять дней; первая деталь первого дня задаёт самую раннюю дату отгрузки, и никакой срочный подвес не сокращает эту выдержку.
Когда литьё с покрытием — неправильный путь?
Три случая его исключают: стенка меньше 0,9 мм, заявка на погружение и грань с постоянным абразивным износом. Покрытый корпус из Zamak держит пот, трение и повседневные удары; это не дайвер, и 18–27 мкм слоя этого не меняют.
Нержавейка из цельного блока износостойчее и тяжелее: чертёж, требующий 0,03 мм на стенке меньше 0,9 мм, уже выбрал другой путь. Тоньше — деталь гибнет на ходу, форма оплачена, и полировка её не вернёт. Случай с другим покрытием отмечает ту же границу на детали из Zamak.
Из чего состоит цена покрытого корпуса?
Пять статей образуют цену детали 12 г. Один установ закрывает три обрабатываемых элемента, две полировки — видимые грани, остальное — плотность подвеса в ванне, потери тонкой стенки и стоимость формы, разнесённая по партии.
Четыре входа задают эти статьи: 2D-чертёж с пометкой «до/после покрытия» на каждом допуске, 3D-модель, размер партии и класс поверхности видимых граней. Не хватает одного — ответ становится диапазоном, который не сравнить со вторым предложением. Пришлите все четыре и проверьте ступень и оба ушка на первой детали.
Частые вопросы
