
重力浇铸剖分式轴承座:5–8 mm 壁厚与一次镗孔
剖分式轴承座是分两半铸造、再合起来加工的座体:在钢模里浇出毛坯,沿剖分面切成两半,用螺栓合回一个整体,最后当成一个零件镗孔。重力浇铸那一步定下 5–8 mm 的壁厚和承托面背后的补缩;镗孔那一步决定内孔和半圆承托面是不是共用一根轴。
零件是 A356-T6 座体,外形 120×95×70 mm,重 420±30 g,内孔 Ø60 H8。这几个数都是图纸目标,不是抽检读数;模具、浇注和镗孔这三道,都按它们验收——量出来落在带子里才算数,拿一件样件读出来的数不算。
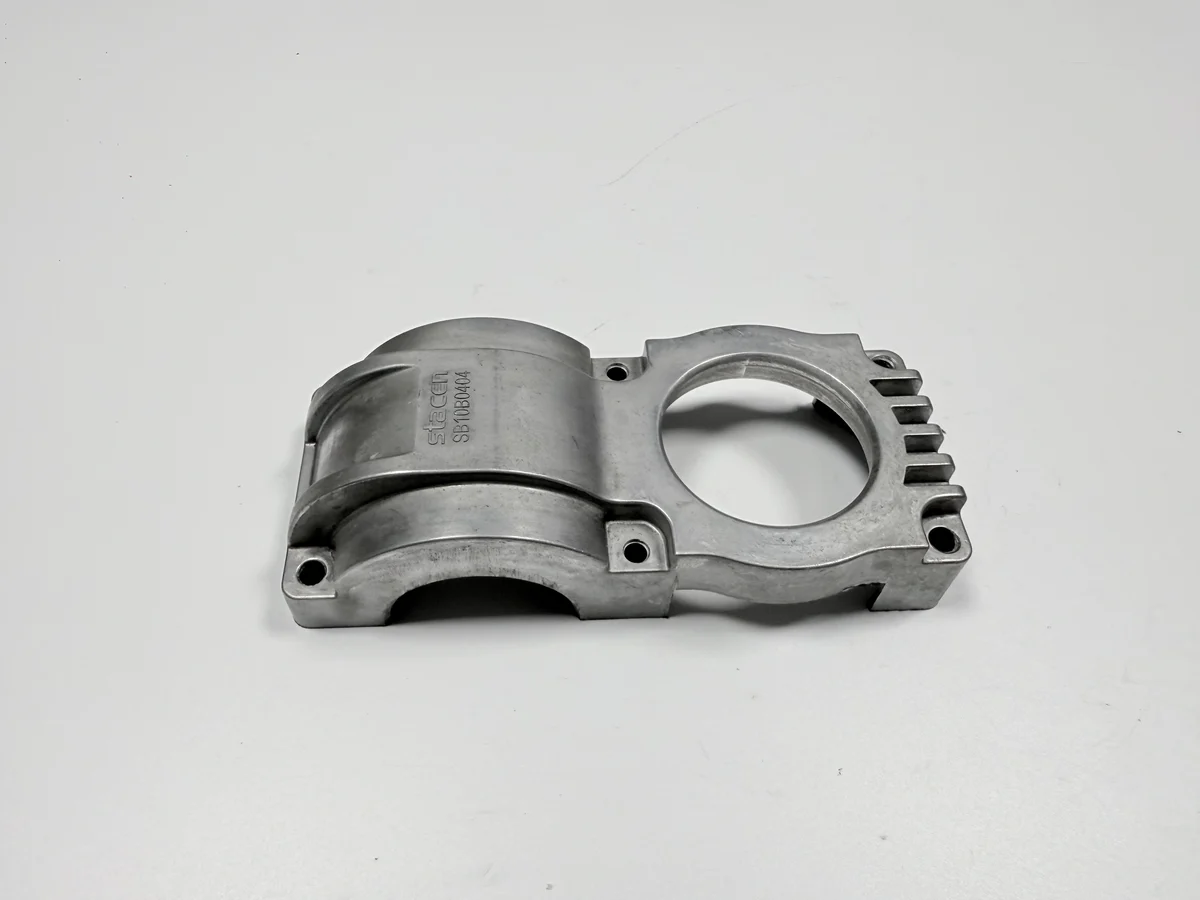
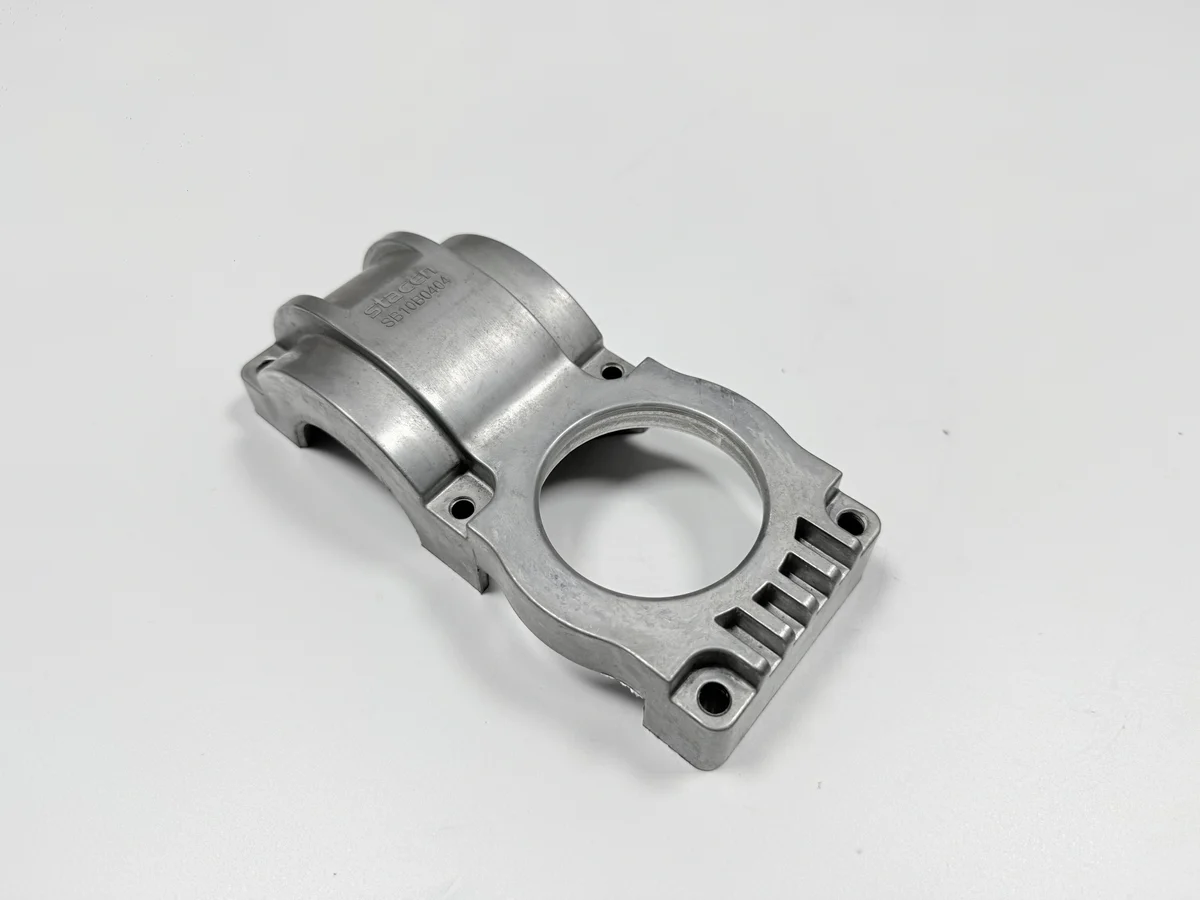
重力浇铸一只轴承座,替代了什么?
替代砂型铸铝的座体,或者铸铁的座体,而这次替换把工作量从机加工车间挪进了模具。砂型是用砂子舂出来的一次性铸型,模样便宜,壁厚却做不薄,座体到手就重,每个面都得再铣一刀。铸铁给得出铝给不了的刚性,代价是机架要一直扛着的那份重量。
钢模这条路成立的前提是两条:壁厚按图守在 5–8 mm 附近,订单大到摊得开模具。大件和单件归砂型,刚性压过重量的场合归铸铁。这只零件按机内、室内工况画,有油、有振动,不承诺户外暴露。
钢模在铸造里叫金属型,也就是永久型:同一副模子从第一模浇到最后一模,费用摊在模次上,不摊在一副模样上,所以批量小的时候,每只座体分到的模具费更重。两条路之间的取舍是量的问题,展开写在按成本选铸造工艺里。
这只座体为什么用钢模,不用砂型?
因为钢模隔着壁厚把热导得够快,5–8 mm 的断面立得住;也因为同一个型腔每一模还回同一个形状。型腔是模子里挖出零件外形的那块空腔,浇进去的金属照着它凝。砂型每浇一次要重做一次,壁厚跟着舂砂的松紧和拔模斜度漂。
一副金属型一模出一到两件,属于典型区间,还要等铸造厂签字;它的寿命按模次算,不按年算。
座体必须守住哪几个接口?
三个:托轴承外圈的 Ø60 H8 内孔、上盖扣上去的半圆承托面,以及带四个 Ø9 孔的安装面。孔的尺寸按基孔制的公差等级走,只允许往大,不留负余量。基准是内孔轴线加这块安装面,挪到别处去测,量到的是夹具。
承托面与内孔同轴在 0.05 mm 以内,内孔对安装面垂直也在 0.05 mm 以内。同轴是两根轴线重合,垂直是孔的轴线与安装面成直角;两个都是图纸目标,也都在同一次镗孔装夹里拿下。
哪些尺寸在开模之前就得定死?
五个数在模样开切之前关掉:内孔、剖分面平面度、内孔对安装面的垂直度、螺栓孔位置和外形。五个都是图纸目标,五个改在纸上都比改在钢上便宜。
| 特征 | 图纸目标 | 允许范围 | 检查方式 |
|---|---|---|---|
| 内孔 | Ø60 H8 | 按图纸 H8 公差 | 内径千分尺,三点 |
| 剖分面 | 平面度 0.05 mm | 不超过 0.05 | 平板加塞尺 |
| 内孔对安装面 | 0.05 mm | 0.05 以内垂直 | 三坐标测量机 |
| 法兰孔 | 4×Ø9 | 位置度 Ø0.3 mm | 通止规加试装 |
| 外形 | 120×95×70 mm | 按图 | 卡尺 |
模具开切之后每改一次,动的都是工装,所以图纸得先签字。镗孔余量是最常争的一条:留在孔里的金属还能被切掉,钻偏的螺栓孔推不回来。位置度管的是孔心:孔心落在图纸给的圆里才算合格,孔径和孔距另算。
5–8 mm 的壁厚在钢模里怎么填满?
壁在浇道还喂得动它的时候填满。钢模从两个面同时抽热,断面等于从两侧一起凝,中间那层最后到。合金是A356 铝合金(AlSi7Mg,GB/T 1173 ZL101A),T6 状态,700–740 °C 浇进预热到 250–350 °C 的模子,这是典型区间,还要等铸造厂签字。
5–8 mm 这条带的厚端最后凝,而它正好挨着半圆承托面。这条带子做成不均匀不是随手的:承托面吃轴承的载荷,那份厚度同时也是补缩要最后够到的质量。补缩就是让还没凝的金属顺着浇道和冒口,一路补进最后凝固的那块地方;够不到,那儿就空。
缩孔在这只座体上出在哪里?
缩孔出在半圆承托面下方、壁和承托面接头的热节上。热节是壁最厚、散热最慢的那块,它最后凝,等它要补的时候,补缩通道已经封死。空洞停在镗刀要切的那面以下,所以最早的迹象是加工完的承托面上一个印子,而不是铸造厂里的一条缺陷记录。
超过 Ø1 mm 的孔,座体报废;Ø1 mm 及以下、承托面其余部位完好,放行。判定先用眼睛,再用渗透检测确认:把带染料的液体渗进表面,擦净后显像,敞口的空洞会把染料吐回来。这条废品线该写进首件报告,不该写进返工单。
根治在浇注那头,冒口还够得着承托面热节的时候。冒口是浇注时故意多留的一包金属,靠它把补缩喂到热节,而不是喂到别处。缺陷在镗孔之后才露头,加工工时已经花掉了,只按镗孔一道报价的单子剔不掉它。
铸完哪些面还要加工?
三个特征要上机床:剖分面要铣,内孔等两半合装后镗,四个法兰孔要钻。镗孔是用单刃刀把已有的孔扩大、修圆、修到尺寸。铸面保留抛丸的肌理,加工面保持刀切出来的状态。
整条链是熔炼除气、浇注、落砂、切浇冒口、去毛刺、抛丸、铣剖分面、合装镗孔、钻法兰孔、终检。十步,其中三处切削面归后加工的范围。落砂是把铸件从砂型里掏出来,切浇冒口是把它和浇道、冒口分开,两道都在铸造那头做完。
铣必须排在镗前面。孔镗好之后再切剖分面,等于把孔已经定好的轴线挪走,座体得重新镗一遍。
两半为什么先合装再镗孔?
因为每一半单独镗,承托面和内孔就各得一根轴线,压上两根轴线的轴承外圈会单边磨。合装把座体还原成它服役时的形状,一次走刀把两半切到同一根轴上。
产品资料把半圆承托面也放进同一次装夹,0.05 mm 的同轴度就是这么够到的;这道顺序还在等确认。同轴度在三坐标上按内孔轴线和安装面读,试装只证明轴承装得进去,不证明外圈坐在一根轴上。
合装、镗孔、拆螺栓是三个工位,这一步比单次走刀贵。差价要进报价,不带它的比较,测的是两种不同的工艺。
抛丸为什么排在加工之前?
因为弹丸扫过每一个铸面的时候,剖分面和内孔还是毛坯。抛丸是拿高速甩出的钢丸打表面,去掉粘砂和氧化皮。铸面按 ISO 8501-1 做到 Sa 2.5,加工面完全不抛;这个等级说的是表面几乎不留氧化皮、锈和旧涂层。
顺序反过来,弹丸会把托轴承的面和结合面打成麻点。要补回来,要么抛前遮蔽,要么抛后再切一刀,而这只零件的公差带只有 0.05 mm。
这个顺序也定了抛丸按什么报价:按铸面面积,不按整只零件,因为加工面根本不见弹丸。
哪些检测放行一只轴承座?
六项检测放行。三坐标定垂直度和同轴度,三点内径千分尺量内孔,平板加塞尺测剖分面;通止规加试装验法兰孔,渗透检测找敞口的承托面缺陷,粗糙度检查给加工面收尾。
| 检测项目 | 合格条件 | 量具 |
|---|---|---|
| 内孔与椭圆度 | 最大 0.03 mm | 三点内径千分尺 |
| 垂直度 | 最大 0.05 mm | 三坐标,安装面为基准 |
| 同轴度 | 最大 0.05 mm | 三坐标,内孔轴线为基准 |
| 剖分面 | 平面度 0.05 以内 | 平板加塞尺 |
| 螺栓孔 | 通止规过,试装到位 | 通止规加试装 |
| 承托面 | 无敞口缩孔超过 Ø1 mm | 目视,再渗透 |
椭圆度和垂直度定了大部分争论,因为零件一夹紧,这两个数都动。夹在夹具里量一次,松开再量同一个孔又是另一个值,所以报告必须写明量的是哪个状态。
渗透盖住眼睛漏掉的那部分:一个已经通到加工面、在灯下却只像一道抹痕的空洞。它有一个极限值得写进图纸,因为留在表皮下面没张口的空洞,染料进不去。
合装之后内孔怎么放行?
合装之后放行,因为螺栓的夹紧力会把孔挪位置。合装前取的读数描述的是一只自由件,轴承见到的是带着螺栓载荷的那个孔。
一份示例记录能看出差距。合装后读到 0.05 mm 的椭圆孔,经过合装镗孔和一道去应力,回到 0.02 mm,而走刀线还在 0.03 mm。去应力是把零件再加热、缓冷一次,把切削和夹紧留下的内应力放掉,免得它过几天自己变形。
这次复测要进三坐标报告,并写明合装状态,跟其他零件记录三坐标检测的方式一样。
一只轴承座的报价里有什么?
四块:按模次摊销的钢模、带去浇冒口和去毛刺的铸造、含合装镗孔那一步的机加工,以及抛丸加放行检测。摊销就是这笔模具费按预计模次除下去,摊进每一件的单价。一只 420 g 的座体,金属是最小的一块,按重量报出来的价漏掉了大部分工时。
每一块跟自己的变量走,从订单量一直跟到铸面面积。
镗孔那块带着一次合装、一次走刀、一次拆卸加复测,两份报价并排放在一起时,最常缺的就是它。第二块是去应力,做完表面就补不回来。
把合装镗孔和渗透检测按名字要过来。前者常被报成普通机加工,后者常被报成检验,缺了它们去比一只座体,比的是错的那四块。铸造和机加工下在同一张单上走一条路线,压铸加机加工的铰链项目和机加工与铸造的对比里各有一个例子。
