
不倒翁储蓄罐锌合金压铸:配合、抛光与 PVD
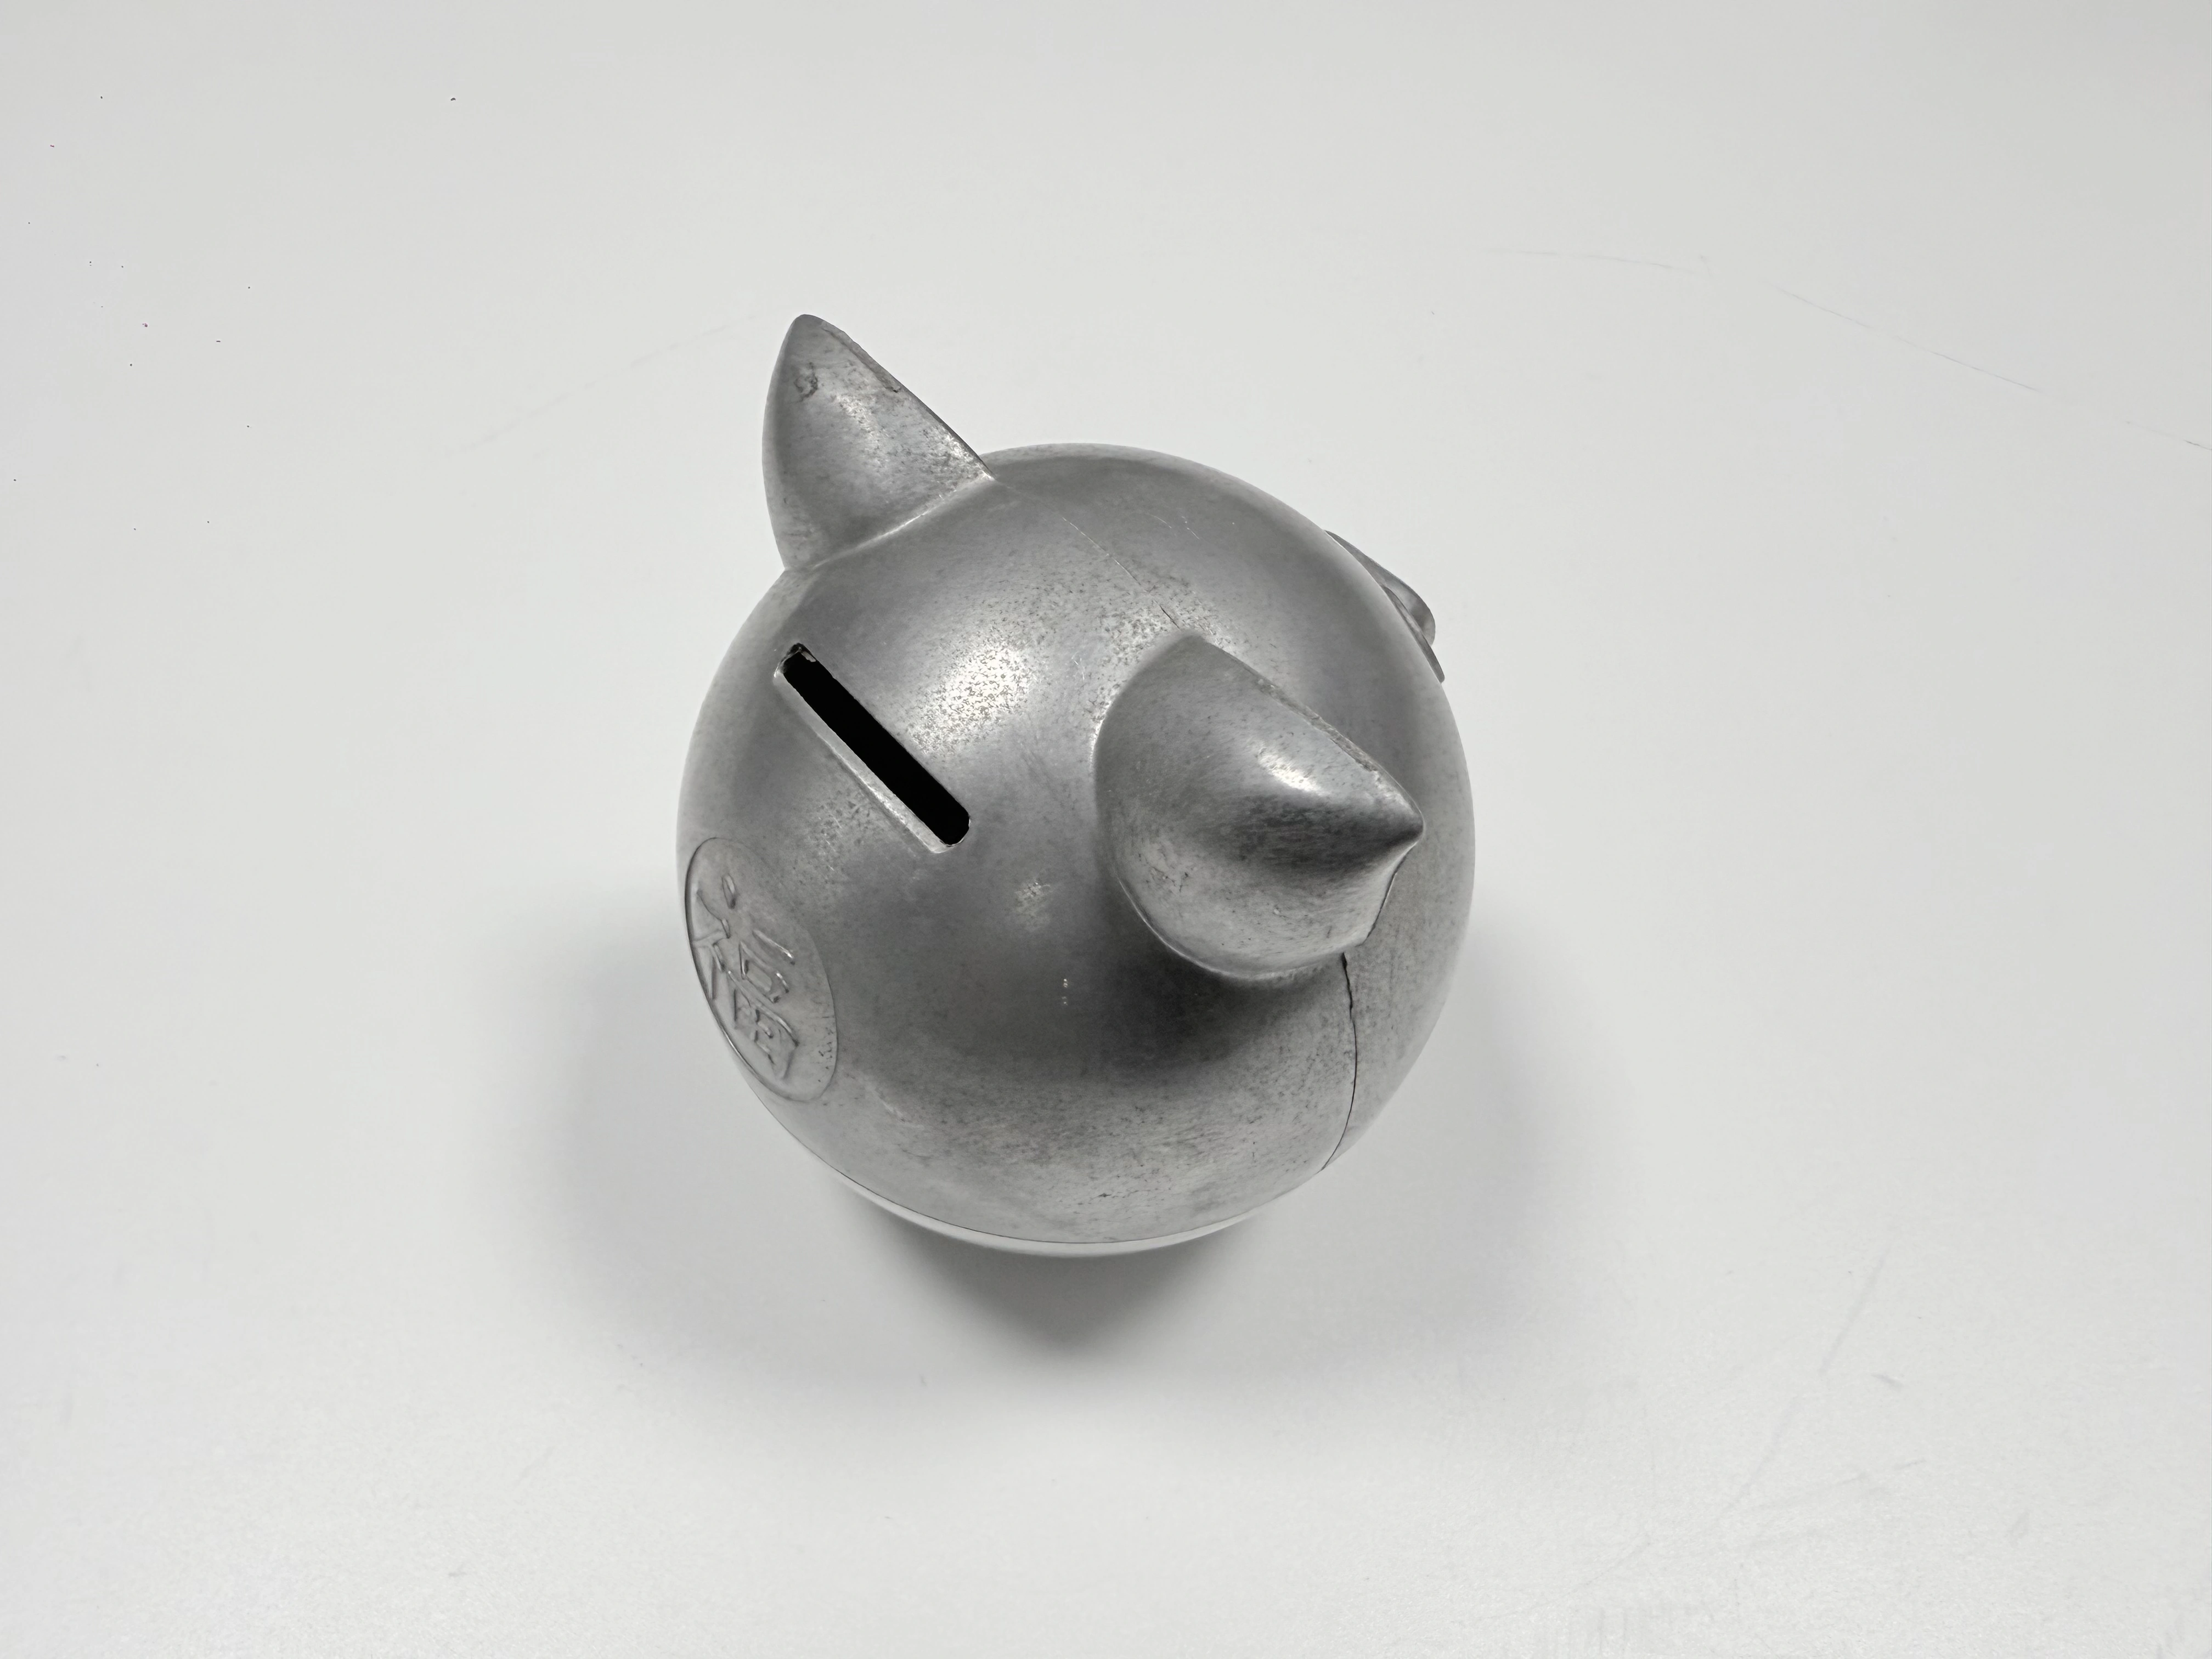
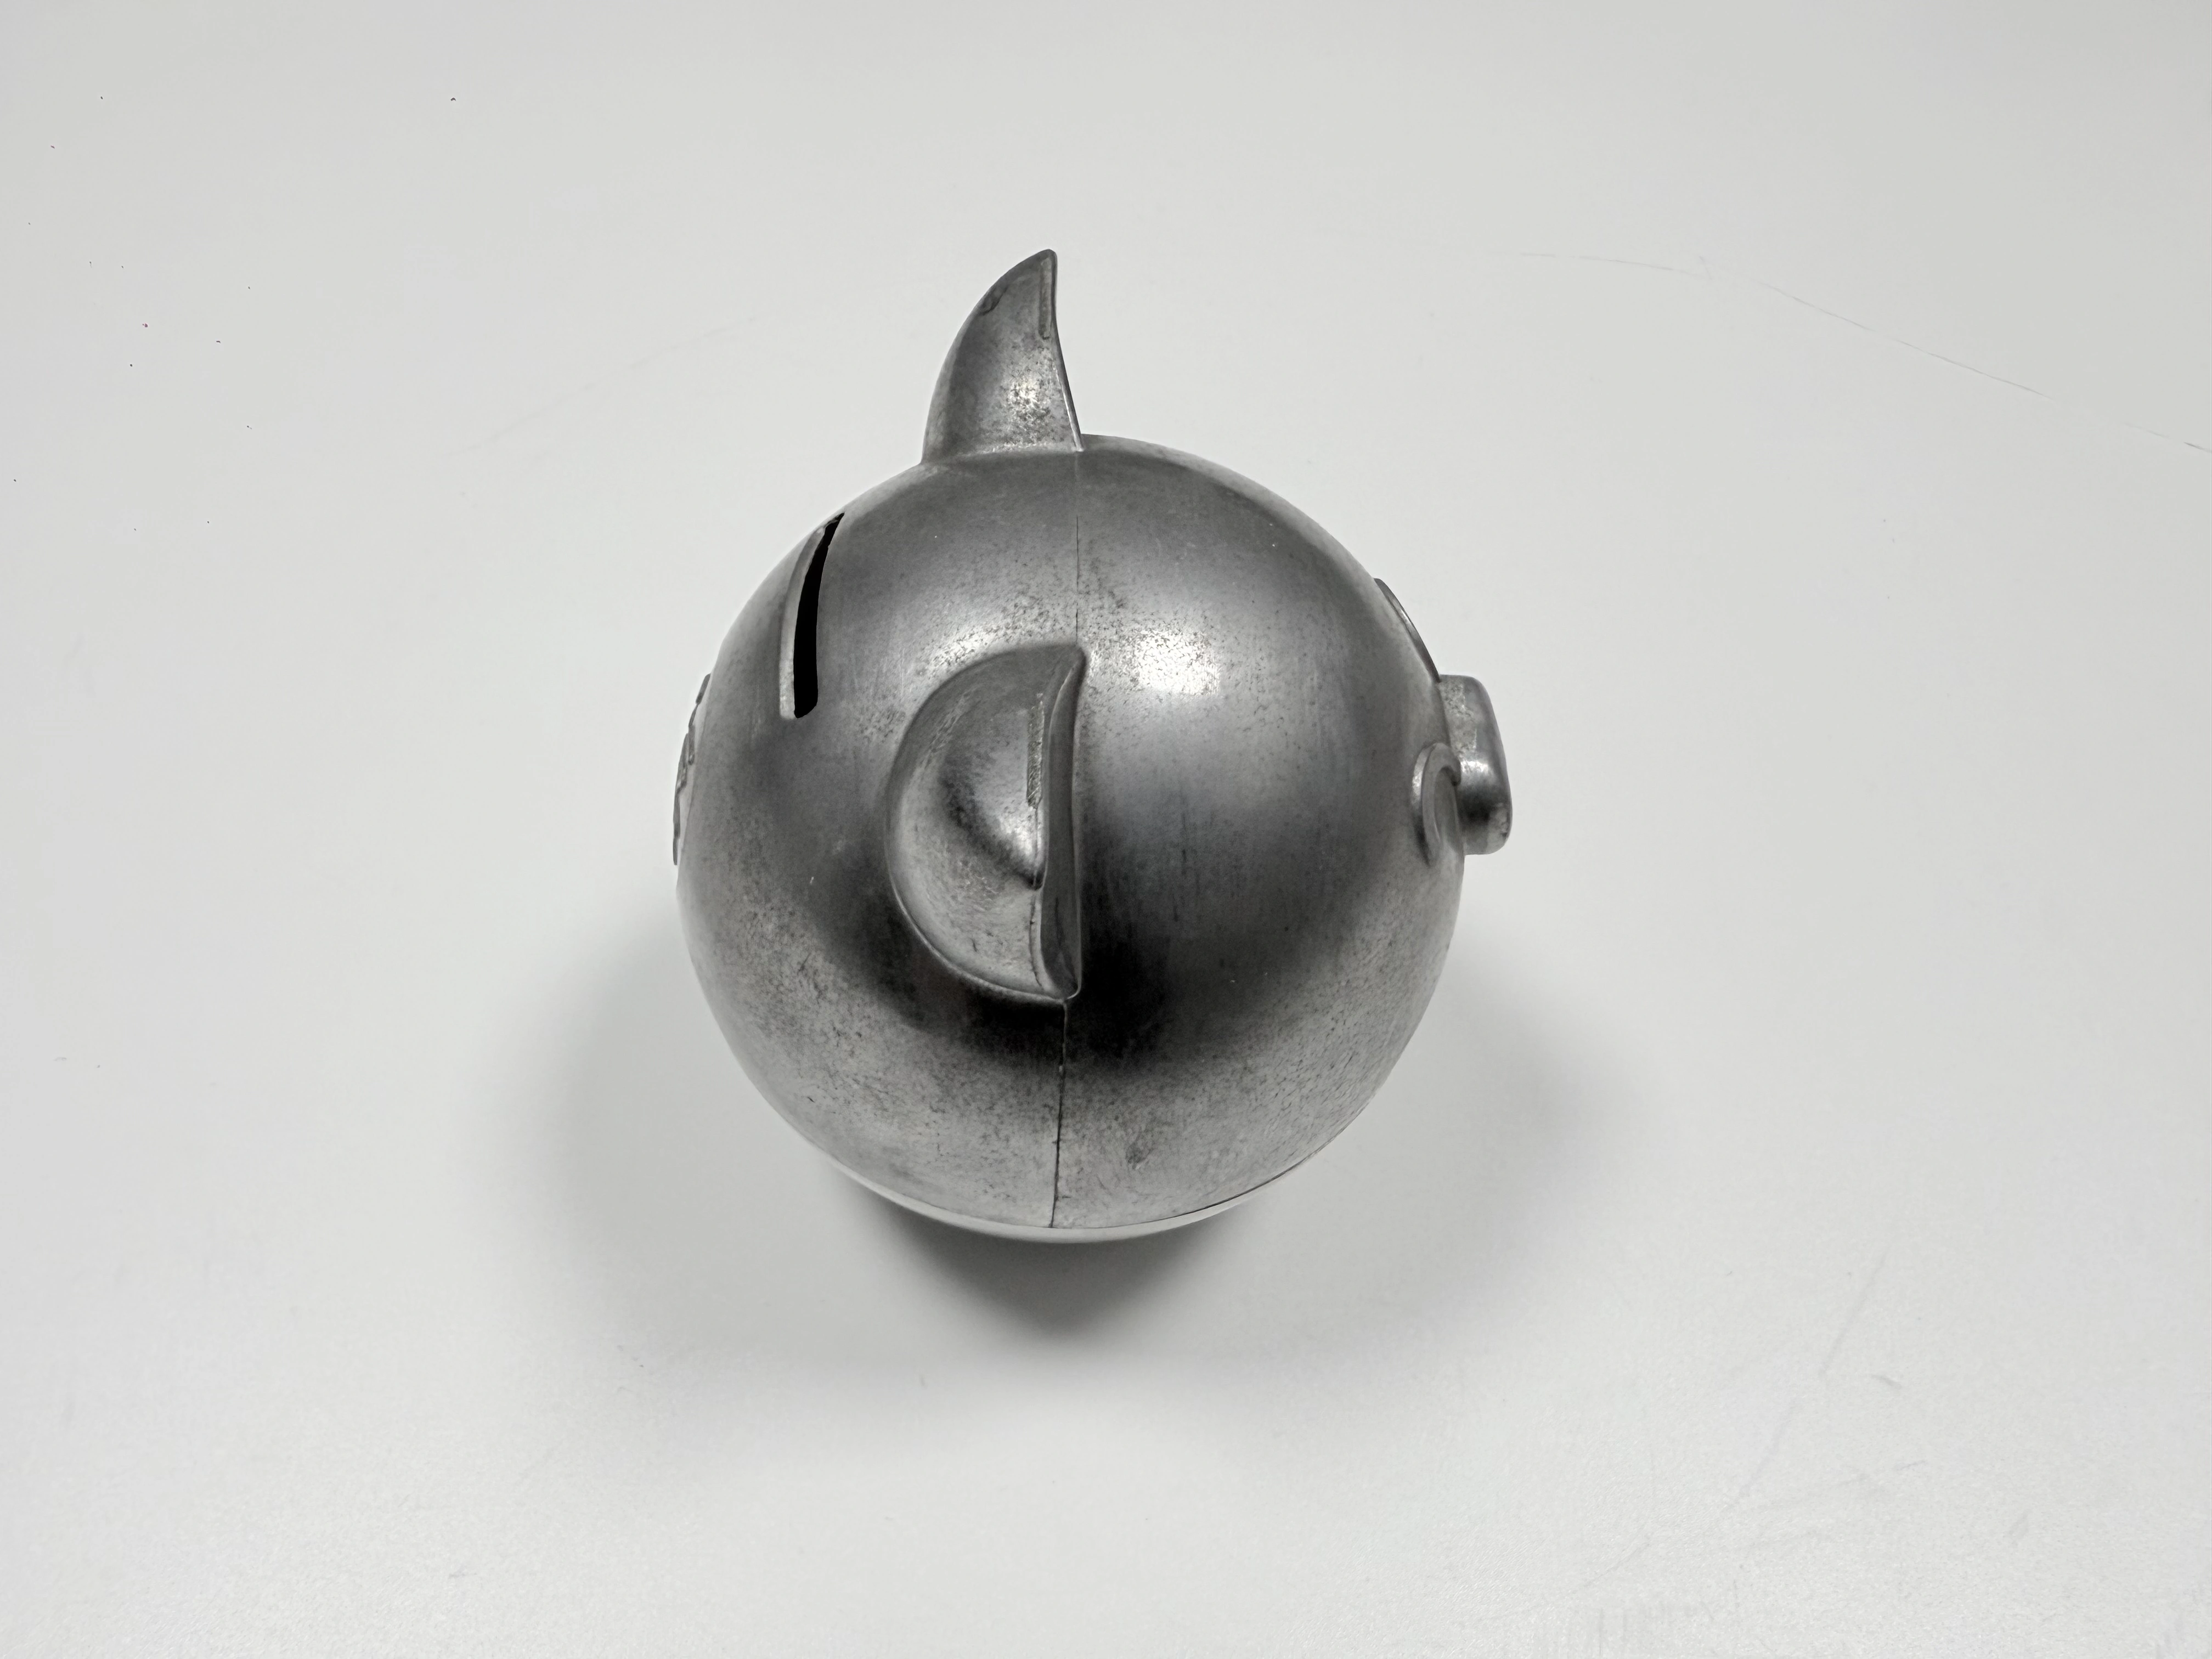
装配缝决定一只锌合金压铸储蓄罐看上去是礼品还是五金件。两片半壳沿分型线对合,图纸在这一处标 0.05 mm,量法是合上之后用塞尺读。抛光会动这道缝:先铣配合面、后抛光的路线,抛完就找不回来。同一张图纸、同一台机床,先铣后抛与先抛后铣,量出来是两个结果。
三套尺寸:为什么互相打架
这只零件上有三套尺寸,分属三个工序。模具定总高 95 mm、底座 Ø60 mm、壁厚 1.2–1.5 mm、底座断面 12 mm。精铣定平面度 0.05 mm。镀层在抛光留下的那个面上再加 0.5–3 µm。三套各有各的主人,谁也不能替另一套签字。
打架的原因在于抛光夹在第二套和第三套之间,而去掉的正是定义接合面的那条边。一个能被砂轮推动的公差,既不受模具控制,也不受刀具控制,控制权落到最后一道抛光的手上。谁抛最后一道,谁就实际拥有这个尺寸。
一般铸造公差按 ISO 2768-1 f 级走,配合面和缝另立标注。表 1 从模具排到装配台,每一行都继承上一行;改了靠下的一行,上面两行不会跟着变。
尺寸 | 目标(mm) | 由谁定 | 被谁动 |
|---|---|---|---|
总高 | 95 | 模具型腔 | 拔模与收缩 |
底座直径 | Ø60 | 模具型腔 | 型腔块磨损 |
壁厚断面 | 1.2–1.5 | 模具型腔 | 充填压力、顶出 |
底座断面 | 12 | 模具型腔 | 凝固顺序 |
配合面平面度 | 0.05 | 精铣 | 夹紧力、基准磨损 |
装配缝 | 0.05 | 装配 | 抛光余量、边口状态 |
储蓄罐要做的三件事
推一下要能自己立回来,倾斜之后重心把罐子拉回直立;装得下一把硬币;还得在零售货架上不坏。能不能回正,看重心高度与摇摆半径的比例;12 mm 的整体底座在成品 300 g 时就把这件事干了。装了硬币重心上移,所以平衡检查要带载做,空罐过不算过。
壳体轮廓本身不产生回正。半球形状只是提示了机构,真正起作用的是质量分布。
合金:为什么用 Zamak 5
Zamak 5(ASTM B86 AC41A)比 Zamak 3 含铜量高,在同样的浇注温度下换来硬度和抗蠕变。1.2–1.5 mm 的壁在锌的压射条件下能充满,不必像更热的合金那样背上热负荷;表面抛到 Ra 0.5,再上 120–150 °C 的 PVD(物理气相沉积)膜。这两步有先后:膜只复制抛出来的那个面。
代价是持续受力下的尺寸稳定性。要多年保住一个孔径的零件该用低铜牌号,靠底座铸出配重的装饰壳体不必。选牌号先看这个零件要不要长期扛载荷。
底座、壁厚、分型线:第三处冲突
底座有 12 mm 断面,上面的壁只有 1.2–1.5 mm。这个台阶决定缩孔落在哪:厚断面最后凝固,薄壁先冻住,把补缩通道掐断。断面差到这种量级,凝固先后基本由厚度说了算。
留下来的是底座内部的气孔和外侧的缩痕。镀层盖不住缩痕,膜跟着凹陷走,反而加大反差,货架灯下那道痕读成一圈亮环。缩痕是几何,不是表面,抛光与镀膜都动不了它。
修法都在几何上:底座做出锥度,浇口开进厚断面,底座单独冷却,过渡处守住薄壁设计规则。这几处指向同一件事:把热量和补缩的路径分开。为省料把底座减薄,重心就上移,储蓄罐不再回正。
底座是铸出来的,不是嵌进去的。钢块能把质量放得更低,代价是多一个零件、一道压装、一个越用越松的配合。这三项都进报价,也都进不良清单。
模具:浇口、溢料、顶针
模具里两个决定外观面:浇口落在哪、顶针坐在哪。浇口开进厚的底座一侧,最后凝固的金属同时也是最后被补缩的。溢料槽放在投币口之后,那里冷料前锋本来会停住,不留出口就是冷隔。
顶针坐在底座内侧,不上壳体。可见面上留一块顶针印,抛光把它压平,镀层再把它暴露出来。压平不等于消掉,凹陷还在,只是变浅。
按平背壳体做的模具做不出这只壳:顶针排不开,壁厚需要的溢料又会落到外观面上。两片半壳的模具制造从这套排布开始,排布定不下来,钢就不用开。
压铸:让外观面不出气孔
膜盖不住孔。一个 20 µm 的开口气孔,是 0.5–3 µm 膜厚的 6–40 倍,镀层在孔壁上沉积和在面上一样快。看着是个暗点,镀完更暗,因为孔壁也上了色。
有五类不良会流到镀膜线,多数在抛光之前就已经开始。表 2 列出各自出现在哪、检验员量什么。
不良 | 出现位置 | 原因 | 判据 |
|---|---|---|---|
缝上 V 形槽 | 抛光后的接合线 | 抛光轮把边口倒圆 | 塞尺不得越过切边 |
缩痕环 | 镀后的底座过渡处 | 薄壁断了厚断面的补缩 | D65 下不可见 |
冷隔 | 薄壁远角 | 前锋先冻,溢料没跟上 | 外观面无叠层线 |
阴影线 | 底座深腔 | 挂具角度、遮蔽边 | D65 下无线 |
开口气孔 | 抛光面 | 浇口附近卷气 | 首道抛光后无凹坑 |
表层下的气孔是另一回事,后一道工序会把它打开。首抛之后才出现的气孔,第二道抛填补不了,所以毛坯面要在砂轮碰之前先看。看的是毛坯,判的是抛光之后会不会露。
机加工顺序:A 线与 B 线
两条路线都能做到图纸,只有一条守得住缝。差别在配合面的最后一刀排在什么时候,所以这是一项CNC 后续机加工的决定,不是抛光车间的决定。
A 线先铣配合面,再抛外观面,最后镀。一次装夹、一道抛光、不用二次夹紧,报价上因此好看。砂轮从小铣过的边口上滚过去,两个倒圆的边口沿接合线形成一条槽,越靠接触线越窄。
那条槽不是间隙。两片壳在接触线上仍然贴着,抛光是在两侧的材料上切出了一个 V。0.05 mm 塞尺能滑进去,直到锥面咬住塞片,所以读到的是插入深度,不是两片之间的距离。数字落在公差里,缝其实已经开口。
B 线先抛光,再从加工过的底座定位面精铣配合面,然后镀。最后一刀削掉倒圆的边口,把缝定在最后一道能移动金属的工序之后。代价是每件多一次装夹,收益是这一刀不再受抛光影响。
一份批次记录能看出差别。A 线上多数零件在缝处塞尺进到 0.10–0.12 mm,而规则是不许进,再抛一次还会更差。换到 B 线,读数回到塞片停在被切边口的位置。
抛光:Ra 0.5 而不动缝
Ra 0.5 µm 是平均值,膜看到的不是平均值。Rz 是峰谷值,镀锌面上常用的一对是 Ra 0.5 配 Rz 2–4。一个达到 Ra 标注、却带着高于膜厚的峰的面,镀完会显出划痕:峰顶露在膜外,先磨掉的是膜。
抛光分两道:切削道去掉铸造表皮,出光道把面带到 Ra 0.5。停在切削道,留下的是有方向的划痕,镀层盖不住;出光道压过接合边口,就把边口倒圆了。两道都省不掉,顺序也不能换。
单给一个 Ra 数,不能当 PVD 的验收判据。图纸要同时给两个数,以及接合处的边口状态,否则两家供应商会各自认证两种不同的表面。锌件更宽的表面处理选项走的是同一个顺序:先定表面,再定膜。
PVD:膜系、颜色、遮蔽
PVD 在 120–150 °C 下成膜,厚度 0.5–3 µm,薄到结果由基材决定。附着力按 ASTM D3359 测,4B–5B 合格;耐蚀按 ASTM B117 跑 48 h;颜色在 D65 灯箱里看。三项各管一件事,不能互相替代。
膜系决定遮蔽面露出什么。锌件上的装饰 PVD 通常坐在电镀铜/镍底层上,顶层给颜色和耐磨,底层给整平和耐蚀。有了这套膜系,遮住的配合面露出的是镍;没有它,同一个面露出锌,遮蔽边就成了第一个腐蚀点。
这只零件的膜系是铜/镍加 PVD 顶层,还要对涂装厂的规范确认。图纸上只写 PVD,底层、底层厚度和遮蔽面全是空的,三家报价会报出三种零件。
遮蔽该在模具评审里定,不该排到镀膜队列。配合面、投币口、螺钉凸台从挂具到抽真空全程遮住。镀膜细节在锌压铸件上的 PVD 里,工艺窗口在 PVD 涂层 服务页下。
装配:缝、硬币、跌落
装配把两片壳合在遮过的配合面上,装螺钉,用 0.05 mm 塞尺沿接合线取四点读缝。量的是合好的罐,不是单片的壳,因为缝是两片一起才有的尺寸。
硬币要在最后一次平衡检查之前装进去。空罐能回正、装满就躺下,那是平衡问题,不是缝的问题。
跌落与把玩测试不在本图纸范围内。室内零售和礼品用途不带户外耐候声明,多一道镀膜也改不了这个范围。从首件到返单的路线写在不倒翁储蓄罐案例里。
检验:四道闸
四道闸把成品和废品分开,每道闸配一台量具。第二道最要紧,因为它是表面变贵之前的最后一道,过了这道才值得往下投工时。
闸 | 查什么 | 量具 | 判据 |
|---|---|---|---|
1 毛坯 | 外观面、浇口残根、溢料 | 目视、低角度光 | 无开口气孔、无缩痕 |
2 抛光后 | 粗糙度、接合边口 | 便携式粗糙度仪 | Ra 0.5、Rz 2–4、边口完整 |
3 精铣后 | 配合面、基准 | 底座定位面上的三坐标 | 平面度 0.05、缝 0.05 |
4 镀后 | 缝、附着力、颜色、盐雾 | 塞尺、胶带、D65 灯箱、盐雾箱 | 不进、4B–5B、48 h |
只报数字、不报量具的闸,不算闸。塞尺读数、Ra 值、附着力等级,各自对应图纸上一台点名的量具。换人换班,量具和判据都不换。
成本:抛光、PVD、CNC 工时
这只零件上的成本在三处,哪一处都不是合金。精铣多出来的那次装夹是三者里最小的。抛到 Ra 0.5 又要控住边口,得走两道;PVD 的成本随挂具密度和遮蔽人工走,不随零件重量走。
A 线在纸面上更便宜。第一批缝检不过、每件都要重抛的时候,它就不再便宜了。
询价时把装配图、配合面标注、遮蔽面清单一起发过来。首件检的是两样:0.05 mm 塞片读缝,外观面上 Ra 配 Rz。
