
铝压铸机箱是什么?开口面、壁厚与两个侧窗
铝压铸机箱是一只铸出来的箱子,里面装一块线路板和一只电源模块。箱体外形 120×90×45 mm,壁、筋、凸台和安装耳由高压压铸(HPDC)一次做出。
成品重 380±30 g,壁厚 2.5±0.2 mm,筋厚 2.0 mm,开口面守在 0.10 mm 以内。合金按 ADC12(JIS)报出,图纸上与 ASTM B85 并列标注,铸态 F,牌号待铸造厂确认。这里的每个数都是图纸目标,不是某一件的读数。
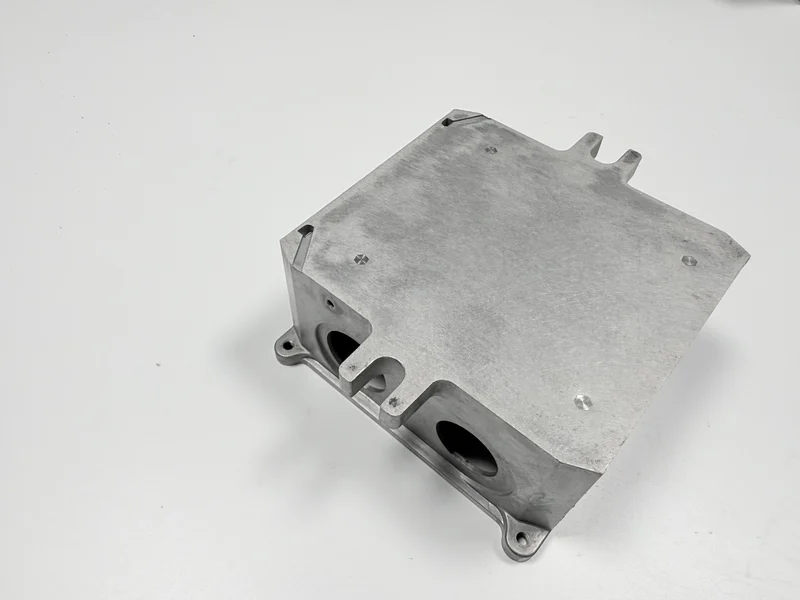
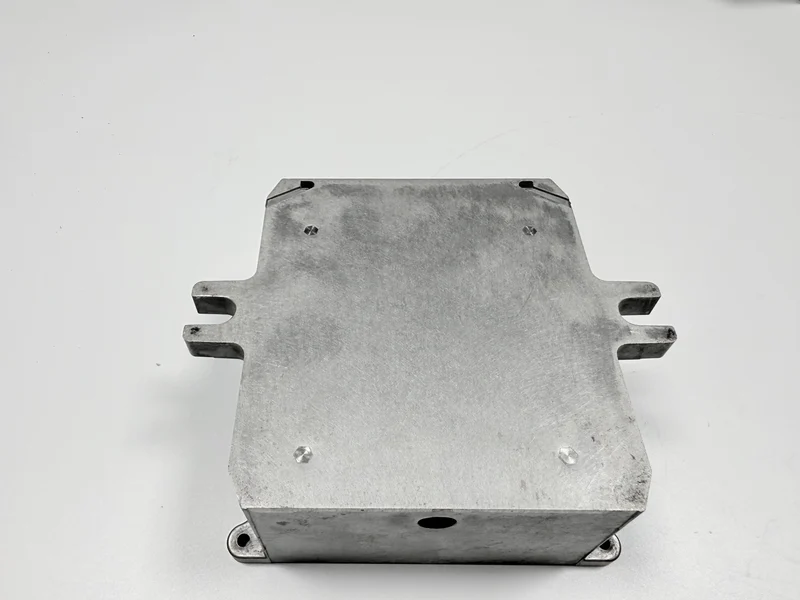
铝压铸机箱里装的是什么?
箱里装一块板子和一只电源模块,两样都怕灰、怕撞,模块的热还得借箱壁往外走。它出现在控制柜、变频器和电源里,都在室内。同一只铸件又是一个屏蔽腔:内壁导电,箱盖把开口封住。HPDC 是把金属压进钢模,重力铸造是让金属靠自重流进模子;充型的方式不同,能做的壁厚也不同。
边框是开口四周的那一圈带,开口面是箱盖压上去的铣削面。密封面是法兰内侧的台阶,比开口面低一档,垫片放上去会高出开口面。四面壁把箱子围起来,筋从底面爬到壁上,M3 凸台立在型腔里,安装耳长在外面,两个圆窗开在一面侧壁上。这些名字在图纸上各带各的尺寸,混着叫,后面的铣、攻、遮就排不出顺序。
图上把这些特征逐个写出来,铸造厂才报得出价;只给一个外形,铣哪里、攻哪里、遮哪里、量哪里,全留给车间去猜。
| 项目 | 它定住的东西 | 判据(mm) | 错了会怎样 |
|---|---|---|---|
| 边框 | 铣刀夹持、箱盖落上去的那一圈带 | 0.10 | 会动的边框把面一起带走 |
| 开口面 | 箱盖下面的铣削面 | 0.10 | 面一翘,箱盖就装不正 |
| 密封面 | 法兰内侧的台阶,低于开口面 | 不标平面度;台阶深度按图 | 一道毛刺或一处凹陷,台阶就不平 |
| 窗口边 | 切口与法兰之间那条带 | 2.5 mm 带宽,与壁同厚 | 带薄了,壁跟着鼓 |
| 壁 | 筋与筋之间的那层皮 | 2.5 | 薄的那块充不满,或者凹进去 |
| 筋 | 根部最后凝固的那一段 | 2.0 | 筋没填满,壁只能自己扛 |
| 凸台 | 螺纹与线路板的固定点 | Ø0.2 | 凸台矮了或位置偏了,螺纹检查过不去 |
| 安装耳 | 把箱体固定到面板上的螺栓 | ±0.3 | 槽位一偏,边框被拉歪 |
壁为什么是 2.5 mm,筋为什么是 2.0 mm?
壁按 2.5±0.2 mm 走,这是图纸目标,这个数是充型、重量和缩痕三者折中出来的。壁厚一点好充,重量跟着涨,缩痕也更明显;薄一点省料,充不满的风险就上来。筋取 2.0 mm,把壁撑住,又不在壁上再堆一个厚断面。
这一组断面的典型工艺值:铝液 650–680 °C 进模,模温 200–230 °C,压射比压 70–90 MPa,节拍 55–75 s,都是典型值,不是这一副模的实测。
浇注重量跟着壁厚走,所以报价里写两遍:一遍按铸件,一遍按金属。两行字看着像重复,其实是两套口径,一套算材料,一套算铸件。壁厚这个数从另一头看是同一笔账,壁厚的起点那篇就是从另一头算的。
哪三个特征定住机箱的精度?
三个特征承担公差:开口面 0.10 mm,M3 凸台位置在 Ø0.2 mm 以内,壁厚 2.5±0.2 mm。外形 120×90±0.3 mm 另算一项,它管尺寸,不参与定精度。公差带写在图上,读数才有对照;没有判据的面,只能凭手感说平不平。
三个里两个出模就有:壁厚和凸台位置刻在钢里;开口面出不来,它要靠铣,还要当基准。基准就是别的尺寸都从它量起的那张面,图上不标,量出来的数就各说各话。
两个圆窗各从侧壁上取下一个圆片,圆片四周留下的带仍然是 2.5 mm 的断面。窗口边缘到法兰之间那段壁,就靠这条带撑着;带薄了,壁在窗边先鼓出来。
每一面壁都要有脱模斜度,零件才出得来;斜度取多少,待铸造厂确认。
开口面为什么铸完才铣?
模具在自己的面上留一份偏差,顶出又把边框推一推,所以铣排在铸之后。铣一刀去掉的余量不大,去掉的是模具和顶出留下的那点不确定。铣完,开口面成为基准,顶面再从它量出来。
路线是压铸、去浇口、振动研磨、铣开口面与顶面、攻丝、清洗、涂层、终检。每一道都落在上一道的面上;顺序一换,基准也跟着换。开口面铣完再动它,等于把后面所有读数的基础挪走。
M3 凸台为什么先铸出来再攻丝?
凸台靠铸,是因为模具在同一模里就把它立起来了;后加的支撑柱是另一个零件,也是另一套紧固件。螺纹排在铣之后,孔跟着开口面这个基准走,不跟着铸态表皮走。
位置守在 Ø0.2 mm 以内,用三坐标检;螺纹过通止规,再过一道 2.5 N·m 的扭矩检查。
铣完再攻丝,多一道装夹和搬运;铸出螺纹能省掉这道,代价是孔偏了再没有第二次修正的机会。
型腔为什么做导电氧化?
型腔就是屏蔽体,屏蔽靠的是面与面之间的搭接,不靠膜层本身。内表面做导电氧化,膜厚 0.3–1.0 µm,按 MIL-DTL-5541 Type II,接触电阻 2.5 mΩ 以下。
外表面做粉末喷涂,膜厚 60–80 µm,为外观也为防腐,附着力按 ISO 2409 做到 1 级或更好。两种表面在法兰处相接,上任何一种之前,配合面都先遮住。
座上留一层膜,箱盖就被这层膜垫高,法兰处的导电搭接随之断开,所以配合面不上涂层。两种表面是两张遮蔽图、两条检验线,花的是工时,不是金属。
哪些量具能证明一只机箱?
七件量具管五个失效点。开口面用平板加塞尺,凸台位置用三坐标;螺纹用 M3 通止规和扭矩扳手;涂层用膜厚仪、划格刀和 D65 灯。清单写在检验卡上,首件照单跑一遍,批量只盯会漂的那几项。
一个数离开量具和夹持状态就没有意义:报告要写明用的是什么仪器、零件是夹着量的还是松开量的。没有量具管着的特征,等于没验过。
机箱什么时候在使用中失效?
五个点会失效:开口面、筋根、M3 螺纹、被涂层堵住的 M3 孔、凸台位置。筋根是 2.0 mm 的筋接到 2.5 mm 的壁上的那一段,也是最后凝固的地方。
每个点到用户手里是一种不同的症状:箱盖压不平,或者板子落不到凸台上。症状对不上,返修就会修错地方,面不平去补涂层,孔堵了去铰螺纹,都是白费。
使用条件给设计划了范围。这只箱子在室内跑,装在柜子里或者在车间里,有油、有振动;室外和盐雾不在承诺之内。
模具什么时候不再划算?
一副单腔模按 150,000 模次设计,这是设计目标,待铸造厂确认。模具的钱付一次,后面每一模都替它摊一点,所以短单每一件摊到的最多。模次是模具的设计值,摊到每件上就是一道除法,分母是订单的量。
折弯钢板箱不用开模,短单上占优,代价是四条棱各有一条缝,屏蔽路径不好闭合。型材加两端封盖,模具费压得低,形状被限在一个断面上。
折弯箱里,筋就是折边,安装耳就是翻边,窗口就是同一张板上冲出来的孔。型材把筋做在断面里,两头要封盖;两条路线都只在凸台和紧固件上另加东西。
图纸写明开口面是基准,再写壁、筋、M3 位置,以及两种表面的分界和遮蔽清单;批量和使用条件也一并写上。
这条路成立的前提,是订单养得起那副 150,000 模次的模,壁厚按图守在目标上;铝液和模温那个窗口是另一项检查。越过这两条,折弯箱或型材箱更划算;一只铝外壳的案例把同样的放行检查做在一只铸件上。
设计评审在这只箱体上要定什么?
评审在开模之前定五件事:开口面当基准、壁与筋、M3 位置、两种表面的分界与遮蔽清单、批量与使用条件。五件里缺一件,模具切下去就得回头改。这五件同时也是首件检验的清单,评审定完,检验卡照着抄。
