
剖分式轴承座是什么?A356 铸造与内孔配合
剖分式轴承座把轴或轴承装在一个两半的座体里:下半是座,上半是盖,用螺栓合起来。重力浇铸在钢模里铸出两半和四个安装耳,内孔留到两半合装之后再镗。
这只座体是 A356-T6 铸件,外形尺寸 120×95×70 mm,重 420±30 g,壁厚 5–8 mm,内孔 Ø60 H8。每个数都是图纸上的目标,不是某一批的读数。目标管一批,读数只管一件;两者混着写,后面的验收就没有依据。
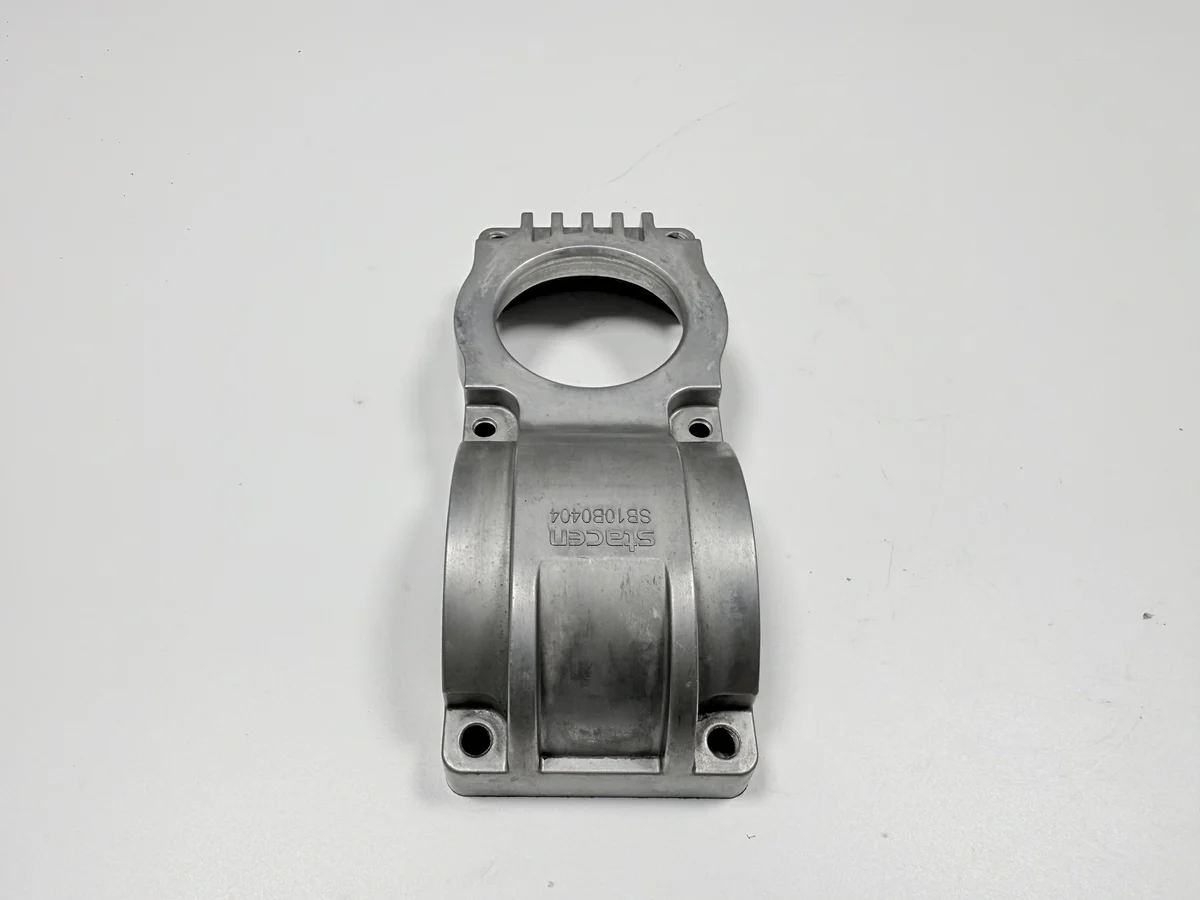
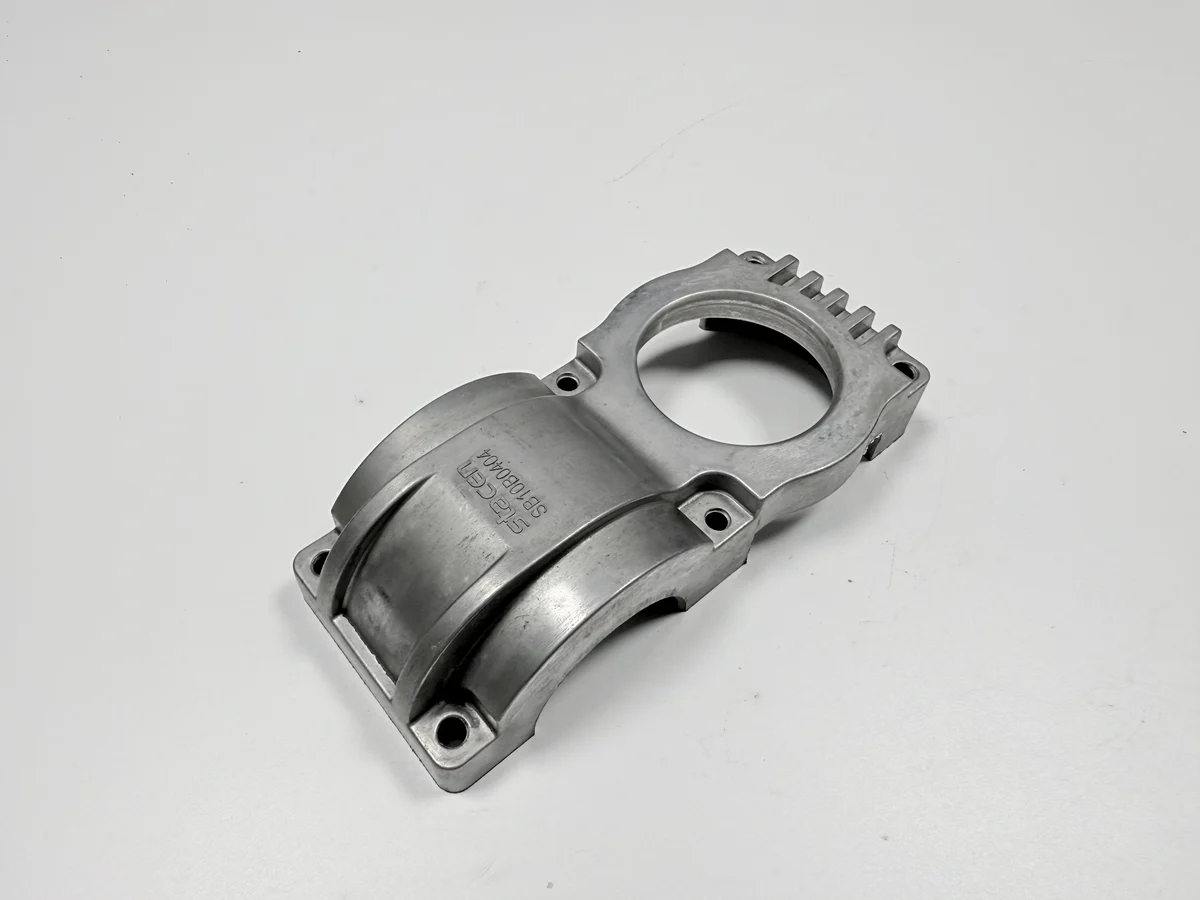
剖分式轴承座里装的是什么?
座体里装的是两样东西之一:压进内孔的轴承外圈,或者坐在半圆承托面上的轴颈。半圆承托面是被剖分线切成两半的那个半圆面,盖从上方扣住轴颈,轴颈不必从端头穿进去。四个安装耳把座体固定到机架上。轴承的位置由内孔轴线和安装面共同决定,这两个面因此都是基准;基准就是所有读数起算的参考面,图上不标,量出来的数就各说各话。轴承一旦落位,轴的对中、密封和传动都跟着这个位置走。
轴承座为什么剖成两半?
剖开是为了让轴从上方落进去,而不必从封闭的圆环里穿过去。减速箱端部、输送带滚筒端部的座体都用这个结构,因为轴已经装在设备上,整根抽出来不现实,盖一开就能落位。两半用螺栓合起来之后当成一个整体镗孔,所以接合面是精度链上的一环,不是盖板上的附属面。
剖分面因此按 0.05 mm 的平面度做。会翘的面在螺栓处压死、在内孔处张开,夹紧力把内孔拉得失圆。两半是一起加工的,它们始终是一套配对件;另一套的盖拿过来不是备件,装上去接合面首先就对不上。配对的两半会打上同一个编号,拆散之后按号合回去。
哪三个面决定轴承座的精度?
三个面承担公差:Ø60 H8 的内孔、两个剖分面、安装面。H8 是图纸上标的孔公差带,字母定偏差位置,数字定公差带宽;镗刀切到哪一格,轴承外圈的压入量就在哪一格。
基准取安装面和内孔轴线,垂直度 0.05 mm 就在这两者之间读;半圆承托面对内孔的同轴度也按 0.05 mm 卡。4×Ø9 的法兰孔位置度是 Ø0.3 mm,这算第四项检查,不算第四个基准:它验的是螺栓穿不穿得过去,不参与定轴承的位置。基准在图纸上写清楚,车间的装夹和终检的读数才对得上。
内孔为什么在合装之后才镗?
合装在前,是因为两半各自镗孔,承托面和内孔会各有一条轴线;轴承圈套在两条轴线上,只会磨一边。螺栓把接合面压紧,内孔跟着这个夹紧力变形,一刀走过去,两半回到同一条轴线。
顺序是定死的:铣剖分面、合装螺栓、镗内孔,再钻法兰孔。镗完再铣剖分面,内孔定好的轴线就被挪走。合装、镗孔、拆开是三个工位,所以这道工序在报价里单独成行,不并进普通机加工。每一道各有一段工时,分开算,报价才对得上工艺。
这只座体为什么用 A356-T6?
A356 是 AlSi7Mg,与 GB/T 1173 ZL101A 是同一种合金;T6 是热处理状态:固溶、水淬、再时效。硅把流动性带进薄壁,镁让时效硬化站得住;两个元素都在,这种合金才能在钢模里填满 5–8 mm 的壁,切削时不粘刀、不撕边,也守得住 420±30 g 的重量预算。浇注温度 700–740 °C,模具预热到 250–350 °C;之后固溶 535–545 °C,时效 155–165 °C 保温 4–6 h。以上参数待铸造厂确认。
铸态表面抛丸到 Sa 2.5,等级按 ISO 8501-1,内孔和剖分面保留切削后的状态。这只零件没有确认阳极氧化,图纸上若写颜色或膜厚,就是加一项规范、加一项成本。镀层或喷漆同理,而且内孔和接合面都要遮蔽。铸面与切面因此是两种表面,图上要分开标,后道也按两种表面处理。
5–8 mm 的壁为什么有缩松风险?
壁厚按设计是 5–8 mm,最厚的一端落在半圆承托面处。这个热节最后凝固,补缩通道已经封住,留下的孔洞正好在镗刀要切的那层表面之下。
超过 Ø1 mm 的孔洞判废;Ø1 mm 及以下的,在承托面其余部分完好的前提下放行。判定先看加工后的承托面,再用渗透检测确认。缺陷要等镗完才露出来,切削工时已经花掉,能补救的地方只剩浇注那一步。浇注时在厚壁旁边加冒口,让最后凝固的地方还有金属可补,这是模具里的事,后道救不回来。
每个特征用哪件量具检?
每个特征配一件量具:内孔和椭圆度用三点内径千分尺,垂直度和同轴度用三坐标,剖分面用平板加塞尺。法兰孔用通止规加试装,承托面用渗透检测。
表里把目标值、允许范围和量具并排列出,因为一个读数离开它的测量状态,说明不了什么。装夹状态下量的内孔,和松开之后量的同一个内孔,是两个数;报告要写明报的是哪一个。这份报告由三坐标检测来落定。首件按全套特征量一遍,批量抽检盯的是会漂的那几项。
| 特征 | 图纸目标 | 允许范围 | 怎么证明 |
|---|---|---|---|
| 内孔 | Ø60 H8 | H8 极限,椭圆度不大于 0.03 mm | 三点内径千分尺 |
| 剖分面 | 0.05 mm 平面度 | 0.05 mm 或更小 | 平板与塞尺 |
| 内孔对安装面 | 0.05 mm 垂直度 | 0.05 mm 或更小 | 三坐标,以安装面为基准 |
| 承托面对内孔 | 0.05 mm 同轴度 | 0.05 mm 以内 | 三坐标,以内孔为基准 |
| 法兰孔 | 4×Ø9 | 位置度 Ø0.3 mm | 通止规与试装 |
| 铸态表面 | Sa 2.5 | ISO 8501-1 等级或更好 | 比较样块 |
铸件轴承座什么时候在使用中失效?
三个面走到极限的地方,就是座体失效的地方。承托面下有孔洞,轴承圈会晃;内孔失圆,圈被夹住,温度往上走;螺栓孔位置偏了,四个耳里只剩两个受力。剖分面一翘,每拧紧一次接合面,内孔就跟着弹一次。
使用条件框住设计。这只座体装在室内设备内部,有油、有振动,不承诺室外或冲洗环境。越过这条线,腐蚀路径和受力路径都变了,铝就不再是正确答案。轴承的载荷、转速和润滑方式都按室内工况选,选型不覆盖户外。
什么时候该改用砂型铸造或铸铁?
砂型铸造接大件和单件:木模比钢模便宜,厚壁在那里也属常规;代价是表面更粗,要切的面更多。铸铁接的是刚度压过重量的场合,重量得由机架来扛。
钢模路线成立的条件是:壁厚按图保持 5–8 mm、订单养得起模具、使用环境留在室内。一副模一次出一两件,待铸造厂确认;模具费摊给共用它的那些模次,短单和长单摊到的份额不一样;件数越多,每件摊到的模具费越少。路线比较写在怎么选铸造工艺和机加工与铸造怎么比里;一只压铸后机加工的铰链展示了类似的放行检查。
发图纸时把内孔、剖分面平面度和基准标出来,再附上批量和使用条件。这五项决定模具值不值得开,也决定首件检什么。
