
Schwerkraftguss für geteiltes Lagergehäuse: 5–8 mm Wand und Bohrung
Ein geteiltes Lagergehäuse wird in einer Stahlkokille gegossen, in zwei Hälften getrennt, wieder verschraubt und als ein Körper ausgebohrt. Geteilt heißt, dass der halbrunde Sitz den Außenring des Lagers trägt und ein Lagerdeckel den Kreis schließt. Der Schwerkraftguss legt die 5–8 mm dicke Wand und die Speisung hinter dem Sitz fest; das Ausbohren entscheidet, ob Bohrung und halbrunder Sitz auf einer Achse liegen.
Das Teil ist ein Gehäuse aus A356-T6 mit 120×95×70 mm und 420±30 g, mit einer Bohrung Ø60 H8. Jede dieser Zahlen ist ein Zeichnungsziel und kein Messwert aus einer Stichprobe; an diesem Maßstab müssen sich Kokille, Guss und Ausbohren messen lassen.
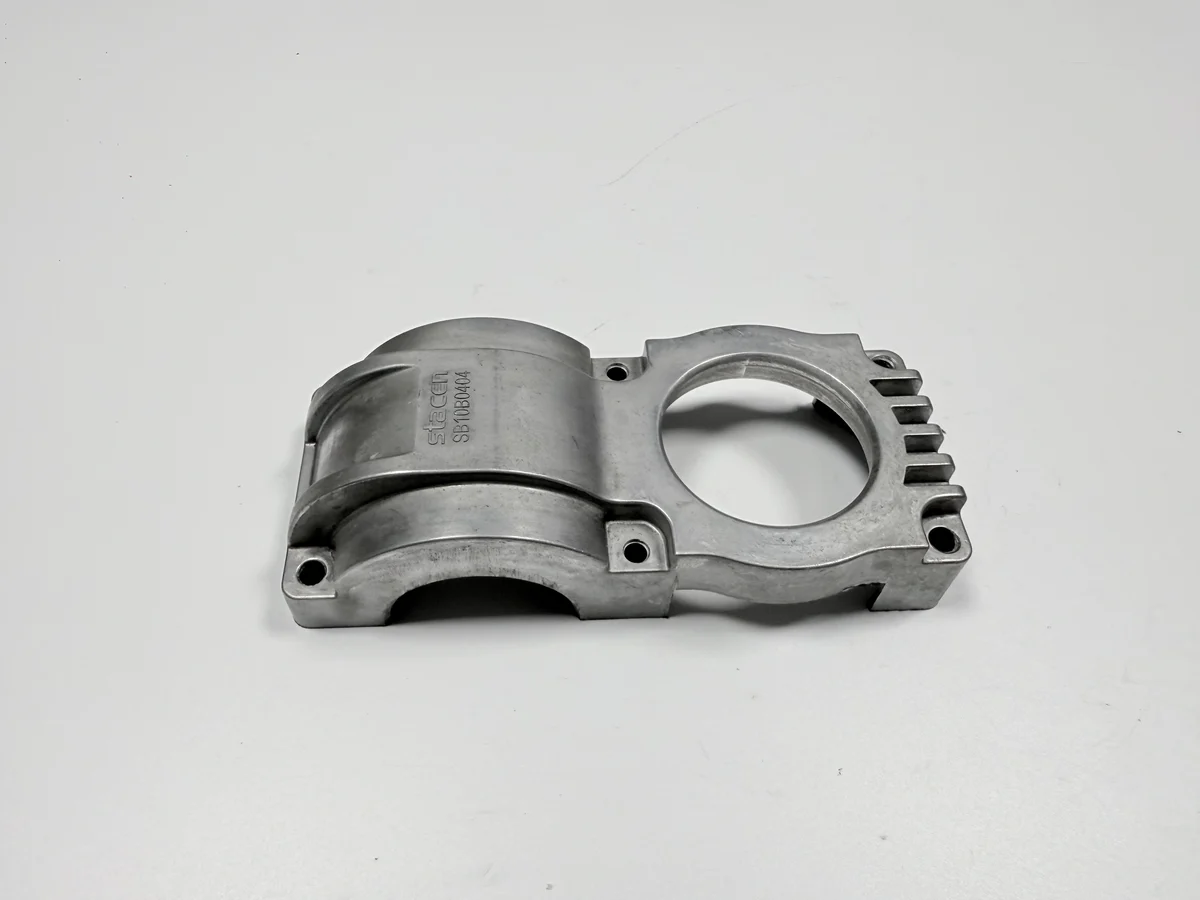
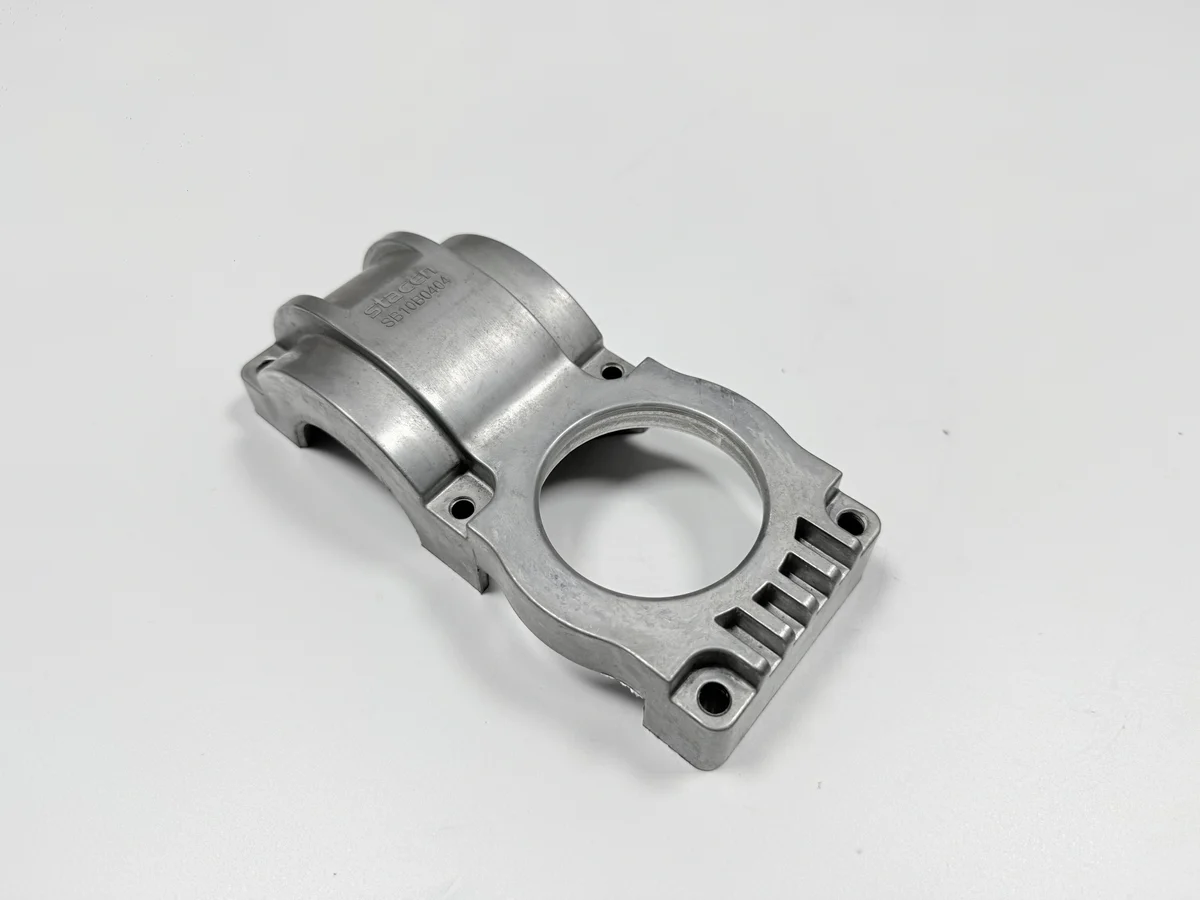
Was ersetzt der Schwerkraftguss bei einem Lagergehäuse?
Der Schwerkraftguss ersetzt ein sandgegossenes Aluminiumgehäuse oder eines aus Gusseisen, und der Tausch verlagert Arbeit aus der Zerspanung in die Form. Sandguss braucht ein billiges Modell und lässt die Querschnitte dick, also fällt das Gehäuse schwer aus und wird an jeder Fläche bearbeitet. Eisen bringt Steifigkeit, die Aluminium nicht hat, und das bei einem Gewicht, das der Rahmen trägt.
Die Kokillenroute hält, solange die Wand nahe der gezeichneten 5–8 mm bleibt und die Bestellung groß genug ist, das Werkzeug zu bezahlen. Sand übernimmt das große Gehäuse oder das Einzelstück, Eisen den Fall, in dem Steifigkeit vor Gewicht geht. Dieses Teil ist für den Einsatz im Inneren einer Maschine gezeichnet, mit Öl und Vibration und ohne zugesagte Außenbewitterung.
Weil die Form aus Stahl ist und in die Presse zurückkehrt, verteilt sich ihr Preis über Schüsse statt über ein einziges Modell, sodass eine kurze Serie mehr Werkzeugkosten je Gehäuse trägt. Der Tausch zwischen den Routen ist eine Mengenfrage, dargelegt unter Gießverfahren nach Kosten wählen.
Warum wird für dieses Gehäuse eine Stahlkokille statt Sand verwendet?
Eine Stahlkokille wird verwendet, weil sie die Wärme schnell genug durch die Wand abführt, um einen 5–8 mm dicken Querschnitt zu halten, und weil derselbe Formhohlraum in jedem Schuss dieselbe Form zurückgibt. Eine Sandform wird für jeden Guss neu aufgebaut, also wandert die Wand mit dem Stampfen und der Entformungsschräge.
Kokille heißt die dauerhafte Form aus Stahl: Sie wird nach dem Schuss geöffnet, das Teil wird entnommen, dann wird sie wieder geschlossen. Sie ist das Gegenstück zum verlorenen Sandmodell und trägt ihre Kosten über viele Schüsse.
Eine Kokille ist für ein oder zwei Teile je Schuss ausgelegt, eine typische Spanne, die noch der Freigabe durch die Gießerei bedarf, und ihre Standzeit wird in Schüssen gezählt, nicht in Jahren.
Welche Schnittstellen muss das Gehäuse halten?
Drei Schnittstellen: die Bohrung Ø60 H8, die den Außenring des Lagers trägt, der halbrunde Sitz, auf den der Lagerdeckel schließt, und die Montagefläche mit ihren vier Bohrungen Ø9. Bezug ist die Bohrungsachse zusammen mit dieser Fläche, eine Messung an anderer Stelle beschreibt also die Vorrichtung.
Die Bohrungstoleranz liegt mit ihrem unteren Abmaß auf Nennmaß, das obere Abmaß öffnet nur ein enges Feld; die Passung wird über die Bohrung gesetzt, nicht über die Welle. Sitz und Bohrung liegen innerhalb von 0,05 mm auf einer Achse, und die Bohrung steht innerhalb von 0,05 mm rechtwinklig zur Montagefläche. Beides sind Zeichnungsziele, und beides wird in einer Bohrungsaufspannung gewonnen; nachgemessen wird beides auf dem Koordinatenmessgerät (KMG), das Flächen punktweise antastet und daraus Achsen und Ebenen rechnet.
Welche Maße stehen fest, bevor das Modell gebaut wird?
Fünf Maße werden festgelegt, bevor das Modell geschnitten wird: die Bohrung, die Ebenheit der Trennflächen, die Rechtwinkligkeit der Bohrung zur Montagefläche, die Lage des Bohrbilds und der Bauraum. Alle fünf sind Zeichnungsziele, und alle fünf kosten auf Papier weniger zu ändern als in Stahl.
| Merkmal | Zeichnungsziel | Zulässiger Bereich | Geprüft mit |
|---|---|---|---|
| Bohrung | Ø60 H8 | H8-Grenzen laut Zeichnung | Innenmessschraube, drei Punkte |
| Trennflächen | 0,05 mm plan | nicht über 0,05 | Messplatte und Fühlerlehre |
| Bohrung zur Montagefläche | 0,05 mm | rechtwinklig innerhalb 0,05 | KMG |
| Flanschlöcher | 4×Ø9 | Lage Ø0,3 mm | Grenzlehrdorn und Probemontage |
| Bauraum | 120×95×70 mm | laut Zeichnung | Messschieber |
Weil eine Änderung nach dem Formenschnitt Werkzeugarbeit ist, muss die Zeichnung zuerst freigegeben werden. Das Bohrungsaufmaß ist das übliche Argument: Metall, das in der Bohrung stehen bleibt, lässt sich noch wegschneiden, während ein Bohrbild, das neben der Position gebohrt wurde, nicht zurückgeschoben werden kann.
Wie füllt sich eine 5–8 mm dünne Wand in der Stahlkokille?
Die Wand füllt sich, solange der Läufer sie noch speist, und die Stahlkokille führt Wärme über beide Flächen ab, sodass der Querschnitt gleichzeitig von beiden Seiten erstarrt. Die Legierung ist A356 (AlSi7Mg, GB/T 1173 ZL101A) im Zustand T6; sie wird bei 700–740 °C in eine auf 250–350 °C vorgewärmte Kokille gegossen, eine typische Spanne, die noch der Freigabe durch die Gießerei bedarf.
Dieser Zustand heißt Lösungsglühen, Abschrecken und Warmauslagern, und er bringt die Festigkeit, mit der die Wand die Lagerlast trägt. Das dicke Ende dieser Wand erstarrt zuletzt, und es liegt neben dem halbrunden Sitz. Der Querschnitt zwischen 5 und 8 mm ist nicht zufällig ungleich: Der Sitz trägt die Lagerlast, und diese Dicke ist auch die Masse, die die Speisung zuletzt erreichen muss.
Wo entsteht das Lunkerloch an diesem Gehäuse?
Der Lunker entsteht unter dem halbrunden Sitz, am Knoten, an dem die Wand auf den Sitz trifft, weil diese Masse zuletzt erstarrt und ihre Speisung bereits verschlossen ist. Lunker heißt der Hohlraum, der bleibt, wenn schwindendes Metall keine Verbindung zu flüssigem Vorrat mehr hat. Er sitzt unter der Fläche, die das Bohrwerkzeug schneiden wird, deshalb ist das erste Zeichen eine Stelle am bearbeiteten Sitz und kein Fehler in der Gießerei.
Ein Loch über Ø1 mm verschrottet das Gehäuse, eines mit Ø1 mm oder darunter geht durch, wenn der Sitz sonst gesund ist. Die Entscheidung fällt mit dem Auge und wird mit der Farbeindringprüfung bestätigt, die offene Hohlräume über einen Farbstoff sichtbar macht. Die Ausschussgrenze gehört in den Erstmusterbericht statt in eine Nacharbeitsnotiz.
Die Abhilfe sitzt beim Guss, wo ein Speiser den Sitzknoten noch speisen kann. Ein Speiser ist der Vorratskörper im Werkzeug, der flüssiges Metall nachliefert, während das Gehäuse schwindet. Weil der Fehler erst nach dem Bohren sichtbar wird, ist die Zerspanungszeit ausgegeben, bevor er sich zeigt, und ein Angebot, das nur den Bohrdurchgang kalkuliert, kann ihn nicht beseitigen.
Welche Flächen werden nach dem Guss bearbeitet?
Drei Merkmale werden bearbeitet: Die Trennflächen werden gefräst, die Bohrung wird ausgebohrt, wenn die Hälften verschraubt sind, und die vier Flanschlöcher werden gebohrt. Gussflächen behalten die Strahloberfläche, und jede bearbeitete Fläche bleibt wie geschnitten.
Die Kette läuft über Schmelzen und Entgasen, den Guss, das Auspacken, das Entfernen von Anguss und Speiser, Entgraten, Strahlen, Fräsen der Trennflächen, Ausbohren im verschraubten Zustand, Bohren der Flanschlöcher und Endprüfung. Zehn Schritte, wobei der Umfang der Nachbearbeitung diese drei Schnitte trägt.
Das Fräsen kommt zwangsläufig vor das Ausbohren. Eine Trennfläche, die nach der Bohrung geschnitten wird, verschiebt die Achse, auf die die Bohrung gesetzt wurde, und das Gehäuse müsste erneut ausgebohrt werden.
Warum werden die Hälften vor dem Ausbohren verschraubt?
Die Hälften werden vor dem Ausbohren verschraubt, weil jede allein ausgebohrte Hälfte dem Sitz und der Bohrung zwei Achsen gibt und ein Lagerring, der auf zwei Achsen sitzt, einseitig verschleißt. Das Verschrauben stellt die Einbauform des Gehäuses wieder her, und ein Durchgang schneidet beide Hälften auf eine Achse.
Das Produktdatenblatt legt den halbrunden Sitz in dieselbe Aufspannung, so wird das Koaxialitätsziel von 0,05 mm erreicht; diese Reihenfolge wartet noch auf Bestätigung. Die Koaxialität wird auf dem KMG von der Bohrungsachse und der Montagefläche gelesen, und eine Probemontage beweist, dass das Lager hineingeht, nicht dass der Ring auf einer Achse sitzt.
Weil das Verschrauben, der Bohrdurchgang und das Lösen drei Stationen sind, kostet der Schritt mehr als ein einzelner Durchgang. Diese Differenz gehört ins Angebot, und ein Vergleich ohne sie prüft zwei verschiedene Verfahren.
Warum kommt das Strahlen vor die Zerspanung?
Das Strahlen kommt vor die Zerspanung, weil das Strahlmittel jede Gussfläche erreicht, solange Trennflächen und Bohrung noch Aufmaß tragen. Sa 2,5 nach ISO 8501-1 ist der Reinheitsgrad dieser Gussflächen, und die bearbeiteten Flächen werden gar nicht gestrahlt.
Der Reinheitsgrad bedeutet: kein Zunder, kein Rost, keine Farbe, nur Metall mit gleichmäßiger Rauheit, verglichen mit einem Lichtbild der Norm. Tauscht man Strahlen und Zerspanung, schlägt das Strahlmittel Narben in die Flächen, die Lager und Trennfuge tragen. Sie wiederherzustellen bedeutet Abdecken vor dem Strahlen oder erneutes Schneiden danach, an einem Teil, dessen Grenzen bereits 0,05 mm sind.
Diese Reihenfolge entscheidet auch, worauf das Strahlen kalkuliert wird: auf die Gussfläche, nicht auf das ganze Teil, weil die bearbeiteten Flächen das Strahlmittel nie sehen.
Welche Prüfungen geben ein Lagergehäuse frei?
Sechs Prüfungen geben das Gehäuse frei. Das KMG klärt Rechtwinkligkeit und Koaxialität, eine Dreipunkt-Innenmessschraube misst die Bohrung, und Messplatte und Fühlerlehre prüfen die Trennflächen. Grenzlehrdorne und eine Probemontage prüfen die Flanschlöcher, die Farbeindringprüfung findet einen offenen Sitz, und eine Rauheitsprüfung schließt die bearbeiteten Flächen ab.
| Prüfung | Abgenommen, wenn | Messmittel |
|---|---|---|
| Bohrung und Ovalität | 0,03 mm maximal | Dreipunkt-Innenmessschraube |
| Rechtwinkligkeit | 0,05 mm maximal | KMG, Montagefläche als Bezug |
| Koaxialität | 0,05 mm maximal | KMG, Bohrungsachse als Bezug |
| Trennflächen | eben innerhalb 0,05 | Messplatte und Fühlerlehre |
| Flanschlöcher | Lehrdorne passen, Teil passt | Grenzlehrdorn und Probemontage |
| Sitz | kein offener Lunker über Ø1 mm | Auge, dann Farbeindringprüfung |
Ovalität und Rechtwinkligkeit entscheiden die meisten Diskussionen, weil sich beide bewegen, wenn das Teil gespannt wird. Eine in der Vorrichtung gemessene Bohrung liest einen Wert, dieselbe aus der Vorrichtung genommene Bohrung einen anderen, deshalb muss der Bericht den Zustand nennen, den er gemessen hat.
Die Farbeindringprüfung deckt ab, was das Auge übersieht: einen Hohlraum, der die bearbeitete Fläche erreicht, unter der Lampe aber als Schmierstelle erscheint. Das Eindringmittel läuft in eine Öffnung, die zu schmal für das Auge ist, der Entwickler zieht es wieder heraus, und die Anzeige markiert die Stelle. Sie hat eine Grenze, die in die Zeichnung gehört, weil ein Hohlraum, der unter der Haut geschlossen bleibt, keinen Farbstoff hält.
Wie wird die Bohrung nach der Montage freigegeben?
Die Bohrung wird freigegeben, nachdem die Hälften verschraubt sind, weil die Spannkraft sie verschiebt. Messungen vor dem Verschrauben beschreiben ein freies Teil, während die Bohrung unter Schraubenlast die ist, auf die das Lager trifft.
Ein Beispielprotokoll zeigt den Unterschied. Eine ovale Bohrung von 0,05 mm, nach dem Verschrauben gemessen, kam durch Ausbohren im verschraubten Zustand und einen Durchgang zum Spannungsabbau auf 0,02 mm zurück, wobei die Linie des Bohrdurchgangs noch bei 0,03 mm lag.
Diese Nachmessung gehört in den KMG-Bericht, und der verschraubte Zustand muss darin genannt sein, so wie die Koordinatenmessung für andere Teile dokumentiert wird.
Was enthält ein Angebot für ein Lagergehäuse?
Vier Blöcke: die über Schüsse amortisierte Stahlkokille, der Guss mit Entfernen des Angusses und Entgraten, die Zerspanung mit dem Ausbohren im verschraubten Zustand und das Strahlen mit den Freigabeprüfungen. Bei einem 420-g-Gehäuse ist das Metall der kleinste Block, ein nach Gewicht gebautes Angebot verfehlt also den größten Teil der Arbeit.
Jeder Block skaliert mit seiner eigenen Größe, von der Bestellmenge bis zur Gussfläche.
Weil der Bohrschritt ein Verschrauben, einen Durchgang und ein Lösen mit Nachmessung trägt, ist er der Block, der am häufigsten fehlt, wenn zwei Angebote nebeneinander liegen. Der zweite ist der Spannungsabbau, der nach dem Finish nicht nachgeholt werden kann.
Fragen Sie den Bohrschritt im verschraubten Zustand und die Zeile Farbeindringprüfung namentlich ab. Der eine wird oft als gewöhnliche Zerspanung angeboten, die andere als Prüfung, und ein Gehäuse, das ohne sie verglichen wird, steht auf den falschen vier Blöcken. Guss und Zerspanung laufen in einem Auftrag als eine Route, gezeigt in einem Druckguss- und Zerspanungsprojekt für ein Scharnier und in Zerspanung gegen Guss.
FAQ
