
Zinkdruckguss-Lünettenring: 1,8 mm Wand und 0,05 mm Rundheit
Ein Lünettenring lässt sich in Zamak 5 gießen, polieren, drehen und galvanisieren und presst danach noch mit 200–600 N ins Gehäuse. Das tragen drei Zahlen: die 1,8-mm-Wand, die 0,05 mm Rundheit und die 18–27 µm Schicht, und zwar in dieser Reihenfolge. Die Reihenfolge ist der Prozess, und der Prozess ist die Grundlage des Angebots.
Der Ring drückt auf das Glas und sitzt in der Gehäuseöffnung, also ist er zuerst ein Passteil und dann ein Sichtteil. Ø35,0 mm außen, Ø32,0 mm Bohrung, 1,8±0,05 mm Höhe und 4,5±0,5 g Metall sind die Zahlen, die der Druckguss liefern muss, bevor poliert wird.
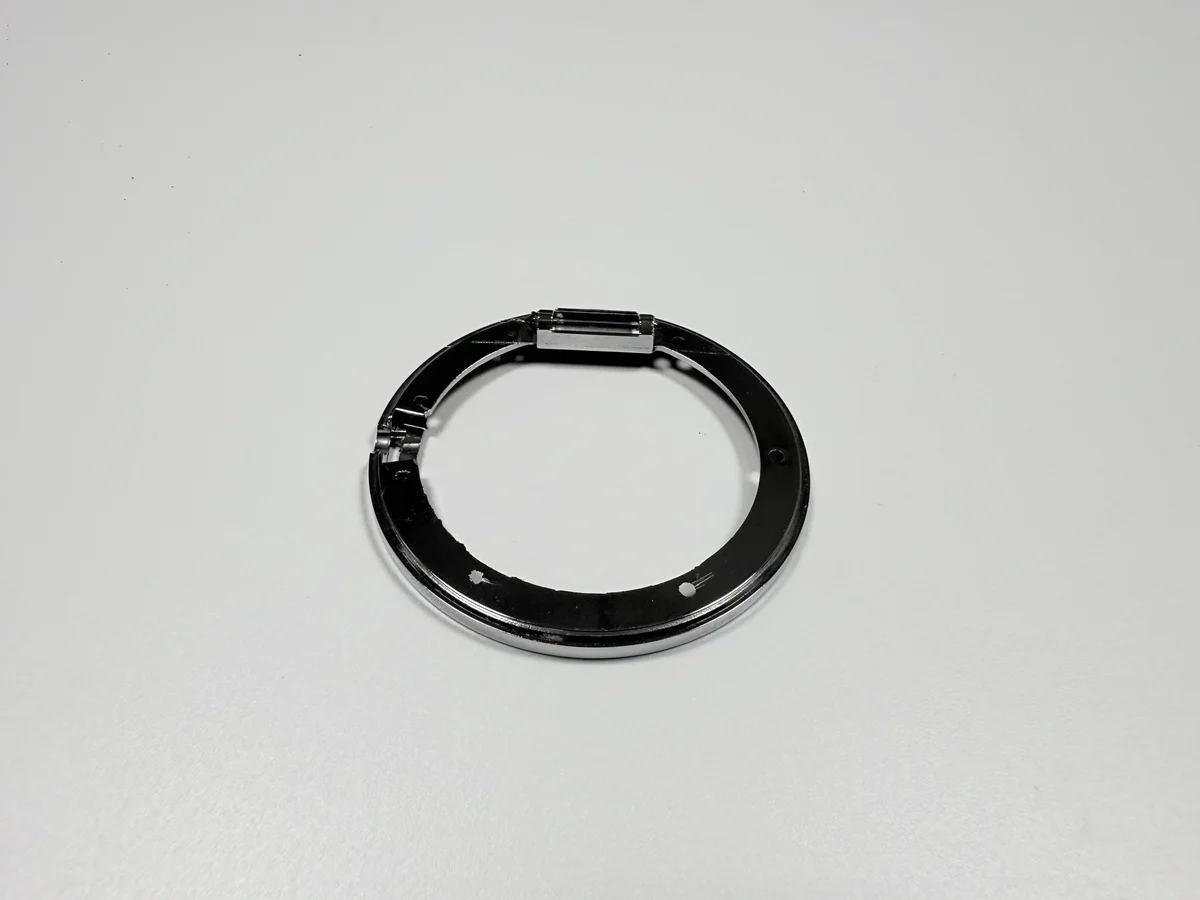
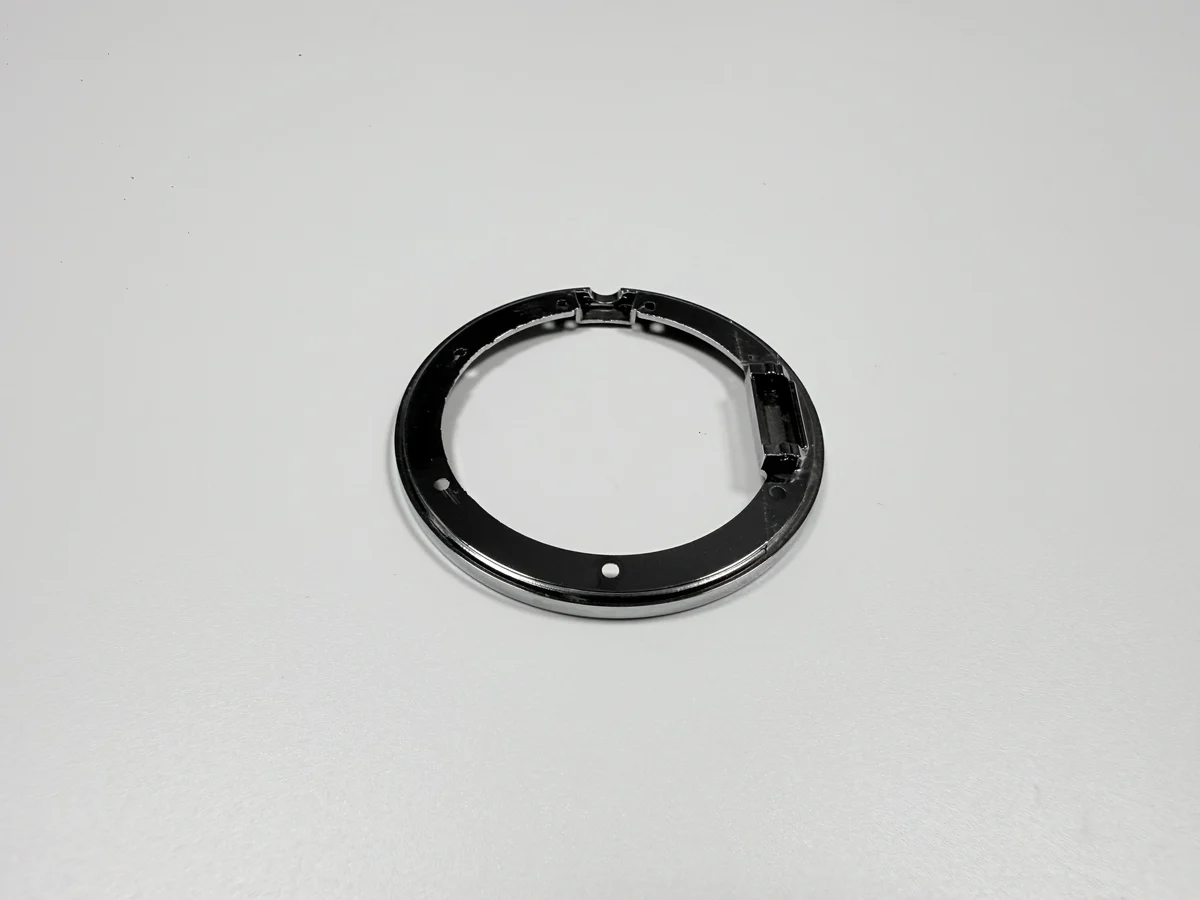
Was ersetzt der Guss eines Ø35-mm-Rings?
Einen aus Stangenmaterial gedrehten Edelstahlring, und nicht nur wegen des Preises; die Finish-Route dahinter steht in den Oberflächenoptionen. Ein gedrehter Ring beginnt als Vollmaterial, gibt den größten Teil als Späne ab und trägt das Gewicht der Stange im Fertigteil; ein gegossener Ring kommt netzformnah und wiegt 4,5 g.
Der Tausch betrifft Oberfläche und Toleranz. Der Guss liefert Form, Absatz und Außenprofil in einem Schuss und lässt die toleranztragenden Merkmale dem Drehen. Was er nicht liefert, sind polierte Fläche und kontrollierte Bohrung, deshalb folgt dem Werkzeug immer eine Zerspanung.
Für eine dekorative Lünette lohnt der Tausch. Für einen Ring, der Schläge nimmt oder gebürsteten Edelstahl braucht, lohnt er nicht; dann ist die nächste Route Drehen oder Stanzen statt Gießen.
Warum ein Sechsfachwerkzeug statt eines gedrehten Rings?
Weil der Ring klein ist und die Stückzahl zählt. Ein Sechsfachwerkzeug in 8407 mit Ringanguss und Überläufen am Außendurchmesser ist auf 400.000 Schüsse ausgelegt, und jeder Schuss liefert sechs Ringe.
Die Werkzeugkosten sind fix, die Schusskosten nicht, deshalb trägt die Route erst ab einer Menge, die das Werkzeug verteilt. Bei einigen hundert Stück dominiert der Werkzeuganteil, und ein gedrehter Ring kann trotz Spänen billiger sein.
Sechs Kavitäten vervielfachen auch einen Fehler: ein falsch platzierter Anguss kostet sechsmal so viel zum Korrigieren.
Welche vier Schnittstellen muss der Ring halten?
Vier: der Absatz, der auf das Glas drückt, der Durchmesser für die Gehäuseöffnung, die Sichtfläche und die Absatzfläche, die das Bezugsmaß setzt. Jede wird gegen ein anderes Merkmal geschnitten oder gemessen, und alle vier teilen eine Achse.
Bezug ist die innere Absatzfläche, von ihr wird gemessen. Wandert der Bezug an die Außenwand, folgt jede Messung der Spannung, weil die Außenwand die Fläche ist, die das Futter berührt.
Die vier Schnittstellen erklären auch die Toleranzliste. Die Bohrung trägt +0,05/0 mm, weil sie auf das Glas drückt; der Außendurchmesser ±0,1 mm, weil er ins Gehäuse passt; die Höhe ±0,05 mm, weil der Stapel darauf schließt.
| Schnittstelle | Merkmal | Ziel | Prüfung |
|---|---|---|---|
| Glaspressung | Innenabsatz | Ø32,0 mm, +0,05/0 mm | Bohrungslehre |
| Gehäusepassung | Außendurchmesser | Ø35,0±0,1 mm | Bügelmessschraube |
| Bauhöhe | Höhe | 1,8±0,05 mm | Bügelmessschraube |
| Bezug | Innere Absatzfläche | Ebenheit 0,03 mm | Messplatte und Fühlerlehre |
Welche Maße sind auf der Zeichnung Vormaß?
Alle, die die Galvanik verändert: Bohrung, Innenfläche, Außenseite. Die Schicht trägt 18–27 µm je Fläche auf, über den Durchmesser 0,036–0,054 mm, und das ist breiter als das ganze Übermaßband von 0,02–0,05 mm.
Eine Zeichnung mit nur Fertigmaßen lässt die Maschine das Aufmaß raten. Zwei Lieferanten raten verschieden, und die Differenz zeigt sich an der Presse statt an der Lehre.
Die brauchbare Form sind beide Zahlen auf einem Blatt: Vormaß mit Toleranz, Schicht je Lage und das Fertigmaß, das der Kunde misst.
Wie viel nimmt das Polieren vor dem 0,03-mm-Absatz weg?
Genug, um zu zählen. In dieser Route läuft das Polieren vor dem Drehen, also trägt das Rad Metall von Flächen ab, die später geschnitten werden, und das Ebenheitsbudget von 0,03 mm ist verbraucht, bevor der Absatz fertig ist.
Der Abtrag ist nicht gleichmäßig: Der Ring wird von Hand oder im Trommel poliert, und die Außenkante sieht das Rad häufiger als der Innenabsatz.
Deshalb wird der Absatz nach dem Polieren geschnitten. Erst schneiden, dann polieren würde das Rad auf den fertigen Absatz setzen, und keine Sorgfalt hält eine 0,03-mm-Fläche unter dem Polierrad eben.
Welche Flächen werden nach dem Polieren gedreht?
Bohrung, Absatz und Außendurchmesser, in einer Aufspannung. Das sind die toleranztragenden Flächen, und sie nach dem Polieren zu schneiden holt den Kreis zurück, den das Rad gestört hat.
Die Sichtfläche wird nicht gedreht. Sie behält den Polierschliff, und das ist der Sinn des frühen Polierens; die gedrehten Flächen liegen im Inneren der Baugruppe oder am Gehäuse, wo eine Drehspur zulässig ist.
Diese Trennung muss vor dem Angebot vereinbart werden, weil sie festlegt, welche Flächen Kosmetik und welche Funktion sind. Wer die Sichtfläche dreht, liefert einen Ring, der gut misst und falsch aussieht.
Wie wird 0,05 mm Rundheit in einer Aufspannung gehalten?
Indem Bohrung und Außendurchmesser gegen eine Achse in einer Spannung geschnitten werden, mit einer Spannmethode, die eine 1,8-mm-Wand nicht verformt. Den Kreis erzeugt die Maschine, nicht der Guss.
Die Spannung ist die Größe, die das Ergebnis bestimmt. Drei Backen an einem dünnen Ring drücken ihn zum Dreieck, der Meißel schneidet einen Kreis in den verformten Körper, und beim Öffnen springt der Ring zurück; der Fehler wiederholt sich mit den Backen.
Die Kontrolle ist mechanisch: geringere Spannkraft, ein Stützring oder ein Federzug, der die letzten Hundertstel ohne Last abträgt. Danach entscheidet die Messung, ob der Ring in der Vorrichtung rund ist oder nur im Futter.
Wie übersteht der Presssitz 18–27 µm Galvanik?
Indem das Übermaß am beschichteten Teil definiert und die Bohrung auf Vormaß geschnitten wird. Die Schicht wächst in der Bohrung nach innen und am Durchmesser nach außen, und das auf 0,02–0,05 mm ausgelegte Übermaß wird von beiden Seiten verbraucht.
Die Presskraft ist die Abnahme. Eine Probepressung mit dem Gegenstück, gelesen als 200–600 N, belegt, dass der beschichtete Ring noch eintritt und noch hält. Ein Ring, der hineinfällt oder einen Hammer braucht, liegt außerhalb des Bands, auch wenn die Lehre ihn passierte.
Die Probepressung gehört in den Erstmusterbericht, mit dem Gehäuse, in das gepresst wurde. Die Kraft hängt von beiden Teilen ab, also besteht ein Ring an einem verschlissenen Gehäuse mit einer Zahl, die für die nächste Charge nichts bedeutet.
Welche drei Prüfungen geben einen galvanisierten Ring frei?
Haftung, Korrosion und Aussehen: ASTM B571 Temperaturwechsel ohne Blase, ASTM B117 Salzsprühnebel 240 h und ASTM B368 CASS 48 h mit Note 9 oder besser. Die Farbe ergänzt ΔE ≤ 1 gegen das Kundenmuster.
Schichten und ihre Fehler sind in den Galvaniknotizen beschrieben. Die drei Prüfungen beantworten verschiedene Fragen. Der Temperaturwechsel findet eine Schicht, die nicht gebunden hat, der Salzsprühnebel eine Porosität bis zur Oberfläche, und CASS komprimiert beides auf zwei Tage.
Jede Prüfung ist eine Zeile im Angebot und ein Termin im Plan. Ein Angebot, das Salzsprühnebel nennt und den Temperaturwechsel weglässt, hat die Prüfung nicht kalkuliert, die eine Blase vor dem Kunden findet.
| Prüfung | Norm | Abnahme | Was sie findet |
|---|---|---|---|
| Temperaturwechsel | ASTM B571 | Keine Blase | Schlechte Haftung, eingeschlossene Lösung |
| Salzsprühnebel | ASTM B117 | 240 h, keine Basiskorrosion | Porosität bis zur Oberfläche |
| CASS | ASTM B368 | 48 h, Note 9 oder besser | Korrosion und Aussehen zusammen |
| Farbe | Kundenmuster | ΔE ≤ 1 | Drift der Chromdicke |
Wie wird die Presskraft zum Abnahmekriterium?
Als Band, an der Presse gelesen, mit dem Gegenstück. Unter 200 N sitzt der Ring so lose, dass er sich hebt oder dreht; über 600 N verformt er sich oder die Schicht reißt, und beide Fehler sind in der Sichtprüfung unsichtbar.
Kraft wiederholt sich anders als Gefühl: Zwei Bediener können über eine Pressung streiten, nicht über einen Messwert.
Das Kriterium braucht das Gehäuse so sehr wie den Ring, und für jede Charge dasselbe Gehäuse. Ein Versuch mit einem anderen Gehäuse misst eine andere Passung, und die Zahl ist kein Vergleich mehr.
Wann sollte eine Lünette aus Edelstahl gedreht werden?
Wenn der Ring Kratzer, einen Sturz oder langen Abrieb überstehen muss, oder wenn die Wand unter 1,5 mm müsste. Zamak 5 mit Cu/Ni/Cr ist ein dekoratives Finish auf weichem Metall, und das Chrom ist nur 0,1–0,3 µm dick.
Die Alternativen sind ehrlich über ihre Kosten. Edelstahl-Drehen ist schwerer und langsamer, nimmt aber Schläge, wie im Steh-auf-Münzspar-Fall; lackiertes Zink ist billiger, gibt aber die 18–27 µm Schicht und deren Verschleißfestigkeit auf.
Die Wahl gehört vor den Werkzeugschnitt, weil das Werkzeug die fixen Kosten der Zinkroute sind.
Was enthält ein Angebot für eine Lünette?
Vier Zeilen: Werkzeugamortisation, Guss und Entgraten, Polieren und Drehen, Galvanik mit Pressversuch. Das Metall ist die kleinste Zeile, weshalb ein nach Gewicht gebautes Angebot für einen 4,5-g-Ring falsch ist.
Die Zeilen skalieren verschieden. Werkzeug mit der Bestellmenge, Guss mit Schüssen und Ausschuss, Polieren und Drehen mit Aufspannungen, Galvanik mit Gestelldichte und Lagenzahl, der Versuch mit Farben und Gehäusechargen.
Fragen Sie die Drehaufspannung und das Polieren namentlich ab; diese zwei Zeilen entscheiden, ob der Ring nach der Galvanik noch 0,05 mm rund misst.
FAQ
