
Was ist ein Lünettenring? Zamak-Druckguss mit drei Innenklauen
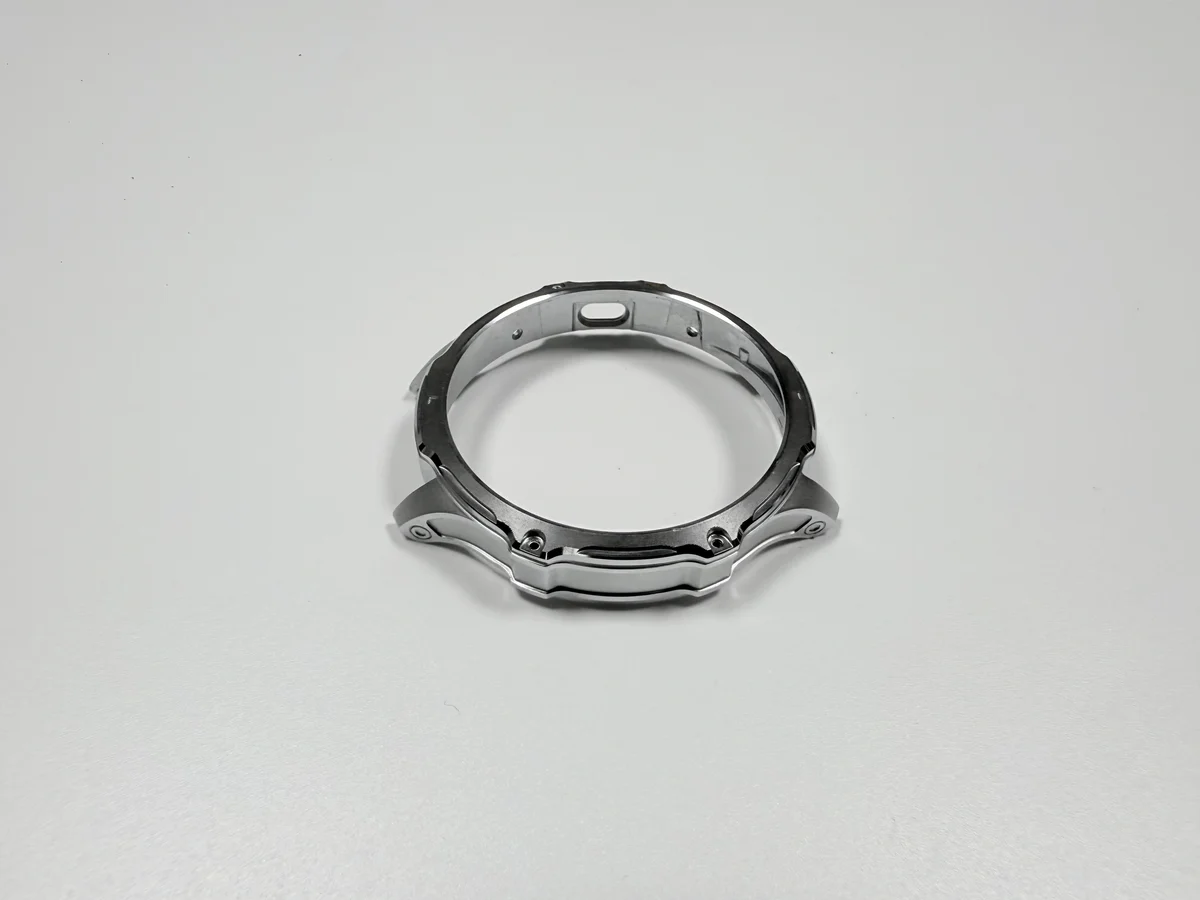
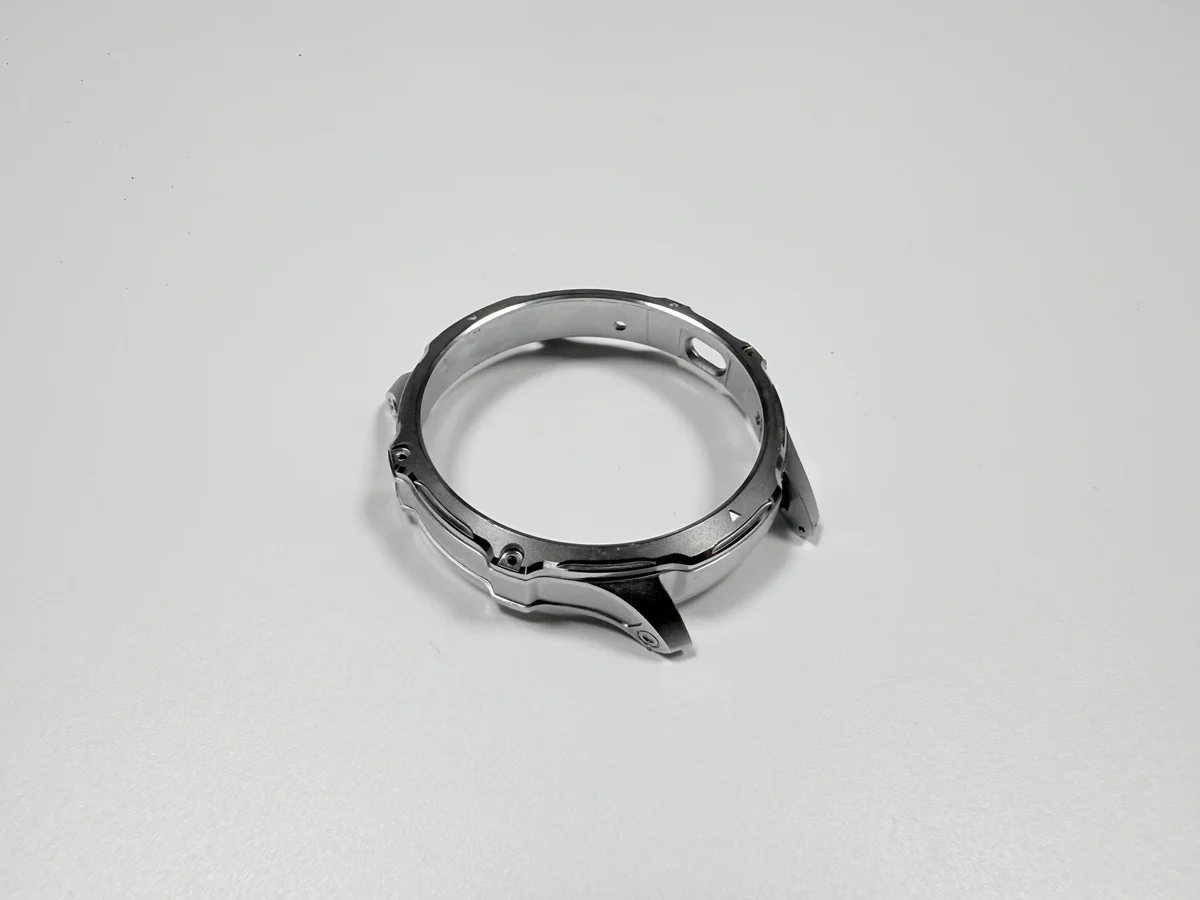
Der Lünettenring ist ein Band aus Zamak 5 mit 0,8 mm Wand, das auf das Glas drückt und in der Gehäusewand einrastet. Damit ist er zuerst ein Strukturteil und erst danach ein Sichtteil: Seine Aufgabe ist eine Klemmung, keine Zierde. Der Zinkdruckguss formt das Band und seine drei Innenklauen in einem Schuss; jeder Schritt danach, vom Beschnitt bis zur Galvanik, schützt den Sitz, den diese Klauen herstellen.
Das Teil ist ein Ring von Ø26×2,0 mm und 1,8±0,2 g, gegossen aus Zamak 5 nach ASTM B86 AC41A. Vier Werte tragen die Baugruppe: ein Außendurchmesser von Ø26,0 0/−0,05 mm, eine Wand von 0,8±0,05 mm, eine Klauenhöhe von 1,2±0,05 mm an drei Klauen im 120°-Versatz und 0,05 mm Ebenheit. Alle vier sind Zeichnungsziele und keine Messwerte aus einer Charge; sie stehen fest, bevor der erste Schuss fällt, und sie gelten für die Zeichnung, nicht für ein Muster.
Was hält ein Lünettenring im Gehäuse?
Der Ring hält das Glas, den Spalt zwischen Glas und Gehäuse und den rechtwinkligen Sitz, der beides ausrichtet. Drei Klauen drücken im 120°-Versatz auf die Glaskante, die Klemmkraft kommt also an drei Punkten an und nicht entlang eines durchgehenden Randes. Zwischen den Klauen liegt das Glas frei; gehalten wird es nur dort, wo Metall es berührt. Was an drei Punkten klemmt, verzeiht keine kippende Basis.
Der Außendurchmesser zentriert die Baugruppe in der Gehäusebohrung, und die Ringbasis liegt auf dem Gehäuseboden auf, dem Bezug, von dem jede Messung ausgeht. Der Ring geht in einem einzigen Hub hinein und wird danach nie wieder gewartet; ein zweiter Einbau ist im Betrieb nicht vorgesehen. Die Bohrung, auf die er trifft, ist in den Gehäusemittelteil geschnitten; sie liefert die Gegenkontur, gegen die der Außendurchmesser sitzt.
Welche drei Merkmale setzen die Toleranz?
Drei Merkmale setzen die Toleranz: Außendurchmesser, Klauenhöhe und Ebenheit der Basis; die Position der Klauen mit Ø0,1 mm und die Wanddicke bestimmen dagegen die Festigkeit. Der Außendurchmesser läuft mit 26,0 mm Nennmaß, und das ganze Toleranzband von 0,05 mm liegt auf der Minusseite; ein Ring darf also klein ausfallen, aber nie groß. Die Klauenhöhe ist zweiseitig mit 1,2±0,05 mm, weil die Klaue das Glas nur von einer Seite berührt. Die Ebenheit von 0,05 mm entscheidet über die Lastverteilung, denn eine Basis, die kippelt, schickt den Hub in eine einzige Klaue. Ebenheit meint dabei die Abweichung von der idealen Ebene über die ganze Basisfläche. Die übrigen Maße dürfen wandern, solange diese vier stehen.
Warum gießen statt Edelstahl stanzen?
Der Guss gewinnt dort, wo die Klaue Teil der Form ist und die Wand dünn genug, dass Umformen teurer wird als Schmelzen. Ein gestanzter Edelstahlring ist fester, doch drei nach innen gerichtete Klauen brauchen mehrere Züge, und die Stufe muss trotzdem geschnitten werden. Beim Stanzen kommt die Klaue aus dem Umformen, beim Gießen aus der Form; der Aufwand verschiebt sich in das Werkzeug.
Zink gießt diese Stufe endkonturnah, lässt sich im Gusszustand gut galvanisieren, und seine Dichte von 6,6 g/cm³ bringt diesen Ring auf 1,8±0,2 g. Der Haken ist der fixe Werkzeugkostenblock: ein Einsatz mit acht Kavitäten aus 8407, ausgelegt auf 500 000 Schüsse, verteilt auf die Ringe, die ihn teilen. Je kleiner die Serie, desto schwerer trägt sie diesen Block. Die Legierungswahl steht unter Zinklegierungen.
Warum ist eine 0,8-mm-Wand mit drei Klauen schwer zu gießen?
Eine Wand von 0,8 mm füllt sich nur in einem schmalen Prozessfenster, und die Klauen liegen am Ende des Fließwegs, wo das Metall am kältesten ist. Typische Einstellungen sind 400–420 °C Schmelze, 150–180 °C Formtemperatur, 20–30 MPa und ein Zyklus von 15–25 s; außerhalb davon entstehen Kaltläufer oder Grat. Das Prozessfenster ist keine Empfehlung, sondern der Bereich, in dem die Wand überhaupt voll wird.
Anguss und Überlauf entscheiden, wo das letzte Metall erstarrt. Ein Mittelanguss mit Überläufen außerhalb der Klauenwurzeln speist die Wurzel, während sie erstarrt; der Anguss liegt innen, die Überläufe außen, und die Wurzel sitzt dazwischen im Fließweg. Das ist ein Konstruktionsziel und keine Korrektur am Beschnitt. Unter 0,8 mm verengt sich das Fenster schneller, als die Gewichtsersparnis wächst, wie die Richtlinien für dünne Wände zeigen.
Wie entscheidet die Klauenhöhe, ob das Glas hält?
Die Klauenhöhe ist der Abstand von der Ringbasis zur Klauenspitze, und sie ist hier das eine Maß, das an beiden Enden scheitert. Beim Plus von 0,05 hebt die Spitze das Glas aus seinem Sitz; beim Minus von 0,05 verfehlt sie die Glaskante. In beide Richtungen ist der Ring unbrauchbar, nur mit anderem Fehlerbild.
Der Beschnitt der Innenklauen setzt diese Höhe nach dem Guss, das Werkzeug allein kann sie nicht halten. Wird zu wenig beschnitten, steht die Klaue hoch; wird zu viel beschnitten, ist der Ring Ausschuss. Die Nachbearbeitung liest die Höhe mit einer Höhenmessschraube an jedem Stück, und zwar von der Basis aus, weil sie die Auflage bildet und die Spitze nur die Gegenkante. Der Beschnitt wird als eigene Operation kalkuliert; ein Angebot, das ihn ins Entgraten einschließt, ist eine Position zu kurz.
Was macht die Galvanik mit dem Sitz von 26,0 mm?
Die Galvanik trägt Metall auf jede freie Fläche auf, und bei einem einseitig tolerierten Durchmesser geht dieser Auftrag vom Sitz ab. Nickel mit 3–5 µm je Fläche vergrößert den Durchmesser um 0,006–0,010 mm, ein Cu/Ni/Cr-Stapel von 13,1–20,3 µm je Fläche um 0,026–0,041 mm. Das Toleranzband liegt nur auf der Minusseite, also wirkt jeder Auftrag in dieselbe Richtung. Beides sind Rechenbeispiele, keine Messungen an einem bestimmten Los.
Gegen ein Toleranzband von 0,05 mm verbraucht der dreilagige Stapel mehr als die Hälfte der Toleranz. Ein Teil, das vor der Galvanik auf Fertigmaß geschnitten wird, kommt zu groß an die Presse; die Zeichnung muss also sagen, ob das Maß vor oder nach der Galvanik gilt. Die Abnahme ist eine Ringlehre und kein Probestecken in ein Gehäuse. Dasselbe Wachstum zeigt sich an einem galvanisierten Gehäuserahmen.
Warum wird die Innenseite des Rings dünn galvanisiert?
Ein Innenhohlraum wird dünner galvanisiert als eine Außenfläche, weil der Hohlraum den Strom abschirmt; der Verlust ist Geometrie und kein Badfehler. In einer Vertiefung fällt die Stromdichte, also unterschreitet die Schicht dort zuerst den Abnahmewert von 3 µm, während das Außenband noch 3–5 µm zeigt.
Die Deckung wird dort beurteilt, wo die Schnittstelle sitzt: an den Klauenflächen und an der Innenstufe, gelesen mit Röntgen und nicht mit dem Auge. Die Kontrolle sitzt in der Vorrichtung, in der eine Hilfsanode Strom in den Hohlraum führt. Vorrichtungen werden pro Los berechnet, ein Ring von 1,8 g kann also Galvanikkosten tragen, die von der Vorrichtung bestimmt werden.
Welches Messmittel fängt welchen Fehler?
Jede Versagensart hat ein Messmittel, das sie beweist, und ein Messschieber beweist keine davon. Die Klauenhöhe braucht eine Höhenmessschraube, von der Basis aus gelesen, der Außendurchmesser eine Ringlehre bei Ø26,0 mm, die Ebenheit eine Messplatte mit Fühlerlehre. Für die Presse braucht es einen Presskraftprüfstand mit dem Gegenstück, für die Schichtdicke Röntgen und für die Haftung einen Temperaturschock nach ASTM B571 sowie 96 h Salzsprühnebel nach ASTM B117.
Ein Messmittel klärt einen Streit nur, wenn auch die Stufe genannt ist. Ein Durchmesser, nach der Galvanik gelesen, enthält die Schicht; einer davor nicht.
| Schnittstelle | Hält | Tragendes Merkmal | Nachweis | Versagensart |
|---|---|---|---|---|
| Glaskante | Klemmkraft an drei Punkten | Klauenhöhe | Höhenmessschraube | Glas hebt ab oder wird punktbelastet |
| Gehäusebohrung | Zentrierung und Halt | Durchmesser vor der Galvanik | Ringlehre | Sitz zu stramm oder zu locker |
| Gehäuseboden | Rechtwinklige Auflage | Ebenheit der Basis | Messplatte und Fühlerlehre | Eine Klaue nimmt den ganzen Hub |
| Pressweg | Setzen in einem Hub | Wurzelradius | Presskraftprüfstand | Wurzel reißt an der Presse |
| Galvanisierte Flächen | Korrosion und Aussehen | Strom im Hohlraum | Röntgenmessung | Schicht im Hohlraum zu dünn |
Wann versagt ein Lünettenring im Betrieb?
Der Ring versagt, wenn das Gehäuse nicht mehr trocken und geschlossen ist oder wenn eine Reparatur verlangt, dass er heraus- und wieder hineingeht. Er dient im Gehäusehohlraum, frei von korrosivem Medium und vom Gehäuseboden verschlossen; für den trockenen Einbau ist er gemacht, für den Service nicht.
Drei Fehler decken die meisten Rücksendungen ab: eine Klauenwurzel, die reißt, wenn die Presse über ihren Anschlag von 80–200 N hinausfährt, eine Galvanik, die innen blank liest, und ein Außendurchmesser, der nicht hineingeht.
Außerhalb dieser Bedingungen trägt der Mechanismus nicht. Wiederholtes Zerlegen, Salzwasser, langer Abrieb auf der Sichtfläche oder ein Kraftfluss, der mehr Festigkeit verlangt, als eine Zinkwand von 0,8 mm trägt, treiben das Teil in Richtung Edelstahl.
Schicken Sie die Zeichnung mit markierter Basisfläche, markiertem Durchmesser vor oder nach der Galvanik und markierter Klauenhöhe, dazu das Gehäuse, gegen das die Presskraft gelesen wird.
FAQ
