
Was ist ein geteiltes Lagergehäuse? A356-Guss und Bohrungssitz
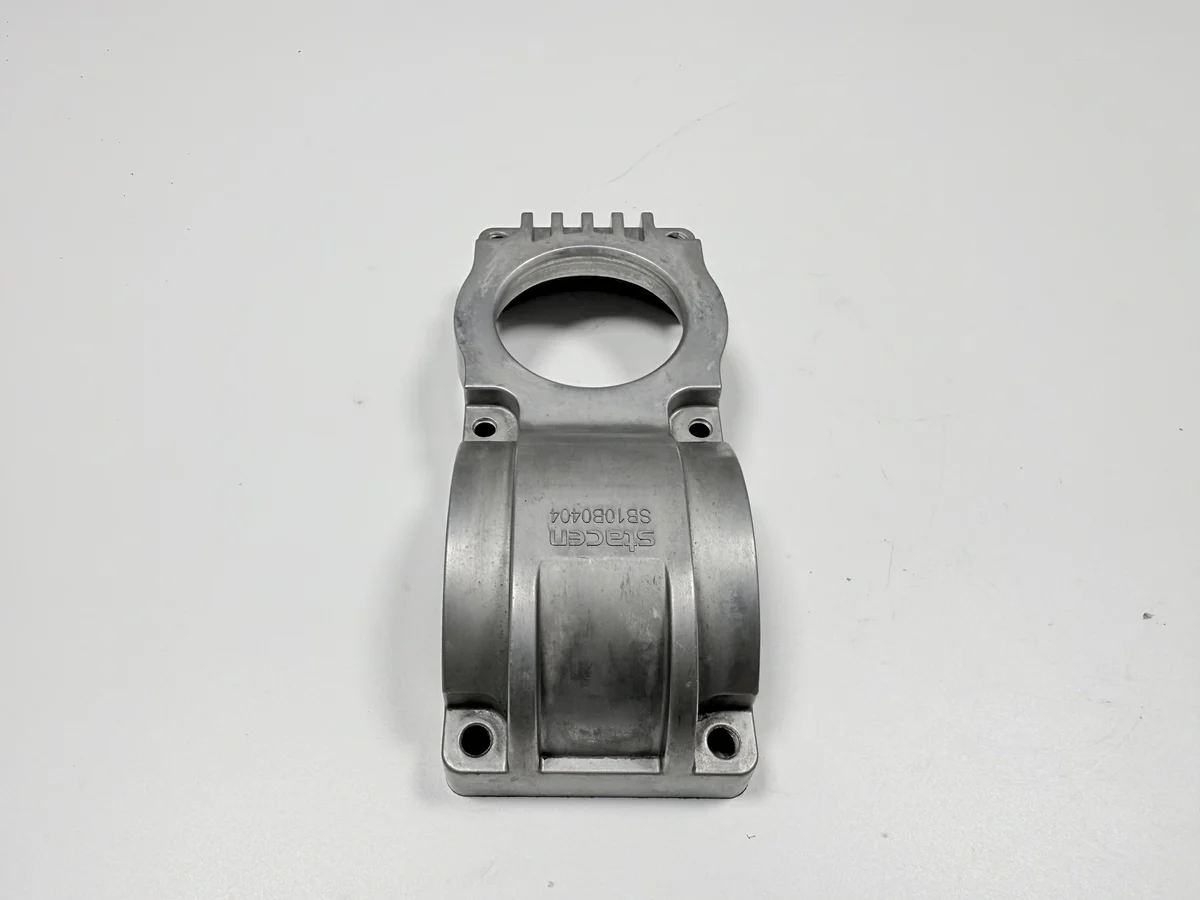
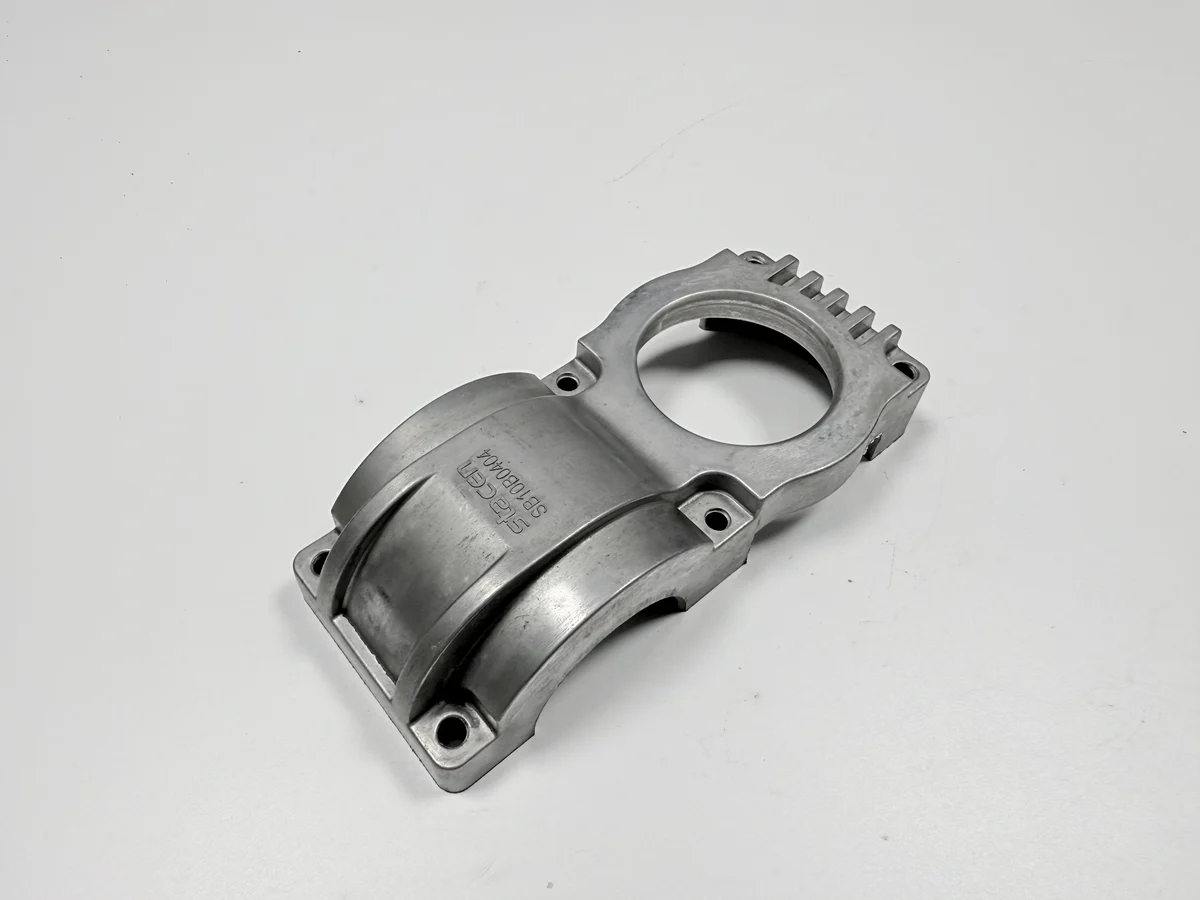
Ein geteiltes Lagergehäuse trägt eine Welle oder ein Lager in einem zweiteiligen Körper: eine untere Hälfte und ein Deckel, der darüber verschraubt wird. Der Schwerkraftguss formt beide Hälften und ihre vier Montageaugen in einer Stahlkokille; die Bohrung wird erst geschnitten, wenn die Hälften verschraubt sind.
Dieses Gehäuse ist ein Gussstück aus A356-T6 mit 120×95×70 mm und 420±30 g, einer Wand von 5–8 mm und einer Bohrung Ø60 H8. Jede Zahl ist ein Zeichnungsziel und kein Messwert aus einer Stichprobe; sie steht fest, bevor der erste Schuss fällt, und sie gilt für die Zeichnung, nicht für ein Muster aus der laufenden Serie.
Was hält ein geteiltes Lagergehäuse?
Das Gehäuse hält eines von zwei Dingen: den Außenring eines Lagers, der in die Bohrung gepresst wird, oder einen Wellenzapfen, der auf dem halbrunden Sitz aufliegt. Der Sitz ist die halbrunde Fläche, die die Trennfuge in zwei Hälften schneidet, sodass der Deckel den Zapfen von oben schließt. Vier Montageaugen schrauben den Körper an einen Rahmen. Der Deckel trägt keine eigene Führung: Er schließt den Halbkreis, den der Sitz offen lässt, und erst mit ihm wird aus dem offenen Sitz ein geschlossener Ring. Die Lagerposition folgt der Bohrungsachse und der Montagefläche, beide sind also Bezüge, die Flächen, von denen jede Messung ausgeht.
Warum ist das Gehäuse in zwei Hälften geteilt?
Die Teilung lässt eine Welle von oben eintreten statt durch einen geschlossenen Ring, was zu einem Gehäuse am Ende eines Getriebes oder einer Förderbandtrommel passt. Die Hälften werden danach verschraubt und als ein Körper ausgebohrt, die Trennstelle gehört also zur Genauigkeitskette und nicht zum Deckel. Der Deckel sitzt beim Ausbohren mit auf dem Gehäuse, deshalb ist er kein Bauteil, das später getauscht wird.
Trennflächen werden aus diesem Grund auf 0,05 mm plan gehalten. Eine Fläche, die kippelt, schließt an den Schrauben und öffnet an der Bohrung, und die Klemmkraft zieht die Bohrung unrund. Das Paar wird gemeinsam bearbeitet, die Hälften bleiben also ein Satz, und ein Deckel aus einem anderen Satz ist kein Ersatzteil.
Welche drei Flächen setzen die Genauigkeit des Gehäuses?
Drei Flächen tragen die Toleranzen: die Bohrung Ø60 H8, die beiden Trennflächen und die Montagefläche. H8 ist das Toleranzband der Bohrung auf der Zeichnung; das untere Abmaß liegt auf Nennmaß, das obere öffnet nur ein enges Feld.
Bezüge sind die Montagefläche und die Bohrungsachse, die Rechtwinkligkeit von 0,05 mm wird also zwischen ihnen gelesen, und der halbrunde Sitz liegt innerhalb von 0,05 mm koaxial zur Bohrung. Die Flanschlöcher mit 4×Ø9 liegen in einer Lagetoleranz von Ø0,3 mm, eine vierte Prüfung und kein vierter Bezug.
Warum wird die Bohrung nach dem Verschrauben ausgebohrt?
Das Verschrauben kommt zuerst, weil jede allein ausgebohrte Hälfte Sitz und Bohrung zwei getrennte Achsen gibt, und ein Lagerring, der auf zwei Achsen gepresst wird, einseitig verschleißt. Die Schrauben schließen die Trennstelle, die Bohrung bewegt sich mit dieser Klemmkraft, und ein Durchgang schneidet beide Hälften auf eine Achse zurück. Die Bohrung im verschraubten Zustand ist das Maß, auf das das Lager trifft, nicht die Bohrung des freien Teils.
Die Reihenfolge ist fest: Trennflächen fräsen, Hälften verschrauben, ausbohren, dann die Flanschlöcher bohren. Eine nach der Bohrung gefräste Fläche würde die Achse verschieben, auf die die Bohrung gesetzt wurde. Verschrauben, Ausbohren und Lösen sind drei Stationen, deshalb steht der Schritt im Angebot als eigene Zeile und nicht in der gewöhnlichen Zerspanung.
Warum wird für dieses Gehäuse A356-T6 verwendet?
A356 ist AlSi7Mg, dieselbe Legierung wie GB/T 1173 ZL101A, und T6 ist der Zustand: Lösungsglühen, Abschrecken in Wasser, dann Auslagern. Die Legierung füllt eine Wand von 5–8 mm in einer Stahlkokille, lässt sich ohne Ausbrüche zerspanen und hält das Gewichtsziel von 420±30 g. Gegossen wird bei 700–740 °C in eine auf 250–350 °C vorgewärmte Kokille, dann Lösungsglühen bei 535–545 °C und Auslagern bei 155–165 °C für 4–6 h, alles noch bis zur Freigabe durch die Gießerei. Die Wand ist die Größe, die diesen Guss trägt: dünn genug, dass die Kokille sie in einem Schuss füllt, und dick genug für die Lagerlast am Sitz.
Die Oberfläche ist eine Strahlbehandlung auf Sa 2,5 nach ISO 8501-1 an den Gussflächen, während Bohrung und Trennflächen wie geschnitten bleiben. Eloxieren ist für dieses Teil nicht bestätigt, eine Zeichnung, die Farbe oder Schichtdicke verlangt, fügt also eine Spezifikation und Kosten hinzu. Galvanik oder Lack folgen derselben Regel und brauchen eine Abdeckung an der Bohrung und an der Trennstelle. Eine Zeichnung ohne Angabe zum Finish beschreibt die Gusshaut mit Strahlbild; die bearbeiteten Flächen sind davon ausgenommen.
Warum trägt eine Wand von 5–8 mm ein Lunkerrisiko?
Die Wand ist konstruktiv 5–8 mm dick, und ihr dickes Ende sitzt am halbrunden Sitz. Dieser Knoten erstarrt zuletzt, seine Speisung ist bereits verschlossen, und der zurückbleibende Hohlraum liegt unter der Fläche, die das Bohrwerkzeug schneiden wird. Lunker heißt dieser Hohlraum, weil das schwindende Metall keine Verbindung zum flüssigen Vorrat mehr hat.
Ein Loch über Ø1 mm verschrottet das Gehäuse; eines mit Ø1 mm oder darunter geht durch, wenn der Sitz sonst gesund ist. Die Entscheidung fällt mit dem Auge am bearbeiteten Sitz und wird mit der Farbeindringprüfung bestätigt. Weil der Fehler erst nach dem Ausbohren sichtbar wird, ist die Zerspanungszeit ausgegeben, bevor er sich zeigt, und der Guss ist die einzige Stelle, an der er sich beheben lässt. Die Ausschussgrenze gehört deshalb in den Erstmusterbericht und nicht in eine Nacharbeitsnotiz.
Welches Messmittel prüft welches Merkmal?
Jedes Merkmal hat ein Messmittel: eine Dreipunkt-Innenmessschraube für die Bohrung und ihre Ovalität, ein Koordinatenmessgerät (KMG) für Rechtwinkligkeit und Koaxialität und eine Messplatte mit Fühlerlehre für die Trennflächen. Die Flanschlöcher brauchen Grenzlehrdorne und eine Probemontage, der Sitz die Farbeindringprüfung. Ein Messschieber steht nicht in dieser Liste, weil er einen Durchmesser liefert und keine Form.
Die Tabelle stellt Ziel, zulässigen Bereich und Messmittel nebeneinander, weil ein Messwert ohne den Zustand, in dem er genommen wurde, wenig belegt. Eine in der Vorrichtung gemessene Bohrung und dieselbe freigegebene Bohrung ergeben zwei Zahlen, und der Bericht muss nennen, welche er festhält. Diesen Bericht klärt die KMG-Prüfung; der Zustand gehört in jede Zeile und nicht in eine Fußnote.
| Merkmal | Zeichnungsziel | Zulässiger Bereich | Nachweis |
|---|---|---|---|
| Bohrung | Ø60 H8 | H8-Grenzen, Ovalität max. 0,03 mm | Innenmessschraube, drei Punkte |
| Trennflächen | 0,05 mm plan | 0,05 mm oder weniger | Messplatte und Fühlerlehre |
| Bohrung zur Montagefläche | 0,05 mm rechtwinklig | 0,05 mm oder weniger | KMG, Montagefläche als Bezug |
| Sitz zur Bohrung | 0,05 mm koaxial | innerhalb 0,05 mm | KMG, Bohrung als Bezug |
| Flanschlöcher | 4×Ø9 | Lage Ø0,3 mm | Grenzlehrdorne und Probemontage |
| Gussfläche | Sa 2,5 | Grad nach ISO 8501-1 oder besser | Vergleichsmuster |
Wann versagt ein gegossenes Gehäuse im Betrieb?
Das Gehäuse versagt dort, wo die drei Flächen ihre Grenzen erreichen. Ein Hohlraum unter dem Sitz lässt den Ring kippen, eine ovale Bohrung klemmt den Ring und lässt ihn heiß laufen, und Bohrungen neben der Lage lassen zwei der vier Augen die Last tragen. Eine kippelnde Trennfläche verschiebt die Bohrung bei jedem Anziehen der Schrauben. Alle drei Abweichungen laufen auf dasselbe hinaus: Jede verschiebt die Achse, auf der das Lager laufen soll.
Die Einsatzbedingungen begrenzen die Konstruktion. Dieses Gehäuse läuft im Inneren, in einer Maschine, mit Öl und Vibration, und keine Außenbewitterung oder Nassreinigung ist zugesagt. Jenseits dieser Linie ändern sich der Korrosionsweg und der Kraftfluss, und Aluminium ist nicht mehr die richtige Antwort. Wer das Gehäuse ins Freie stellt, braucht eine andere Legierung oder eine Beschichtung, und beides ist eine neue Zeichnung.
Wann sollte das Teil sandgegossen oder aus Eisen gegossen werden?
Sandguss übernimmt die große Baugröße und das Einzelstück, weil ein Modell weniger kostet als eine Stahlkokille und dicke Querschnitte dort normal sind; die Oberfläche kommt rauer an und mehr Flächen müssen geschnitten werden. Gusseisen übernimmt den Fall, in dem Steifigkeit vor Gewicht geht, bei einer Masse, die der Rahmen tragen muss. Der Tausch verschiebt die Arbeit: Sand lässt mehr Aufmaß stehen, Eisen verlangt eine andere Werkzeugroute.
Die Kokillenroute hält, solange die Wand wie gezeichnet 5–8 mm bleibt, die Bestellung das Werkzeug tragen kann und der Einsatz im Inneren bleibt. Eine Kokille gibt ein oder zwei Teile je Schuss, noch bis zur Freigabe durch die Gießerei, und ihre Kosten verteilen sich über die Schüsse, die sie teilen, eine kurze Serie trägt also einen anderen Werkzeuganteil als eine lange. Der Werkzeuganteil je Gehäuse fällt damit umso kleiner aus, je mehr Schüsse ihn tragen. Der Vergleich der Routen steht unter Gießverfahren nach Kosten wählen und Zerspanung gegen Guss; ein druckgegossenes und zerspantes Scharnier zeigt ähnliche Freigabeprüfungen.
Senden Sie die Zeichnung mit markierter Bohrung, der Planheit der Trennfläche und dem Bezug, dazu die Losgröße und die Einsatzbedingung. Diese fünf Angaben entscheiden, ob sich das Werkzeug lohnt und was das Erstmuster prüft. Fehlt eine davon, bleibt die Route offen, und zwei Angebote vergleichen dann zwei verschiedene Wege.
FAQ
