
ダイカスト鋳造所の選定:合金管理、鋳造実践、トレーサビリティ
ダイカスト鋳造所は、合金の溶解材料と金型の状態から、バリ取り、機械加工、仕上げ、検査、部品に至るまでの全工程を管理できる能力によって選定されるべきです。設備の容量も重要ですが、鋳造所が部品の重要なインターフェースを保持できるか、ポロシティ(巣)のリスクを管理できるか、ベントや冷却を維持できるか、特定ロットへの変更を追跡できるかという問いに答えるものではありません。まず、図面、合金、形状、数量、受入計画から始めます。次に、鋳造所に、そのプロセスが実際のフィーチャーにどのように対応するかを示すよう求めます。
ダイカストは、金属温度、金型温度、充填、圧力、ベント、冷却、射出、トリミング、メンテナンスの関係に敏感です。同じ公称能力の機械でも、異なる金型、合金、壁構造、サイクルでは異なる結果を生じることがあります。したがって、適切な認定は、DFMレビュー、金型トライアル、フィーチャーベースの検査、材料エビデンス、生産記録を組み合わせたものになります。汎用的な機械トン数や、すべての合金が同じルートに従うという主張に依存してはなりません。
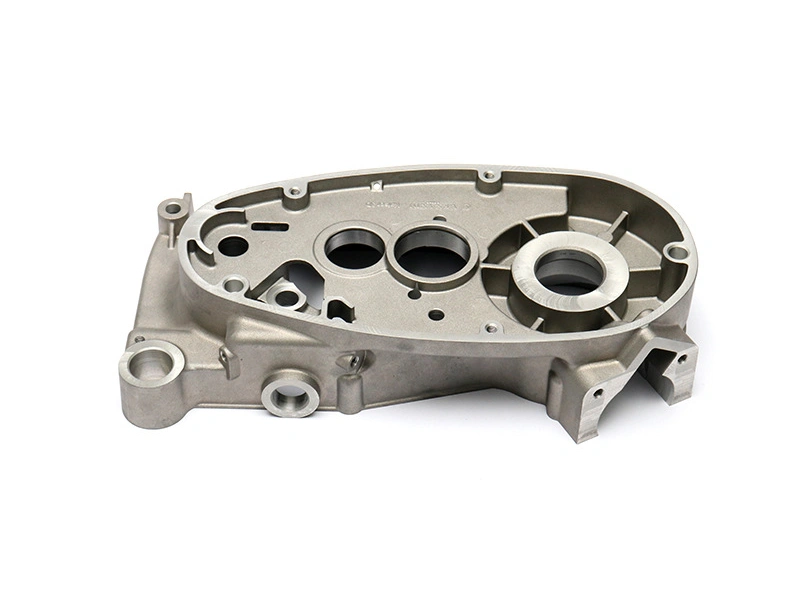
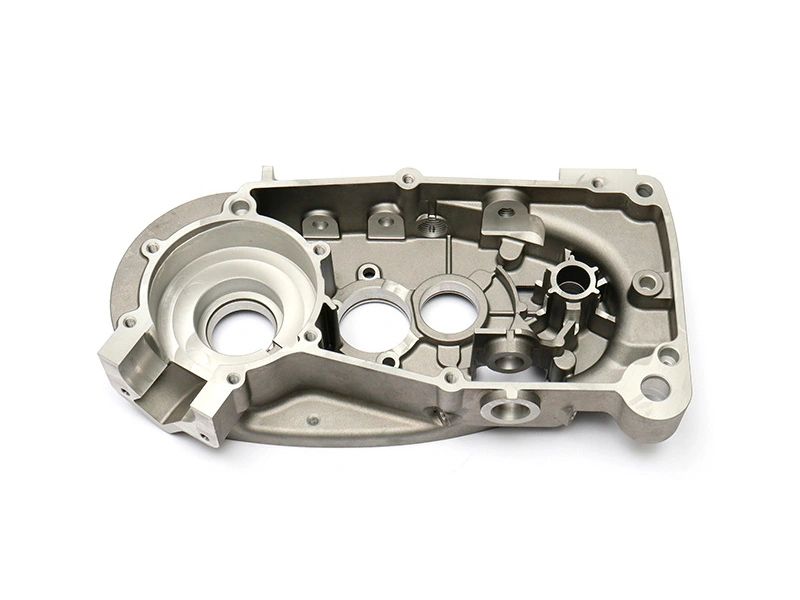
合金管理は溶解炉の前に始まる
鋳造所は、どの指定が管理しているか、溶解材料がどのように識別されるか、どの添加が許可されているか、溶湯が鋳造ロットとどのように関連付けられるかを把握している必要があります。買い手は、化学成分、状態、制限元素、証明書の要件、および顧客固有の材料規則を明示する必要があります。サプライヤーがリターン材やブレンド材を使用する場合は、その方法が該当する仕様内で管理され、文書化される必要があります。証明書は、部品にトレース可能であり、その範囲が理解されている場合に有用です。
材料の選択は、金型とプロセスの決定にも影響します。アルミニウム、亜鉛、マグネシウム、銅合金は、金型の摩耗、熱サイクル、充填、機械加工、仕上げに異なる懸念をもたらします。代替合金は、当初の選択を引き起こした要件に照らしてレビューされるべきです。異なるグレードは、耐食性、強度、導電性、耐摩耗性、めっき反応、または耐圧性を変える可能性があります。買い手は、類似の商品名を受け入れるのではなく、技術的な比較と承認を要求すべきです。
材料エビデンスを過大評価せずに使用する
材料エビデンスは、その範囲内での同一性を確認します。それは、すべての鋳造品にポロシティがないこと、機械加工された耐圧境界が合格すること、または表面仕上げが外観の期待を満たすことを証明するものではありません。これらの問題には、プロセスと完成部品のエビデンスが必要です。材料記録を金型、ロット、機械加工、仕上げ、試験記録にリンクさせたままにしてください。材料の結果が要件を外れた場合、外観または寸法の合格によって進行する前に、関連する部品を封じ込めてください。
成形プラクティスは部品に現れる
金型設計と成形プラクティスは一緒にレビューされるべきです。パーティングライン、スライド、コア、ゲート、ランナー、ベント、オーバーフロー、冷却チャネル、エジェクタは、金属がキャビティに到達して離れる方法を決定します。鋳造所は、図面上の敏感な領域をマークし、金型がそれらをどのようにサポートするかを説明する必要があります。遠くのコーナーは、厚いボスとは異なる充填戦略が必要な場合があります。外観面は、隠れた取り付けパッドとは異なるパーティングとトリミングの決定が必要な場合があります。
金型の状態は時間とともに変化します。摩耗したシャットオフはバリを生じ、損傷したゲートは充填を変え、詰まったベントはガスを閉じ込め、冷却不良は寸法や表面状態を動かす可能性があります。鋳造所のメンテナンス記録は、金型領域、測定された状態、修理、再承認チェックを特定する必要があります。金型が異なるシフトで実行されたり、機械間で移動されたりする場合、買い手は承認されたプロセス設定と金型IDがどのように管理されたままであるかを理解する必要があります。
フィーチャーリスクに対してトライアルを評価する
金型トライアルでは、薄肉部、厚肉部、遠くのコーナー、スライド、シャットオフ、エジェクタマーク、パーティングの不一致、トリミングのアクセスをレビューする必要があります。洗浄と機械加工を通して鋳造品を追跡してください。粗いサンプルでは、材料除去がボア、シール、または壁にどのように影響するかが明らかにならない場合があるからです。金型リビジョン、合金ロット、機械またはプロセス状態、および検査方法を記録してください。トライアルが探索的である場合は、そのようにラベル付けしてください。実現可能性の証拠を最終的な生産承認と混同しないでください。
| 鋳造所の管理ポイント | 不安定な場合の部品症状 | 認定のためのエビデンス |
|---|---|---|
| 合金チャージと溶湯の同一性 | 化学成分の変動または追跡不可能なロット | ヒート、溶湯、または鋳造ロットにリンクされた材料記録 |
| ベントとオーバーフローの状態 | ガスの巻き込み、冷間充填、バリ、または不均一な表面 | 金型検査、トライアルノート、定義された外観または内部チェック |
| 冷却とサイクル制御 | 変形、寸法移動、または局所的な表面変化 | プロセス記録とフィーチャーベースの寸法結果 |
| 金型メンテナンス | バリ、穴のずれ、エッジの摩耗、または繰り返される修理欠陥 | 金型履歴、修理記録、再検査 |
| トリミングと機械加工の引き渡し | 損傷したインターフェースまたは露出した鋳造状態 | 完成部品レポートと合意されたデータムまたは試験状態 |
トレーサビリティは封じ込めをサポートすべきであり、単なる書類ではない
トレーサビリティは、部品マークまたはロットコードが材料、金型、機械、シフトまたはラン、機械加工、仕上げ、検査、および包装記録につながる場合に有用です。マークは、組み立てや外観に影響を与えない場所に配置する必要があります。鋳造所が、機械加工または顧客の組み立て後に欠陥が発見された場合に部品をどのように封じ込めるかを定義してください。コードが重要な金型キャビティ、シフト、またはプロセス変更を区別できない場合、買い手はより強力な識別ルールを必要とするかもしれません。
外注先の作業にも同じ規律が必要です。機械加工、めっき、塗装、タンブリング、または試験が鋳造所の外部で実行される場合、一次サプライヤーはロットの関係と不適合対応の責任を維持する必要があります。外注先で誰が仕様を管理し、変更されたプロセスがどのように承認されるかを尋ねてください。鋳造品は鋳造所で合格しても、管理が不十分な仕上げや機械加工の後に不合格になる可能性があります。
品質記録には、定義された保持期間とレビュー範囲が必要
サンプルに添付される記録、各ロットに同梱される記録、および調査用に保持される記録を合意してください。買い手は、材料証明書、寸法レポート、リークまたは圧力結果、表面または仕上げ記録、金型トライアルレポート、および逸脱を必要とする場合があります。要件は、関連する場合にサンプル数量またはロット基準を特定し、決定が添付されていない文書を要求すべきではありません。記録は、部品の状態、リビジョン、設備、データム、および受入ルールを示す場合に価値があります。
RFQと技術レビューを使用して鋳造所の適合性をテストする
図面とモデル、合金、数量、鋳造ルート、完成状態、外観領域、機械加工フィーチャー、検査、包装、および変更ルールを提供してください。マークアップされたDFMレビュー、金型コンセプト、ゲートとベントのアプローチ、メンテナンスの前提、トライアル計画、材料エビデンス、および外注リストを要求してください。技術電話またはサイトレビューも同じチェックリストに従う必要があります。目的は、鋳造所が部品をプロセス用語で説明しているかどうかを見ることであり、単に大型機械を持っているかどうかではありません。
Newayの金属鋳造ルートは、買い手が鋳造プロセスを工具、機械加工、品質記録と関連付ける必要がある場合に検討できます。含まれるものと、最終図面、合金、量、試験計画に依存するものの明確な境界を求めてください。
鋳造所の記録を実際のプロセス状態に結び付ける
ダイカスト鋳造所のプロセス記録は、材料ロット、金型またはキャビティ、機械またはセル、プロセスリビジョン、および関連する検査状態を特定する必要があります。記録は、有用であるためにすべての内部制御パラメータを公開する必要はありません。出荷された部品が承認されたルートから来たことを示し、後の調査を可能にする必要があります。部品が鋳造後に機械加工または仕上げされる場合、記録は識別子をそれらの操作を通して追跡する必要があります。
入荷材料、溶湯準備、鋳造、トリミング、洗浄、機械加工、仕上げ、試験、および梱包はそれぞれ、可能な変更を生み出します。鋳造所は、各引き渡しで何が記録され、不適合な結果がどのように影響を受けるロットを停止または封じ込めるかを定義する必要があります。部品との関係がない材料証明書は弱いトレーサビリティです。工具やデータムのIDがない寸法レポートは再現が困難です。
鋳造所がプロセスのドリフトをどのように制御するかを尋ねる
プロセスのドリフトは、金型の摩耗、ベントの詰まり、冷却不良、合金の変更、機械のセットアップ、治具の移動、または変更された仕上げ工程から生じる可能性があります。鋳造所は、どの観察がレビューを引き起こし、プロセスが承認された状態に戻される方法を説明する必要があります。例えば、バリは金型検査につながり、穴のずれはスライドまたはコアチェックにつながり、表面の変化はベント、充填、または洗浄のレビューにつながる可能性があります。応答は症状を担当する操作に結び付ける必要があります。
定義された部品と測定方法なしに固定された能力数値を要求しないでください。有用な管理計画は、フィーチャー、データム、設備、サンプル基準、および結果が変化したときの対応を特定します。Newayの工具および金型製作ルートは、金型の状態と鋳造の一貫性に単一の所有者が必要な場合に含めることができます。
金型メンテナンスは鋳造所認定の一部です
ダイカスト金型は、キャビティ表面とゲート、ランナー、ベント、オーバーフロー、スライド、コア、エジェクタ、冷却通路、およびインサートを組み合わせます。各領域は異なる摩耗や残留物の蓄積があります。鋳造所は、これらの領域がどのように特定され、洗浄され、検査され、修理されるかを示す必要があります。金型メンテナンス記録は、場所、観察された状態、アクション、およびメンテナンス後のチェックを記載する必要があります。これにより、買い手は部品の欠陥を特定の金型イベントに関連付ける方法を得られます。
冷却とベントへのアクセスは、実際の認定ポイントです。フラッシュまたはチェックできない通路は、ドリフトの隠れた原因になる可能性があります。アクセスできないベントは一貫して洗浄されない可能性があります。繰り返し可能な位置決め基準がないスライドは、異なる位置に修理される可能性があります。金型レビューには、アクセス、スペアパーツ、インサート戦略、および修理後の承認経路を含める必要があります。
鋳造から機械加工への引き渡しを監査する
機械加工は、外側に見えなかった鋳造状態を露出させる可能性があります。ボアはボイドを開き、面はラップを明らかにし、ねじ山は欠陥またはコアシフトと交差する可能性があります。鋳造所と機械加工チームは、原材料データム、ストック、治具サポート、および仕上げ受入状態に同意する必要があります。機械加工が外注されている場合、一次サプライヤーはリビジョン、部品ID、および不適合対応を管理する必要があります。
Newayの後加工ルートは、鋳造プロセスと合わせてレビューでき、生の鋳造エビデンスが完成部品のエビデンスと誤解されないようにします。圧力またはシールフィーチャーの場合は、試験が機械加工および仕上げの前後に実行されるかを指定してください。外観面の場合は、完全な洗浄と仕上げシーケンスの後に検査してください。
鋳造所の認定と生産監視を分離する
認定は、提案されたルートが合意された条件下で部品を製造できることを証明します。生産監視は、承認されたルートが維持されていることをチェックします。2つの段階では、異なるサンプル数量と記録を使用する場合がありますが、同じ部品リビジョン、金型ID、材料要件、および受入ロジックを共有する必要があります。初期トライアルは設計変更を特定できます。生産チェックは、その変更を新しいベースラインとして黙って受け入れるべきではありません。
認定中は、生の鋳造品、トリミング、機械加工、仕上げ、および検査の状態をレビューしてください。生産中は、ドリフトを明らかにするフィーチャーを監視し、封じ込めに必要な記録を保持してください。監視計画は、故障の結果に比例する必要があります。粗い非機能的な外観は視覚的な制御が必要な場合がありますが、機械加工された耐圧境界は定義されたリークテストまたはその他のエビデンスが必要な場合があります。
外注の仕上げと試験を管理する
外注は実用的ですが、可視化されるべき引き渡しを生み出します。図面リビジョン、材料またはコーティング要件、サンプル承認、梱包、および是正措置を誰が所有するかを特定します。鋳造ロットを機械加工、めっき、塗装、タンブリング、または試験の結果にリンクさせたままにします。外注先がプロセスを変更した場合、一次サプライヤーは承認された部品または検査方法が影響を受けるかどうかを判断する必要があります。
仕上げと洗浄は、寸法適合と外観に影響を与える可能性があります。コーティングはねじ山やボアに入る可能性があります。タンブリングはエッジを変える可能性があります。ブラストはテクスチャを変える可能性があります。洗浄は排水が悪いと残留物を残す可能性があります。鋳造所の認定は、買い手に納品された状態の部品を検査する必要があります。Newayの後処理ルートは、表面処理がダイカスト部品の一部を形成する場合にレビューできます。
ダイカスト鋳造所へのRFQ入力
図面とモデル、合金、数量、既知の場合は機械またはプロセス制約、外観ゾーン、機能データム、機械加工フィーチャー、圧力または環境要件、仕上げ、検査、梱包、および必要な記録を提供してください。鋳造所に、金型コンセプト、材料トレーサビリティ、メンテナンス、トライアルエビデンス、外注、および変更管理を明示するよう求めてください。部品が組み立て製品として見積もられる場合、供給されるハードウェアと最終組み立て試験を特定してください。
Newayの鋳造材料ルートは、合金の同一性とプロセス記録を接続したままにする必要がある場合に、鋳造所の範囲とともに検討できます。買い手は、設備の名前ではなく、実際の製品とエビデンスに基づいてルートを承認する必要があります。
材料ソースと生産引き渡しをチェックする
ダイカスト鋳造所は、合金または溶解材料がプロセスにどこで入り、鋳造ロットとどのように関連付けられたままになるかを説明できなければなりません。材料が複数のソースから来る場合、承認されたソースとそれらをリリースするために使用されるエビデンスを特定してください。リターン材または添加物が使用される場合、管理方法は該当する材料仕様内に留まる必要があります。
溶解から鋳造への引き渡しは、ロットの同一性を保存する必要があります。鋳造品に接続できない材料証明書は、苦情で使用するのが困難です。同じ原則は、部品がトリミング、機械加工、仕上げ、試験、または梱包に移動するときにも適用されます。Newayの鋳造材料ルートは、鋳造所のトレーサビリティ計画とともにレビューできます。
承認されたサンプルに対してプロセス変更をレビューする
金型修理、ベント洗浄方法、冷却接続、機械変更、合金ソース、または仕上げ外注先は、部品に影響を与える可能性があります。鋳造所は、変更を記録し、影響を受けるフィーチャーを特定し、承認されたサンプルまたは検査計画がまだ適用されるかを決定する必要があります。これは、すべての日常的なアクションに対してすべてのテストを繰り返すことを要求するものではありません。変更とリスクの間の理にかなったリンクを要求します。
表面品質は金型から始まり、取り扱いで終わる
パーティングの跡、ゲートのクリーンアップ、バリ、エジェクタマーク、テクスチャ、および取り扱いによる損傷は、外観と組み立てに影響を与える可能性があります。金型表面、トリミングプロセス、洗浄、バレル研磨、コーティング、および梱包をチェーンとしてレビューしてください。コーティングはマークを隠すかもしれませんが、不安定なエッジや悪い基材を修復することはありません。きれいな部品でも、硬いセパレータによって傷つく可能性があります。
Newayの後処理ルートは、完成した表面が購入の一部である場合に、鋳造プロセスとともに評価できます。サンプルは、生産が提供するのと同じ鋳造、洗浄、および仕上げ状態を使用する必要があります。
完成状態で機能フィーチャーを検証する
ダイカスト鋳造所は生の部品を検査するかもしれませんが、買い手は機能要件が機械加工の前後で存在するかを決定する必要があります。ボア、ねじ山、シール、圧力壁、または位置決めパッドは、多くの場合、後続の操作後にのみ意味を持ちます。データム、治具、テスト、および完成状態を定義してください。これにより、外部の寸法レポートが完成した組み立ての証明と誤解されることを防ぎます。
テストが外注されている場合、テストラボまたはプロセス所有者、サンプルID、方法、および結果を特定してください。一次サプライヤーは、テストと鋳造ロットの間の関係を保持する必要があります。アイテムが失敗した場合、可能な場合は生のサンプルと完成したサンプルを保存してください。
鋳造所の技術レビューのための質問
鋳造所が合金の同一性、金型リビジョン、ベントと冷却状態、コアまたはスライド位置、射出、トリミング、洗浄、機械加工、仕上げ、検査、不適合、および変更をどのように制御するかを尋ねてください。使用される記録の例を求めてください。裏付けのない性能数値を求めないでください。レビューは、材料の受け取りから梱包まで1つの部品を追跡し、引き渡しのギャップが見えるようにする必要があります。
買い手向けまとめ
適切なダイカスト鋳造所は、材料の同一性、金型と成形プラクティス、メンテナンス、後続工程、検査、およびトレーサビリティを1つのルートとして管理します。設備容量は、その決定の一部に過ぎません。
実際の部品フィーチャーとそれらを承認するために必要なエビデンスに照らして鋳造所を認定してください。これにより、購買部門は防御可能な比較を得て、エンジニアリング部門は生産変更の明確な経路を得られます。
FAQ
