
低量アルミ鋳造が購入者による量産部品の検証にどう役立つか
低量アルミ鋳造が購入者による量産部品の検証にどう役立つか
低量アルミ鋳造は、プロジェクトが単純なコンセプトモデルを超えているが、完全な量産にはまだ準備ができていない場合に、購入者がカスタムアルミ部品を生産するのに役立ちます。パイロットバッチ、ブリッジ生産、市場検証、設計検証、組み立て試験、初期生産供給に有用です。目標は少数の部品を作ることだけではありません。目標は、部品が鋳造、機械加工、仕上げ、検査、そして信頼性をもって繰り返し生産できるかどうかを学ぶことです。
購入者は通常、CNC機械加工が高価になりつつある場合、3Dプリントが最終的な金属の挙動を表現できない場合、または本格的な生産用金型には時期尚早と感じる場合に、このトピックを検索します。アルミハウジング、ブラケット、カバー、ヒートシンクボディ、モーター部品、ポンプ部品、電子筐体、または管理された数量の産業部品が必要な場合があります。低量のルートが成功するためには、購入者がより大きな生産基準にコミットする前にリスクを低減できる必要があります。
低量アルミ鋳造は、部品と数量に応じて異なる製造ルートを含む場合があります。一部のプロジェクトでは試作型またはソフト金型を使用します。砂型鋳造やパーマネントモールド方式を使用するものもあります。形状、年間需要、繰り返し注文計画が金型を正当化する場合、アルミダイカストを使用するものもあります。正しい決定は、部品設計、公差、材料、表面仕上げ、機械加工特徴、スケジュール、および期待される拡大経路に依存します。
低量アルミ鋳造が適切なルートとなる場合
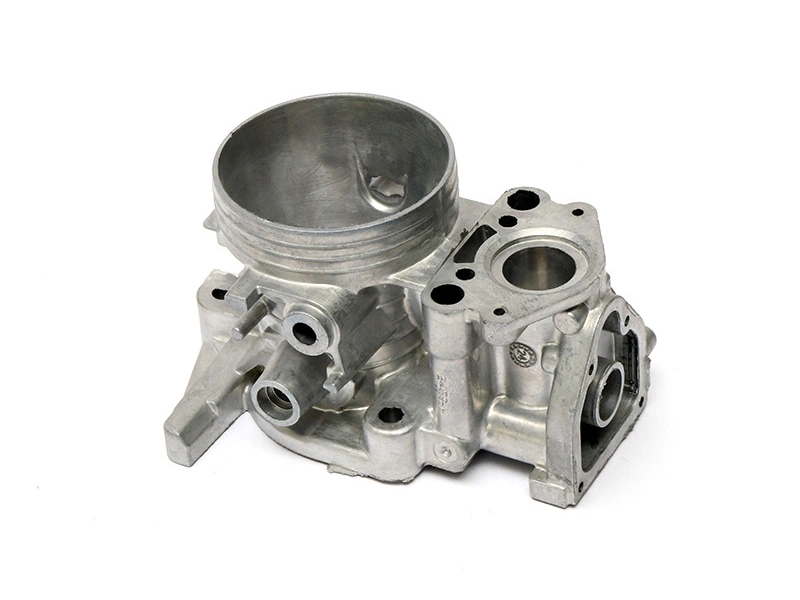
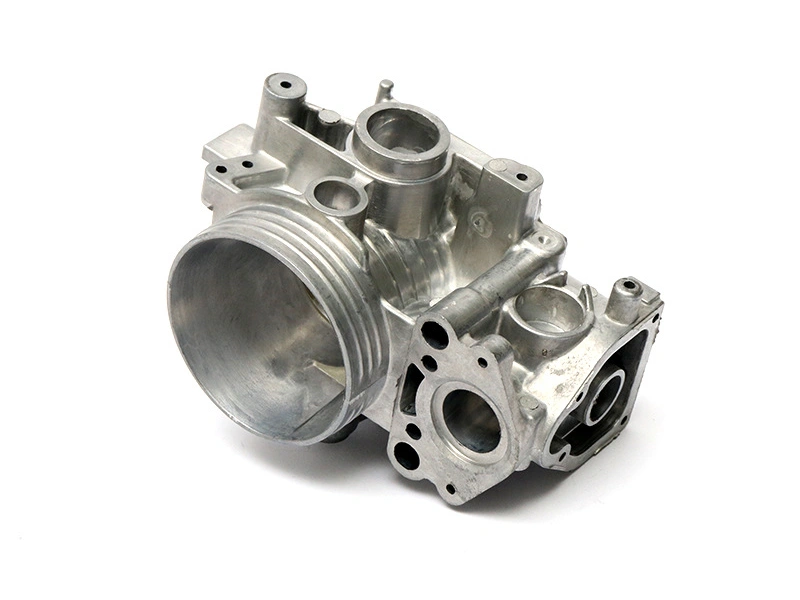
低量アルミ鋳造は、購入者が視覚的なプロトタイプだけでなく、実際の鋳造アルミの挙動を必要とする場合に適切なルートです。肉厚、リブ、ボス、シール面、取り付け機能、重量、強度、放熱、機械加工代、表面仕上げを生産前に検証する必要がある場合に適しています。また、購入者がテスト用、顧客サンプル、または限定的な立ち上げ供給のための初期ユニットを必要とする場合にも役立ちます。
このルートは、設計が数日ごとに変更されている場合、数量が非常に少ない場合、部品が単純なプレートまたはブロックである場合、またはすべての表面を厳しい公差でCNC機械加工する必要がある場合には適していません。そのような場合、CNC機械加工または別の試作方法の方が速い場合があります。購入者は、形状、機能、鋳造挙動、組み立て適合性、仕上げ、コスト、または生産再現性のうち、何を証明する必要があるかを決定する必要があります。
試作と量産の間にあるプロジェクトでは、低量製造は、購入者が材料選択、試験生産、検査、短納期納品を整理するのに役立ち、プロジェクトがすでに成熟した量産プログラムであるかのように装うことはありません。
購入者の状況 | 低量アルミ鋳造が役立つ理由 | 決定ポイント |
|---|---|---|
設計がほぼ安定している | 大きな金型コミットメントの前にアルミ鋳造の検証が可能 | 金型製作前に残りの設計リスクを確認 |
CNCコストが高すぎる | 鋳造によりニアネットシェイプを形成し、機械加工範囲を削減 | 金型とユニットコストを比較(サンプル価格のみではない) |
組み立て試験が必要 | 実際の鋳造部品が適合性、締結、シール挙動を示す | 重要な寸法と検査計画を定義 |
表面仕上げの承認が必要 | コーティングと外観基準を実際の鋳造品でテスト可能 | 繰り返し注文前に仕上げサンプルを承認 |
将来の生産が期待される | パイロットデータが量産金型とプロセス制御を導くことができる | 材料、金型、機械加工、QC結果を記録 |
低量アルミ鋳造とCNC機械加工の比較
CNC機械加工は、特に形状がブロック状で、設計がまだ変更中で、必要なサンプルが1つか2つの場合、いくつかの単純なアルミ部品にはしばしば速いです。低量アルミ鋳造は、部品がリブ、ボス、湾曲したハウジング、薄肉、中空形状など、鋳造に適した形状を持ち、完全に機械加工するとビレット材料を無駄にするような特徴がある場合に、より魅力的になります。
比較は、総プロジェクトコストと検証価値に基づく必要があります。CNCサンプルは形状と組み立て適合性を確認できますが、ダイカストの充填、収縮、ポロシティ、抜き勾配、パーティングライン、エジェクタマーク、または鋳造表面のコーティング挙動を明らかにしない場合があります。低量鋳造ルートは、より大規模な生産が始まる前に最終的な製造コンセプトが機能するかどうかを示すことができます。
多くの購入者は両方のルートを使用します。CNC機械加工は初期設計チェックに使用され、低量アルミ鋳造は設計が十分に安定して鋳造性と生産リスクを検証できるようになったら使用されます。機能的な特徴を厳しく管理する必要がある場合、CNC機械加工で鋳造後に穴、ねじ山、シール面、基準面を仕上げることができます。
ルート | 最適な用途 | 制限 |
|---|---|---|
CNC機械加工 | 非常に少ない数量、単純な形状、迅速な設計変更 | 鋳造挙動や生産コストを代表しない場合がある |
低量アルミ鋳造 | 鋳造形状の検証、パイロットバッチ、ブリッジ生産 | 金型またはパターン計画と安定した設計方向が必要 |
本格生産ダイカスト | 繰り返し注文とより大量での低ユニットコスト | より強力な金型コミットメントと固定された要件が必要 |
低量アルミ鋳造の金型選択
金型は、低量アルミ鋳造を一度きりの試作から分ける主要な決定事項です。購入者は、数量とリスクに応じて、試作金型、ソフト金型、簡素化金型、または量産対応金型を使用できます。金型の選択は、部品精度、リードタイム、ユニットコスト、設計変更の柔軟性、および将来の生産へのデータの有用性に影響します。
設計がまだ変更される可能性がある場合、低コストの金型ルートは初期リスクを軽減できます。購入者が繰り返し注文を期待している場合、量産対応金型は、ゲート位置、冷却、排出、機械加工代、外観表面をより現実的に検証できるため、より有用な場合があります。間違った金型決定は、プロジェクトを最初は安く見せますが、変更、再加工、またはプロセス移行後に高くつく可能性があります。
ダイカストプロジェクトの場合、金型製作は期待される生産経路とともに検討されるべきです。購入者は、低量金型がサンプル専用なのか、パイロットランと将来の繰り返し注文をサポートできるのかを尋ねるべきです。
金型ルート | 使用事例 | 購入者のリスク |
|---|---|---|
試作金型 | 形状、適合性、初期鋳造可能性を検証 | 生産サイクルタイムや長期摩耗を代表しない場合がある |
ソフトまたは簡素化金型 | 本格金型前のブリッジ数量 | 再現性や表面品質を制限する可能性がある |
量産対応金型 | 将来のスケールアップを伴うパイロットバッチ | 初期費用が高く、設計変更の柔軟性が低い |
本格生産金型 | 安定した設計と繰り返し需要 | 設計が確定していない場合は不適切 |
低量アルミ鋳造の材料計画
材料計画は鋳造ルートに一致させる必要があります。A380とADC12はアルミダイカストの一般的な材料です。耐食性が重要な場合はA360を検討します。流動性や耐圧性が重要な場合はA413を検討します。熱処理と機械的性能が重要な場合は、他のアルミ鋳造ルートにA356-T6が適している場合があります。購入者は、1つのアルミ材料がすべての鋳造プロセスでトレードオフなく使用できると想定すべきではありません。
低量プロジェクトでは、材料決定は単に原材料の強度を証明する以上のことを証明する必要があります。部品が正しく充填され、きれいに機械加工され、仕上げを受け入れ、組み立て要件を満たし、一貫して調達できるかどうかを証明する必要があります。将来の量産が期待される場合、低量検証で使用される材料は、テストを意味のあるものにするために、意図された生産材料に十分近いものでなければなりません。
購入者はRFQに材料グレード、適用環境、負荷、熱、腐食、仕上げ、検査要件を含める必要があります。材料が未定の場合、サプライヤーは単に最も低コストのオプションを選択するのではなく、部品に基づいてルートを推奨する必要があります。
低量鋳造後のCNC機械加工と表面仕上げ
低量アルミ鋳造は、多くの場合、最終部品ではなくニアネットシェイプ部品を生産します。ねじ山、穴、平坦なパッド、シール面、ベアリングボア、基準面にはCNC機械加工がまだ必要な場合があります。外観、耐食性、ブランドカラー、触感、環境保護のために表面仕上げが必要な場合があります。これらのステップは最初から低量計画に含める必要があります。
機械加工の検証では、治具位置、機械加工代、バリ制御、ねじ品質、検査方法を確認する必要があります。表面仕上げの検証では、可視表面、コーティング厚、マスキング、密着性、色、テクスチャ、包装保護を確認する必要があります。低量ランは、コーティングがピンホールを引き起こすかどうか、ねじにマスキングが必要かどうか、または機械加工面がポロシティを露出するかどうかを発見する適切な時期です。
鋳造品にコーティングやその他の仕上げが必要な場合、粉体塗装および関連する仕上げ要件は、購入者が繰り返し生産を承認する前に実際の鋳造品でテストする必要があります。
検証項目 | 購入者が確認すべきこと | 成果物 |
|---|---|---|
CNC機械加工 | ねじ、ボア、基準面、シール面、バリレベル | 機械加工レポートと承認済み治具ルート |
表面仕上げ | 色、テクスチャ、マスキング、密着性、欠陥 | 仕上げマスターまたは承認済みサンプル |
検査 | 重要な寸法、適合性、仕上げ、機能チェック | 初回品またはパイロットバッチレポート |
包装 | 傷防止、ラベル、取り扱い方法 | 繰り返し注文のための納品基準 |
低量アルミ鋳造RFQに購入者が含めるべき事項
低量アルミ鋳造RFQは、少量要件と将来の生産方向の両方を判断するのに十分な情報をサプライヤーに提供する必要があります。購入者は、STEPまたはX_Tファイル、PDF図面、目標数量、年間需要予測、材料方向、重要な寸法、機械加工特徴、表面仕上げ、検査要件、適用環境、納期目標を提供する必要があります。注文がパイロットバッチ、ブリッジ注文、または繰り返し低量プログラムである場合、それを明確に記載する必要があります。
RFQには、まだ設計レビュー中の機能も説明する必要があります。購入者がテスト後に設計変更の可能性を期待している場合、金型ルートはその柔軟性を可能にする必要があります。設計がすでにリリースされ、購入者が繰り返し生産を期待している場合、金型と検査計画は量産意向に近づける必要があります。これにより、技術的には可能だが商業的にプロジェクト段階とずれた見積もりを防ぐことができます。
購入者は、低量バッチが何を証明する必要があるかを定義する必要があります。組み立て適合性を証明するバッチもあります。機械加工を証明するものもあります。コーティングを証明するものもあります。顧客需要を証明するものもあります。部品が量産に移行できるかどうかを証明するものもあります。検証目標が明確であれば、サプライヤーはより良い推奨を行うことができます。
RFQ項目 | 重要理由 | 決定に役立つこと |
|---|---|---|
3Dモデルと2D図面 | 形状、公差、基準、重要な表面を示す | 金型ルートと機械加工範囲 |
数量と年間需要 | 金型投資が正当化されるかどうかを示す | 試作、ソフト、または量産対応金型 |
材料方向 | 鋳造ルート、機械加工、仕上げに影響 | A380、ADC12、A360、A413または他のルート |
仕上げ要件 | 表面処理、マスキング、承認サンプルを管理 | コーティング計画と包装保護 |
検証目標 | 購入者が低量部品を必要とする理由を明確にする | 検査の深さと承認されたスケールアップファイル |
低量アルミ鋳造プロジェクトにおけるリスクシグナル
いくつかの警告サインは、低量アルミ鋳造プロジェクトが計画不足である可能性を示しています。1つのリスクは、生の鋳造品のみを見積もり、CNC機械加工、仕上げ、検査、包装を無視することです。購入者は部品が安価だと思うかもしれませんが、納品された部品は組み立てられる前にまだ重要な作業が必要な場合があります。
もう1つのリスクは、金型が何を証明するかを尋ねずに最も安い金型ルートを選択することです。粗いサンプル用に作られた金型は、正確なコスト、仕上げ、再現性データをサポートしない場合があります。3つ目のリスクは、小さなバッチをチェックせずに1つのサンプルを承認することです。1つの良い部品は、寸法、バリ、コーティング、組み立て適合性が繰り返し部品間で安定していることを証明しません。
低量プロジェクトは、パイロットデータが記録されない場合にも失敗します。金型の変更、機械加工治具、材料記録、仕上げサンプル、検査ノートが保存されない場合、次の注文は管理された生産証拠ではなく記憶から始まる可能性があります。これにより、購入者が同じ結果を期待し、サプライヤーが固定された基準を持っていない場合に、回避可能な紛争が発生します。
コストとリードタイムの評価方法
低量アルミ鋳造コストは、総製造ルートとして評価する必要があります。購入者は、金型コスト、鋳造ユニットコスト、機械加工時間、仕上げコスト、検査コスト、包装、生産学習の価値を比較する必要があります。最初の見積もりが低いルートは、再加工、設計変更、または繰り返し生産への移行が不十分な場合に高くなる可能性があります。
リードタイムも鋳造時間だけでなく、金型またはパターン準備、試作鋳造、CNC機械加工、仕上げ、検査、サンプル承認、包装を含める必要があります。試作サンプルまたは仕上げサンプルの後に購入者の承認が必要な場合、そのレビュー時間を計画に含める必要があります。これは、低量部品が顧客トライアルや立ち上げスケジュールに必要な場合に特に重要です。
実用的な見積もりは、何が含まれ、何が未定かを明記する必要があります。購入者は、価格に機械加工、仕上げ、検査レポート、マスキング、包装、将来の繰り返し注文サポートが含まれているかどうかを尋ねる必要があります。これにより、サプライヤー比較が明確になり、注文開始後に隠れたコストが発生するのを防ぎます。
低量アルミ鋳造サプライヤーの評価方法
低量アルミ鋳造サプライヤーは、少額注文を受け入れるかどうかだけでなく、エンジニアリング対応によって評価する必要があります。購入者は、DFMフィードバック、材料ガイダンス、金型説明、機械加工レビュー、仕上げ計画、検査能力、パイロットバッチ結果の記録方法を探す必要があります。部品価格だけを見積もり、重要な機能について尋ねないサプライヤーは、購入者が低量検証を必要とする理由を見逃す可能性があります。
サプライヤーは、鋳造されるもの、機械加工されるもの、仕上げが必要な表面、検査される寸法、納品される記録を説明する必要があります。シール面、ねじ、ボア、可視表面を持つ部品の場合、サプライヤーは注文開始前にリスク領域を特定する必要があります。これにより、購入者は低量バッチが単なるサンプル注文なのか、生産への真剣なステップなのかを決定できます。
購入者はまた、試作生産中のコミュニケーションを確認する必要があります。最初の試作で充填問題、ポロシティ、機械加工問題、仕上げ欠陥が示された場合、サプライヤーは問題を報告し、組み立てに失敗する可能性のある部品を静かに出荷するのではなく、修正案を提案する必要があります。透明なパイロットプロセスは、不明確な結果での迅速な出荷よりも価値があります。
低量アルミ鋳造が量産に移行する方法
低量アルミ鋳造の価値は、データが繰り返し生産に移行できる場合に最も高くなります。購入者は、材料記録、金型変更、鋳造パラメータ、CNC治具ノート、検査結果、仕上げサンプル、包装基準、承認済み図面を取得する必要があります。この記録がなければ、パイロットバッチは合格しても、次の注文で同じ問題が繰り返される可能性があります。
スケールアップ前に、購入者とサプライヤーは、同じ金型を継続できるか、新しい生産金型が必要かを検討する必要があります。また、機械加工治具、検査方法、仕上げ基準がより大量の数量に対して準備ができているかどうかも確認する必要があります。低量ランで一時的な方法を使用した場合、その方法を盲目的に量産にコピーしてはなりません。
より大きな繰り返し注文の場合、量産計画は生産リリースパッケージを固定する必要があります。Newayは、購入者が低量アルミ鋳造を材料選択、金型、CNC機械加工、表面仕上げ、検査、繰り返し納品と結び付け、プロジェクトが検証から安定供給へより少ない驚きで移行できるように支援できます。
最終リリースパッケージには、承認済み図面、材料グレード、金型バージョン、鋳造ノート、CNCプログラムまたは治具参照、仕上げマスター、検査チェックリスト、包装基準を含める必要があります。これらの記録が完全である場合、低量バッチは一時的な回避策ではなく、生産への管理されたブリッジになります。また、調達チームに同じ部品を需要が変わるたびにサプライヤーに再解釈させる代わりに、繰り返し見積もりのための安定した基盤を提供します。
低量アルミ鋳造のスクリーニング数量
数量帯はプロセススクリーニングのガイドであり、サプライヤーの最小注文数量ではありません。砂型鋳造は約5〜500個で実用的であり、パーマネントモールド方式は約100〜5,000個で魅力的になり、量産対応の高圧ダイカストは通常、金型と段取りを正当化するために数百個以上が必要です。購入者は総納入コストと次の生産段階を比較する必要があります。
サンプル段階の計画には、低量検証のためのアルミダイカスト試作品は、設計学習と生産金型を分離するのに役立ちます。
複数の部品が再現性を証明する必要がある場合、小ロットダイカスト管理は、1つの理想的なサンプルよりも優れた参照を提供します。
ブリッジ供給の場合、購入者は一時的な金型ルートを選択する前にカスタム鋳造のための効率的な低量製造を比較できます。
プロセス標準は選択されたルートに従う必要があります:アルミ砂型鋳造にはASTM B26/B26M、パーマネントモールド鋳造にはASTM B108/B108M、ダイカストにはASTM B85。金型経済を比較する購入者は、金型と生産量のコスト要因を使用して、パイロットルートを後の生産計画に接続できます。
HPDCが候補の1つである場合、アルミ圧力ダイカストの生産量適合性を低量金型が承認される前に検討する必要があります。
ショートケース:低量アルミコントロールカバー
購入者は、より大きな金型にコミットする前に、現場検証用に180個のアルミコントロールカバーを必要としていました。リスクは外側の形状だけではありませんでした:カバーには機械加工されたガスケット面、4つのねじ付きボス、粉体塗装された外装がありました。選択された低量ルートはシール面に1.5 mmの代肉を残し、パイロットバッチで平面度、ねじ適合性、コーティングのピンホールをチェックしました。
購入者は、生の鋳造品ではなく完成したパイロット部品を承認しました。その証拠は、どの機能が生産金型の修正を必要とするかを示し、より大きな金型が同じシールとマスキングのリスクを繰り返すのを防ぎました。
FAQ
