
亜鉛ダイカストへのPVD:色と耐摩耗
亜鉛ダイカストへの PVD(物理蒸着法)コーティングは、めっき槽ではなく真空蒸着の工程で、仕上がった面に色と耐摩耗性を足します。皮膜は 0.5~3 µm、120~150 °C で成膜し、Zamak 5 の鋳物(ASTM B86 AC41A)を動かす温度帯より十分に低い条件です。結果を決める条件は三つあります。皮膜の尺度に収まる面、下に何の層があるかを明示した構成、そして清浄を保つ面のマスキングです。PVD コーティングは最後に回り、それ以前の工程が皮膜の定着を決めます。
亜鉛の上で PVD がしていること
PVD は、固体のターゲットを気化させ、その蒸気を部品の上で薄い膜として凝縮させる真空の工程です。亜鉛では基材が 120~150 °C に保たれ、皮膜は 0.5~3 µm で乗るので、亜鉛ダイカストはコーティングの間も寸法を保ちます。蒸着は研磨した面を作り直すのではなく、その面をなぞります。
硬さは化合物から来ており、装飾用の窒化物皮膜の実用範囲は 1500~3000 HV(一般的な値)です。その硬さは軟らかい亜鉛の下地の上に載るので、皮膜が面を守るのは、下の金属が支えられている間だけです。鋳物の打痕は皮膜の割れになり、これが PVD を使える範囲の最初の限界です。
PVD ではないもの
PVD は電気めっきではなく、補修の工程でもありません。電気めっきは溶液から厚みを積み、成長しながら面をならします。PVD は、乗った先の形状を写す皮膜を足すだけです。真空槽の中では、流れも、ならしも、埋めも起きません。
その違いが、気孔とキズに対する規則を決めます。数十 µm にわたって開いた気孔は 0.5~3 µm の皮膜よりはるかに大きく、蒸気は気孔の壁をコートし、気孔は開いたまま残ります。キズ、コールドシャット、丸まったエッジも同じです。コーティングの前に見え、後にさらに見えます。皮膜が欠陥に色のコントラストを足すからです。
同じ装置が金型もコートし、そちらは別の仕事です。金型では、皮膜が工具鋼を摩耗から守り、金型寿命を延ばします。部品では、見た目が正しく、手に取る扱いに耐えることが要ります。ダイカストの金型と工具への PVDは金型側を扱い、そこでの合否は色ではなく、アブレシブ摩耗と熱亀裂で決まります。
層構成:めっきと上層
層構成は、亜鉛と見える色の間にある層の並び全体です。装飾用の亜鉛部品では通常、電気めっきの銅/ニッケル下地に PVD の上層を重ねる構成で、そのめっきの膜厚はまだ確認中です。めっきは鋳物をならして耐食の役を担い、上層が色と耐摩耗性を供給します。
マスキングした面に見えるのはこの層構成で、地の亜鉛ではありません。皮膜がマスキングの線で止まると、露出する面はニッケルになります。これは狙いどおりの結果です。合わせ目はめっきされた金属の上で閉じ、耐食は上層だけに依存しません。めっきを省いた構成では、同じ面に亜鉛が出て、耐食の結果と色の一致の両方が変わります。
皮膜の種類と膜厚
皮膜の種類は上層を作る化合物で、膜厚はそれが見える面にどれだけ乗るかです。窒化チタン(TiN)がゴールド系を担い、炭窒化チタン(TiCN)はローズとブラックへ寄り、窒化クロム(CrN)はガンメタルとブラックを担い、窒化ジルコニウム(ZrN)はゴールドとシャンパンの間に来ます。どの皮膜も 0.5~3 µm の窓の中で成膜します。
皮膜 | 膜厚(µm) | 色系統 | 試験 |
|---|---|---|---|
TiN(窒化チタン) | 0.5~3 | ゴールド、シャンパン | ASTM D3359 のクロスカット、4B~5B |
ZrN(窒化ジルコニウム) | 0.5~3 | シャンパン、淡いゴールド | ASTM D3359 のテープ引き、4B~5B |
TiCN(炭窒化チタン) | 0.5~3 | ローズ、ブラック | ASTM B117 の塩水噴霧、48 h |
CrN(窒化クロム) | 0.5~3 | ガンメタル、ブラック | ASTM B117 の中性塩水噴霧、48 h |
銅/ニッケルめっき+上層 | 0.5~3(上層) | 五系統すべて | コート品で両方の試験 |
窓の中での膜厚は取引で、最大化する目標ではありません。厚い皮膜は高い山を覆い、摩耗の下でも色を長く保ちますが、応力を溜め、エッジの輪郭を甘くし、色をずらします。0.5~3 µm は装飾用亜鉛の実用窓であって、耐食の仕様ではありません。塩水噴霧の性能は層構成から来て、上層だけから来るのではありません。
色の範囲と限界
色は上層の化合物とその膜厚から来て、染料や塗料からは来ません。範囲は五系統で、ゴールド、シャンパン、ローズ、ブラック、ガンメタルです。各系統は一点ではなく窓で、部品が平らで大きくなるほど窓は狭くなります。
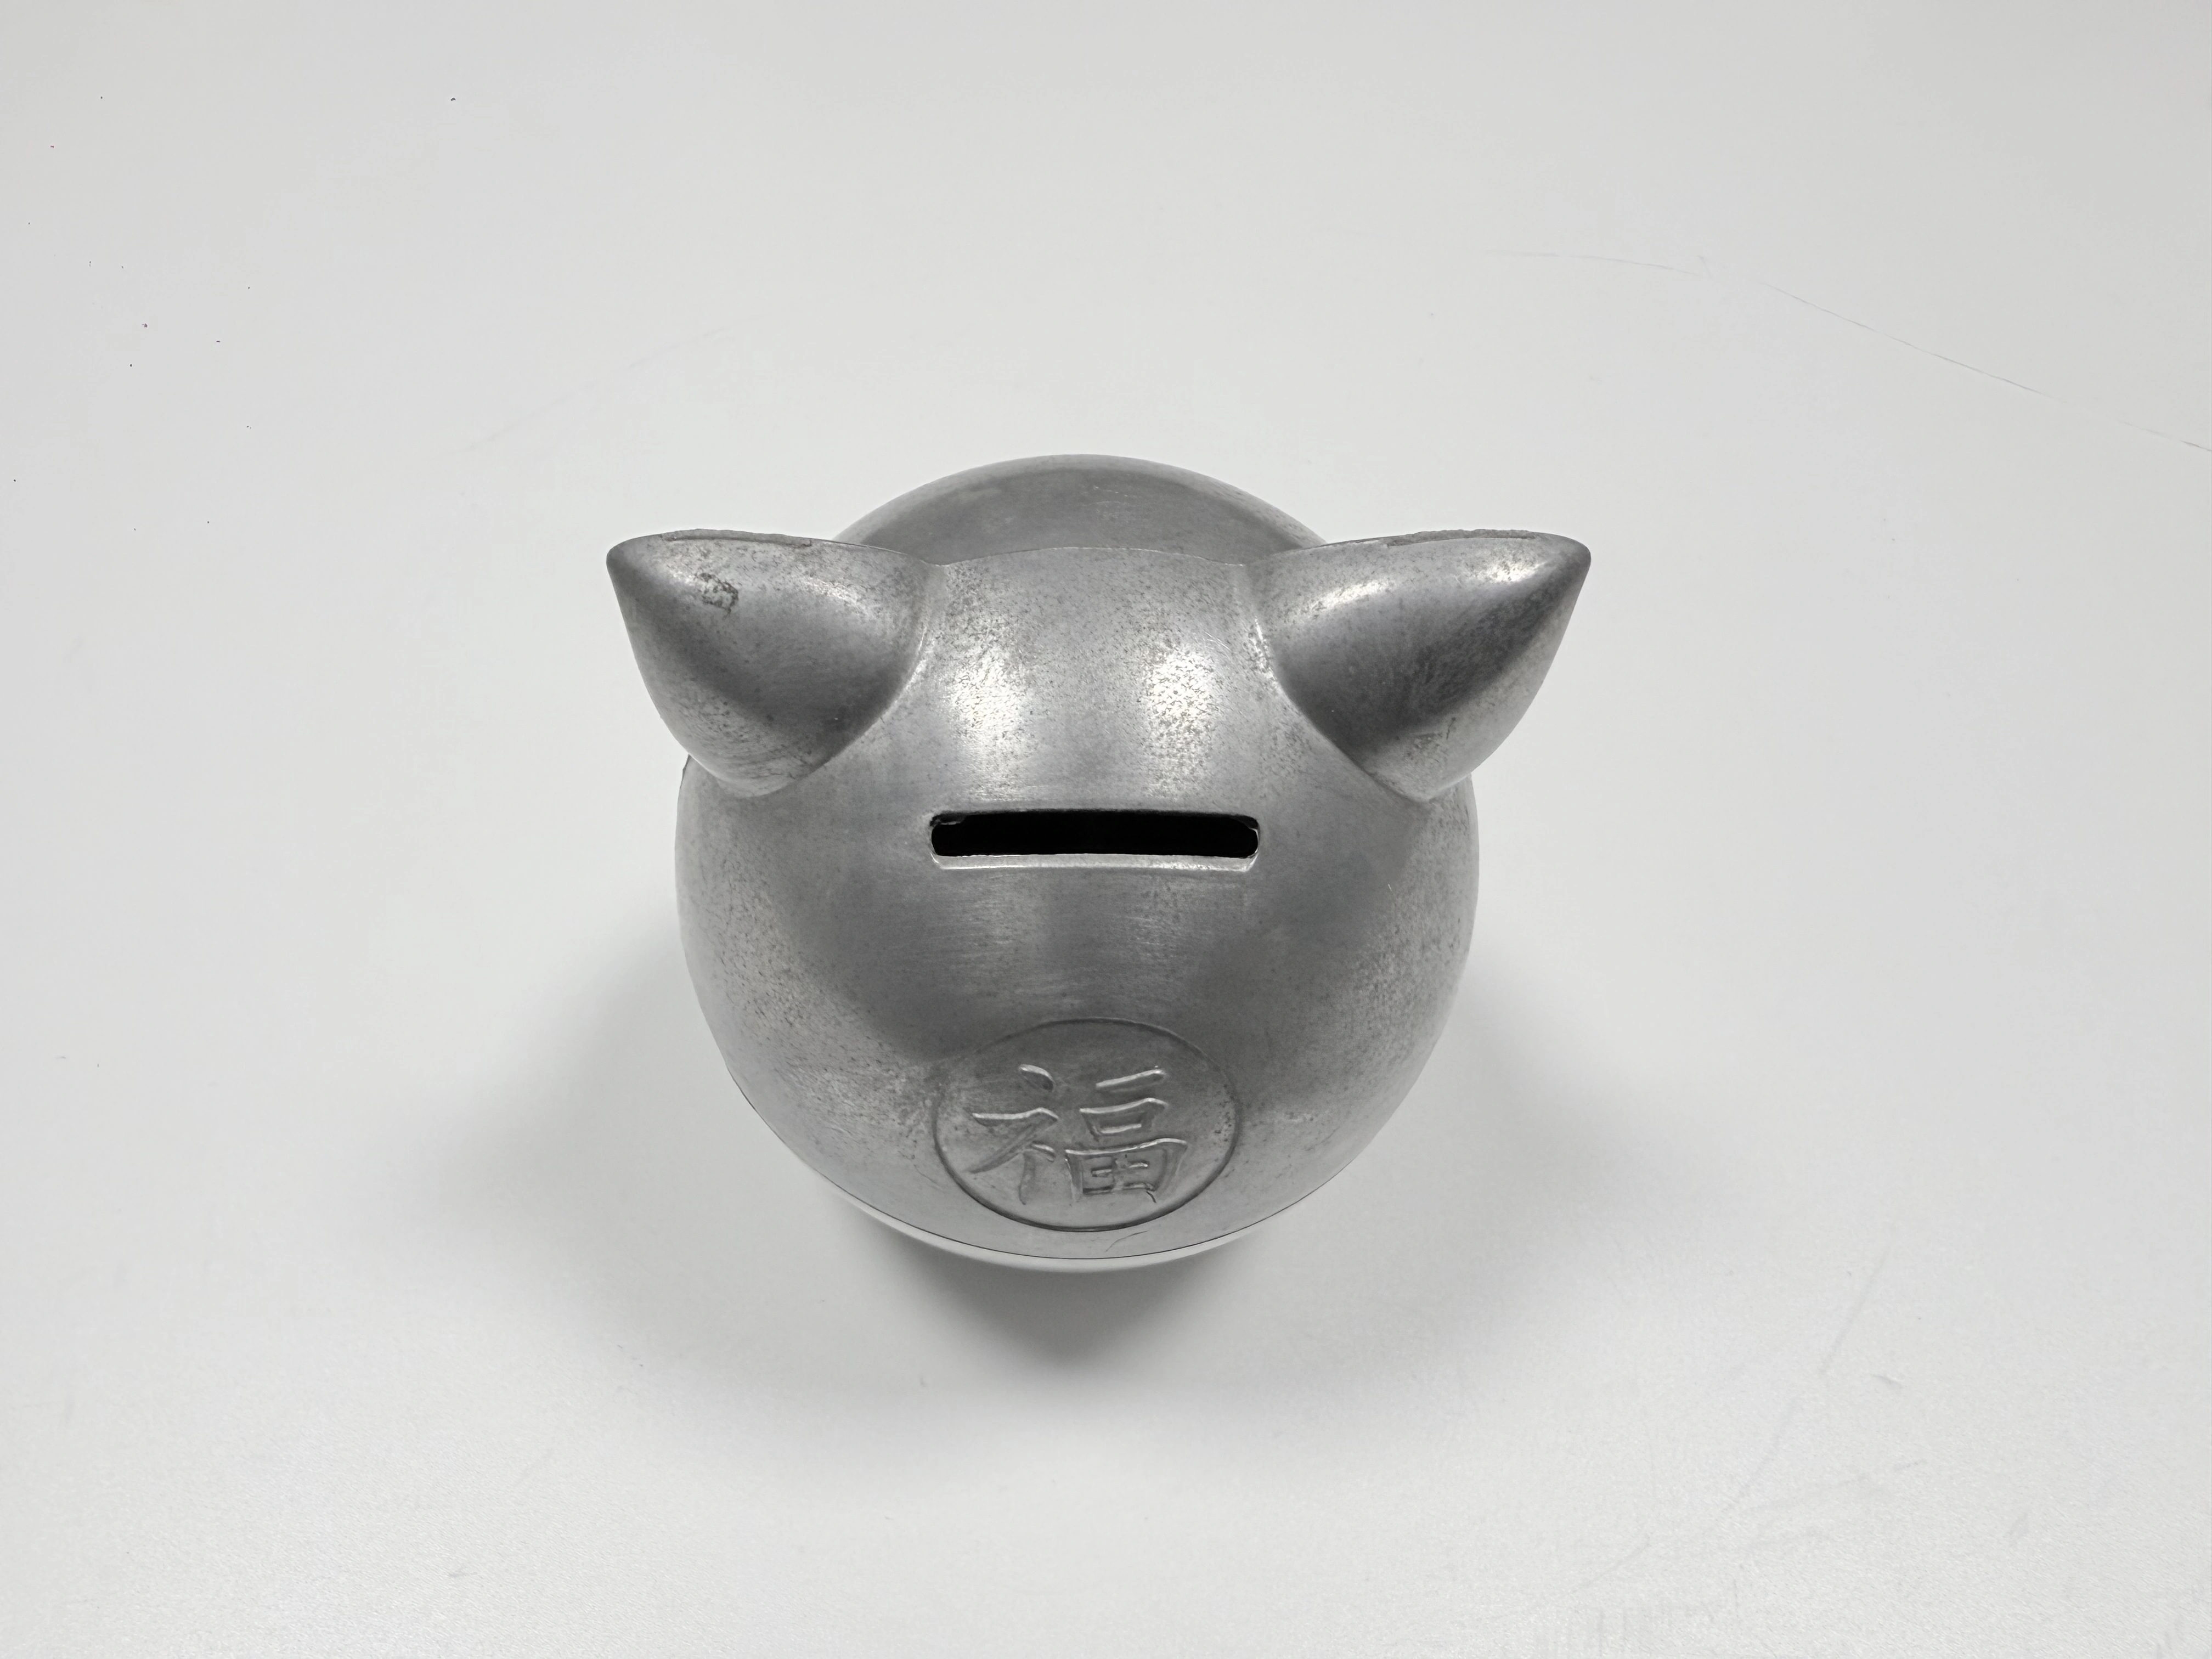
色を指定するとき、二つの限界が効きます。色は膜厚で動くので、窓の下側でコートした部品は、窓の上側でコートした部品と D65 の光では合いません。色は丸い外殻では角度でも動きます。蒸気が面の場所によって違う入射角で届くからです。平らな正面は均一に読め、複合曲面はグラデーションとして読めます。
付着性と耐食性の試験
付着性は皮膜とその下の層の結び付きで、耐食性は層構成の塩環境に対する応答です。付着性はクロスカットとテープ引きで ASTM D3359 に従って確認し、4B~5B が合格の帯です。耐食性は ASTM B117 の中性塩水噴霧で確認し、スクリーニングとして 48 h 回します。
どちらの試験も、使用期間を証明しません。48 h の噴霧は層構成を別の層構成と順位付けするだけで、屋外の一年を語るものではありません。テープ試験が測るのはめっきへの結び付きで、同じ面の別の場所にある気孔が、湿った保管の後に白錆を出す間も、部品は 4B~5B で合格できます。
深いキャビティとシャドーイング
シャドーイングは、蒸気が斜めからしか届かないくぼみの中で皮膜が薄くなることです。蒸着は直進するので、幅より深いキャビティでは、底と奥の壁に届く材料が減ります。薄い領域は、色が乗ると暗い線として読め、ターゲットから背を向けた壁に出ます。
ラックの角度と回転は、シャドーイングを減らしますが、消しはしません。部品をターゲットへ傾け、二軸で回し、キャビティの口でマスキングを開けると、くぼみの内側の膜厚は上がります。幅の数倍深いキャビティでは、それでも片方の壁に線が出ます。その部品に要るのは、コーティングを長く回すことではなく設計変更です。
マスキングと合わせ目
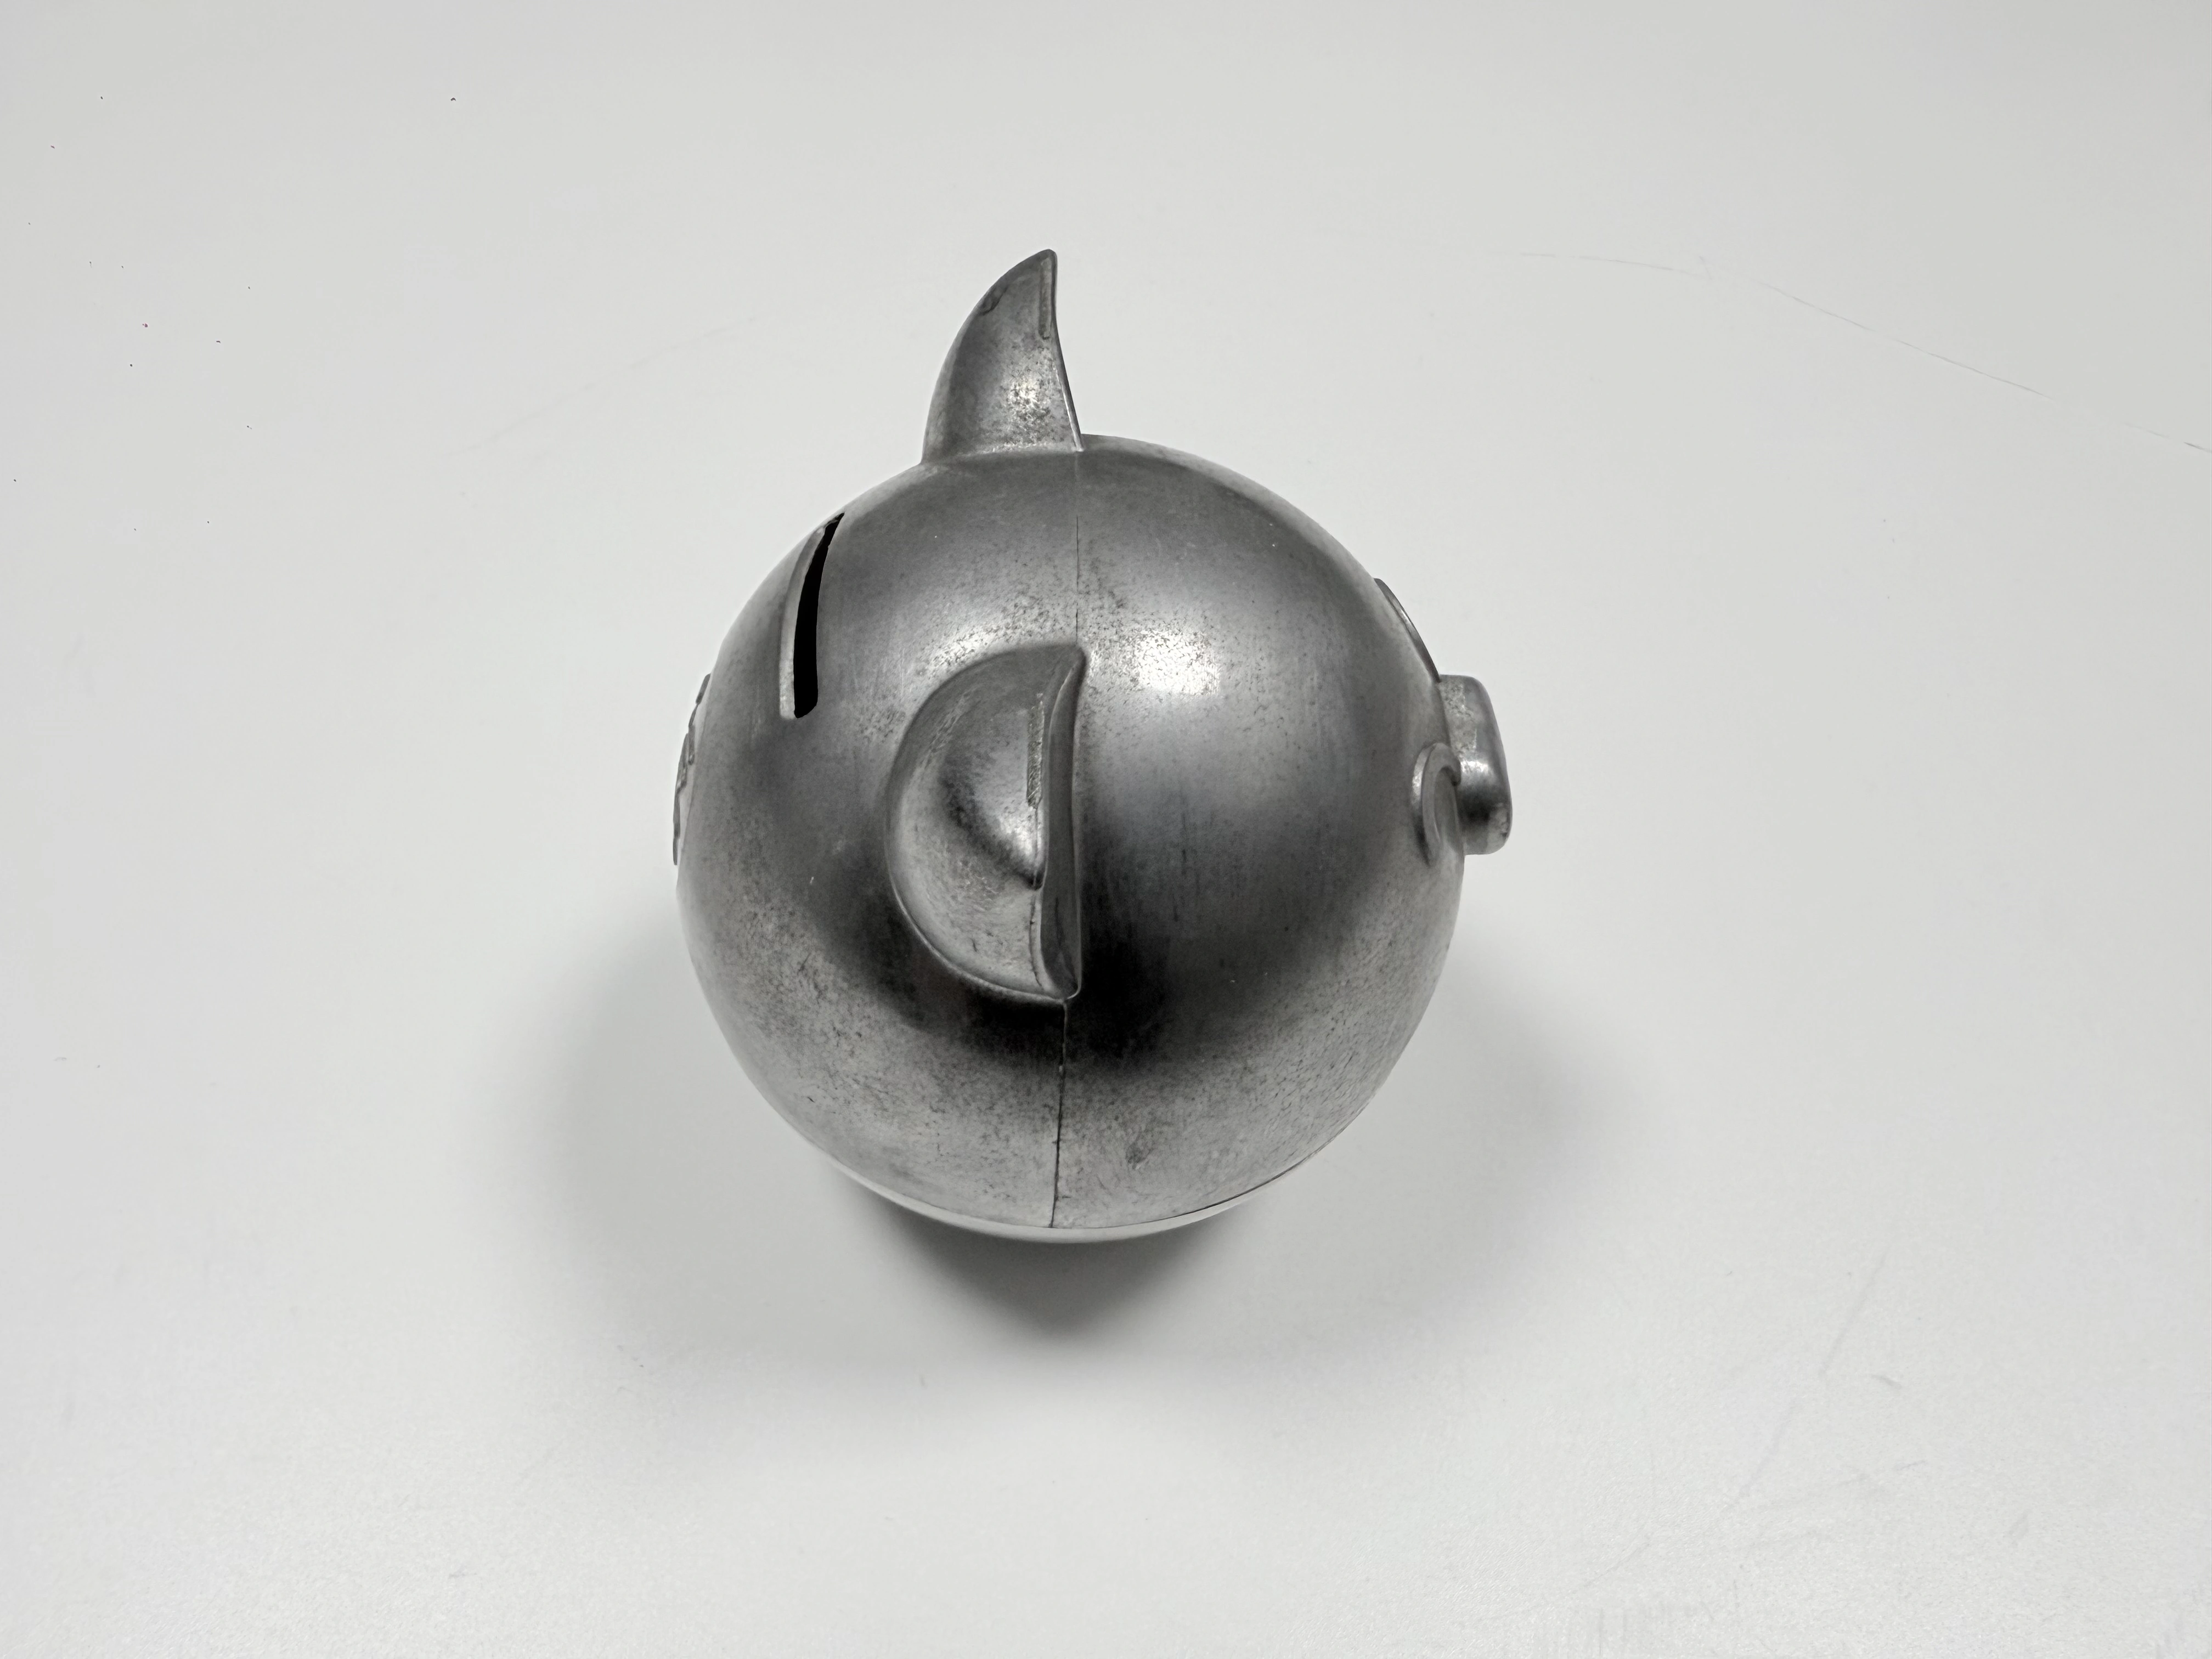
マスキングは、公差の中に収めなければならない面に皮膜を付けないための物理的な遮蔽です。貯金箱では、合わせ面、ねじ、硬貨のスリットをマスキングします。どの部品にも言える規則は、位置決め面とシール面には皮膜を付けないことです。皮膜は µm の尺度ですが、機械加工した金属の上で閉じる嵌め合いを変えるには足ります。
マスキングの質は境界に出ます。ずれたマスクは、ぼやけてぎざぎざした皮膜の境界を残します。広すぎるマスクは、見える面を覆って裸の帯を残します。貯金箱の工程は、実際の外殻でも同じ順序で回ります。研磨し、合わせ面を仕上げ削りし、その面をマスキングしてコートします。
PVD が誤った選択になる場合
PVD が誤りになるのは、使用荷重が µm の皮膜の担える範囲を超えるとき、あるいは形状が均一にコートできないときです。屋外の塩に晒され続ける部品には、より厚いめっき系が要ります。48 h の噴霧スクリーニングは、海洋環境のデューティを模擬しないからです。軟らかい亜鉛に点衝撃を受ける部品は、金属が凹み、その上の皮膜が割れて壊れます。
さらに三つの場合は、そこで話が終わります。見える面の開いたポロシティ、深さが幅を超える止まり穴、バッチ全体で色を合わせなければならない大きな平面です。どれも、コーティング工程が既存の欠陥を増幅するか、面にまったく届かないかです。鏡面 PVD 仕上げの Zamak 部品は逆の場合で、研磨した下地と開いた形状が、皮膜を均一に乗せます。
FAQ
