
アルミダイカスト筐体とは?開口面・肉厚・二つの側窓
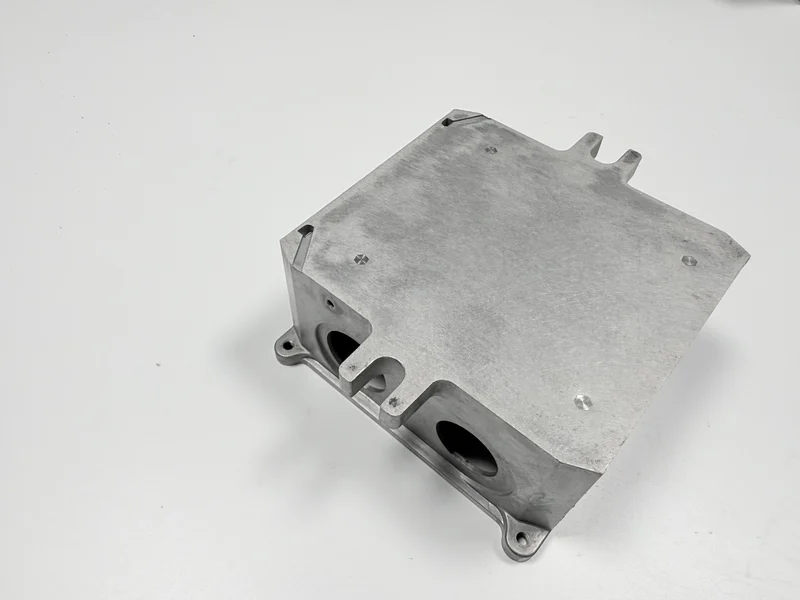
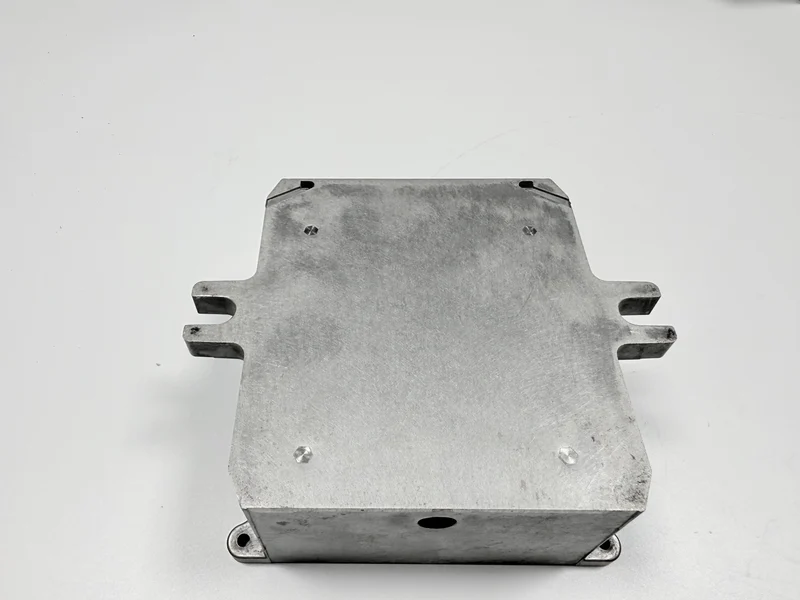
アルミダイカスト筐体は、基板と電源モジュールを収める一個の鋳物の箱である。外形は 120×90×45 mm で、壁、リブ、ボス、取付耳を高圧ダイカスト(HPDC)が一ショットで形にする。
仕上げ質量は 380±30 g、肉厚は 2.5±0.2 mm、リブは 2.0 mm、開口面は 0.10 mm に収める。合金は ADC12(JIS)で、図面には ASTM B85 を併記し、鋳放しの F 材とする。グレードは鋳造工場の承認待ちである。ここに挙げた数はすべて図面の目標値で、ある一個の実測値ではない。
アルミダイカスト筐体は、何を収めるのか?
収めるのは基板と電源モジュールである。埃と衝撃から二つを守り、モジュールの熱には壁へ抜ける道を与える。行き先は制御盤、ドライブ、電源装置で、いずれも屋内である。同じ鋳物が遮蔽の空洞にもなる。内面が導電性で、蓋が開口を閉じる。HPDC は鋼の金型に高い圧力で湯を押し込み、重力鋳造は湯が自重で鋳型を満たす。充てんのさせ方が違えば、作れる肉厚も変わる。
フレームは開口のまわりの帯で、開口面は蓋が押し当たる削り面である。シール面はフランジの内側の段で、開口面より一段低く、ガスケットを載せると開口面から出る高さになる。四つの壁が箱を閉じ、リブが底面と壁を渡り、M3 ボスがキャビティの中に立ち、取付耳が外側に出て、二つの丸い窓が片側の壁を貫く。名前が分かれていないと、削る順も、タップの位置も、マスクの範囲も決まらない。
図面がこれらの特徴を一つずつ名指ししていれば、鋳造工場は値段を付けられる。外形だけの図面では、どこを削り、どこにタップを切り、どこをマスクし、どこを測るかを、現場が推測することになる。
| 部位 | それが決めるもの | 判定値(mm) | 外れたとき |
|---|---|---|---|
| フレーム | フライスが当てる帯、蓋が着地する面 | 0.10 | 動くフレームは面ごと動かす |
| 開口面 | 蓋の下の削り面 | 0.10 | 面がぐらつけば、蓋は直角から外れる |
| シール面 | フランジ内側の段で、開口面より低い | 平面度の指示なし。段の深さは図面による | バリか落ち込みで、段が不均一になる |
| 窓の縁 | 切り欠きとフランジの間の帯 | 肉厚と同じ 2.5 mm の帯 | 帯が薄くなり、壁が張り出す |
| 壁 | リブとリブの間の表皮 | 2.5 | 薄い所は湯が回らず、へこむ |
| リブ | 根元の最後に凝固する部分 | 2.0 | 充てんしないリブは、壁をたわませる |
| ボス | ねじと基板の固定点 | Ø0.2 | 背の低いボスや位置のずれたボスは、ねじ検査に落ちる |
| 取付耳 | 箱をパネルに締めるボルト | ±0.3 | 溝がずれると、フレームが直角から外れる |
壁が 2.5 mm、リブが 2.0 mm なのはなぜか?
壁は 2.5±0.2 mm で、これは図面の目標値であり、充てん、質量、ひけの三つの妥協点である。厚い壁は湯が回りやすいが、質量が増え、ひけも大きくなる。薄い壁は質量を削るが、湯回り不良の危険を抱える。リブを 2.0 mm にすると、壁をもう一つの厚い断面なしで支えられる。
この断面の組に対する代表的な工程値は、溶湯 650–680 °C、金型 200–230 °C、射出圧 70–90 MPa、サイクル 55–75 s である。いずれも典型値で、この金型の実測値ではない。
ショット質量は壁に従うので、見積では二度書く。一度は鋳物として、もう一度は金属としてである。二行は重複に見えるが、数え方が二つあるだけで、片方は材料を数え、片方は鋳物を数えている。肉厚の起点の記事は、同じ取引を反対側から解いている。
筐体の精度を決める三つの特徴はどれか?
公差を負うのは三つである。開口面が 0.10 mm、M3 ボスの位置が Ø0.2 mm 以内、壁が 2.5±0.2 mm。外形は 120×90±0.3 mm で、これは寸法として別に数える。公差帯が図面にあって初めて、読み値は照合できる。判定値のない面は、手触りで平らかどうかを言うしかない。
三つのうち二つは金型から出る。壁とボス位置は鋼に刻まれ、開口面だけは刻めない。削りに依存し、同時に基準でもあるからだ。基準とは、ほかの寸法がそこから測られる面を指す。図面に書かなければ、測定のたびに起点が変わる。
二つの丸窓は、それぞれ側壁から円板を一枚抜く。抜いたあとに残る帯は、同じ 2.5 mm の断面を保つ。窓の縁とフランジの間の壁は、この帯が支えている。帯が薄くなれば、壁は窓の縁から先に張り出す。
抜け勾配はどの壁にも付ける設計規則で、これがないと部品は金型から出ない。角度は鋳造工場の承認待ちである。
開口面を鋳造のあとに削るのはなぜか?
金型は面に自分のばらつきを残し、突き出しがフレームを動かす。だから削りは鋳造のあとに来る。削り代は大きくない。削りが取るのは、金型と突き出しが残した不確かさのほうである。削ったあと、開口面が基準になり、上面はそこから測られる。
経路は、鋳造、ゲート切断、振動バレル研磨、開口面と上面のフライス、タップ、洗浄、塗装、最終検査である。どの工程も前の工程の面に乗る。順序を入れ替えれば、基準も入れ替わる。工程表はこの順に組み、検査もこの順に抜き取る。
M3 ボスを鋳込んでからタップするのはなぜか?
ボスを鋳るのは、金型が同じショットで立ててしまうからだ。あとから足すスペーサは別の部品であり、別の締結具でもある。ねじは削りのあとに切り、穴は鋳放しの表皮ではなく開口面の基準に従わせる。
位置は Ø0.2 mm に収め、三次元測定機で確認する。ねじは通止めゲージを通し、2.5 N·m のトルク検査も受ける。
削ったあとのタップは、段取りと運搬を一回増やす。鋳込んだねじならその一回を省けるが、穴を直す二度目の機会も同時に失う。どちらを取るかは、穴の位置をどこまで確保するかで決まる。
キャビティに導電性化成処理をするのはなぜか?
キャビティが遮蔽体そのものである。遮蔽は面と面の重なりで決まり、膜の厚みでは決まらない。内面には導電性化成処理を 0.3–1.0 µm で施す。MIL-DTL-5541 Type II に従い、接触抵抗は 2.5 mΩ 以下とする。
外面には粉体塗装を 60–80 µm で施し、外観と防食を担う。密着は ISO 2409 の 1 級以上である。二つの表面はフランジで出会い、どちらを付ける前にも合わせ面をマスクで覆う。
座に膜が付くと、蓋はその膜厚の分だけ浮き、フランジの導電性の重なりが切れる。だから合わせ面は塗らない。表面が二種類あれば、マスク図も検査ラインも二本になる。これは金属ではなく工数の話である。
筐体を証明するゲージはどれか?
七つのゲージが五つの失点を覆う。開口面は定盤とすきまゲージ、ボス位置は三次元測定機で決める。ねじは M3 の通止めゲージとトルクレンチ、塗装は膜厚計、クロスカットカッター、D65 ランプで見る。
数は、どの計器で測り、締めた状態で測ったのかを報告が書いていなければ意味を持たない。ゲージのない特徴は、証明されないまま残る。
筐体は実使用でいつ失格するのか?
失格するのは五箇所である。開口面、リブ根、M3 ねじ、塗装に埋まった M3 穴、ボス位置。リブ根は 2.0 mm のリブが 2.5 mm の壁に接する所で、最後に凝固する領域でもある。
どの箇所も、利用者には別の症状として届く。蓋が座らない、基板がボスに落ちない、といった形である。症状を取り違えれば、直す場所も取り違える。面の不良に塗装を足し、穴の詰まりにタップを切り直すのは、どちらも空振りになる。
使用条件が設計の範囲を決める。この箱は屋内で、盤の中か工場の現場で、油と振動の中で動く。屋外や塩水噴霧への暴露は謳っていない。
金型はいつ元が取れなくなるのか?
単一キャビティの金型は 150,000 ショットで設計する。これは設計目標であり、鋳造工場の承認待ちである。金型は一度払えば、その後のショットが費用を薄めていく。短いロットは、一個あたりで最も多くを負う。ショット数は金型の設計上の値で、一個あたりに割る計算の分母はロットの量になる。
折り曲げた鋼板の箱は金型を要さず、短いロットでは勝つ。代わりに四つの角すべてに継ぎ目が走り、遮蔽の経路を閉じにくい。形材に端キャップを付ける方法は、型費を低く抑えるが、形状は一つの断面に限られる。
折り曲げ箱では、リブは折り曲げ、耳はタブ、窓は同じ板を打ち抜いた穴になる。形材はリブを断面に持ち、端キャップを要する。どちらの経路でも、後から足すのはボスと締結具だけである。
図面は開口面を基準と定め、壁、リブ、M3 の位置、二つの表面の分け方とマスクの一覧を書く。ロットの大きさと使用条件も書く。
この経路が成り立つのは、ロットがその 150,000 ショットの金型を養える間だけであり、肉厚は図面の目標値である。溶湯と金型の窓は別の検査になる。それを越えると、折り曲げ箱か形材箱のほうが安い。アルミ外殻カバーの事例は、同じ合格判定を鋳物の上で見せている。
この箱の設計レビューは何を決めるのか?
設計レビューは、金型を切る前に五つを決める。開口面を基準とすること、壁とリブ、M3 の位置、表面の分け方とマスクの一覧、ロットと使用条件である。五つのどれかが欠けたまま型を切れば、あとで型を直すことになる。この五つは初品検査の一覧でもあり、レビューが決めれば検査カードはそれを写すだけで済む。
よくある質問
