
プライベートブランドのアルミダイカスト筐体:図面改訂・型改造・品質計画
プライベートブランドの案件は、二つの側ではなく三つのキャリアで回る。図面改訂、型の改造、品質計画がそれぞれ別の項目を持ち、アルミダイカストの工程が最初の一つを決める。図面改訂は鋳造で固定される項目と、ロゴ、ラベル、包装、アートワークを抱える。型の改造は型本体とボスの位置を抱え、品質計画は合格確認の判定基準を抱える。基板が変われば、変更は図面の欄から型の欄へ渡る。
すべての寸法、単一キャビティの H13 の型、150,000 ショットの寿命、合金のグレード、応力除去の位置は、図面の目標値か、鋳造工場の承認待ちである。表の数も判定基準も、承認待ちと書いてあれば仮の値として読む。
| キャリア | 鋳造で固定される項目 | ブランドが持つ項目 | ブランドが動かし、鋳造に及ぶ項目 | 提供する側/署名する側 |
|---|---|---|---|---|
| 図面項目:図面改訂 | 合金 ADC12(ASTM B85)、鋳放し F。開口面 0.10 mm、外形 120×90±0.3 mm、肉厚 2.5±0.2 mm、リブ 2.0 mm、M3 ボス位置 Ø0.2 mm、表面の工程 | ロゴ、ラベル、包装、アートワーク。マスク図 | 基板の配置が動けばボスの位置も動く | ブランド:改訂、アートワーク、ラベルの文言、包装仕様、すべてに署名。サプライヤ:改訂を保持し、受領に署名。 |
| 型項目:型改造 | 型本体、単一キャビティ、H13、150,000 ショットの寿命、ゲートと突き出しの配置。いずれも鋳造工場の承認待ち | なし | ボスの位置。型を一度動かせば初品が動く | ブランド:基板の STEP と変更票、変更票に署名。サプライヤ:型改造と初品、両方に署名。 |
| 受入項目:品質計画 | 定盤に載せて 0.10 のすき間ゲージが入らない、D65 で 300 mm の目視、通りゲージが入り止まりゲージが入らない、2.5 N·m で回らない、Ø0.2 を三次元測定機で、加えて膜厚と密着 | なし | 初品の再実行 | ブランド:判定基準と初品、両方に署名。サプライヤ:報告書に署名。 |
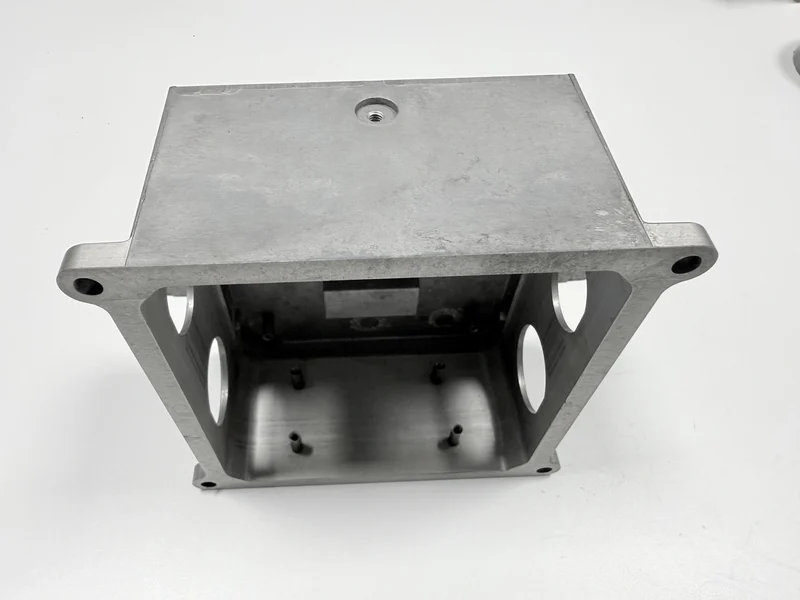
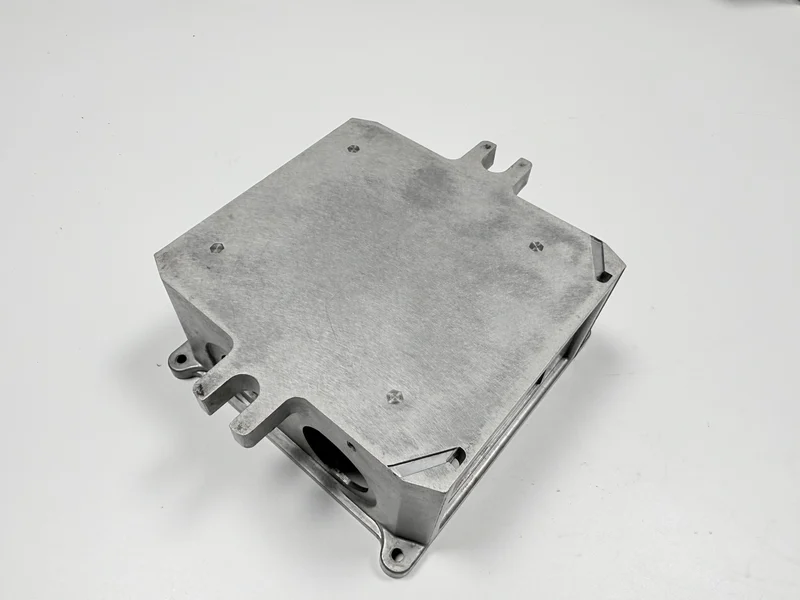
型を切る前に、何を決めておくのか?
図面改訂は型を切る前に署名され、その鋳造で固定される欄は型まで届く。リブ、ボス、突き出しのどれかを変えれば、仕事は型屋に戻る。三つとも一つの型が抱えているからだ。ブランドが持つ項目を変えても、作り直すのは校正刷りで、型ではない。2.5 mm の壁は目標値で、3 mm という起点は別の肉厚の組に属する。基板が変われば型の欄に入る。M3 の位置は削って出すのではなく、鋳込んで出すからだ。
筐体の案件には、どの書類が要るのか?
三つの書類と二つの商用入力が注文に付いて回る。書類は、五つの指示と合金と質別、そして改訂番号を持つ 2D 図面。内部とボスの形状を持つ STEP か IGES のモデル。塗装を終えた初品か、基準色の見本である。商用入力はロット数と図面の改訂番号になる。
マスク図は図面の項目である。ブランドが穴の位置と合わせ面を名指しし、サプライヤが工程の項目を足し、両方が同じ改訂に署名する。穴を一つ落とせば、塗装がそこを塞ぎ、ねじは組立で顔を出す。名前の付いたリストは値付けできるが、名前のないリストは範囲でしか出せない。だからマスク図が欠けると、塗装の行は単価ではなく範囲になる。再注文は初品の判定基準と図面改訂を受け継ぎ、そこで値段を組み直さない。
ロット数は、型費の負担をどう変えるのか?
型費の負担を決めるのはロット数である。一個あたりの型費が機械加工とマスキングを下回れば、値段を決めるのは後の二つになり、見積もりの中で型の行は後ろに下がる。ロットが小さいうちは一個ずつに型の負担が見え、ロットが伸びれば同じ型が薄く広がり、最初に押し下げられるのがその行である。
プライベートブランドの案件は、どこで最初に滑るのか?
遅れて効いてくる場所は二つある。タップとマスキングである。タップが一つ気孔を開ければ、M3 のねじは組立で舐める。マスク図が穴を一つ落とせば、その穴は硬化のあいだに粉体で埋まる。どちらも鋳物の上では起きず、組立の線で初めて表に出る。だから見つかるのが遅く、手直しが高くつく。
変更はブランドの書面の依頼から始まる。窓口はそれを図面改訂に記録し、古いマスク図か標準見本は差し替えと記して残す。表のどの欄が開くかは、変更がどの欄に落ちたかで決まる。手直しは変更を出した側に付き、ボスか穴が動けば初品をやり直す。ロゴの変更ではやり直さない。
連鎖は四つの節点でできている。型を切る(ブランドの図面、サプライヤの型)、初品(ブランドの基板配置、サプライヤの報告)、合格確認(ブランドの判定基準、サプライヤの報告)、再注文(ブランドのロット数、サプライヤは基準を繰り返す)。
基板の配置が変わると、何が繰り返されるのか?
基板が変われば型に届く。M3 の位置は型に鋳込まれているので、基板が動けば型、ボス位置の三次元測定、穴に従うマスク図の三つが同時に開く。ロゴの変更はアートワークで止まり、ボスの変更は型に届く。一つの注文が改訂を一つの記録に収める。アルミ外装の天板の案件がその形である。
繰り返されるのは初品である。新しいボス位置、ねじ、枠が動いた場合の開口面、硬化のあとの塗装穴を、一つずつ確かめ直す。表面の指示は、どの面が 60–80 µm の粉体を載せ、どの面が 0.3–1.0 µm の導電性化成処理を取るかを名指しする。キャビティは接地の通り道のためにそれを要することがあり、導電性の皮膜のページに書いてある。初品をやり直すのは、判定基準がボス位置に掛かっているからだ。位置が動けば、前の報告の読みは今の図面に対応しない。
筐体の見積もりには、何を入れるのか?
鋳造側は四行である。型費の負担、ゲート切断と振動研磨を含む鋳造、二つの削り面とタップ、マスキングと塗装と検査。アートワーク、ラベル、包装はブランドが持つ五行目として加わり、型にも鋳造にも入らない。
表面の行は、名指しした穴と面ごとにマスキングを値付けし、合格確認は五つの検査に、60–80 µm の膜厚と ISO 2409 の 1 級以上の密着を加えた七つのゲージで行う。380 g から組んだ見積もりは、四行のうち三行を落とす。型費、二つの削り面、マスキングと塗装である。重量は金属の量しか語らず、いくつのステーションを通るかは語らない。
問い合わせには三つの書類と二つの入力が付く。2D 図面(改訂、五つの指示、合金と質別)、STEP モデル、塗装済みの初品か基準色。ロット数と図面改訂である。これらが揃えば、見積もりの各行をその書類に突き合わせて読める。
よくある質問
ブランドの持ち主は、最初の一ショットの前に何を問うべきか?
最初の一ショットの前に、図面改訂、型の改造、品質計画の三つを固定する。
