
プライベートブランドの分割軸受ハウジング:鋳造と中ぐり
プライベートブランドの軸受ハウジングの案件は、図面一枚ではなく四つの記録で回る。図面の改訂番号、金型の帰属を記した用紙、初品報告書、そして注湯番号と測定値を結び付けるロット票である。部品は A356-T6 の分割ハウジングで、120×95×70 mm、内孔は Ø60 H8。いずれも図面の目標値だ。
工程は鋼の金型による重力鋳造から、湯口と押し湯の切断、バリ取り、Sa 2.5 までのショットブラスト、分割面のフライス、二つの半割をボルトで締めて一つの胴としての中ぐり、フランジ穴あけへと続く。鋳造所と機械加工場で注文を分けると、改訂と中ぐりの段取りが離れる工程が一つ挟まる。鋳造と CNC を一つの注文で流したヒンジの案件には、その工程がない。
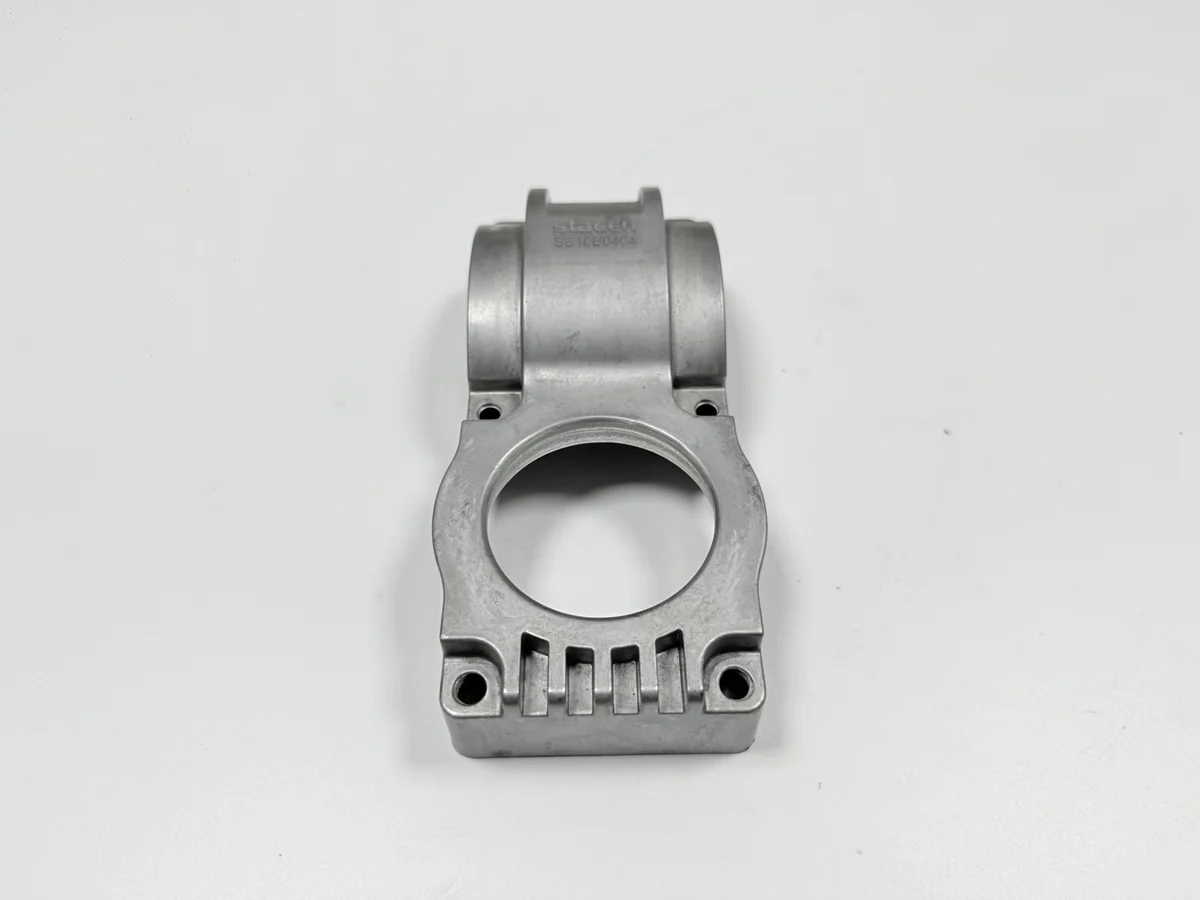
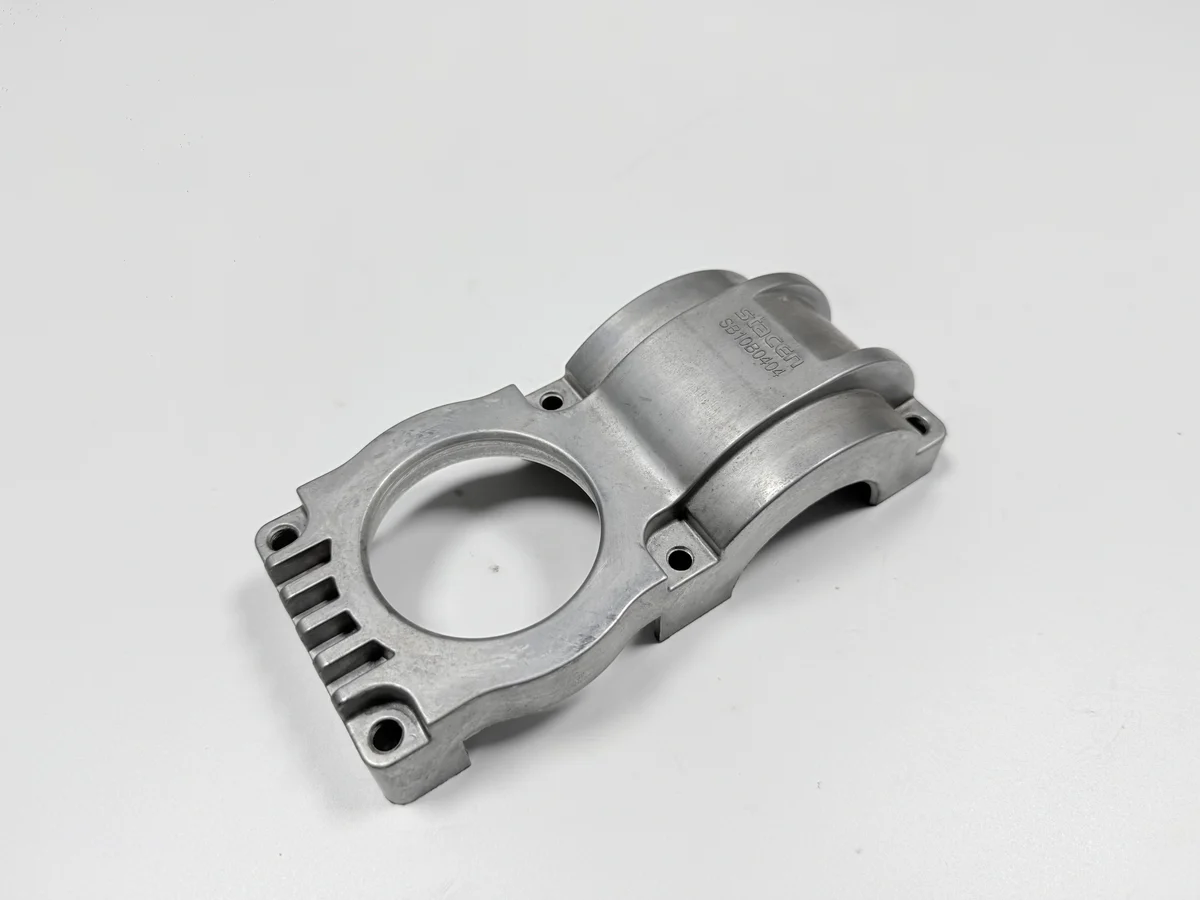
型を切る前に、何を決めておくのか?
型を切る前に決めるのは六つである。五つは寸法で、内孔 Ø60 H8、分割面の平面度 0.05 mm、取付面に対する直角度 0.05 mm、フランジ穴 4×Ø9 の位置度 Ø0.3 mm、外形 120×95×70 mm。六つ目は表面で、ISO 8501-1 の Sa 2.5 までショットブラストをかけ、削った面は素地のまま残す。
半円の座と内孔の削り代は、一つの鋼の金型から出る。どちらかを動かせば鋼を削り直す。座は内孔と同じ段取りで削る。いずれも鋳造工場の承認待ちだ。型は一度切って注湯のたびに摩耗するので、初品のあとの変更は型屋に戻る。
軸受ハウジングの案件には、どの記録が要るのか?
四つの書類が注文に付いて回る。2D 図面は公差ごとに、どの段階で掛かるかを書く。STEP か IGES の 3D モデルは、断面では表せない座とフランジの耳を補う。初品の見本か表面の基準が Sa 2.5 の姿を決め、ロット数と金型の帰属が最後に来る。
静かに壊れる記録は、図面の改訂番号である。改訂がロットに付いて来なければ、ハウジングは前の内孔の指示で検査される。台上では通るが、その内孔に軸受は圧入できない。それぞれの記録は、一つの数とその帯を運ぶ。
| 記録 | 固定する項目 | 目標 | 許容範囲 |
|---|---|---|---|
| 図面の改訂 | 内孔 | Ø60 H8 | 図面どおりの H8 限度 |
| 図面の改訂 | 分割面の平面度 | 0.05 mm | 面全体で 0.05 mm 以下 |
| 初品報告書 | 圧入試験、相手軸受 | 図面どおりの座の当たり | 鋳造工場の承認待ち |
| 初品報告書 | 取付面に対する直角度 | 0.05 mm | 0.05 mm 以下 |
| ロット票 | フランジ穴 4×Ø9 | 位置度 Ø0.3 mm | Ø0.3 mm 以下 |
| 金型の帰属票 | 金型寿命 | 注湯回数で数える | 鋳造工場の承認待ち |
ロット数は、金型費の負担をどう変えるのか?
金型は一度値付けし、注湯の回数で割る。一つの型が 1 回の注湯で鋳込むのは 1–2 個。この数は鋳造工場の承認待ちだ。数百個の注文では、一個ずつに金型の負担が見える。数千個になれば同じ型が薄く広がり、費用を決めるのは中ぐりの工程になる。
二回目を繰り返せるかを決めるのは、帰属である。ブランドの型なら二回目の注文に金型の行は載らない。受注者の型なら、もう一度償却するか、新しい負担額で見積もる。重量はほとんど語らない。ハウジングは型の中より、ボルトを締めて内孔を削る段取りのほうに長く留まる。
軸受ハウジングの案件は、どこで最初に滑るのか?
遅れて効いてくる場所は二つある。ボルトを締めたまま削る内孔と、荒削りと仕上げのあいだに入れる時効である。半割を別々に削れば、座と内孔が別の軸に乗る。径の検査を通ったハウジングが、ボルトで分割面を寄せたとたんに真円度で落ちる。
締めて削る内孔は、段取りが三つに分かれる。締結、中ぐり、ボルトを緩めて内径マイクロメータで三点を読み直す再測定である。読み直しを落とした工程は、治具を一つ省き、組んだ状態の読みを失う。その読みが内孔の軸の確認の土台になる。時効は二つ目の工程で、155–165 °C で 4–6 h。これも鋳造工場の承認待ちである。時効を抜けば、クランプが応力を内孔に押し込む。
見積もりには、何を入れるのか?
見積もりに入るのは四行である。金型の負担、湯口と押し湯の切断を含む鋳造、締めた状態の中ぐりを含む機械加工、初品検査。ブラストは鋳造の行に入る。機械加工の前に走り、削った面は素地のままなので、マスキングの費用は計上しない。
重量から組み立てた数字は、四行のうち三行を落とす。締めた内孔には三つの段取りが付き、初品には三次元測定機の報告、浸透探傷、通止めゲージが並ぶ。時効は独立した工程として値が付く。問い合わせには四つの入力が来る。2D 図面、STEP モデル、見本か表面基準、ロット数と金型の帰属である。
軸受のサイズが変わると、何が繰り返されるのか?
軸受のサイズが変わると、三つの工程がやり直しになり、合金には触れない。内孔の指示とフランジ穴の配置は図面の上で一緒に変わり、半割は新しい径のために締めて削り直し、初品は三次元測定機、三点の読み、圧入試験を繰り返す。
分割面の平面度と直角度の指示は、軸受が変わっても残ることが多い。型は触らず、中ぐりの段取りだけを組み直す。この分かれ目が、二回目の注文で繰り返す検査と、引き継ぐ検査を決める。ブランドからの変更票は、置き換える改訂番号を記す。初品は取り直す。
二回目の注文は初品の設定を引き継ぐ。締めた状態の中ぐりの段取りと、時効のサイクルである。ロット票には改訂番号の隣に注湯番号が入る。図面に改訂番号を付け、STEP モデル、表面基準か初品の見本、ロット数と金型の帰属を添えて送る。そうすれば見積もりの各行を、その書類に突き合わせて読める。
よくある質問
