
锌合金压铸表圈:1.8 mm 壁厚与 0.05 mm 圆度
一只表圈可以压铸成 Zamak 5,再抛光、车削、电镀,最后仍然以 200–600 N 压进表壳。让这件事成立的只有三个数:1.8 mm 壁厚、0.05 mm 圆度、18–27 µm 镀层,而且必须按这个顺序处理。顺序就是工艺,工艺就是报价的底子。
环压着镜面、嵌进表壳口,所以它先是配合件,其次才是外观件。外径 Ø35.0 mm、内孔 Ø32.0 mm、高 1.8±0.05 mm、4.5±0.5 g,这些数必须在抛光开始之前由 压铸 交出来。
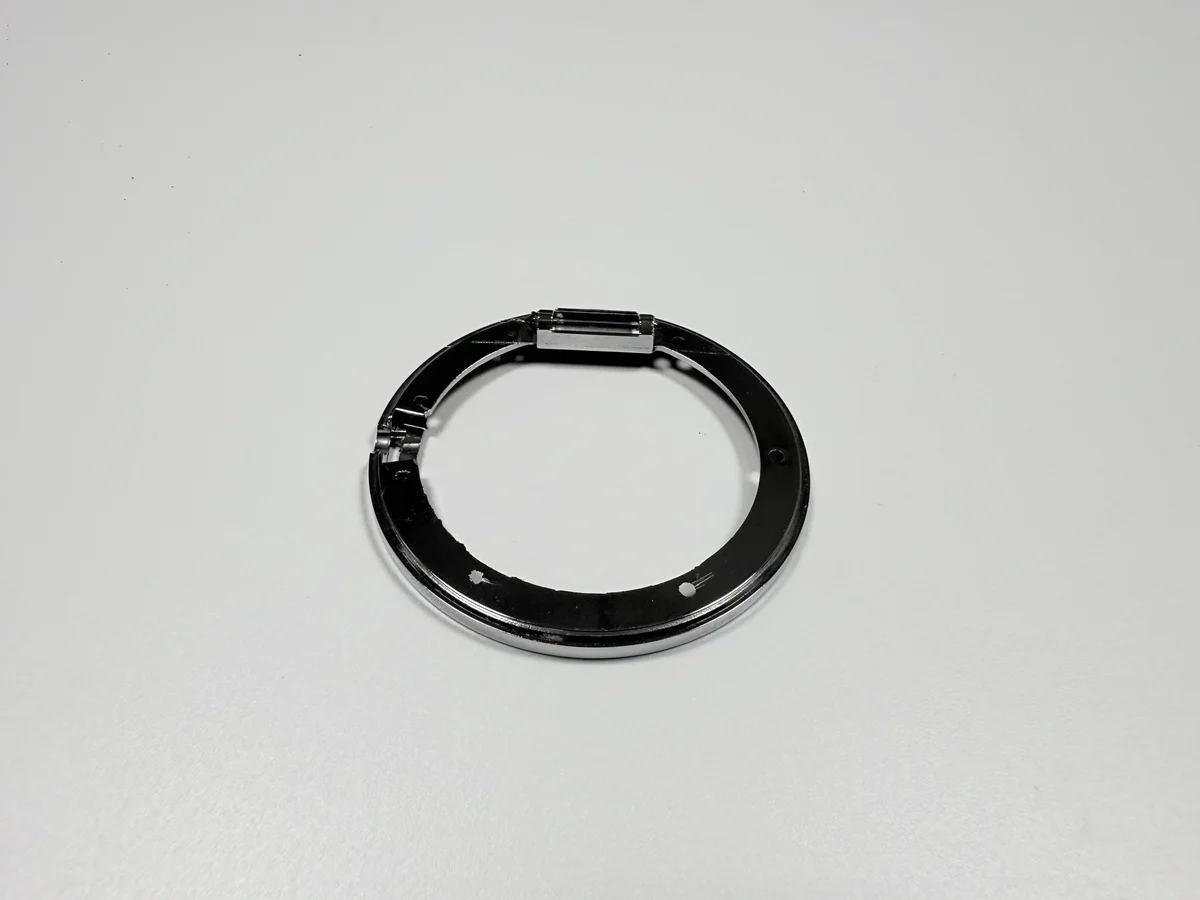
压铸一只 Ø35 mm 的环,替代了什么?
替代从棒料车出来的不锈钢环,而替代的理由不只是价格;它背后的后处理路线写在 表面处理选项 里。车制环从实心棒料开始,大部分材料变成铁屑,成品还带着棒料的重量;压铸环接近净成形,只有 4.5 g。
代价在表面和公差。压铸一次给出环的形状、台阶和外轮廓,把带公差的面留给车削;它不给抛光面,也不给受控的内孔,所以模具之后总有一段机加工。
对装饰性表圈,这笔交换划算。对要抗冲击、要拉丝不锈钢质感的环,不划算,下一条路线是车削或冲压,而不是压铸。
为什么用六腔模,而不是直接车?
因为环小,量才是重点。8407 的六腔模,环形浇口加外圆溢流,按 40 万模次的设计目标做,每一模出六个环。
模具费是固定的,模次成本不是,所以只有订单大到能把模具摊开,这条路才成立。几百件的时候,每只环摊到的模具费压过一切,车制环即使出铁屑也可能更便宜。
六腔还会把错误放大六倍:浇口开错位置,改起来的代价是单腔的六倍。
环必须守住哪四个接口?
四个:压镜面的台阶、进表壳口的外径、可视面,以及定基准的台阶面。每一个都对不同的特征加工或测量,四个共用一根轴。
基准是内台阶面,环从它量起。把基准挪到外壁,每个读数都跟着夹持走,因为卡爪碰的正是外壁。
四个接口也解释了公差表。内孔是 +0.05/0 mm,因为它压镜面;外径是 ±0.1 mm,因为它进表壳;高度是 ±0.05 mm,因为面盘堆叠压在它上面。
| 接口 | 特征 | 目标 | 检查 |
|---|---|---|---|
| 压镜面 | 内台阶 | Ø32.0 mm,+0.05/0 mm | 内径量表 |
| 进表壳 | 外径 | Ø35.0±0.1 mm | 千分尺 |
| 堆叠高度 | 高度 | 1.8±0.05 mm | 千分尺 |
| 基准 | 内台阶面 | 平面度 0.03 mm 内 | 平台与塞尺 |
图纸上哪些尺寸算镀前?
所有被镀层改变的尺寸:内孔、内面和外侧。电镀每个面加 18–27 µm,折成直径是 0.036–0.054 mm,比整条 0.02–0.05 mm 的过盈带还宽。
只写成品尺寸的图纸,等于让机床自己猜余量。两家供应商猜得不一样,差别不在量具上出现,而在压机上出现。
可行的写法是两个数写在同一张图上:带公差的镀前尺寸、分层膜厚,以及客户测量的成品尺寸。
抛光会在 0.03 mm 的台阶之前去掉多少?
多到要算。这条路线里抛光排在车削之前,轮子从后面还要被切的面上去料,0.03 mm 的平面度预算在台阶做完之前就花掉了。
去量并不均匀:环是手工抛或滚筒抛,外缘比内台阶见到的轮子多。
所以台阶放在抛光之后切,不是之前。先切后抛,轮子就压在成品台阶上,再小心也保不住 0.03 mm 的面在抛轮下是平的。
抛光之后车哪些面?
内孔、台阶和外径,一次装夹。这些是带公差的面,在抛光之后切它们,才能把轮子扰动的圆找回来。
可视面不车。它保留抛光面,这正是先抛它的意义;被车的那几面在装配内部或贴着表壳,车痕可以接受。
这个分工必须在报价前说定,因为它定了哪些面是外观面、哪些是功能面。把可视面也车掉的供应商,交出来的环量着很好、看着不对。
0.05 mm 圆度怎么在一次装夹里守住?
把内孔和外径对同一根轴、在一次夹持里切出来,并且用不压弯 1.8 mm 薄壁的夹持方式。圆是机床生成的,不是从铸件抄来的。
夹持是决定结果的那个变量。三爪夹薄环会把它压成三角,刀在弯掉的身体上切出一个圆,松开卡爪环弹回去;误差跟着卡爪位置重复。
控制手段是机械的:降夹持力、加支撑环,或走一刀不加负荷的光刀,把最后几丝切掉。之后量具决定的是:环在夹具里圆,还是只在卡盘里圆。
压装怎么扛过 18–27 µm 的镀层?
把过盈定义在镀后件上,内孔按镀前尺寸切。镀层在内孔往里长、在外径往外长,设计成 0.02–0.05 mm 的过盈被两头一起吃掉。
压入力就是验收。用陪试表壳压一次,读 200–600 N,证明镀完还进得去、还咬得住。自己掉进去的环、要拿锤子敲的环,哪怕量具过了,也在带外。
试配要进首件报告,并写清压的是哪只表壳。力取决于两个零件,拿一只磨损的壳去验,读到的数对下一批什么也不说明。
镀完的环要过哪三项测试才放行?
附着力、耐蚀和外观:ASTM B571 热震不起泡,ASTM B117 盐雾 240 h,ASTM B368 CASS 48 h 达 9 级或更好。颜色再加一项对客户色板的 ΔE ≤1。
镀层与缺陷的机理写在 电镀笔记 里。三项测试回答不同的问题:热震找没结合上的镀层,盐雾找通到表面的疏松,CASS 把两者压进两天。
每一项都是报价里的一行、排程里的一个档期。只列盐雾、不列热震的报价,没有为“在客户之前发现起泡”这道测试付钱。
| 测试 | 标准 | 验收 | 找什么 |
|---|---|---|---|
| 热震 | ASTM B571 | 不起泡 | 结合不良、残液 |
| 盐雾 | ASTM B117 | 240 h,基体不腐 | 通到表面的疏松 |
| CASS | ASTM B368 | 48 h,9 级或更好 | 腐蚀与外观合并 |
| 颜色 | 客户色板 | ΔE ≤1 | 铬层厚度漂移 |
压入力怎么当验收标准用?
当一条带用,在压机上读,配陪试表壳。低于 200 N,环松到能抬起或转动;高于 600 N,环变形或镀层开裂,两种失效在目视检查里都看不见。
力能重复,手感不能:两个人对“压得进”会有分歧,对一个读数不会。
这个标准既需要环,也需要表壳,而且每一批都要用同一只。换一只壳去试,量到的是另一种配合,数字就不再是比较。
什么时候该改回不锈钢车制?
当环要抗刮、抗磕、抗长期磨损,或壁厚会被逼到 1.5 mm 以下的时候。Zamak 5 加 Cu/Ni/Cr 是软金属上的装饰性镀层,铬只有 0.1–0.3 µm 厚。
替代路线对自己的代价是诚实的。不锈钢车制更重更慢,但抗冲击,比如 不倒翁存钱罐案例;喷漆锌合金更便宜,但放弃了 18–27 µm 镀层和它的耐磨性。
这个选择要在开模之前做,因为模具就是锌路线的固定成本。
一只表圈的报价里有什么?
四行:模具摊销、压铸与去浇口、抛光与车削、电镀加试配。金属是最小的一行,所以对一只 4.5 g 的环按重量报价一定错。
四行的缩放方式不同。模具跟订单量走,压铸跟模次和废品率走,抛光车削跟装夹走,电镀跟挂具密度和层数走,试配跟颜色数和表壳批数走。
把车削装夹和抛光这两行单独要过来;这两行决定环镀完还量不量得到 0.05 mm 的圆。
