
方形表壳中框锌压铸:0.9 mm 表耳与镀层
38.0×38.0×9.5 mm、12±1 g 的方形中框上有四处尺寸要守:镜面台阶 0.03 mm、机芯腔 30.0 mm、表冠孔 Ø3.0 mm、两只表耳销孔 Ø1.5 mm。锌合金压铸能把这四处一次做对,前提是壁先铸出来、台阶排在抛光轮(布轮或砂带轮)之后铣、18–27 µm 的 Cu/Ni/Cr 最后落上去。一旦把铣台阶挪到抛光之前,0.03 mm 那一处就先离开图纸。
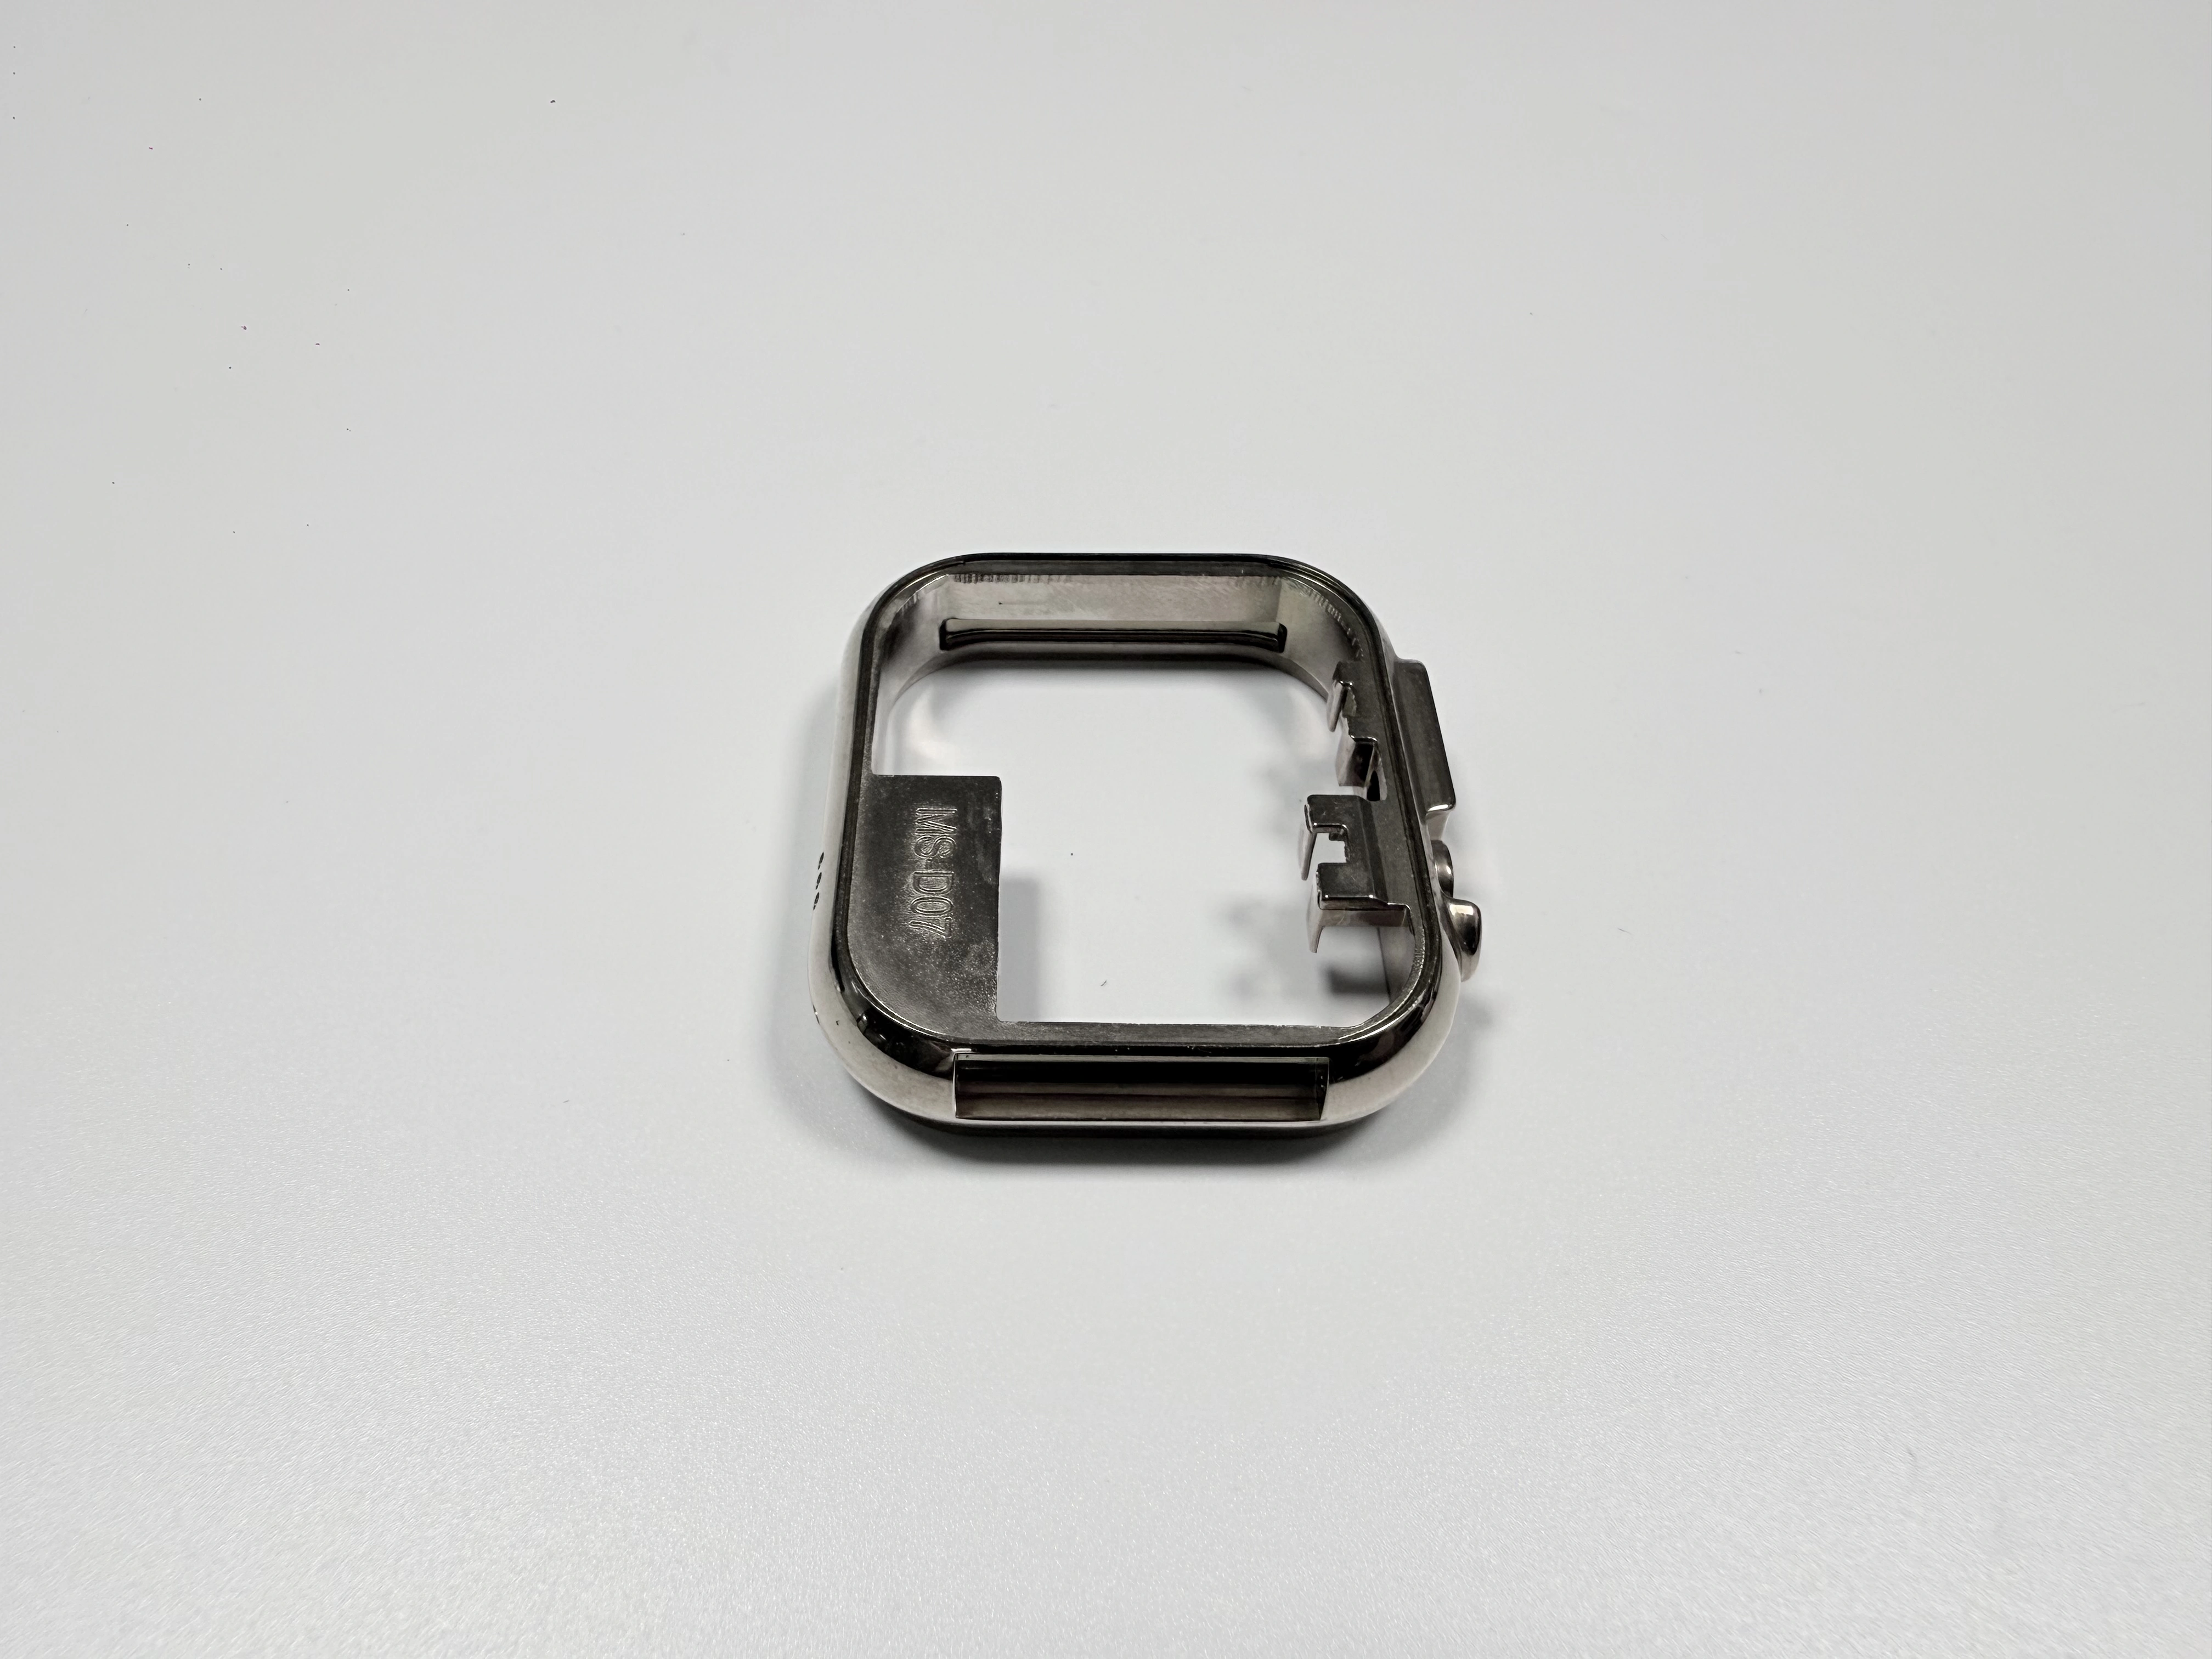
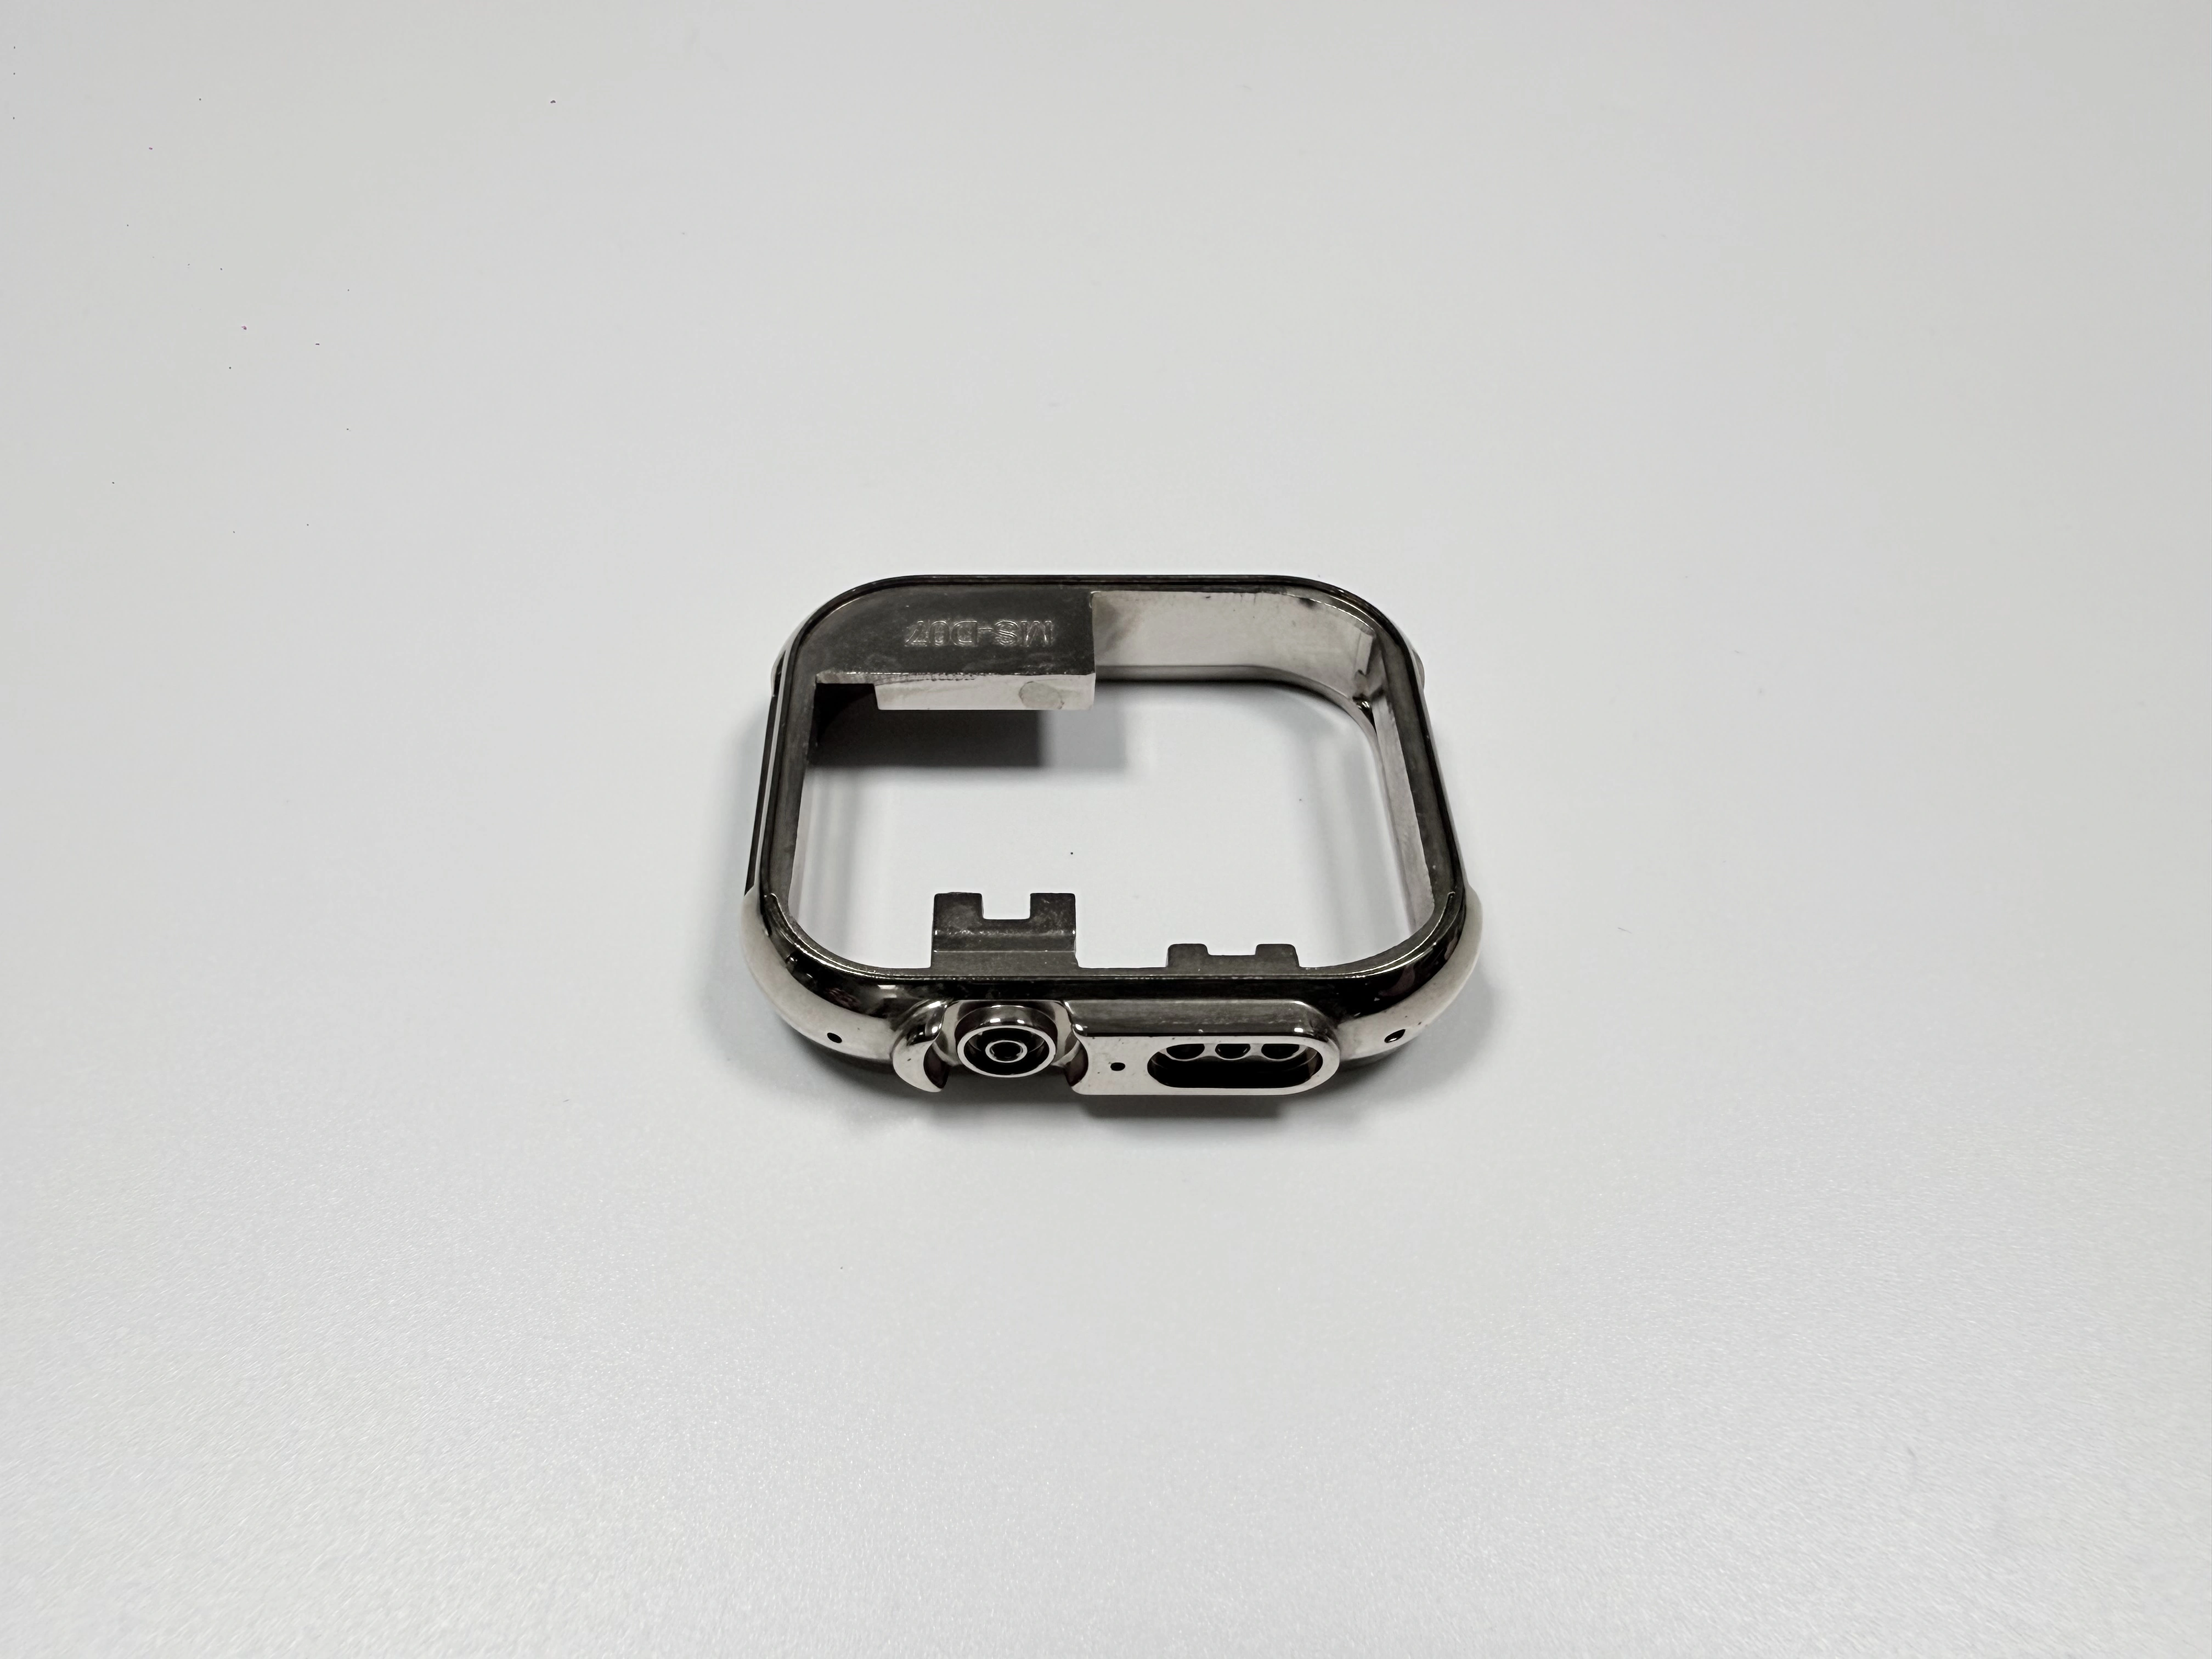
方形表壳中框要守哪四处接口?
四处接口落在四道不同的工序上:台阶面承镜片、内腔定机芯,表冠孔穿柄轴,两只表耳销孔穿弹簧棒。机芯腔 30.0 mm,上偏差 5 丝,下偏差 0;两只销孔 Ø1.5 mm,上偏差 3 丝,下偏差 0,还要守 Ø0.05 mm 同轴度。表 1 把四处列在一起。
接口 | 目标(mm) | 允许区间(mm) | 量具 |
|---|---|---|---|
镜面台阶高度 | 0.03 | 0–0.03 | 平台加塞尺 |
机芯腔 | 30.0 | 30.00–30.05 | 内腔塞规 |
表冠孔 | Ø3.0 | Ø3.00–Ø3.05 | Ø3.0 塞规 |
表耳销孔,两只 | Ø1.5 | Ø1.50–Ø1.53 | Ø1.5 塞规 |
难处在表耳壁。最薄处 0.9 mm,靠表冠一侧 1.2 mm,而 Ø1.5 mm 的孔比周围的金属还宽,所以钻头出口直接进空气。三处特征可以一次装夹铣完,第四处只能在没有支撑的地方下钻。
12 g 的中框替掉了哪几道机加工序?
材料是 Zamak 5,按 ASTM B86 AC41A 供货,铸态重量就贴近成品 12±1 g。它替掉的是整块不锈钢车铣到同一包络的路线:车外形、铣内腔、铣台阶、钻表冠孔和两只表耳孔。这四处接口各一条刀路、各一次装夹,压铸把外形一次做出来,机加只剩四处要公差的座。
喷漆锌是第三种走法,用同一只铸件,起价便宜、边口软。表圈天天蹭的正是镀出来的那条边,一旦外观进图纸,喷漆省下的那点价就没有了。
图纸标的是镀前还是镀后尺寸?
中框上每一处公差都要注明镀前或镀后。铜、镍、铬每面加 18–27 µm,所以 Ø1.5 mm 的销孔直径会收 0.036–0.054 mm,台阶面也抬高同样的量。台阶总共只允许 0.03 mm,18–27 µm 这一抬就占掉公差带的 60–90%。
把台阶面、表冠孔和两只销孔标成镀前或镀后,后处理才知道镀层落下的地方要不要留余量。不写这条,两家厂会照同一张图纸做出两个成品尺寸,通得过这一只的塞规,下一只就判废。
浇口为什么落在表耳厚壁?
1 模 4 腔、8407 模仁、按 30 万模次(300,000 模次)的设计目标做,浇口(熔体进入型腔的入口)开在 12 点与 6 点钟方向的表耳厚壁。厚壁最后凝固,压力要从这里传进型腔,所以浇口没有别的位置可放;代价是 0.9 mm 的薄壁最后充填、最先凝固。溢流(型腔末端收渣的凹槽)放在 3 点钟方向的缺口两侧,把冷料头从两条薄边引走。
把浇口挪到背面,远端表耳就变成最后充填,冷隔(两股金属没熔合)在镀后是一条盖不住的线。四腔模的总价比单腔模高,但模具费按批量摊到每件,除的是件数,不是腔数;300 件打样时,这笔钱按 300 件分,金属还没算进去就已经是价里最大的一块。
400–420 °C 的熔体在哪一段薄壁上失热?
400–420 °C 的熔体,热量丢在 0.9 mm 表耳壁的最后几毫米上。150–180 °C 的模面把热抽走的速度比下一模补上来更快,比压 20–30 MPa、周期 25–35 s 时,这一段壁上的窗口夹在「表耳欠铸」和「分型线跑飞边(分型线挤出的薄金属)」之间。
这几个数是这种合金的典型值,不是某一台机的设定;这批模子窗口落在哪,要靠头几次试模定。试模出的是机时不是成品,所以窗口窄的代价,打样单整笔自己扛,量产单才摊到批量里。
滚筒为什么排在抛光与检验之前?
滚筒在十一步里排第三,在抛光轮(布轮或砂带轮)之前,也在所有量具之前。分型线(两半模合模留下的接线)上的飞边和表耳旁的浇口残根会盖住壁的真实状态,陶瓷磨料把那道剪边倒成圆角,轮子才跟得上去、不会啃进去。
磨料会卡进 Ø1.5 mm 的孔里,所以每只孔都要在滚筒之后过一遍塞规,不是之前。少了这道滚筒,同样的飞边只能上钳工台一只一只锉,本来由压射节拍带着走的一条线,就多了一道手工。
压铸之后必须铣的还有哪三处?
压铸之后要铣的是三处:0.03 mm 镜面台阶、两只 Ø1.5 mm 销孔、表冠缺口。CNC 机加一次装夹把三处做完,顺带把 Ø3.0 mm 的表冠孔镗出来,两只表耳在同一轴线上钻孔。
钻尖碰金属之前先倒角,进给在穿出时降下来。一份示例记录里写着 300 件中 9 件表耳孔口崩边(chip);那 9 件判废,倒角加降进给之后,下一批归零。孔口崩边算废品不算返修,因为孔已经落在下偏差上,再修就把孔径修大。
0.03 mm 的镜面台阶为什么只能铣不能抛?
铣排在轮子之后,因为抛光轮在受力最大的地方去料最多,抛完就没有一个可测量的平面,塞尺无处落脚。表 2 把两种顺序并排放着,只有一种能留下塞尺(一片一片的厚度规)量得出来的台阶。
顺序 | 守不守得住 | 多出来 |
|---|---|---|
先抛后铣 | 守得住,0.03 mm 台阶在铣完落定 | 多一次装夹 |
先铣后抛 | 守不住,铣出来的台阶会被抛走 | 重切、重检 |
两种顺序只差一次装夹,价钱就差在这次装夹上:第二个夹具位置、第二个基准、第二次过程检,每一只都要收。铣完量出超过 0.03 mm 的台阶面直接判废,因为再走一刀是整面切下去,不是只切高点。
X 射线膜厚仪测的是哪三层?
放行要确认每面三层:铜 8–12 µm、镍 10–15 µm、铬 0.1–0.3 µm,合计 18–27 µm。X 射线膜厚仪逐层读,镍层在铬的耐磨面底下承担防腐。
起泡从孔隙(铸件表皮下的空洞)开始:铜槽的酸留在孔里,镍膜一封,受热就把镀层顶起来。孔隙归模具和压射,所以电镀规范和压铸规范是一份文件。三层就是三次下槽,挂具密度决定每槽挂几只,12 g、0.9 mm 壁的中框挂得很不划算。表面处理里讲了这副挂具周围还有哪些选择。
镀后放行要过哪八项检查?
八项检查里三项是镀层测试,每一项查的失效,别的项看不见。表 3 是三项测试,从热震箱到盐雾箱。
测试 | 标准 | 限值 |
|---|---|---|
热震 | ASTM B571 | 200 °C、1 h 不起泡 |
盐雾 | ASTM B117 | 240 h 无基体腐蚀 |
CASS | ASTM B368 | 48 h、9 级及以上 |
八项从每只表耳孔的 Ø1.5 mm 塞规、台阶面上的平台加 0.03 mm 塞尺,到内腔塞规、影像仪或三坐标、X 射线膜厚仪、热震箱、盐雾箱和 D65 灯箱。少一项,就有一类失效没人看见。
240 h 盐雾不只卡验收,也卡交期:一只箱占十天,头一件第一天进箱,才决定这批最早哪天能走,加急抛光挂具也缩不短这段浸泡。
什么条件下不该走压铸加电镀这条路?
三种活不该走:壁薄过 0.9 mm、要标潜水、以及有面要长期受磨。镀过的 Zamak 中框扛得住汗液、摩擦和日常磕碰;它不是潜水表壳,18–27 µm 这一档镀层也改不了这件事。
整块不锈钢铣出来的件更耐磨也更重,所以图纸一旦要求 0.9 mm 以下的壁还守 0.03 mm,这条路已经被挑走了。再薄就在压射里废,模具费已经付掉,抛光是救不回来的。不倒翁那个案例在另一只 Zamak 件上记了同一条规矩。
一只压铸电镀中框的报价由哪几项构成?
12 g 中框的报价由五项构成。一次装夹盖住三处机加特征,两道抛光盖住可见面,剩下的是电镀挂具密度、薄壁带的损耗,以及摊到批量里的模具费。
这五项由四份输入定死:带镀前或镀后标注的 2D 图纸、3D 模型、批量、可见面的表面等级。少一份,回来的就是一个没法跟第二家比的区间,因为报价表只对有数的项开价。四份一起发过来,首件再按 0.03 mm 塞尺查台阶、按塞规查两只销孔,这五项还都有得谈。
