
薄壁压铸是什么:1.5 mm 的 ADC12 框体
薄壁压铸是高压压铸的一种:壁薄到金属可能在型腔充满之前就凝固,决定工艺的是充填窗口,不是壁厚数字。机器人外骨骼的 ADC12 框体,参考壁厚 1.5 mm,这是图纸目标,不是车间默认值。装配面控制在 ±0.02 mm 以内,T6 之后的抗拉目标是 400 MPa。三条要求分属三道工序,没有哪一道能独自守住:铝合金压铸打底,再去浇口、做 T6、校形、CNC 精加工、带遮蔽的微弧氧化,最后终检,六道工序一起才守得住。
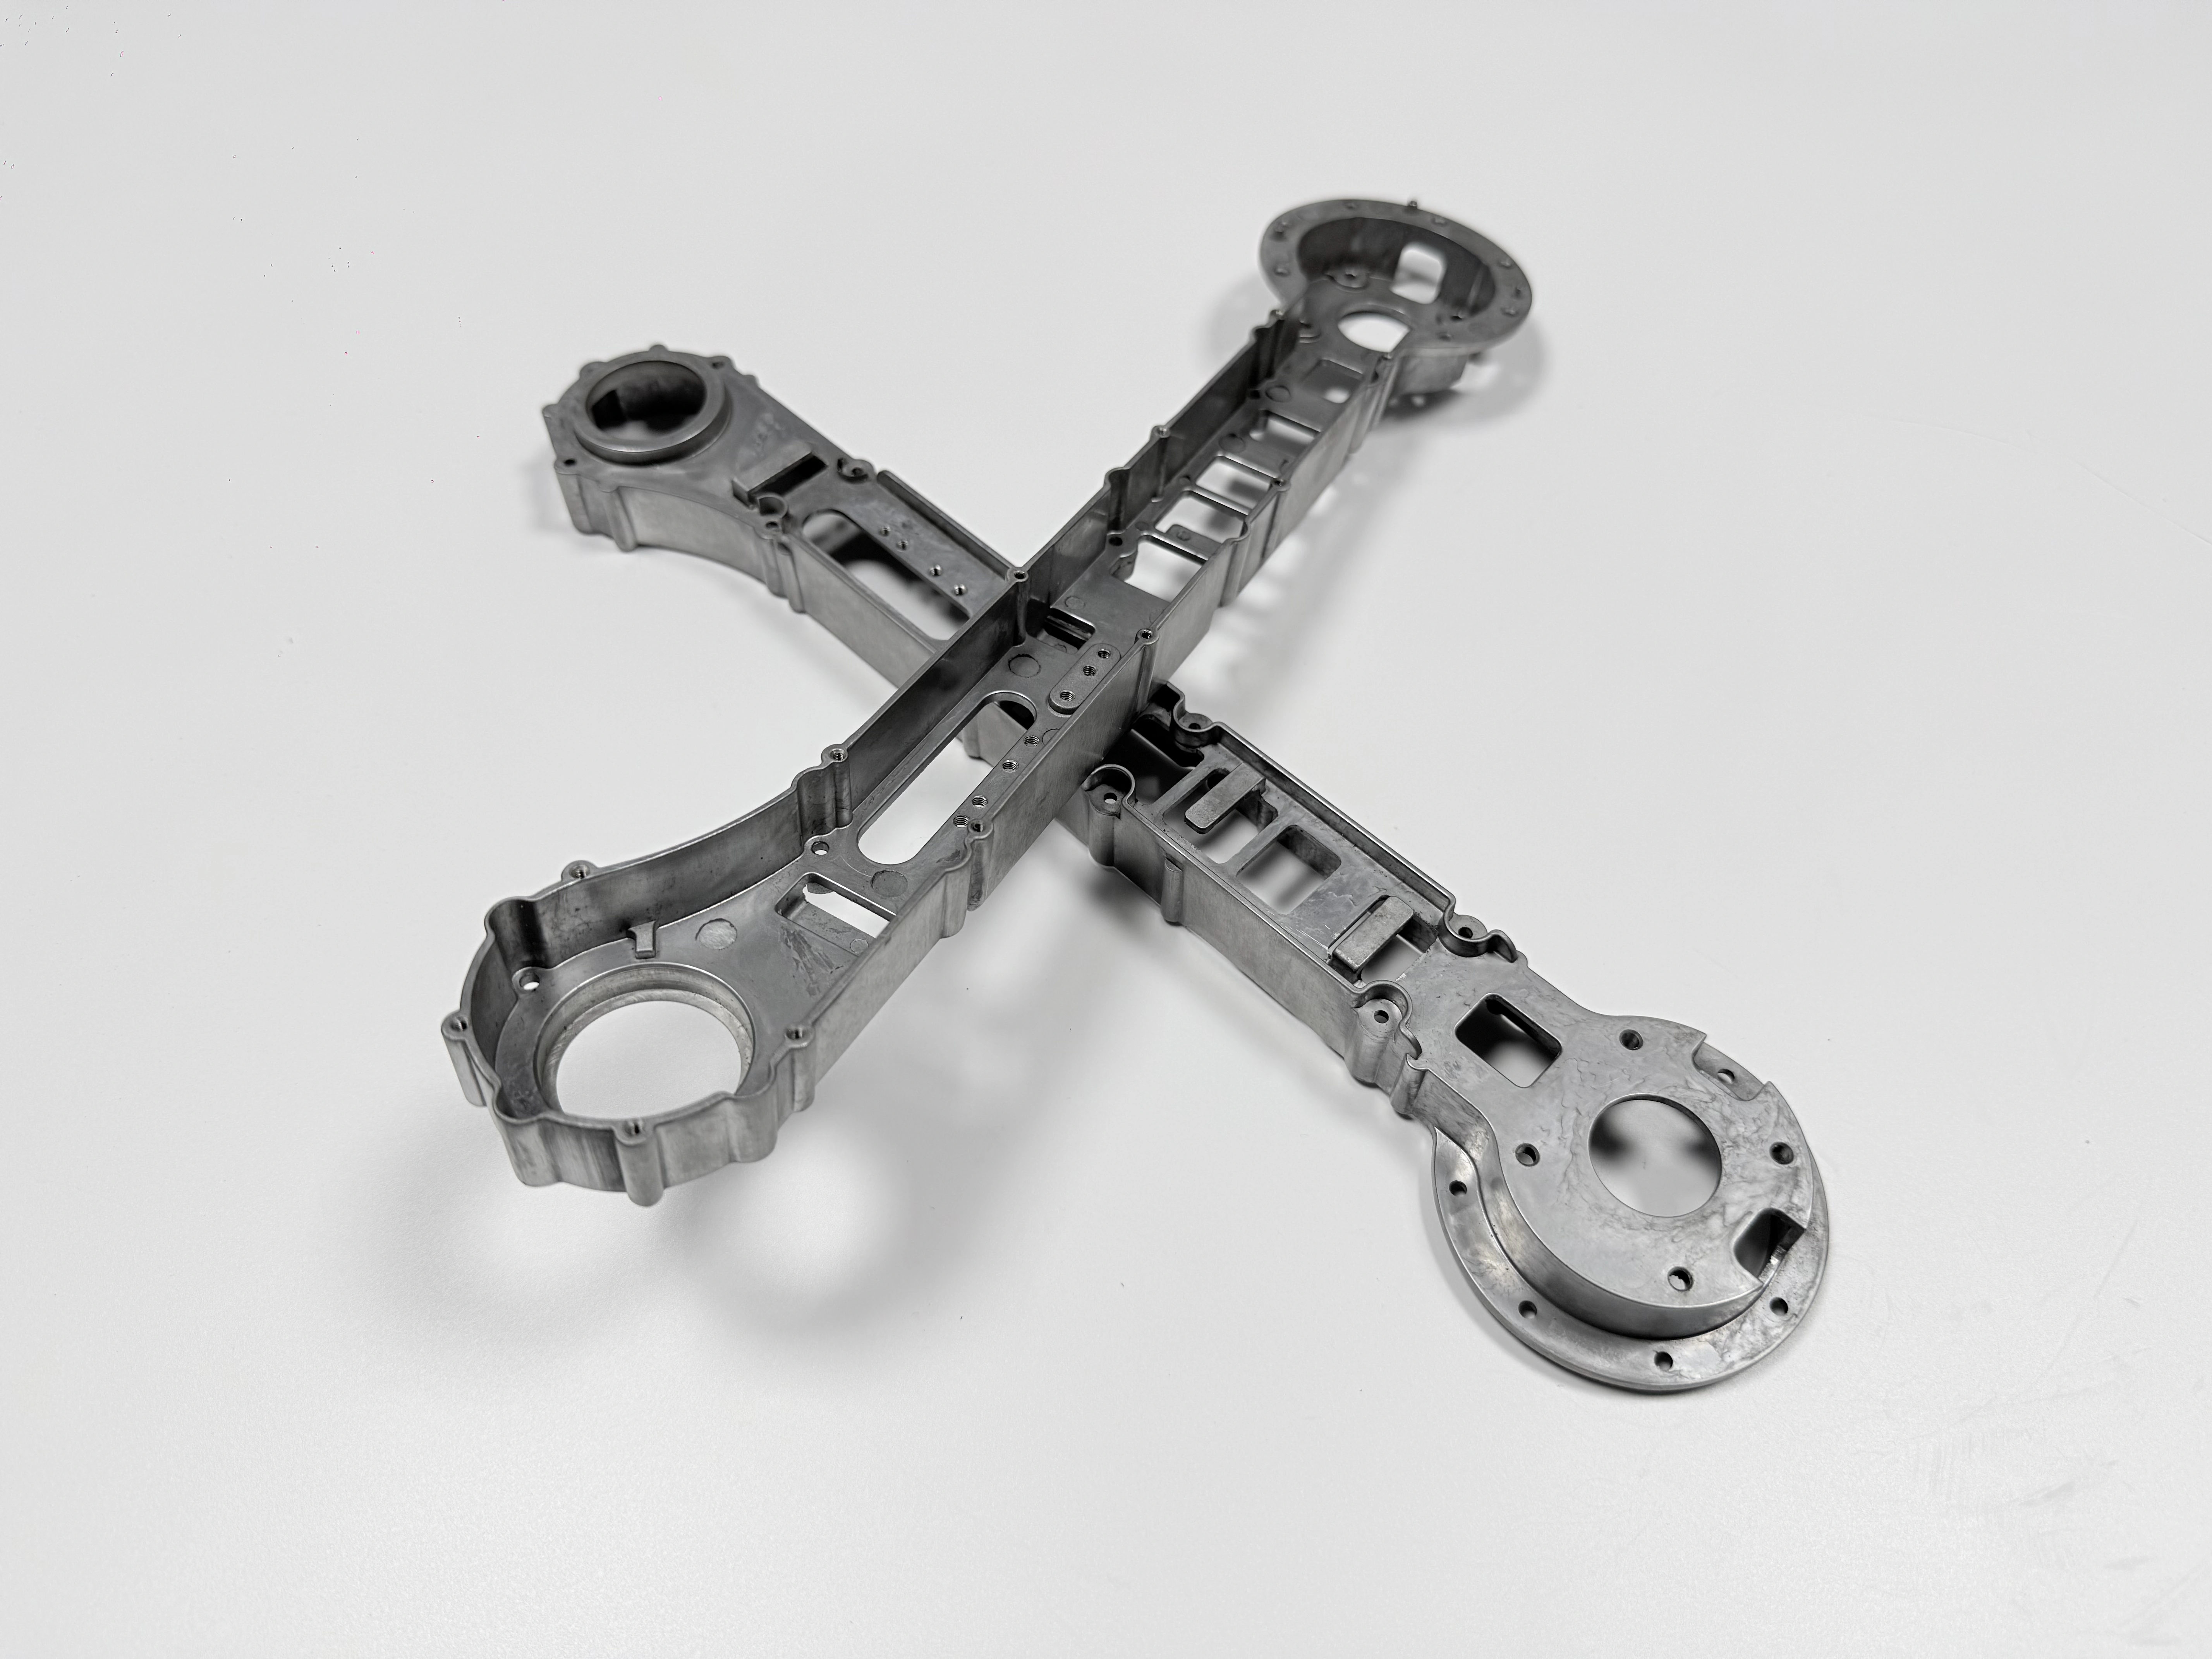
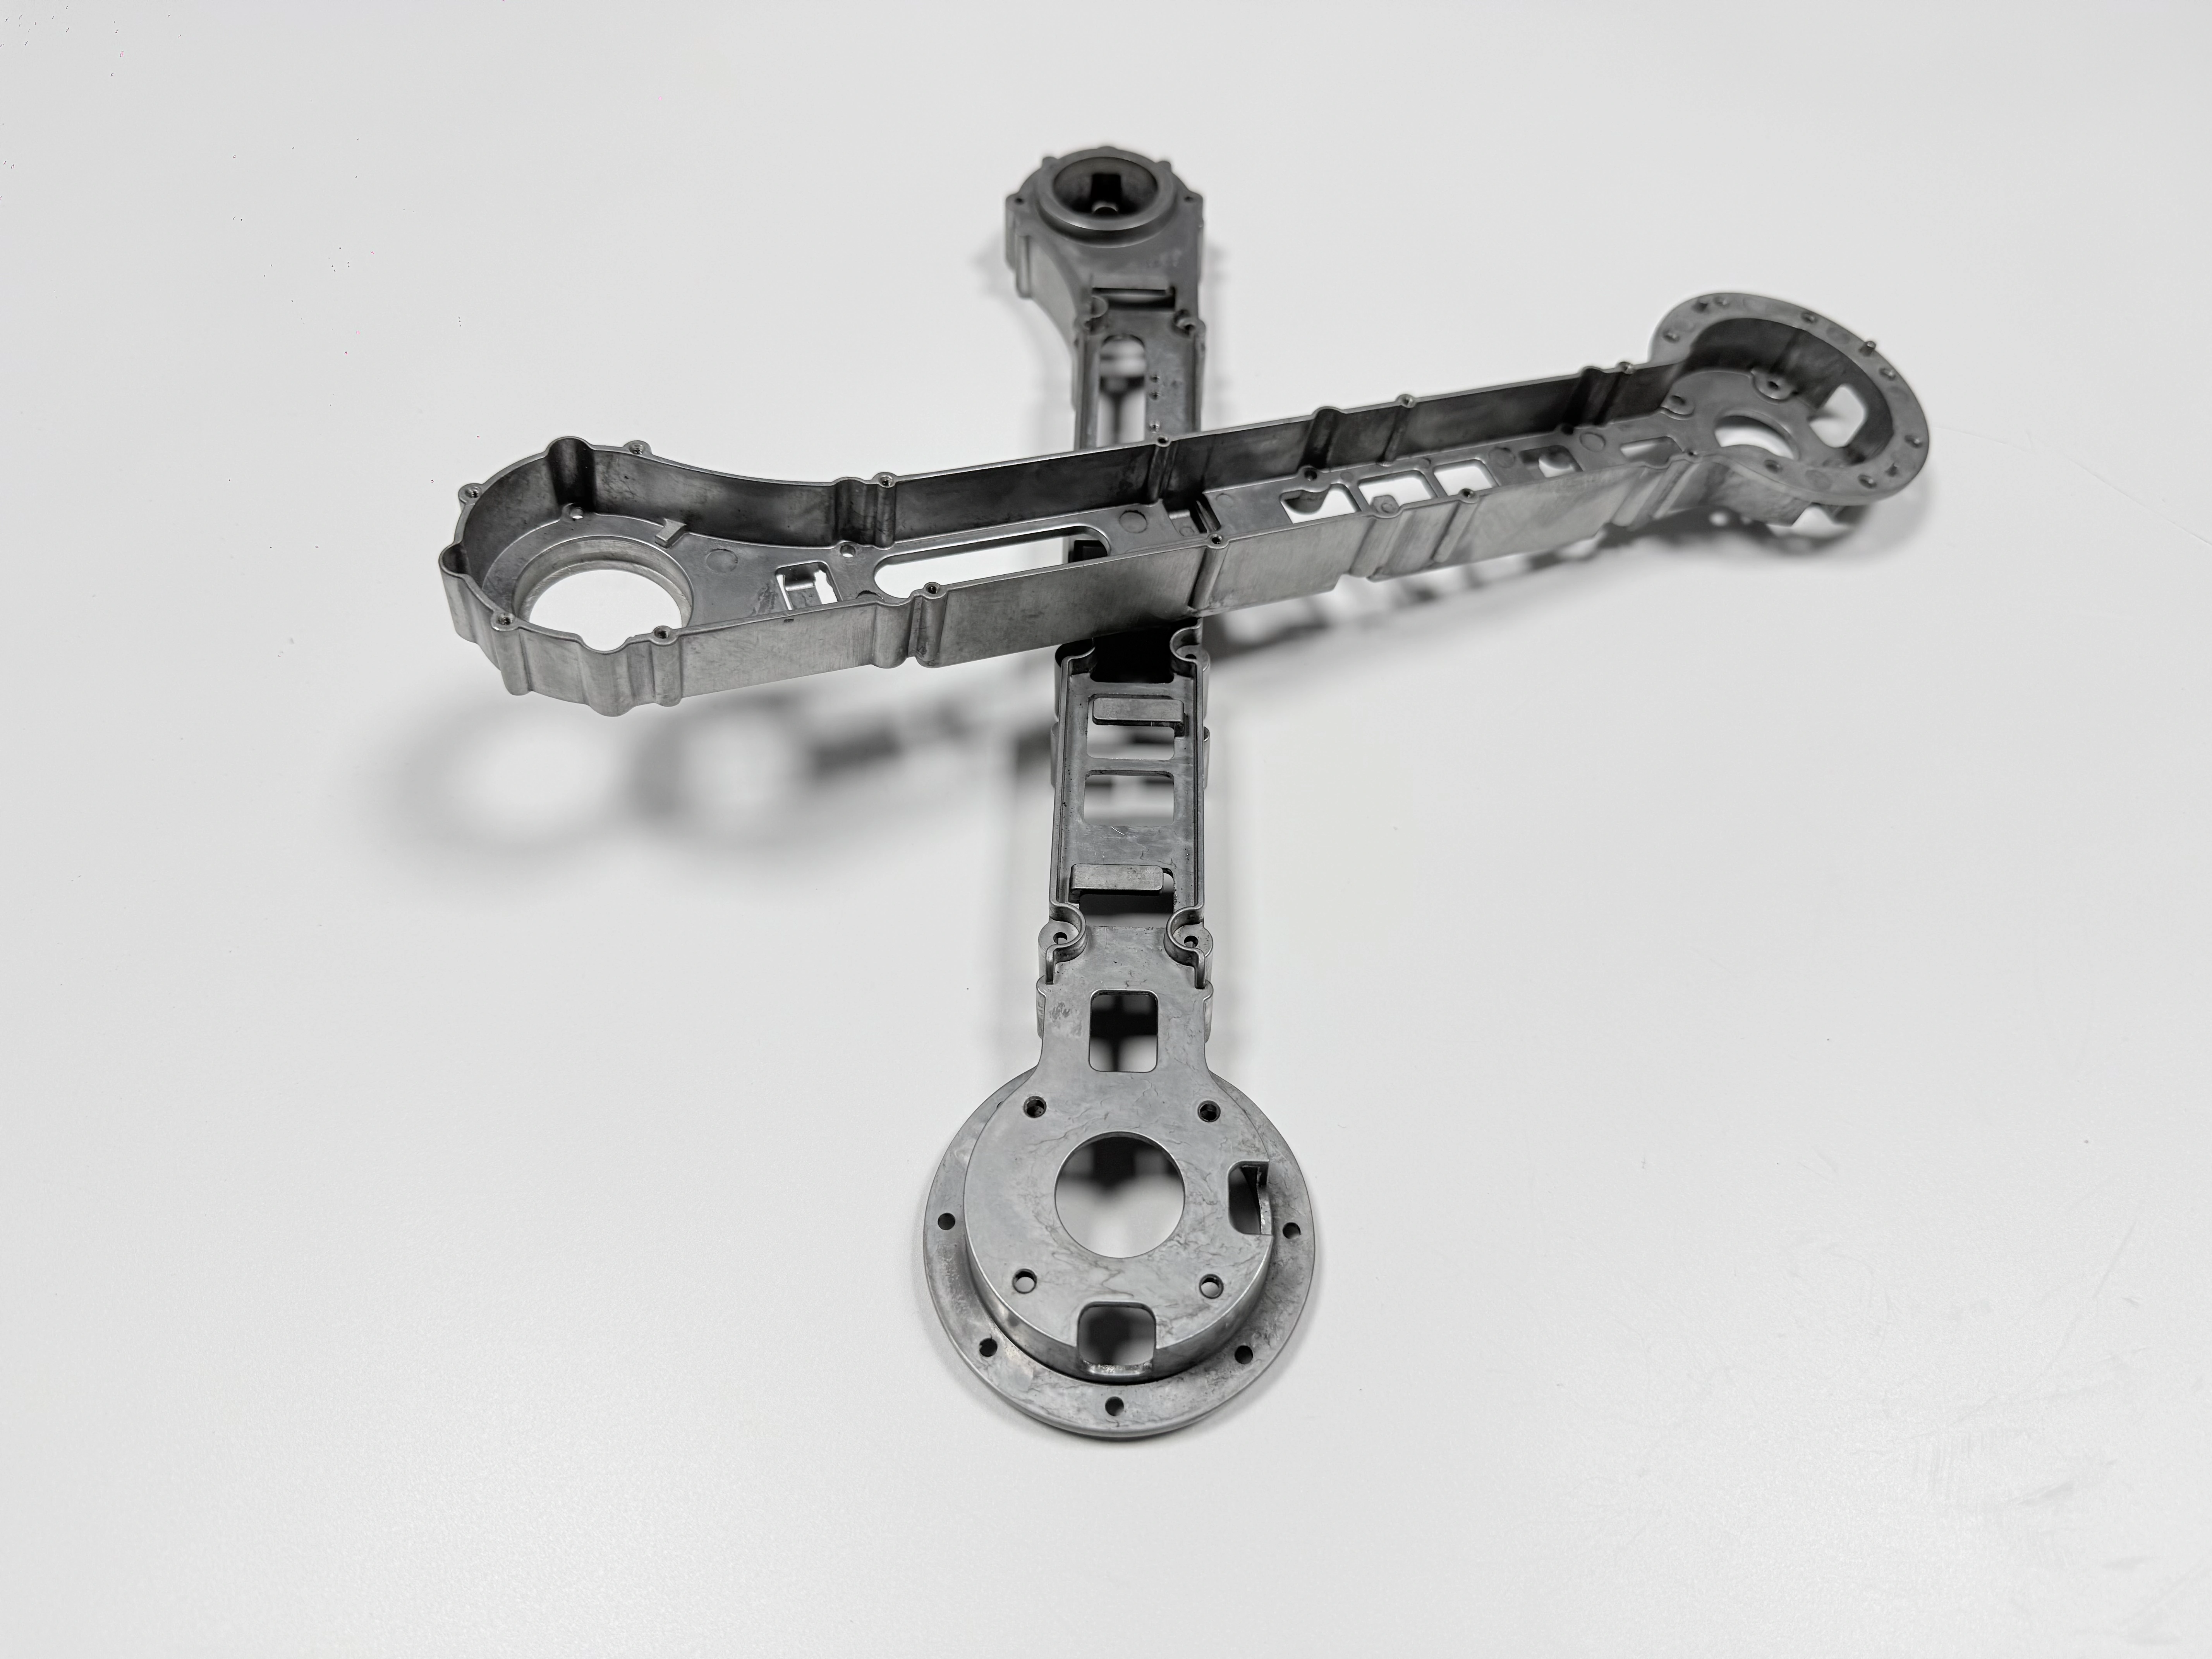
1.5 mm 薄壁压铸:先解决充填,再谈壁厚数字
1.5 mm 的薄壁压铸,先是一道充填题,壁厚数字排在后面。金属前沿同时向两片模具散热,热量散得比它走得快,晚到的那股料撞上已经冻住的前沿,两股料以冷隔收场,接缝处没有熔合。浇口对着厚实的关节凸台开,让金属先走厚处;真空在前沿到达之前把气抽走;溢流槽放在薄壁的远端,接住最后那点冷料。
浇口、真空、溢流槽三件事合起来,才是 1.5 mm 这个数买到的结果。远端是金属最后到达的地方,不抽真空,那里就缺料;把一次压射分到两个型腔,每片薄壁分到的压力都少一截,而充填正靠这股压力推动。
壁厚是设计目标,落在 320 × 180 × 90 mm 的框体上,成品重量目标 1.2–1.8 kg,不是已经验证过的厚度。通用的壁厚规则给外壳划的下限更高,1.5 mm 不在那个下限之内;这个数靠充填控制换来,改标注换不来。
它不是砂铸,也不是焊接件
薄壁压铸不是把砂铸的壁厚标注改小。砂型靠重力把金属灌进型腔,壁能做到多薄,由砂型强度和金属流动性决定,与压铸的充填窗口不是一回事。
焊接件是另一种造法。钢制焊接框架靠闭口截面和许多接头取得刚度;压铸把这一整套拼装收成一件,成本从零件和焊缝挪进模具。
T6 比产量更要紧时,A356 重力铸造是更近的替代。它接得住 T6 的循环,让出的是薄壁。产量小,或者那道壁根本不承力,模具费很难收回。
工序顺序:表 1 怎么排就怎么走
路线是固定顺序,每一步都在为下一步创造条件。真空压铸在一模一腔的 H13 模具里充填框体,设计目标 200,000 模次。去浇口排在 T6 之前,T6 做完再校形,随后 CNC 切出座面,微弧氧化带遮蔽涂层,最后终检放行。
顺序不是管理问题。T6 之后再切浇口,切口可能在浇口根部带出起泡;CNC 之后再校形,压机挪动的正是已经做到 ±0.02 mm 的座;最后一刀之前就涂层,铣刀切掉的是刚长出来的膜。表 1 把每条要求、定下它的工序和证明它的检查放在同一行里。
要求 | 目标(mm、MPa、°C) | 定于 | 由什么证明 |
|---|---|---|---|
壁厚 | 1.5 mm | 真空充填,一模一腔 | X 射线或 CT |
装配面 | ±0.02 mm | 先校形,再 CNC | 三坐标取点图 |
抗拉强度 | 400 MPa(目标) | T6:490–510 / 150–170 °C | 按 ASTM B557 的试棒 |
ADC12 与 ASTM B85:标准定成分,不定 T6
ADC12 是 Al-Si-Cu 系高压压铸合金,在 ASTM B85 里最接近的牌号是 A383。标准定的是成分和牌号,不定 T6 之后的抗拉值。这条区别在框体图纸上很要紧:400 MPa 是热处理之后那个状态的目标,不是牌号自带的性能。
这种合金充填薄壁的能力好,铜和硅正是 T6 循环作用的对象,固溶与时效都冲着这两种元素去。标注只写 ADC12 不写标准,或者只写标准不写状态,验收依据就是空的。
T6:490–510 °C 固溶,150–170 °C 时效
T6 分三段:490–510 °C 固溶,一次淬火,150–170 °C 时效。固溶把铜和硅溶进固溶体,淬火把它们留在里面不让析出,时效再把强化相析出来。400 MPa 的目标对应的是这个状态。
具体框体做不做得了 T6,开模之前与热处理厂确认,确认的是这个框体的含气量撑不撑得住固溶。1.5 mm 的壁比关节凸台先冷:壁先定形,凸台还在收缩,框体于是朝背离座面的方向翘。
校形排在 T6 之后、CNC 之前,毛坯在座面还有料可切的时候回到余量以内。这道工序不切金属,只把翘起的框体压回余量范围;跳过压校,铣刀就要从一个已经硬化的翘曲框体上把变形切掉。这套循环见铝合金压铸热处理。
气孔与起泡:炉子把问题显出来
气孔是充填时卷进铸件里的气,起泡是这股气在固溶处理时冒出来。1.5 mm 的壁上金属走得又快又薄,前沿可能翻卷,把气裹进去。真空压铸减少的,正是前沿要推着走的那部分气。
炉子让卷进去的气现形。490–510 °C 下合金软化,气孔里的气膨胀,靠近表皮的孔把表面顶起来。外观完好的件也可能在这一步废掉,所以真空是 T6 的前置条件,不是起泡之后的补救。
检查排在进炉之前:铸件做 X 射线或 CT,同一炉的试棒按 ASTM B557 拉伸。气体读数撑不住 T6,就退到 T5,图纸跟着改。
基准与 ±0.02 mm 装配面
基准是机加工出来的那个面,装配面和孔组从它切出,也从它量起。这个框体上的基准是一块机加工凸台,不是铸态 1.5 mm 的壁。铸态壁带着拔模斜度、铸造表皮和淬火变形,在它上面下刀,三样一起继承下来。
顺序把校形排在CNC 后续机加工之前,装配面和孔在一次装夹里从这块凸台切出。座面目标是 ±0.02 mm,面平面度 0.03 mm,孔位 ±0.02 mm,全部落在机加工一侧。第二次装夹,在刀具动之前就先加进一个二次定位误差,这笔误差后面消不掉。
量法跟着同一条规则。在夹具里打的三坐标取点图,描述的是夹具。平面度标注要写明按自由状态量,还是在螺栓压紧状态下量,否则两个检验员会从同一个件上读出两个结果。
微弧氧化:膜双向生长,遮蔽是图纸决定
微弧氧化(MAO)是等离子体辅助的阳极氧化,陶瓷膜从铝本身长出来,底下没有电镀层。膜一边往里消耗金属,一边往外长,所以涂层后的面高于切削面,涂层后的孔会收小。
膜会双向生长,MAO 才排在 CNC 之后,遮蔽清单才要在图纸上定。螺纹、配合面、接地点、基准一律留裸金属。漏掉一处,膜已经把配合改掉,到装配才暴露:螺钉提前顶到底,或者座面合不拢。
这种合金上的膜厚仍待实测,图纸先把这个数留空。漏遮蔽的补救是铰孔或再切一刀,整批零件多走一遍。微弧氧化讲的是这一套膜层体系。
终检:试棒、CT、三坐标、通止规
终检是一组放行检查,每一道抓的是别的检查看不见的失效。按 ASTM B557 拉的试棒报告热处理,不是壁厚;X 射线或 CT 覆盖薄壁与气体,不是尺寸;三坐标取点图覆盖座面和孔,不是内部质量。
涂层再加两道:涂层表面用膜厚仪,每个遮蔽过的螺纹用通止规。盐雾测试在图纸上点名,标准与时长都留空,因为膜厚还没量出来就写下的数字只是猜。
试棒、X 射线或 CT、三坐标、膜厚、通止规、盐雾六项齐全的记录,能跟下一批比;只有三坐标数字的记录比不了,它对决定 T6 的气和决定配合的膜一个字都没说。ADC12 压铸案例讲的是同一种合金用在量产件上的做法。
这条路线在哪里失效
前置条件缺一项,薄壁压铸这条路线就在那里失效。公差带松的框体,不需要一模一腔的真空模具;不承力的壁,不需要 1.5 mm;产量小的单子,很少养得起按 200,000 模次设计目标开的模具。
钢制焊接结构把成本摊在多个零件上,不需要模具;A356 重力铸造在壁可以更厚时接得住 T6。两者各自让出压铸买到的某一样东西:零件合并、铸态细节,或者那道薄壁。
图纸不完整时,这条路线同样失效。遮蔽清单留给涂层厂,基准留给机加工车间,T6 标注没有可行性确认,都是把决定推到下游;到那时付出的是一批货,不是一张改图。
