
私标铝合金压铸:ADC12 机器人框体与微弧氧化
私标铝合金压铸项目的返单,不是把同一个框体再压一遍。图纸一版不动,重复的是同样六份记录,一批接一批地填。图纸定下 ADC12 的 1.5 mm 壁、320 × 180 × 90 mm 与 1.2–1.8 kg 的框体、±0.02 mm 的关节座、T6 之后 400 MPa 的目标值,以及外表面的微弧氧化。铝合金压铸只把形状定一次;后面那一单跟第一单对不对得上,由这六份记录决定。
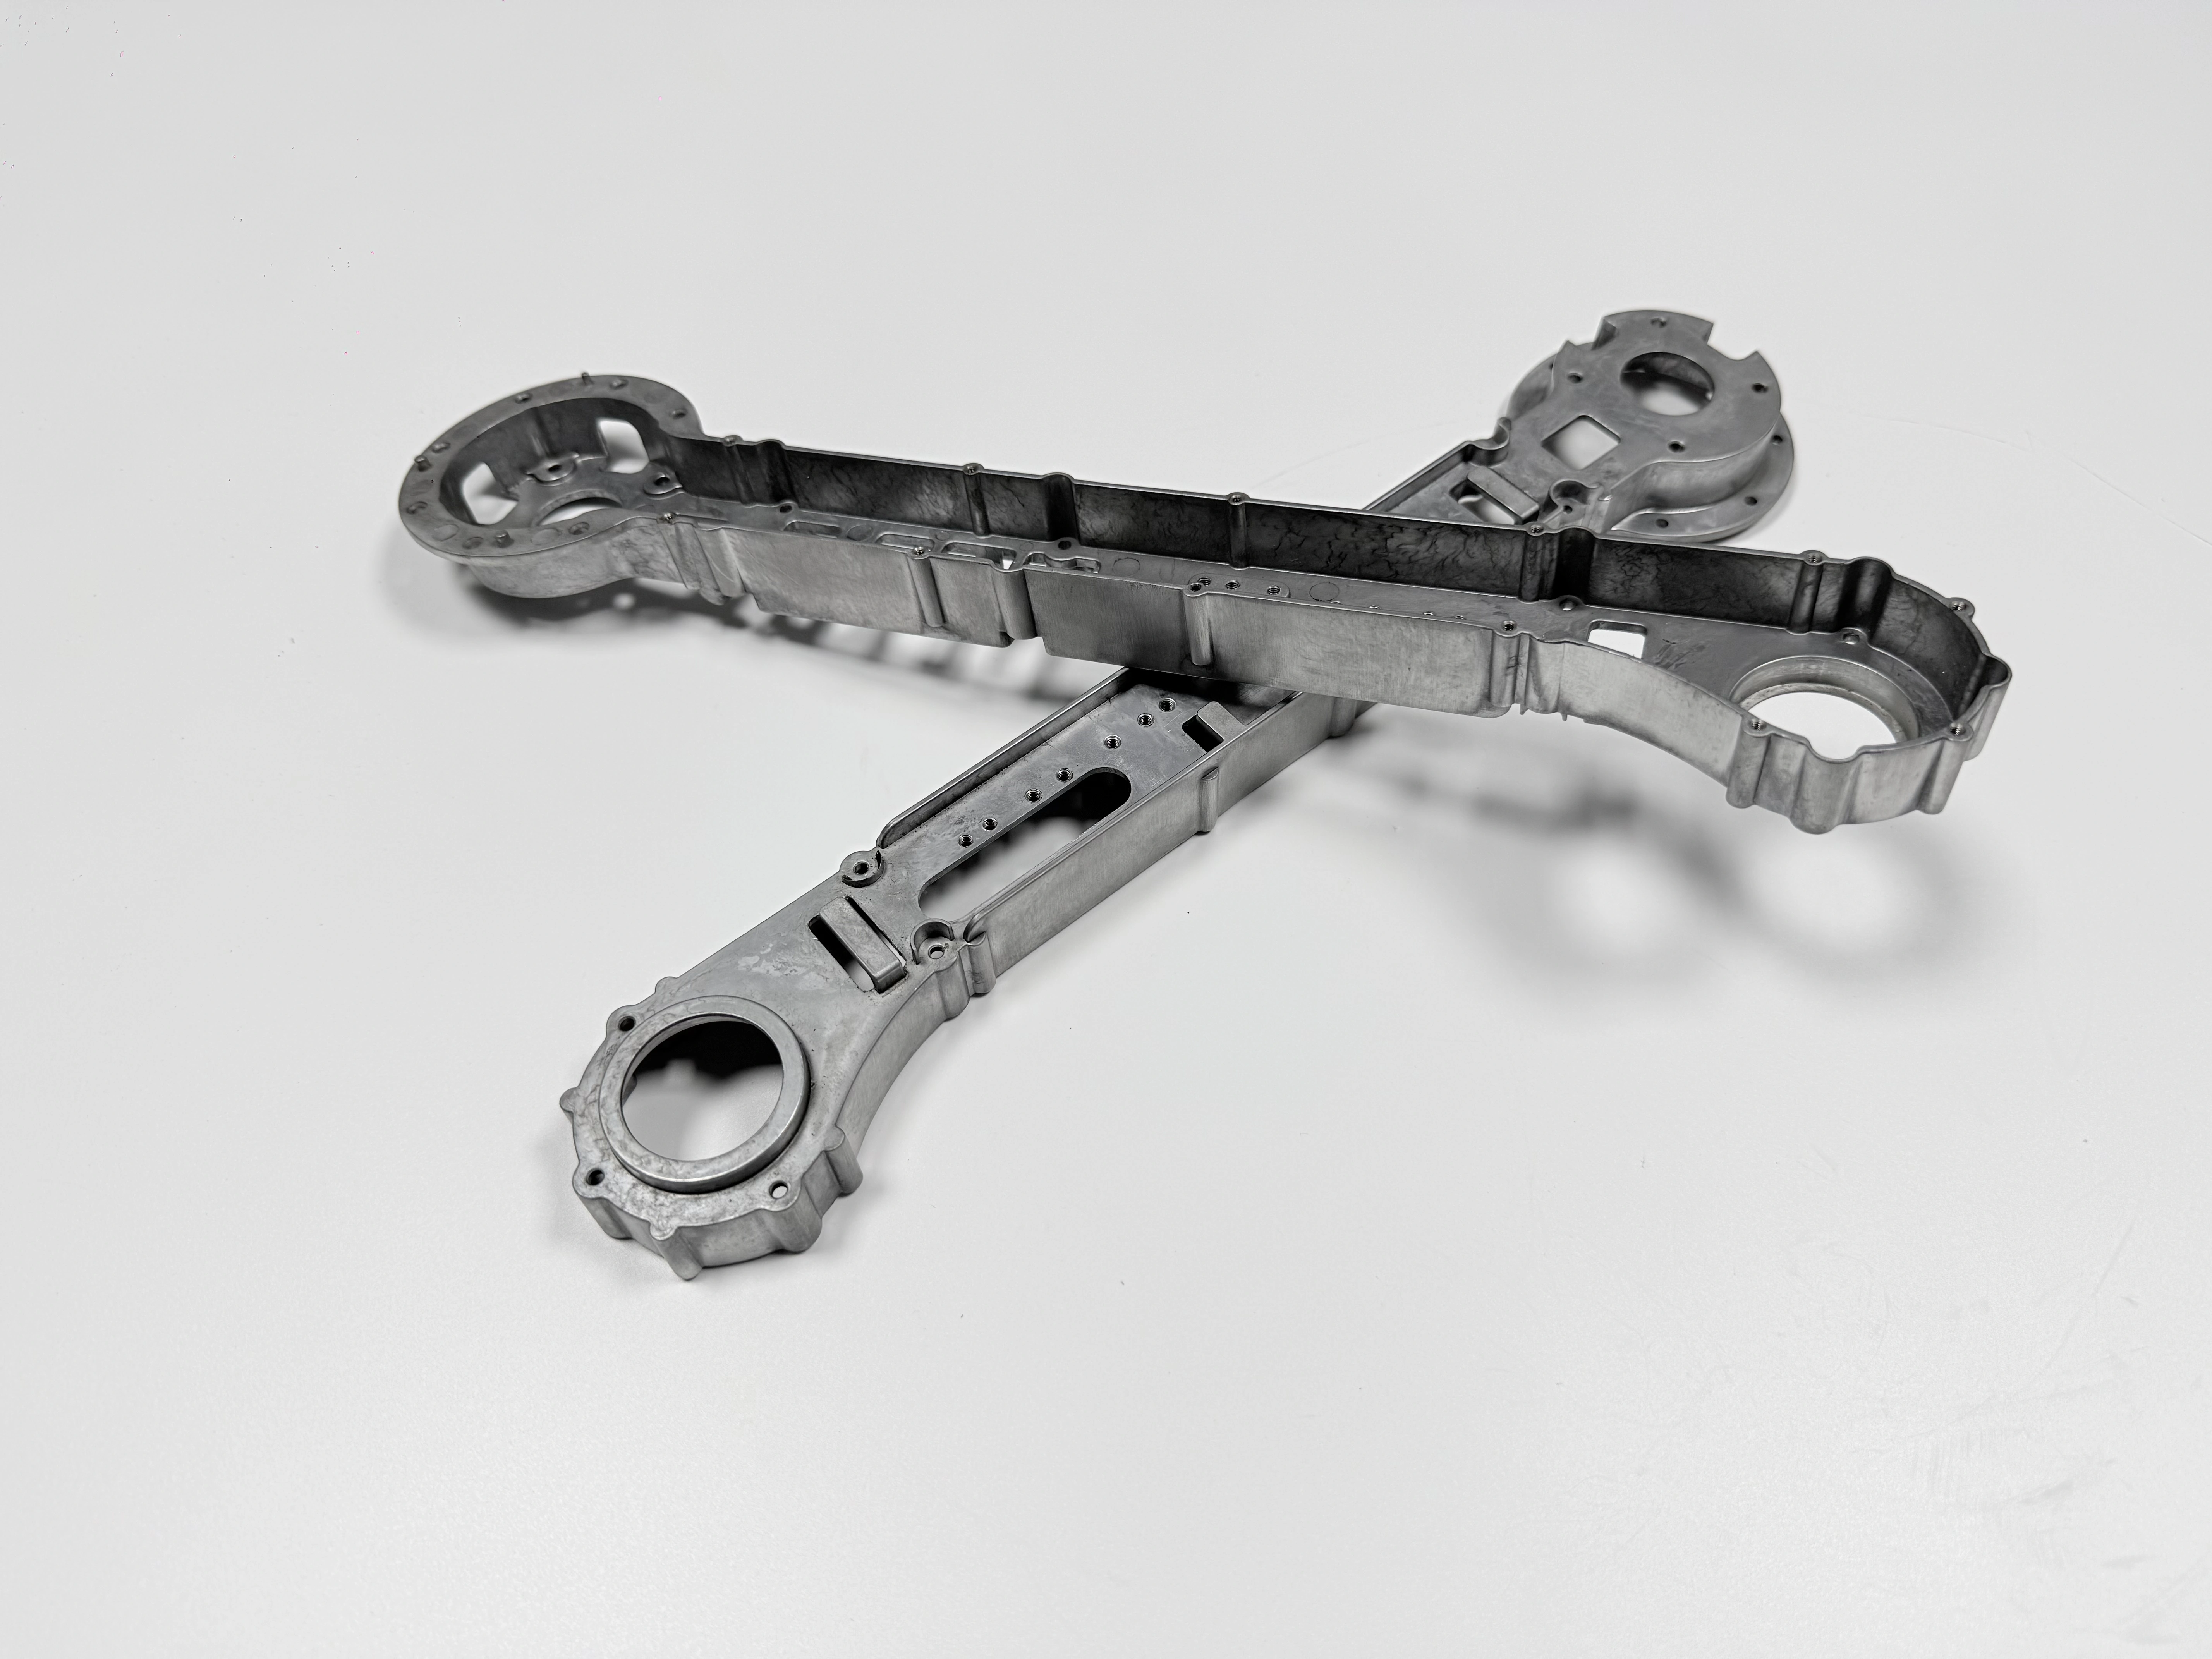
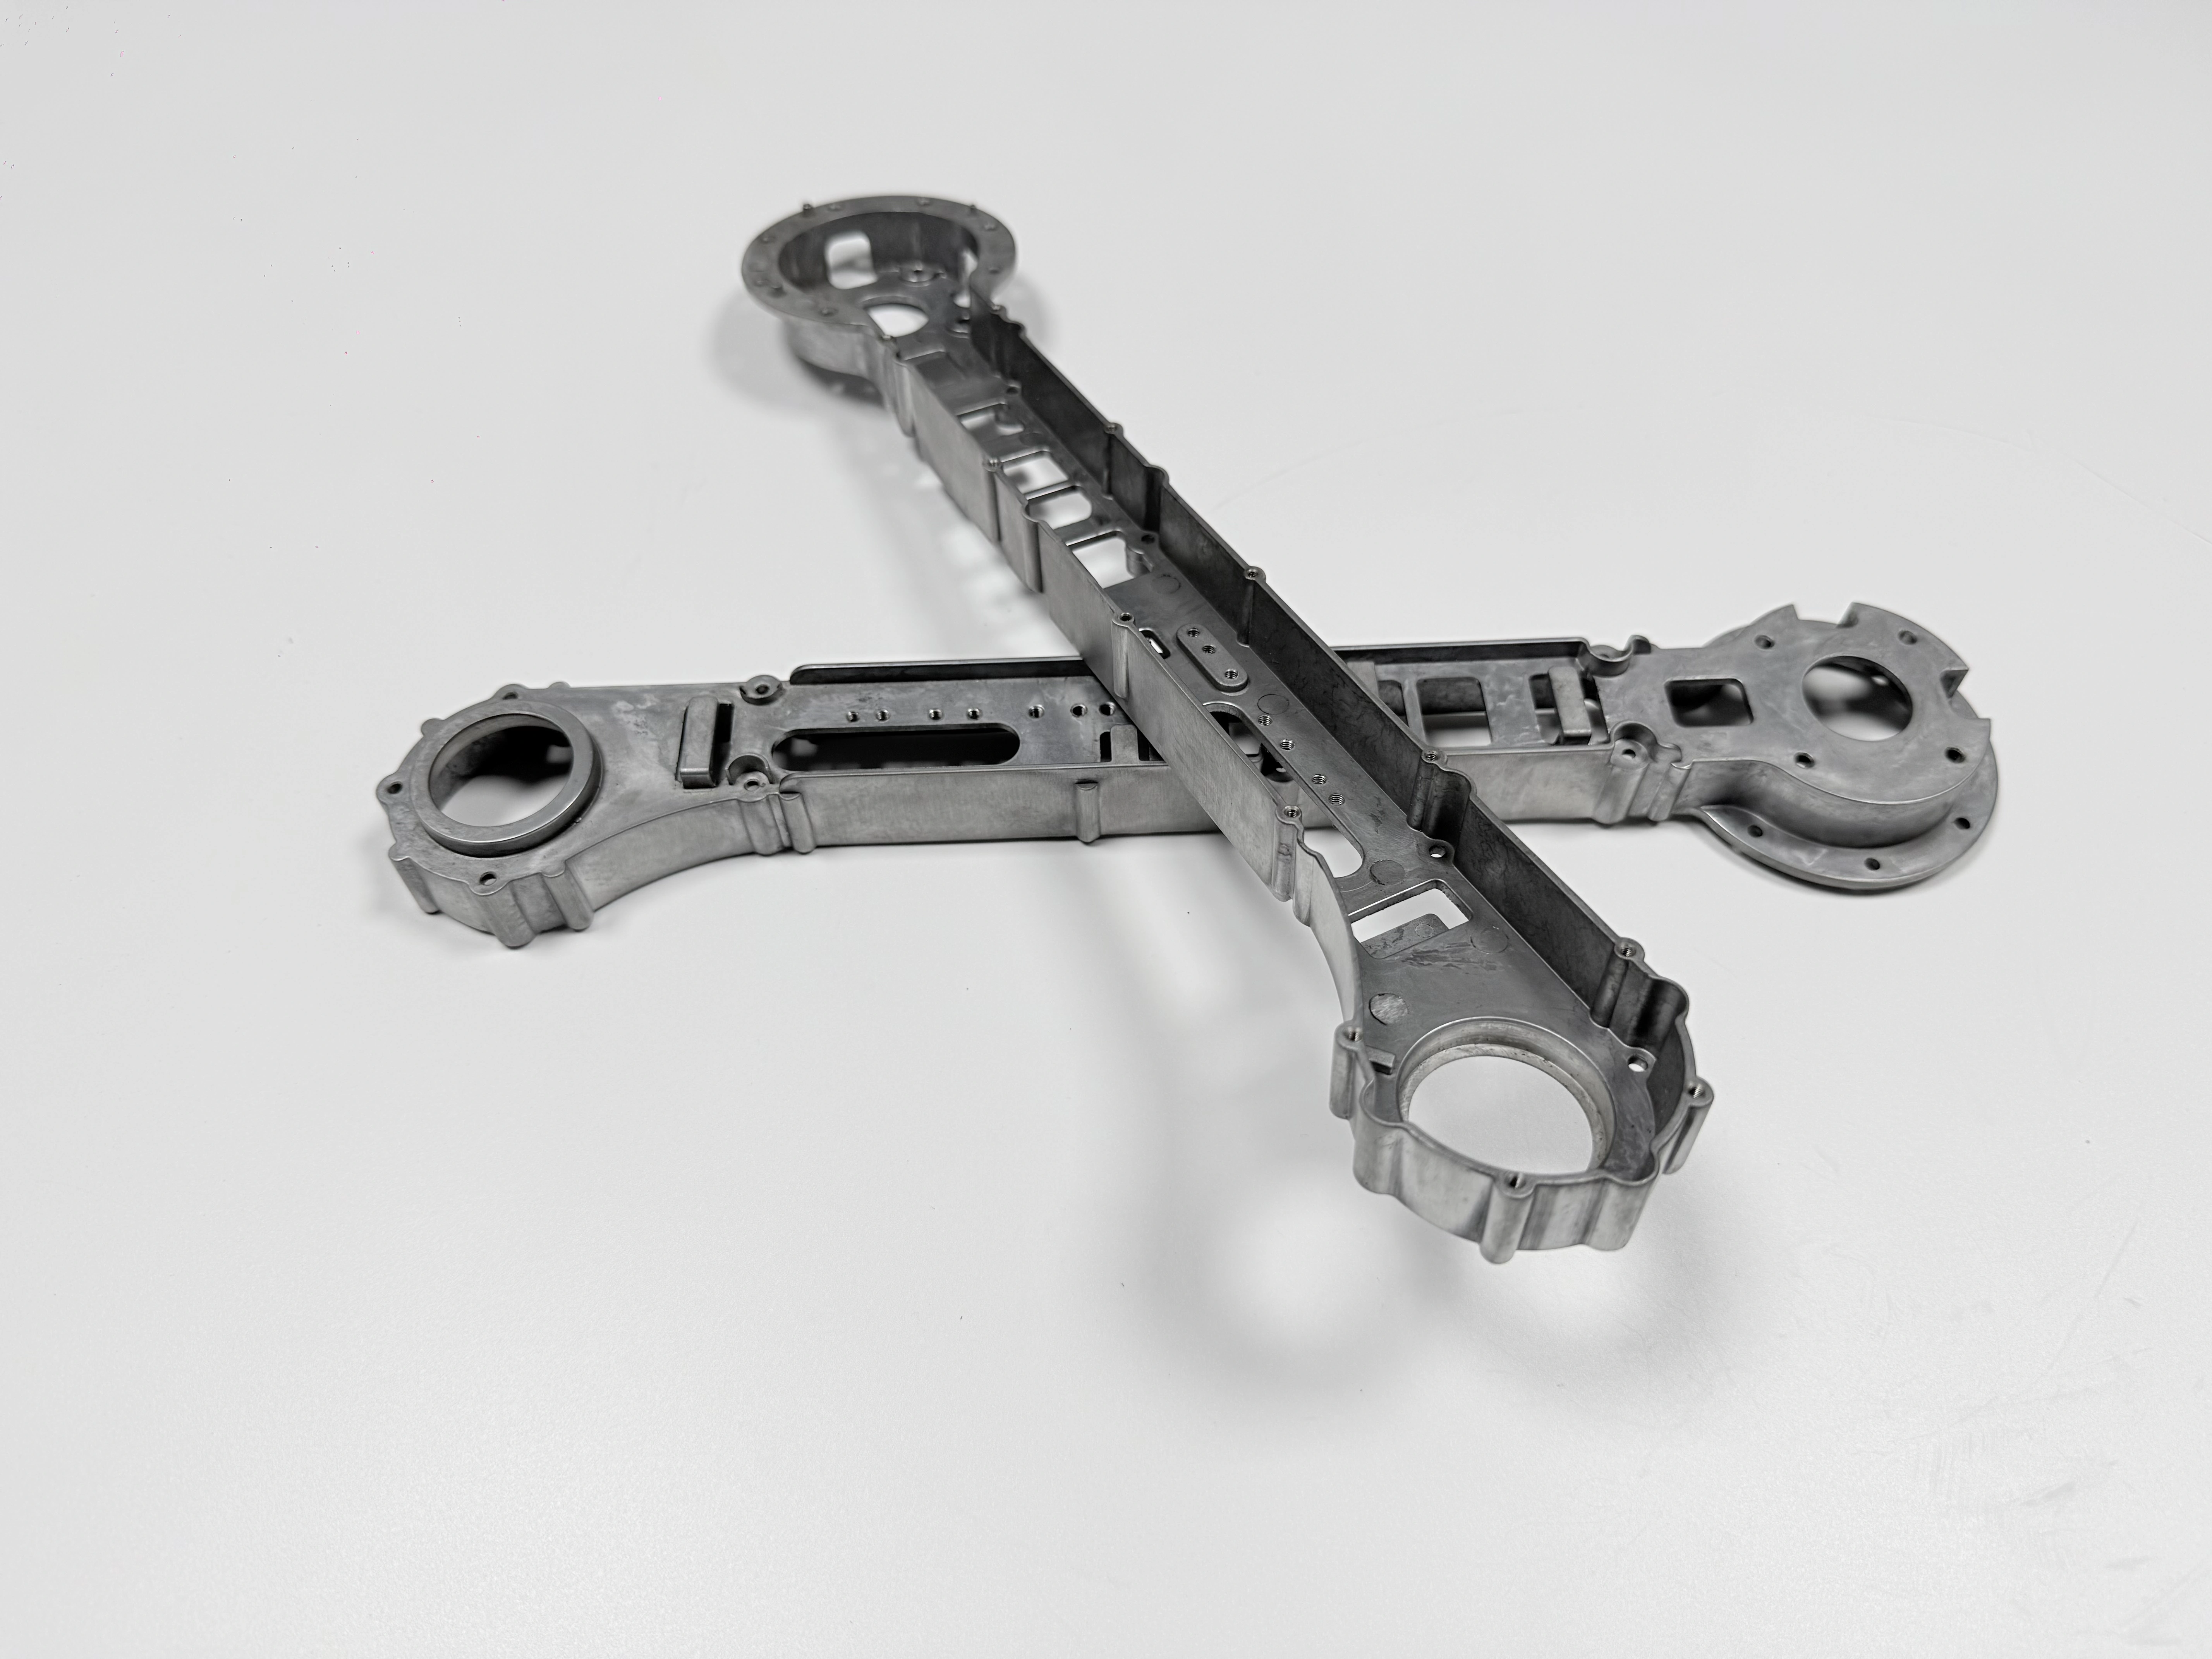
返单重复的是六份记录
每一批货出厂,都带同一套六份记录。同炉浇的试棒按 ASTM B557 拉,X 射线或 CT 看薄壁远端的充填,三坐标取点图跟在 CNC 后续机加工之后,螺纹过通止规,膜厚仪读涂层厚度。盐雾测试排在最后一项。
两单之间,模具停着,炉次换了。件号可以照旧,记录要按新批重填;重复的是记录,不是件号。缺一份还照发的批,等于重新从第一批起算。
首件排在批量之前。一只框体对着签样量,关节座与螺纹的读数写在样件编号旁边,读数进记录。这一步过了,批次才开。
六份记录各答一个问题
六份记录各管一段,不互相覆盖。试棒管的是材料响应,X 射线管的是远端充填,三坐标管的是座的位置,一份替不了另一份。试棒过了,壁照样可能起泡;座量在 ±0.02 mm 以内,最后一刀之后照样会走。每份只答一个问题,下表把这个问题和限值、工序对在一起。
记录 | 答的问题 | 限值与单位 | 工序 |
|---|---|---|---|
同炉试棒,ASTM B557 | 抗拉响应 | 400 MPa,目标值 | T6 |
X 射线或 CT | 薄壁远端的充填 | 无冷隔、无缺料 | 压铸 |
三坐标取点图 | 座的位置与平面度 | ±0.02 mm、0.03 mm | CNC |
通止规 | 涂层后的螺纹配合 | 通过或挂起 | 微弧氧化 |
膜厚仪 | 遮蔽边界是否守住 | 按批记录,未设限值 | 微弧氧化 |
盐雾测试 | 涂层在服役中的表现 | 时长按图纸 | 微弧氧化 |
来料检验可能只翻其中一份。工厂六份都留着,因为一份过了,说明不了下一份,也说明不了下一批。
图纸上有一句话,能让整批停下
每份询价发出去,都带着同一个问题:PO 之前,图纸有没有把 T6 与遮蔽清单定下来。图纸若把 400 MPa 写成实测值,项目就停在这一句上。这个数是 T6 之后的目标值;一旦被当成放行读数,一段工艺窗口就变成一个没有哪批背得下来的数字。
T6 是一段窗口:490–510 °C 固溶、150–170 °C 时效,由热处理循环定,开模之前就要跟铸造厂确认。0.03 mm 的平面度标注是 1.5 mm 壁厚的五十分之一,落在里面的关节座守 ±0.02 mm。
壁能加厚、400 MPa 的目标能往下调的地方,T6 就可以不做。这笔交换写在图纸上,不放到第一批做完之后的会上再谈。
遮蔽清单写在 PO 上,不写在邮件里
四个面留裸金属:螺纹、配合面、接地点、基准。四项都进清单,缺哪一项,涂层之后都有一处尺寸会变。涂层线读的是图纸与采购单,不是邮件往来;邮件里的说法到了工位不算数。所以清单一条一条写进 PO,每条写明部位、遮蔽边界、涂层之后怎么查。
漏一项,要到装配才现形:紧固件拧不动,或者座被膜层顶起。到那时整批已经在线上。升级只有一步:发现的人扣住这批,微弧氧化负责人与项目联系人定返工还是铰孔。
遮蔽费工时,清单常在谈话里被削。涂层之后能铰的螺纹可以不遮,紧公差的螺纹不行。这个判断要么按部位写进清单,要么到线上再做一次。
这四类订单不接
四类单会被拒:把 400 MPa 写成实测结果的,没有遮蔽清单就放行涂层的,只按单价比较的,零件没有图纸的。每拒一次,护住的是一份一年之后还能翻出来对的记录。
拒遮蔽这一类,代价最大。没有清单的涂层过得了检验,到线上才失效;返工落在整批货上,不落在那张省了清单的 PO 上。
本页不写客户名、批量、价格、交期与良率。这些留在项目档案里,按协议提供。
一模一腔、200,000 模次与交接
模具是 H13 的一模一腔,真空下运行,200,000 模次是设计目标。一腔是 1.5 mm 壁的代价:一模只出一件,没有第二腔去接缺料。
返单从模具起,不从炉子起。排熔炼之前,先查腔数,再查上次保养之后又打了多少模次。模具制造的记录跟着模具走,充填方案写在机器人框体压铸里。
交接是四样东西:签过字的首件、记录模板、遮蔽清单,以及那个能叫停一次生产的人名。升级只有一步,中间不设链条。同一合金上的另一个零件,写在ADC12 高压压铸案例里。
